トップ / 💡 造形のポイント集
💡造形のポイント集
マニュアルの各章に散らばっている「経験しないと分からないコツ」を1ページに集めました。数値の目安はぜんぶここにあります。くわしい手順は各リンク先へ。
スライス設定の勘どころ(数値の目安)
- 積層ピッチ(レイヤーの高さ)はノズル径の半分が基本。標準ノズル0.4mmなら0.2mm。急ぎのときでもノズル径の約8割(0.3mm)まで。→ IM4. スライスの準備
- 充填率は20%が基本。強くしたいときも30〜40%、上げても50%まで。100%はNGです(中身が詰まるほど収縮の力が強くなり、反り・割れの原因に)。→ IM7. 中身と土台
- 充填の形は迷ったら Cross Hatch(速さと強さのバランス◎)。上からの重さに強くしたいならハニカム。→ U6. 充填のくわしい設定
- 土台はスカートが基本、反るならブリム。ラフトは使わない(剥がしにくく底面が荒れる。公式もE3にはスカートを推奨)。→ IM7. 中身と土台
- サポートの角度は45°前後が基本(実機の初期値は50前後)。実は55〜60°までならサポート無しでも造形できることが多い(材料次第)。サポートの充填率を上げると頑丈になるぶん外しにくくなる。→ U4. よく使う設定
定着・反りを防ぐ(1層目がすべて)
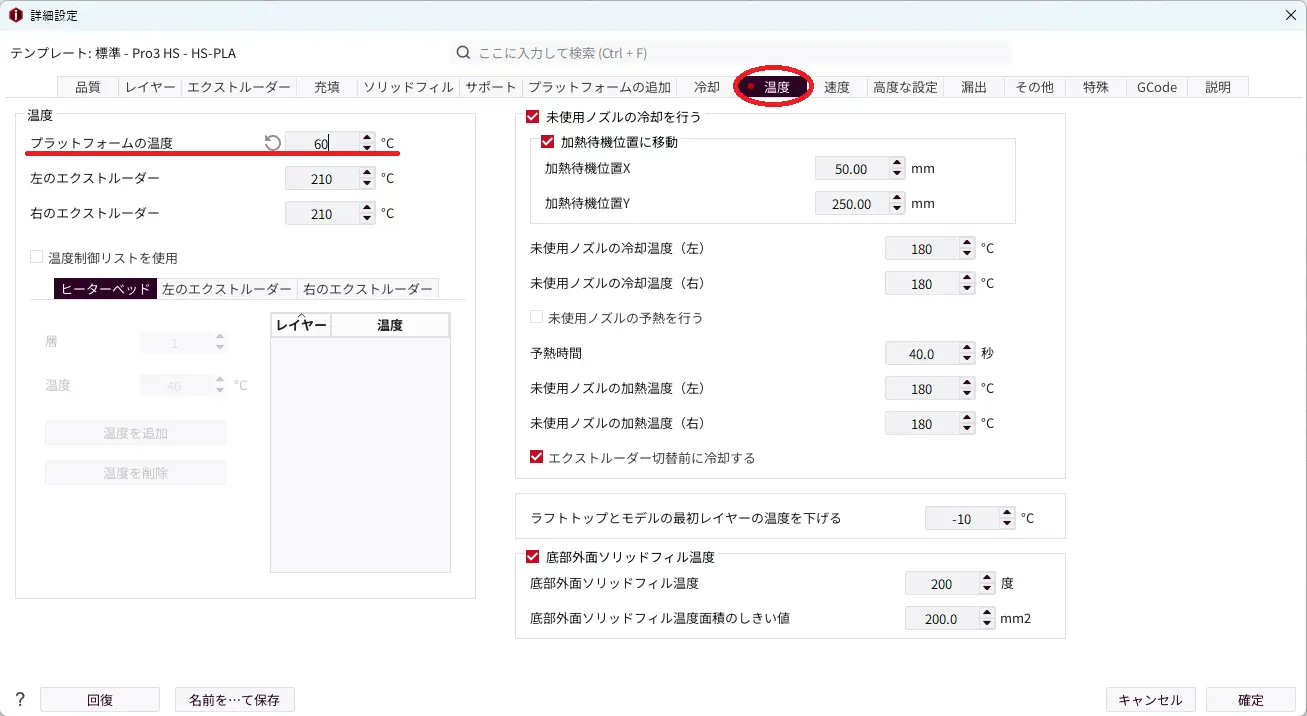
- プラットフォーム温度を標準より5〜10℃上げると密着が良くなる(公式推奨は+5℃程度)。変更は必ずideaMaker側の「詳細設定→温度」で。本体側で変えても上書きされて無効。→ 8章 実践対策⑥
- モデルは台の中央に置く。加熱式の台は中央がいちばん温度が安定し、端ほど下がる。
- プレートは無水エタノールで脱脂。手の脂・前回の樹脂カスが定着を妨げる。清掃は本体から外した状態で。→ 8章 実践対策②
- ブリムで足りなければ周数を10周程度に増やして接地面積を稼ぐ。→ 8章 実践対策⑤
- ABS・PA・PCなど反りやすい材料はのり(Magigoo・スティックのり)を1〜2層。プレートの保護層にもなる。
- 夜間・休日の空調オフに注意。室温が下がると長時間造形の後半で反りやすくなる。
フィラメントの扱い(湿気が大敵)
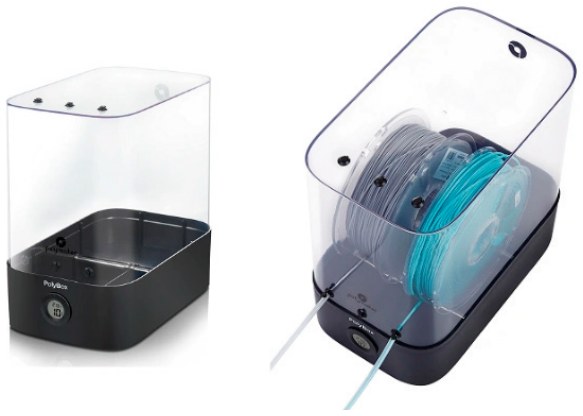
- 使わないフィラメントは密閉容器+乾燥剤で保管。PLAでも保管が悪いと劣化する。→ U5. 日常のお手入れ
- 湿気を吸ったサイン=造形面がザラつく/ノズルから「プチプチ」と泡のはぜる音。こうなったら乾燥してから使う。
- 差し込む前に先端を斜め45°にカットすると、チューブやギアに引っかからずスッと入る。→ 5章 ロード手順
- チューブに通すときはたわませない。軽くテンション(張り)をかけないと、スプールの絡まりの原因に。
- 抜いたら先端をスプール横の穴に固定。ほどけて絡まると次に使うとき造形が止まる。→ 5章 交換手順
オフセットキャリブレーションをやるタイミング
- ① 設置した初回(必須。飛ばすと1層目が定着しない・ノズルがぶつかる)。
- ② ノズルの交換・清掃・ヘッドを分解したあと(必ず実施)。
- ③ プリンターを移動したあと。
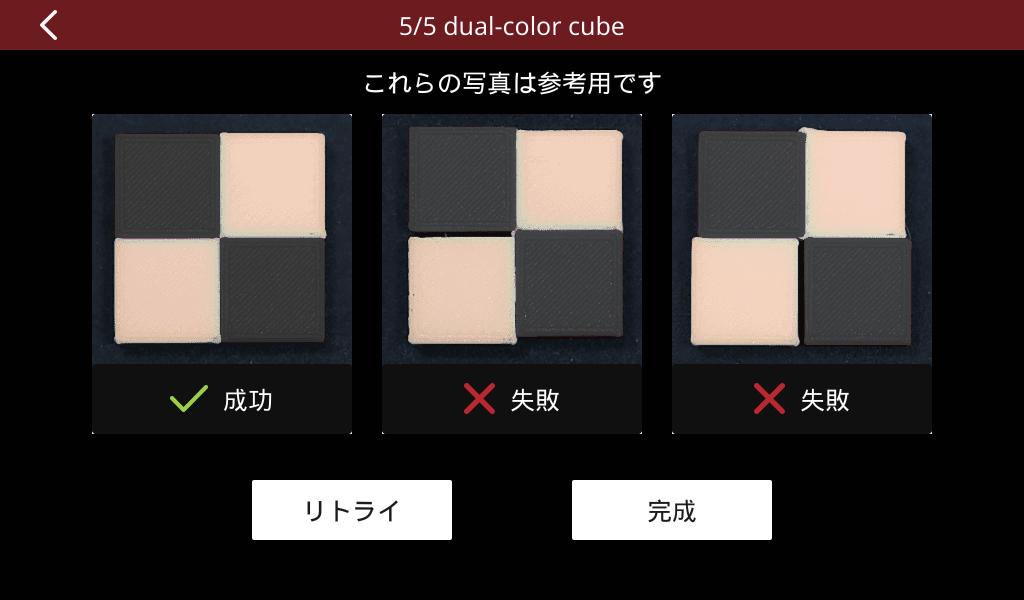
- ④ デュアル造形で2色の位置がずれてきたとき(STEP4のXYオフセットから)。
- フルでやると約1時間。手順は S4(かんたん版)/M2(写真つき詳細)。調整中にヘッドが「ジー」と鳴るのは正常。
日々の運用の小ネタ
- 電源を切るのはノズルと台が冷えてから。造形直後に切らない。→ 5章 基本操作
- 取り出しも冷めてから。冷めると造形物は自然に剥がれやすくなる(熱いうちに無理にこじらない)。→ 6章 造形が終わったら
- 造形中の微調整はTune(調整)タブ。送り速度・吐出量・ファンを止めずに変えられる。
- 高速(Hyper Speed)で失敗する形状は通常速度に落とすのが近道。高速はシャフトのグリスが黒ずみやすい→黒ずんだら塗り直し、ノズル周りはこまめに清掃。→ 8章 困ったとき
- デュアルのにじみ・糸引きはワイプウォール/ワイプタワーで受け止める。→ U2. デュアル成功率を上げる
- 調子が悪いときの再起動は前面の電源ボタン10秒長押し。
このページは育てていきます
新しく分かったコツは、ここに追記していきます。「これも載せてほしい」があればサポート窓口(8章)までどうぞ。