トップ / ⑤ 使いこなす(熟練) / U4. よく使う設定の勘どころ
U4.よく使う設定の勘どころ
スライス設定はとても項目が多いですが、初心者がまず触るのは5つだけです。ここではその勘どころを「上げると/下げると」でやさしくまとめました。残りはテンプレートの初期値(デフォルト)のままでかまいません。
いちばん大事なこと
迷ったらテンプレートの初期値(デフォルト)のままでOKです。設定の大半は上級者向けで、むやみに変えると失敗のもとになります。まずはこのページの5項目だけ覚えましょう。
1. レイヤー高さ(細かさ ⇔ 速さ)
用語:レイヤー高さ1層あたりの厚みのこと。3Dプリンターは薄い層を積み重ねて造るので、この厚みが仕上がりの細かさを決めます。標準は 0.2mm です。
| こうなる | |
|---|---|
| 下げると(薄く) | 表面がなめらかで細かい仕上がりに。ただし層が増えて時間がかかる。 |
| 上げると(厚く) | 速く造れる。ただし層の段差が見えて表面が粗くなる。 |
2. 充填率(インフィル)(強度 ⇔ 材料・時間)
用語:充填率(インフィル)モデル内部の詰め具合を%で表したもの。中身は格子などで埋められます。100%でぎっしり、低いと中はスカスカです。標準は 20% くらい。
| こうなる | |
|---|---|
| 上げると | 頑丈になる。ただし材料が増え、時間も長くなる。 |
| 下げると | 軽く・速く・節約になる。ただし変形しやすくなる。 |
3. サポート(頑丈さ ⇔ 除去しやすさ)
用語:サポート空中に張り出した部分(オーバーハング)が垂れないように、下から支える仮の支えのこと。造形後に取り除きます。
サポートは「全て付ける/プラットフォームに触れる部分だけ/なし」から選びます。張り出しのある形なら「全て」、平らな形なら「なし」で十分です。細かい調整は「完全な設定を編集」→「サポート」タブにあります。
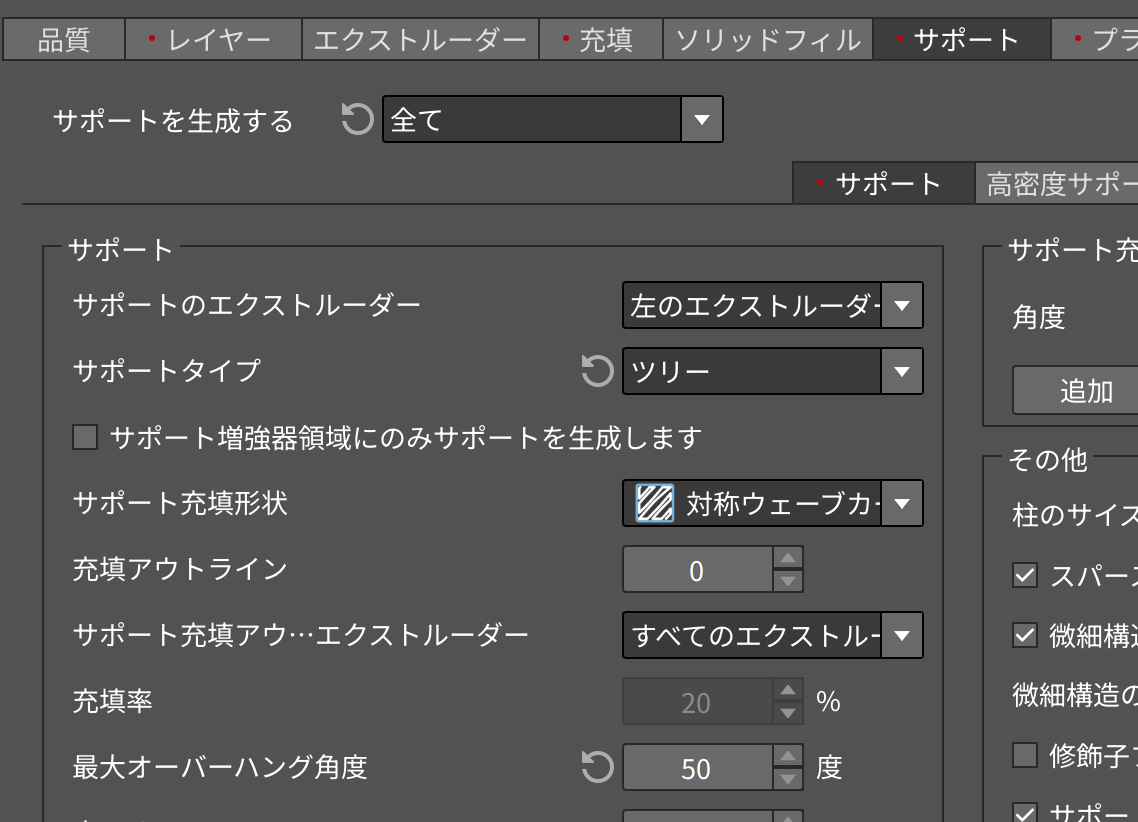
最大オーバーハング角度 ― どの傾きから支えるか
真上から見て、面がどれくらい傾いたらサポートを付けるかの境目です。デフォルトは 45度前後(上の画面では50度)。これより急な張り出しに、サポートが自動で付きます。
どこまでサポートなしでいける?FDM(溶かして積む方式)の一般論として、理論上は55〜60度くらいの傾きまでなら、サポートなしでも造形できることが多いです(材料の粘り=粘性しだいで変わります)。角度を上げるとサポートは減りますが、垂れ・失敗のリスクは上がります。まずはデフォルトのままが安全です。
サポートの充填率(密度)
サポートそのものをどれくらい詰めるかです(デフォルトは20%前後)。中身(モデル)の充填率とは別の設定です。
| こうなる | |
|---|---|
| 上げると(密に) | 支えが頑丈で崩れにくい。ただし造形後に外しにくくなる。 |
| 下げると(粗く) | 外しやすく材料も節約。ただし造形中に崩れやすくなる。 |
外しやすさで選ぶならサポートの種類(タイプ)は「ノーマル(標準)」のほか、「柱状」(外しやすい)や「ツリー」(枝状・材料節約)もあります。接触面が小さいぶん、ツリーや柱状はあとで外しやすいのが利点です。
4. 土台(接着)— スカート・ブリム(ラフトは使わない)
造形物がプレートからはがれたり反ったりするのを防ぐため、底に「土台」を付けられます。E3では「スカート」か「ブリム」の2つだけ覚えればOKです。
用語:スカート / ブリム
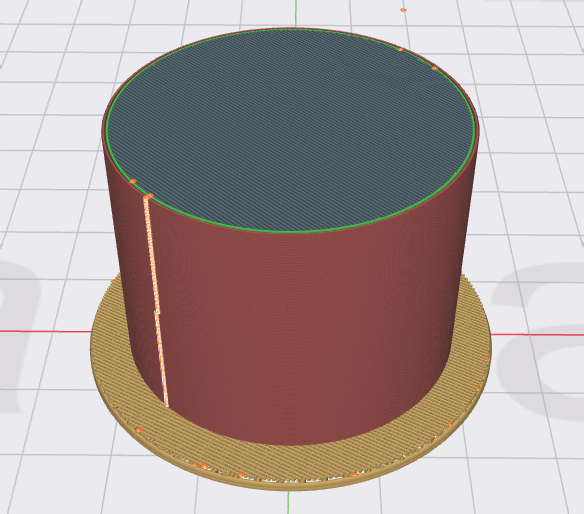
スカート=モデルに触れない囲み線。造形のはじめにノズルを慣らし、先端の余分なフィラメント(ゴミ・かすれ)を出し切る役目(接着はしません)。
ブリム=モデルの底に付くつば状の縁。底の面積を広げて、はがれ・反りを防ぐ(接着を助ける)。
ブリム=モデルの底に付くつば状の縁。底の面積を広げて、はがれ・反りを防ぐ(接着を助ける)。
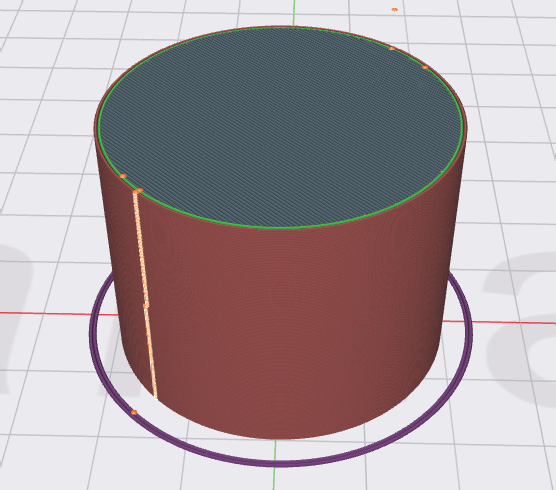 スカートモデルに触れない囲み線(紫)。ノズルの慣らし用。
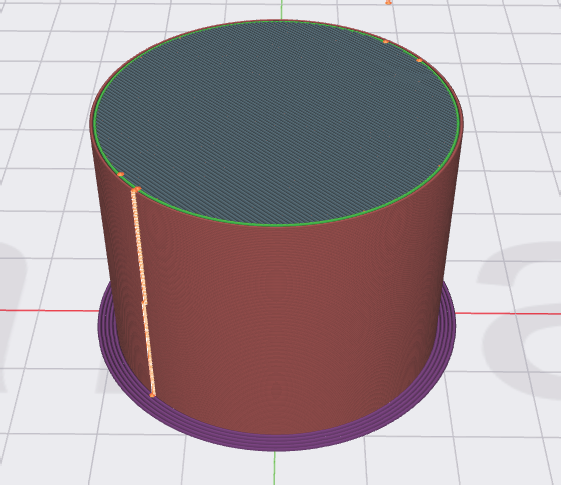 ブリム底にくっつく縁(紫)。はがれ・反り防止に。
 ラフト(参考)下に敷く台座(黄)。E3では基本使いません。
どちらを使う?
ふだんはスカートでOK。「くっつかない・反る」ときはブリムに。よく反る材料(ABS など)や大きな造形ほどブリムが向いています。図つきの説明は ③ IM7. 中身と土台 にあります。
「ラフト」は使いません
土台にはもう一つ「ラフト」(下に敷く台座)もありますが、E3では基本使いません。接着が強力すぎてあとで剥がしにくく、底面も荒れがちだからです。スカートかブリムで十分です。
5. 温度・速度
用語:温度ノズル(材料を溶かす先端)とプラットフォーム(造形台)の温度のこと。材料ごとに適温が決まっているので、基本は材料の標準値のままでOKです。
定着が悪いときだけ:プラットフォーム温度を+5〜10℃1層目がはがれやすいときは、プラットフォーム温度を標準より5〜10℃上げると密着が良くなります(公式推奨)。変更は必ずideaMaker側の「詳細設定 → 温度」で行います(本体側で変えても上書きされて無効)。手順と画面は 共通8章「反り・剥がれの実践対策」。
速度を上げれば速く造れますが、いくら設定を上げても超えられない「本当の天井」があります。それが最大体積速度です。
用語:最大体積速度ノズルが1秒間に溶かして押し出せる量の上限のこと。設定速度をいくら上げても、ノズルが溶かしきれなければここで頭打ちになります。これが実際の速さの天井です。
高速がうまくいかないとき速度を上げて造形が乱れる場合は、設定速度ではなく最大体積速度を少し下げると、安定して成功することがあります。
このページでおさえること
① まず触るのは「レイヤー高さ・充填率・サポート・土台・温度/速度」の5つ。 ② レイヤー高さ=細かさ⇔速さ、充填率=強度⇔材料/時間(充填率は最大50%、100%はNG)。 ③ 土台はスカートかブリム(ラフトは使わない)。サポートは角度を上げると減るが失敗しやすい。 ④ 速さの天井は最大体積速度。 ⑤ 迷ったらデフォルトのまま。