トップ / ① セットアップ / S4. オフセット調整
S4.オフセット調整(5ステップ)
セットアップでいちばん大切な調整です。所要時間は約1時間です。画面の案内に沿って、ノズルの高さと左右ノズルのズレを合わせます。ここが合っていないと、1層目が台にくっつかず造形に失敗します。
用語:オフセット調整とは
ノズルの高さ(Z)と、左右2つのノズルの位置ズレ(前後左右=XY)を測って合わせる初期調整のこと。「キャリブレーション」とも呼びます。
写真つきの詳しい手順は ⑥メンテナンスへ
各ステップの画面・判定のコツまで写真つきで知りたいときは M2. オフセットキャリブレーション(詳細) をどうぞ。ノズルの交換・清掃や、プリンターを移動したあとにも、この調整が必要です。
作業前の注意
・加熱中のノズル・造形台には素手で触れない(ピンセット・付属の耐熱手袋を使う)。
・調整中、ヘッドが上に動くときの「ジー」という研削音は正常です。
・付属の 0.3mm 隙間ゲージとスクレーパー(ヘラ)を手元に用意してください。
・調整中、ヘッドが上に動くときの「ジー」という研削音は正常です。
・付属の 0.3mm 隙間ゲージとスクレーパー(ヘラ)を手元に用意してください。
5ステップの全体像
1
左ノズル高さZの基準合わせ2
右ノズル高さZの基準合わせ3
水平調整台を63点測定4
XYオフセット左右ノズルのズレ5
確認造形dual-color cube調整をはじめる
- 設定(歯車⚙)を開くタッチパネル右上の歯車マーク(⚙)を押します。
- メンテナンス → オフセットキャリブレーション「設定」の中の「メンテナンス」→「オフセットキャリブレーション」を選びます。
- ノズル口径を確認して「開始」左右とも0.4mmになっていることを確認し(納入時は0.4mm)、「開始」を押します。使用材料は付属の Raise3D Hyper Speed PLA。先にフィラメントをセットしておきます。
ステップ1・2:ノズルの高さ(左→右)
まず左ノズル、続いて右ノズルの高さを合わせます。手順は左右とも同じです。
- 「左プローブオフセット」を選び「次へ」ノズルとプレートがきれいな状態か確認します(汚れはピンセットで除去)。
- 0.3mm ゲージで高さを合わせるノズルとプレートの間に0.3mm 隙間ゲージをはさみ、動かしたときに「少し抵抗を感じる」ところまで、画面の ±0.01/±0.1 ボタンでプレートを近づけます。
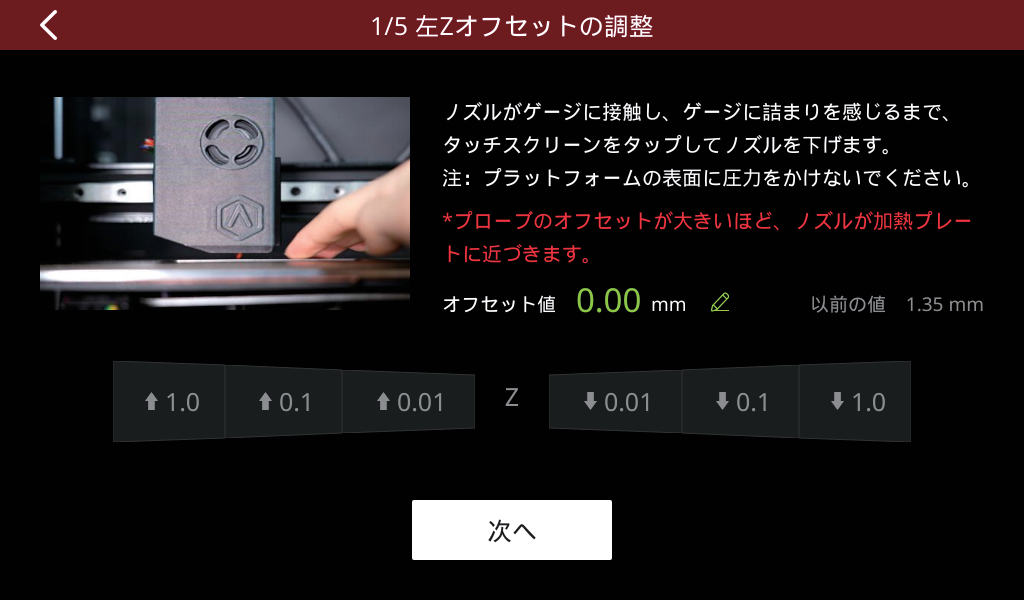
▲ 使う道具:スクレーパー(ヘラ)と 0.3mm 隙間ゲージ 合っているサインゲージがスカスカ=遠すぎ/まったく動かない=近すぎ。「少し引っかかる」がちょうど良い高さです。 - テスト造形 → 光が漏れないブロックを選ぶ小さなテストパターンが造形されます。剥がして光にかざし、すき間(光漏れ)がなく押し出しが均一なブロックを選びます。
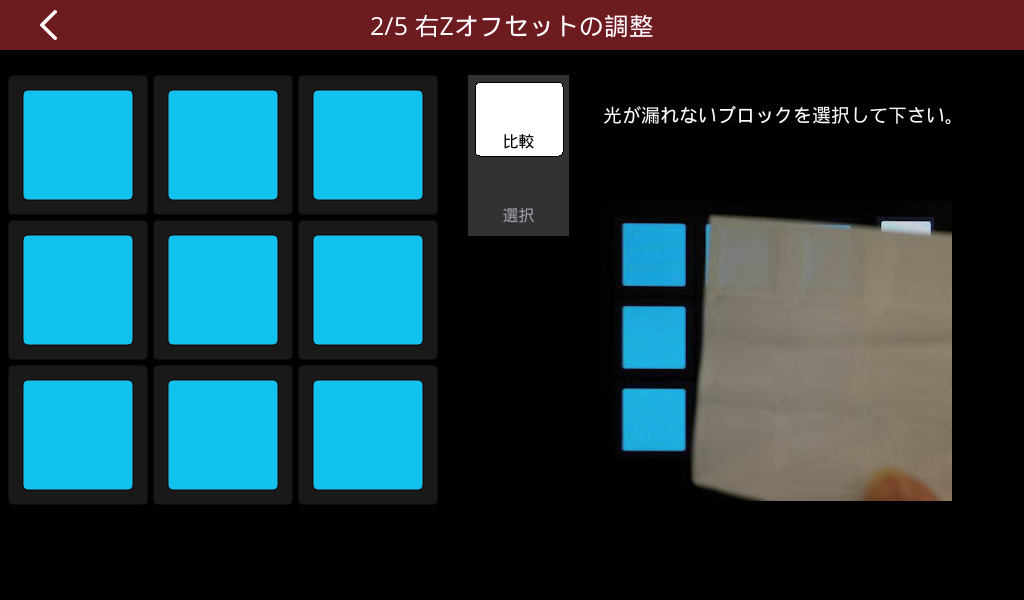
▲ 画面の9マスから、最も均一なマスを選択。右の写真のように実物を光にかざすと見分けやすい - 右ノズルも同じ手順で左が終わると右ノズルの高さ調整に進みます。②〜③と同じ要領で合わせます。
ステップ3:水平調整(自動・63点)
「水平調整」を選んで「次へ」を押すと、プレート上の63か所を自動で測り、台の傾きや凹凸を補正します。完了まで待つだけです。
用語:水平調整(オートレベリング)造形台の傾き・わずかな凹凸を機械が自動で測り、ソフトで補正するしくみ。手で台を回す必要はありません。
ステップ4:XYオフセット(左右ノズルのズレ)
- 「右ノズルXYオフセット」を選び「次へ」テストパターンが自動造形されます。
はがさないで!このステップの造形物は、プレートから剥がさないでください。次の確認に使います。
- X方向・Y方向で、線がそろう番号を選ぶプレートごと取り外し、目盛り(−8〜+8)の線が一直線につながる番号を、X用・Y用それぞれの画面で選びます。
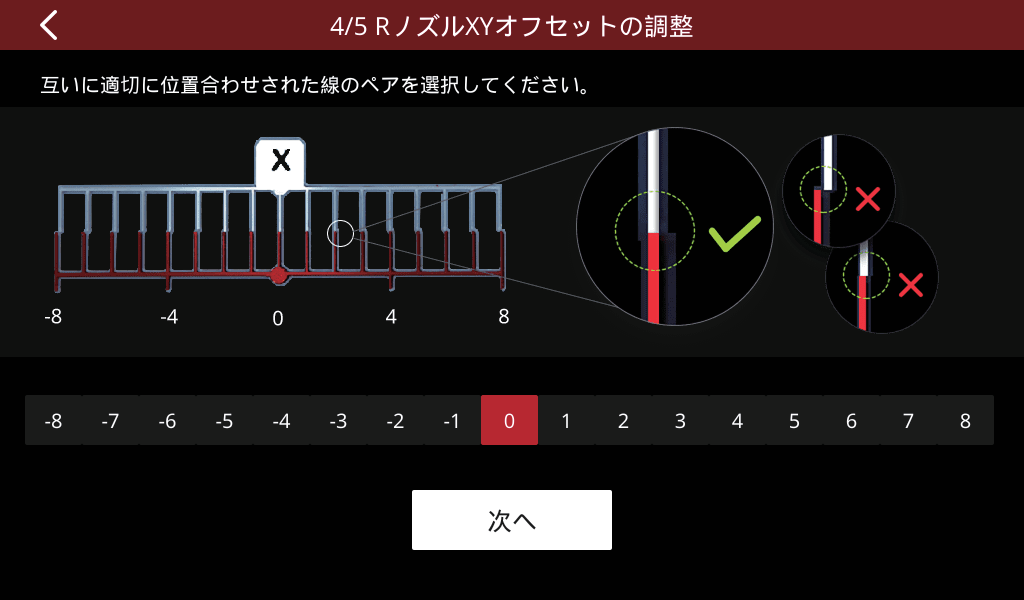
▲ 画面で番号を選択 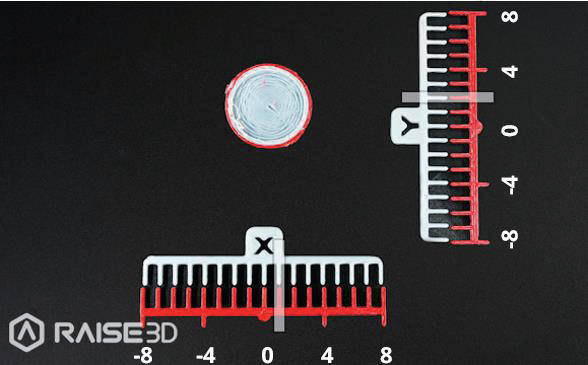
▲ 線が真っ直ぐつながる位置=ズレ0
ステップ5:確認造形(dual-color cube)
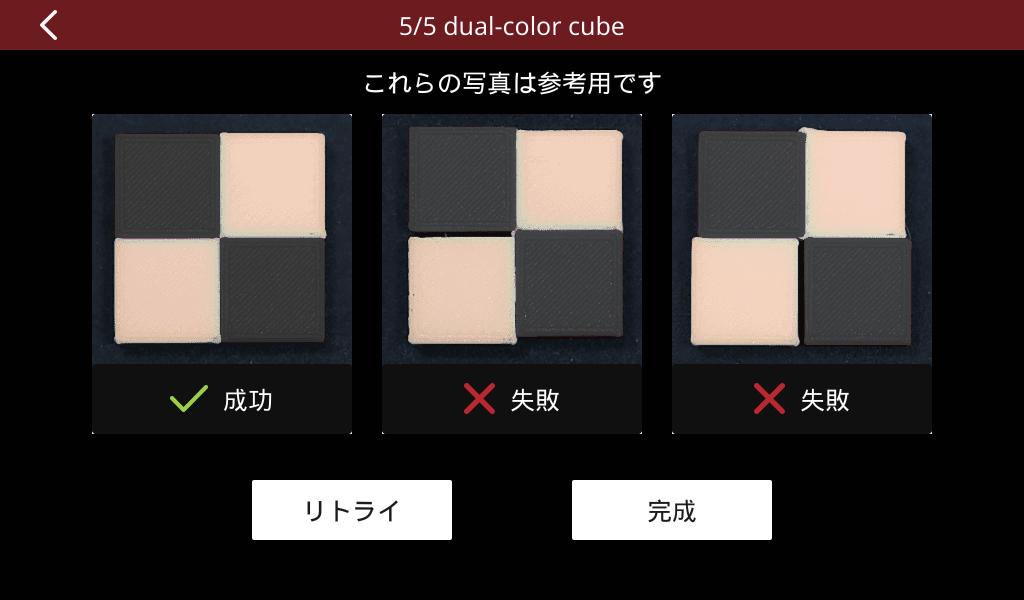
最後に2色の市松模様の立方体を造形し、色の境界がきれいに合うかを確認します。下の「成功」例のように境界がそろっていればOK。ズレていればステップ4をやり直します。
S4 完了の確認
① 左右ノズルの高さ調整(ゲージで「少し抵抗」)。 ② 水平調整(63点)完了。 ③ XYオフセットで線がそろった。 ④ 確認の市松模様が「成功」例のようにそろった。 → 完了したらS5 ネットワーク設定へ。