Formlabsのタフレジンを買おうとして、Tough 1000・Tough 1500・Tough 2000のどれが自分の部品に合うのか決めきれないというご相談を弊社はよくいただきます。
3種は名前も見た目もよく似ていて、Webで調べてもレジンのカテゴリ別の一般論が多く、AIに聞くと「ABSのように丈夫です」「Form 3でも使えます」といった3種の違いを無視した答えや古い情報が返ってくることがあります。
この記事では、名前の数字が引張弾性率から付いていること、1000がHDPE、1500がPP、2000がABSに相当することを最初に示します。
そのうえで、弊社がForm 4で3種を同じ試験片で造形し、手で曲げて比べた実感と、Formlabsが公表している代表値を並べて説明します。
読み終えると、ヒンジ・治具・筐体・ギアなどご自身の部品に合う1種を選べ、対応機種・洗浄後の乾燥・二次硬化の条件まで確認したうえで、レジンの購入や導入前の相談に進めます。
この記事の要点
- Tough 1000・1500・2000の数字は引張弾性率(硬さ)で、大きいほど硬く、小さいほどしなやかです。
- 相当する汎用樹脂は、1000がHDPE、1500がPP、2000がABSです。「ABSのように丈夫」なのはTough 2000だけです。
- Form 4で同じ試験片を造形して手で曲げると、しなりの差ははっきり分かりますが、見た目では区別できません。
- 3種とも二次硬化が必須で、洗浄後に洗浄液をしっかり乾かしてから硬化させます。
- 対応機種はForm 4シリーズとForm Studio 1で、Form 3系は含まれていません。Tough 1500 V2はForm 4世代専用で、Form Studio 1には別品のTough 1500(Form Studio 1)があります。
あわせて読みたい記事(深く知りたい方へ)

目次
01Tough 1000・1500・2000の違いは「しなやかさと硬さ」の順番
-
- 内容
- HDPE相当・最もしなやかで割れにくい(引張弾性率932MPa)
-
Tough 1500 V2
- 内容
- PP相当・剛性と柔軟性のバランス(1460MPa)
-
Tough 2000 V2
- 内容
- ABS相当・最も硬く剛性が高い(1800MPa)
-
選び方
- 内容
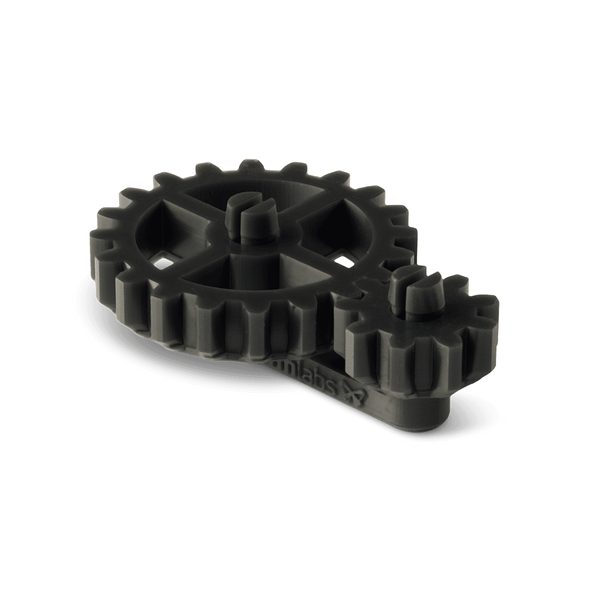
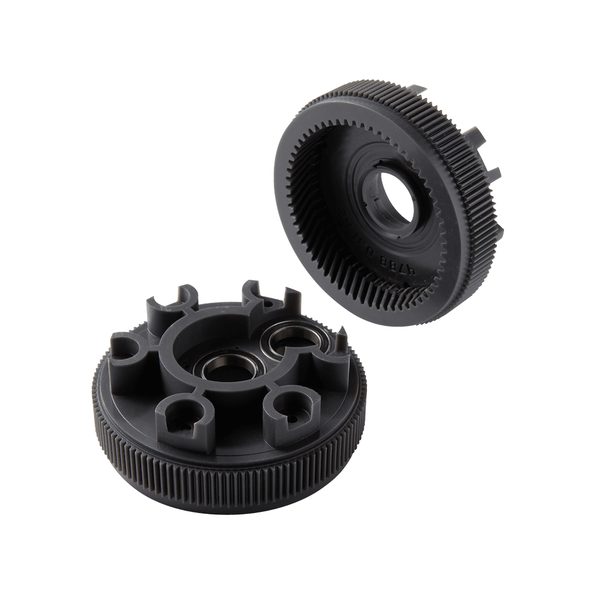
- 衝撃を受ける治具・低摩擦のギア→1000、しなって戻る機構・ヒンジ→1500、頑丈な治具・スナップフィットの筐体・耐熱→2000
3種の違いは「しなやかさと硬さの順番」です。Tough 1000がいちばん柔らかくしなり、Tough 2000がいちばん硬く、Tough 1500がその中間です。
図1 3種は「しなやか → 硬い」の一直線に並ぶ
Tough 1000
932MPa
HDPE相当
大きくたわむ。衝撃を受ける治具・低摩擦のギア
Tough 1500 V2
1460MPa
PP相当
少したわんで戻る。ヒンジ・ラッチ・留め具
Tough 2000 V2
1800MPa
ABS相当
ほとんど曲がらない。頑丈な治具・筐体
どれも「割れにくい(タフな)」エンジニアリング用レジンという点は共通で、違うのは力を加えたときにどれだけ変形するかです。
弊社がForm 4で同じ試験片を3種で造形して手で曲げた印象では、Tough 1000が最もしなやかで、Tough 2000が最も硬く、Tough 1500はその中間でした。
つまり、この3種は「どれが一番強いか」ではなく「どれくらい曲がってほしいか」で選ぶ材料です。
逆に言うと、「丈夫なレジンが欲しい」というだけでは3種のどれにも決まりません。
衝撃を受ける部品や低摩擦のギアならTough 1000、しなって戻る機構やヒンジならTough 1500、形を保つ部品や熱がかかる部品ならTough 2000、という順番を頭に入れておくと迷いません。
名前の数字は引張弾性率、相当する樹脂はHDPE・PP・ABS
名前の1000・1500・2000は、二次硬化後の引張弾性率をMPa(メガパスカル)で表したおおよその値です。
引張弾性率とは、材料を引っ張ったときにどれだけ変形しにくいかを表す数値で、「剛性」や「硬さ」の指標になります。数字が大きいほど硬くてたわみにくく、小さいほどしなやかに変形します。
1,000 MPaは1 GPa(ギガパスカル)と同じなので、Tough 1000は約1 GPa、Tough 1500は約1.5 GPa、Tough 2000は約2 GPaの硬さと読めます。
この数値は、身近な汎用樹脂の引張弾性率にそれぞれ近い値になっています。
| レジン | 名前が示す引張弾性率 | 相当する樹脂 | 身近な例 |
|---|---|---|---|
| Tough 1000 | 約1,000 MPa(1 GPa) | HDPE(高密度ポリエチレン) | 灯油のポリタンク、洗剤のボトル |
| Tough 1500 | 約1,500 MPa(1.5 GPa) | PP(ポリプロピレン) | 蓋が一体になったヒンジ付き容器、収納コンテナ |
| Tough 2000 | 約2,000 MPa(2 GPa) | ABS(アクリロニトリル・ブタジエン・スチレン) | 家電の外装、ブロック玩具 |
一般に、HDPEの引張弾性率は約0.8〜1.0 GPa、PPは約1.2〜1.8 GPa、ABSは約2.0〜2.5 GPaです。
図2 Toughの代表値と汎用樹脂の引張弾性率の範囲
ポリタンクは指で押すとへこんで戻り、収納コンテナの蓋はパチンと閉まるばね性があり、家電の外装は押してもほとんど変形しません。この3つの感触の違いが、そのまま3種のレジンの違いだと考えると分かりやすいです。
「相当する」のはあくまで硬さやしなりといった機械的な性質の話で、化学的な性質まで同じになるわけではない点に注意してください。
光造形(SLA:Stereolithography)のレジンはアクリル系の光硬化樹脂で、HDPEやPPが持つ耐薬品性や、ABSの耐熱性がそのまま手に入るわけではありません。
「タフ」「ABSライク」「PPライク」はどれにあたるか
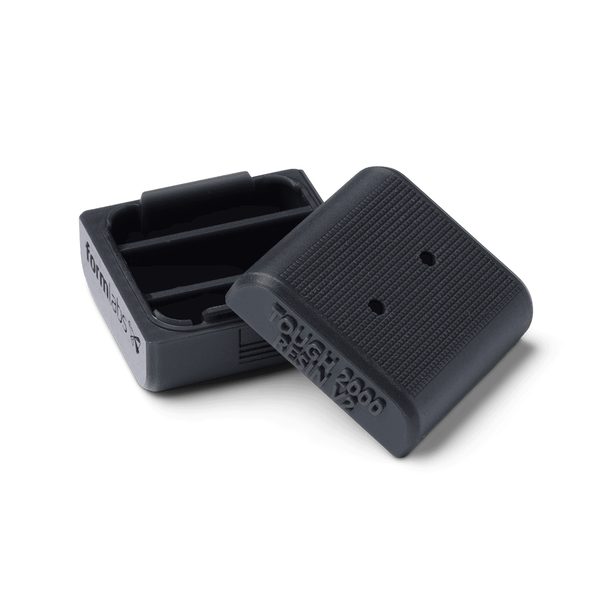
「ABSライク」にあたるのがTough 2000、「PPライク」にあたるのがTough 1500、「PEライク(HDPEライク)」にあたるのがTough 1000です。
「タフ」は、Formlabsでは特定の1製品ではなく、この3種を含む「割れにくさを重視したレジン群」の名前です。
光造形レジンの世界では、メーカーを問わず「ABSライクレジン」「PPライクレジン」という呼び名がよく使われます。「ABSライク」は硬くて衝撃に強い汎用レジン、「PPライク」は柔軟で繰り返し曲げに耐えるレジンを指すのが一般的です。
Formlabsのカタログを他社の呼び名に置き換えると、Tough 2000がABSライク、Tough 1500がPPライクにあたります。
混乱しやすいのは「タフレジン」という言葉です。他社では「タフレジン」が1つの製品名であることが多いのに対し、Formlabsでは「Tough」はシリーズ名で、その中に硬さの違う3種があります。
さらに、以前のFormlabsには「Tough Resin」という単独の製品があり、その後継がTough 2000です。
図3 よく見る呼び名とFormlabsの製品名の対応
他社でよく使われる呼び名
Formlabsの製品
PEライク(HDPEライク)
→
Tough 1000
PPライク
→
Tough 1500 V2
ABSライク/旧「Tough Resin」
→
Tough 2000 V2旧Tough Resinの後継
「Tough」はシリーズ名です。他社の「タフレジン」は1製品を指すことが多いのに対し、Formlabsでは硬さの違う3種をまとめた名前です。「ABSのように丈夫」が当てはまるのはTough 2000だけです。
古い記事やAIの回答で「タフレジンはABSのように丈夫」と書かれているのは、この旧Tough Resin(現在のTough 2000に相当)の説明を3種すべてに当てはめてしまっているためです。
Tough 1000やTough 1500に「ABSのような硬さ」を期待して買うと、柔らかすぎて驚くことになります。
レジンの系統全体の比較はレジンの種類別ガイドで説明しています。
出典: Formlabs 材料ページ Tough 2000 V2/Tough 1500 V2/Tough 1000・Formlabs Tough 2000 Resin V2 製品ページ・Formlabs Tough 1500 Resin V2 製品ページ・Formlabs Tough 1000 Resin 製品ページ
02Form 4で3種を同じ試験片で造形して比べた

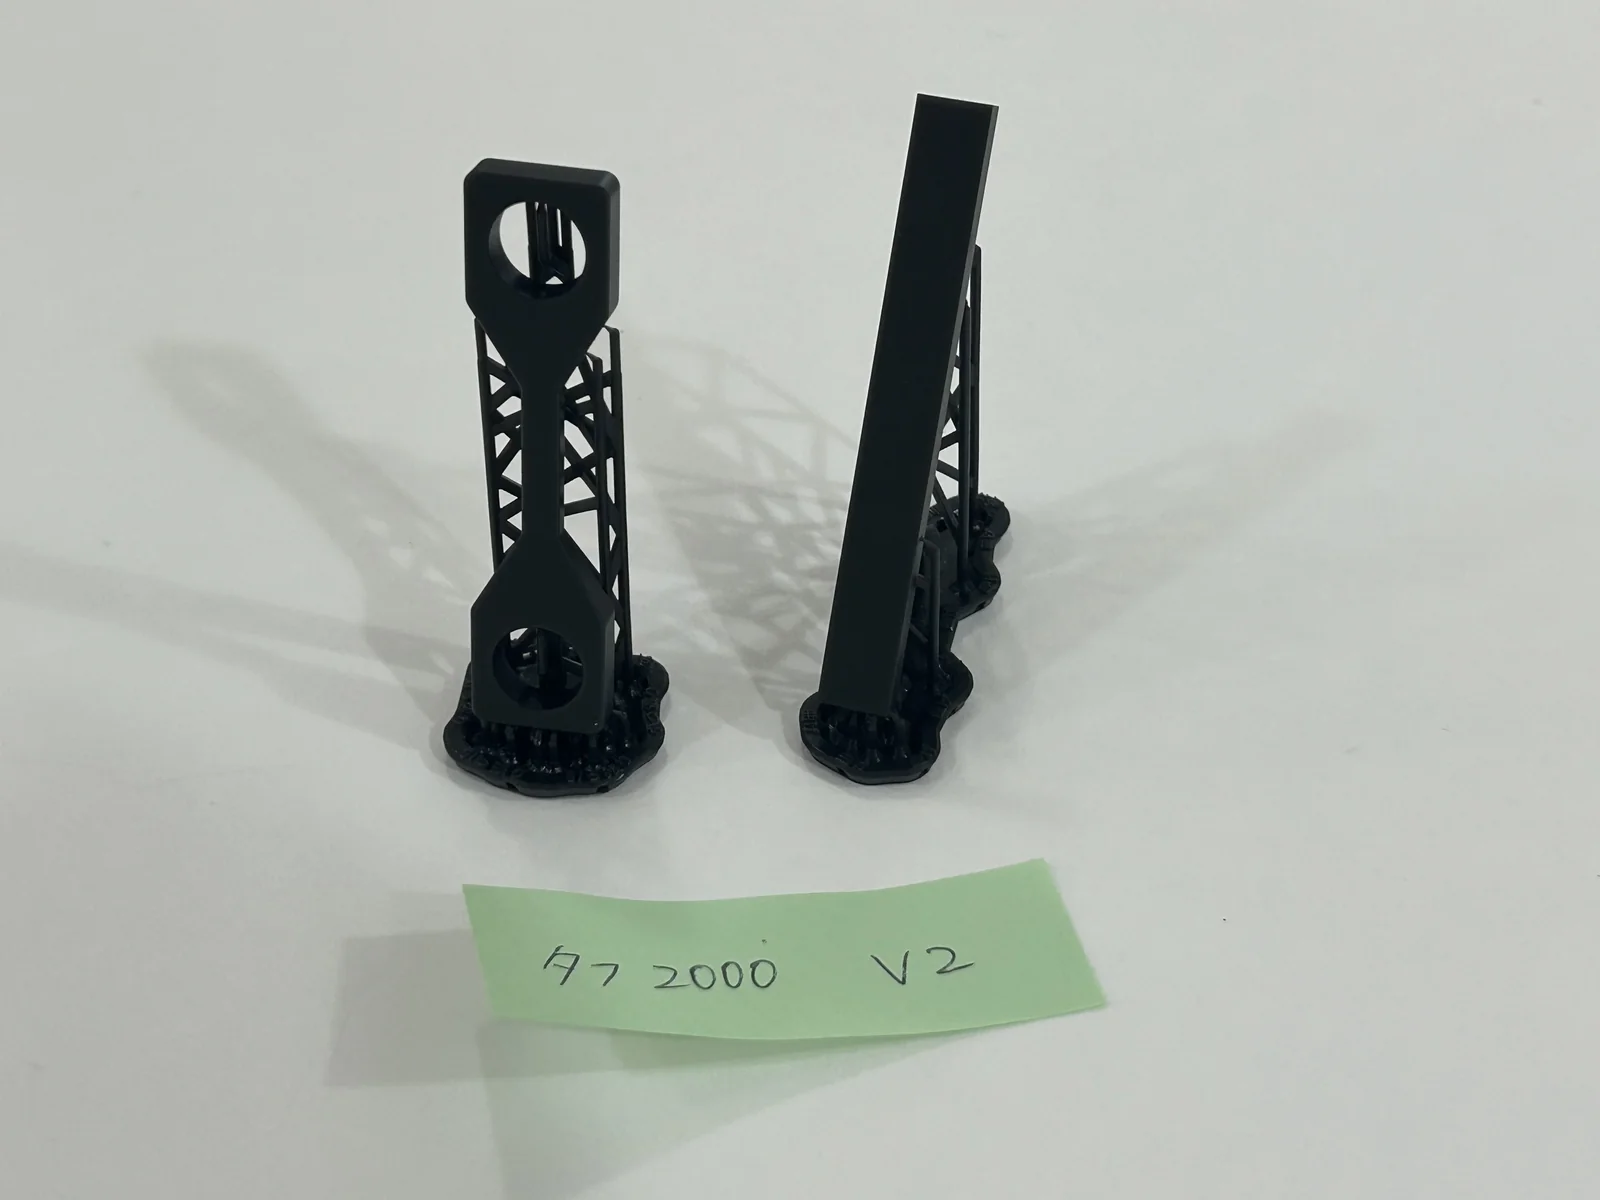
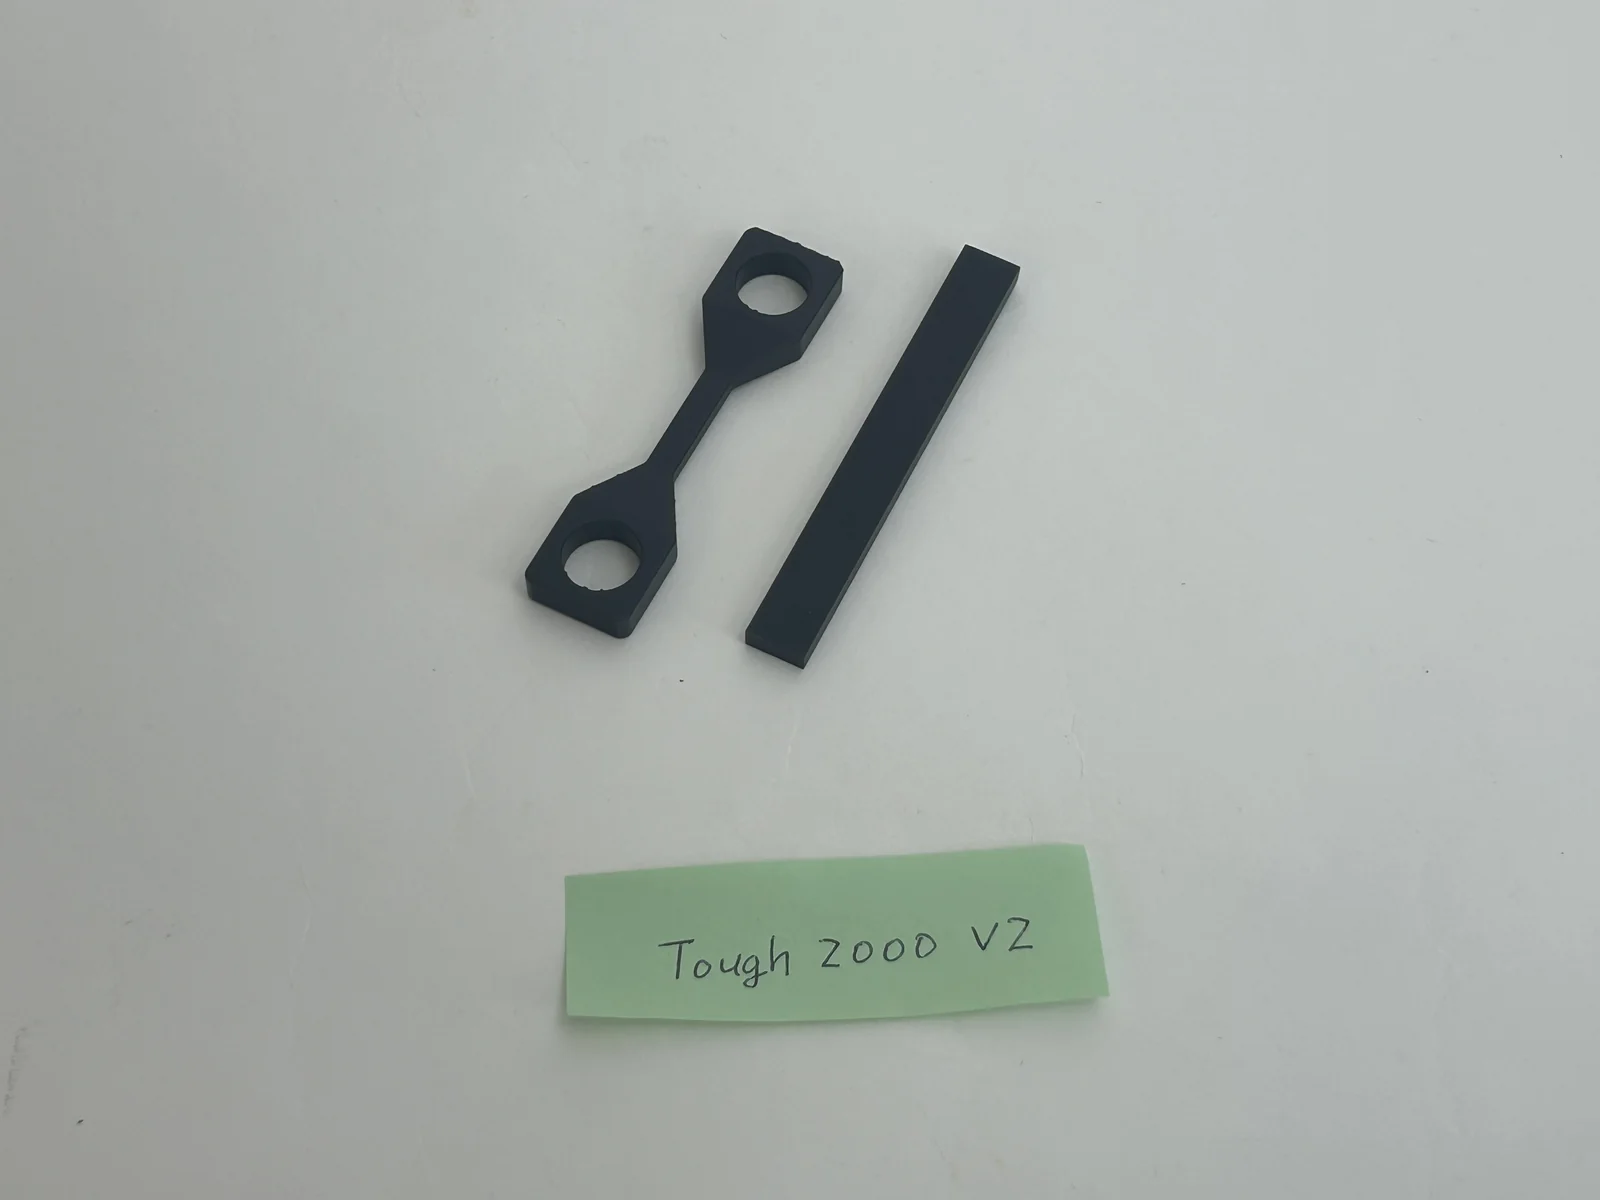
弊社は2026年3〜4月に、Form 4でTough 1000 V1・Tough 1500 V2・Tough 2000 V2を同じ試験片で造形し、同じ工程で洗浄・乾燥・二次硬化したうえで、手で曲げて比べました。引張試験の数値は取っていません。
データシートの数値だけでは「932 MPaと1460 MPaの差が手で分かるほどなのか」が想像しにくいため、実物の感触を確かめることが目的です。
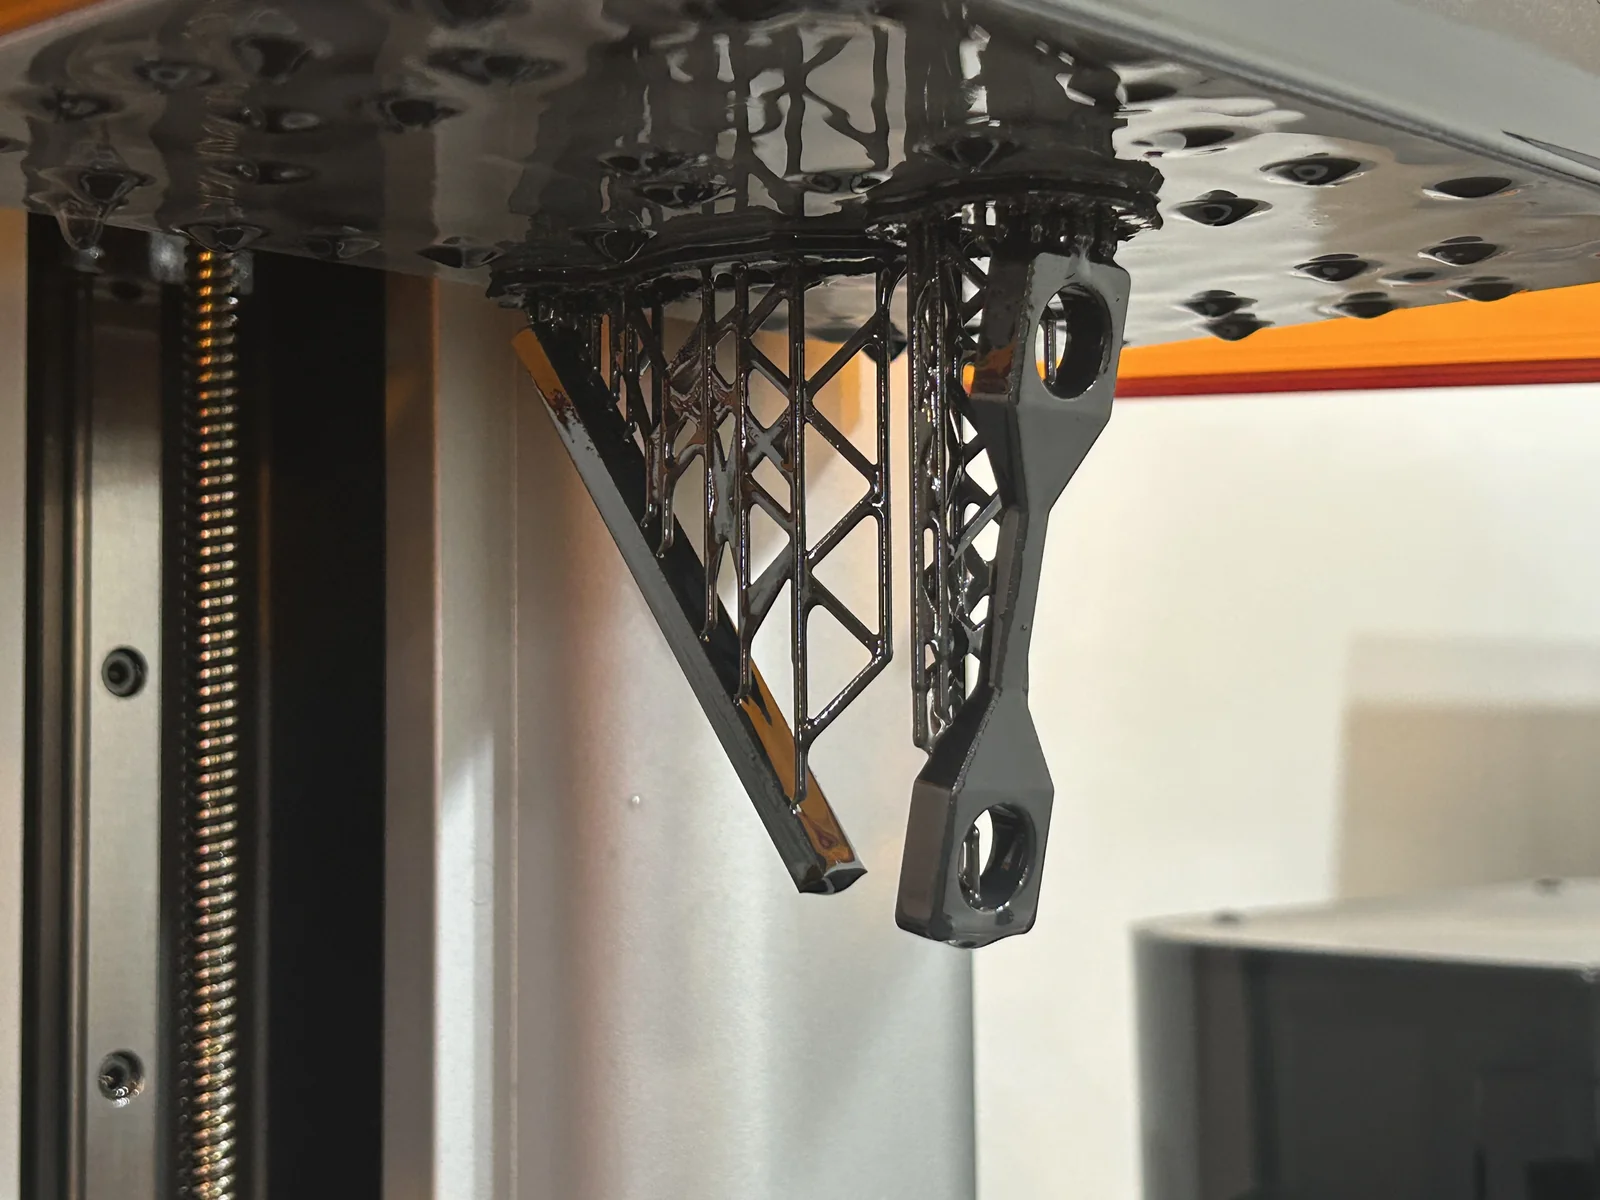
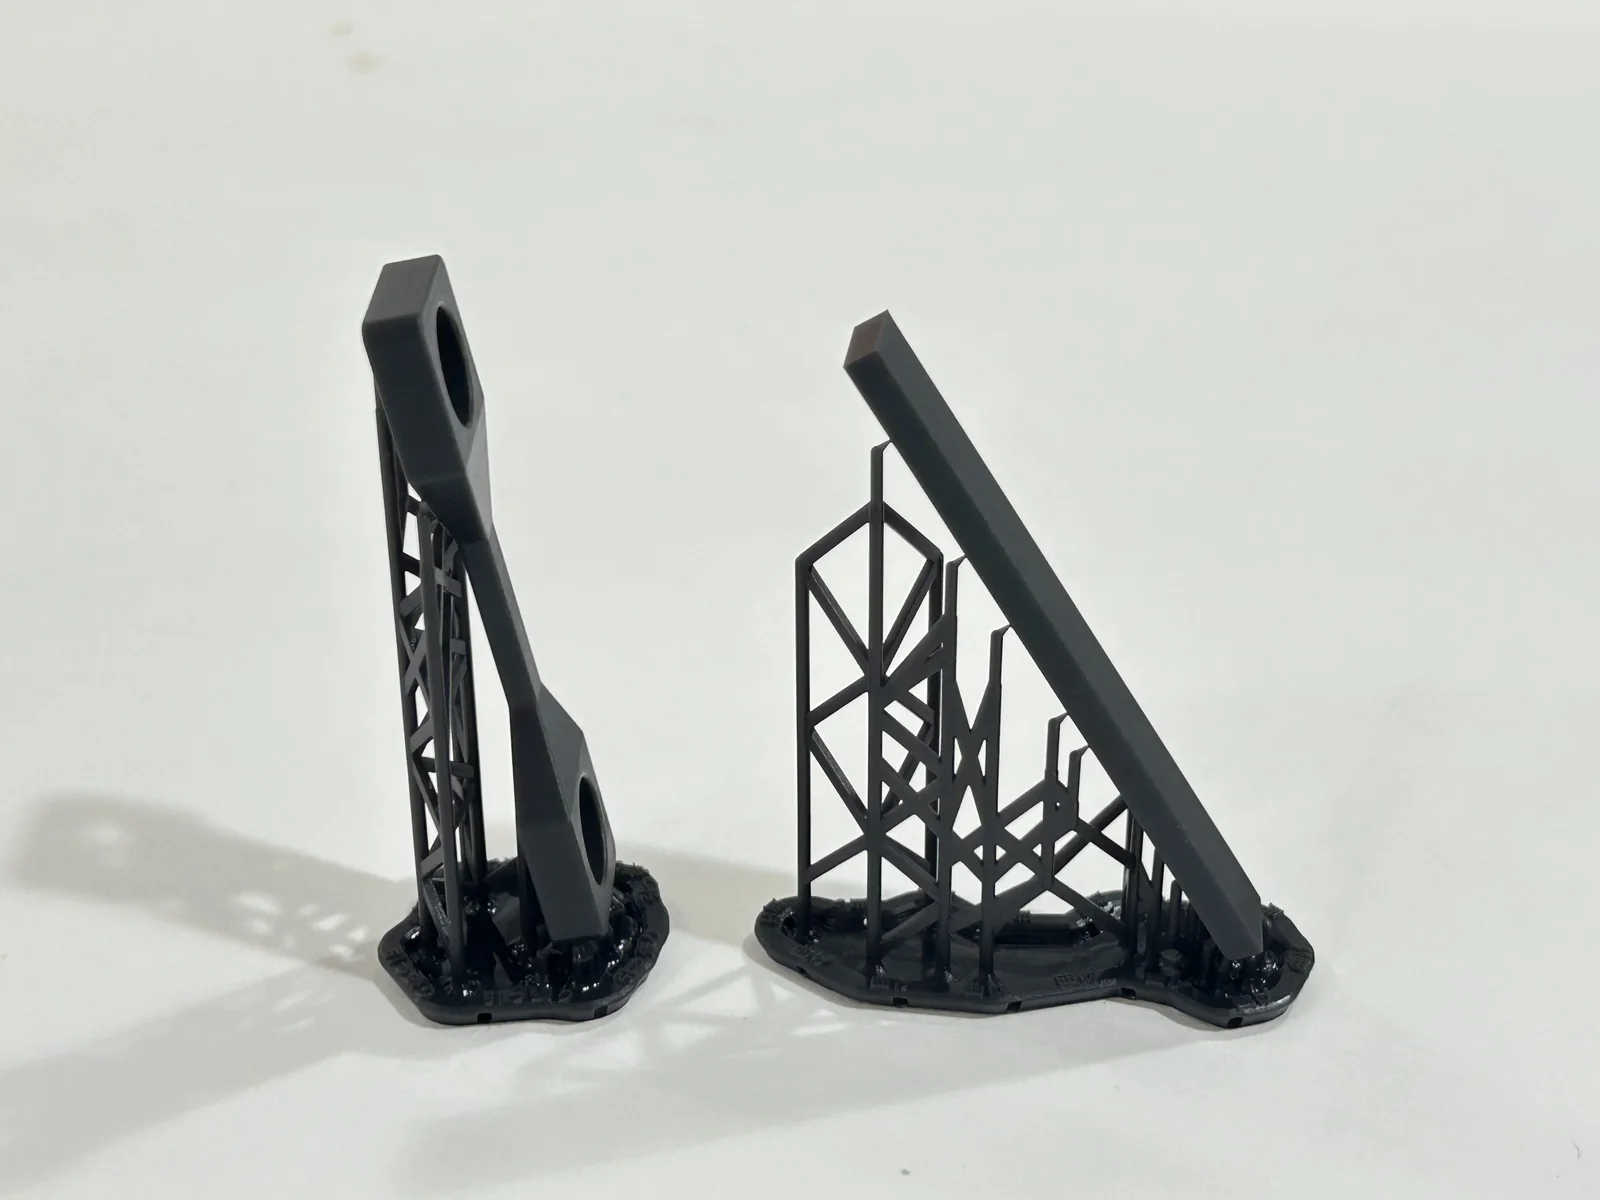
試験片は、引張試験用のダンベル型と平板の2種類です。3種とも同じ試験片をForm 4で造形しました。
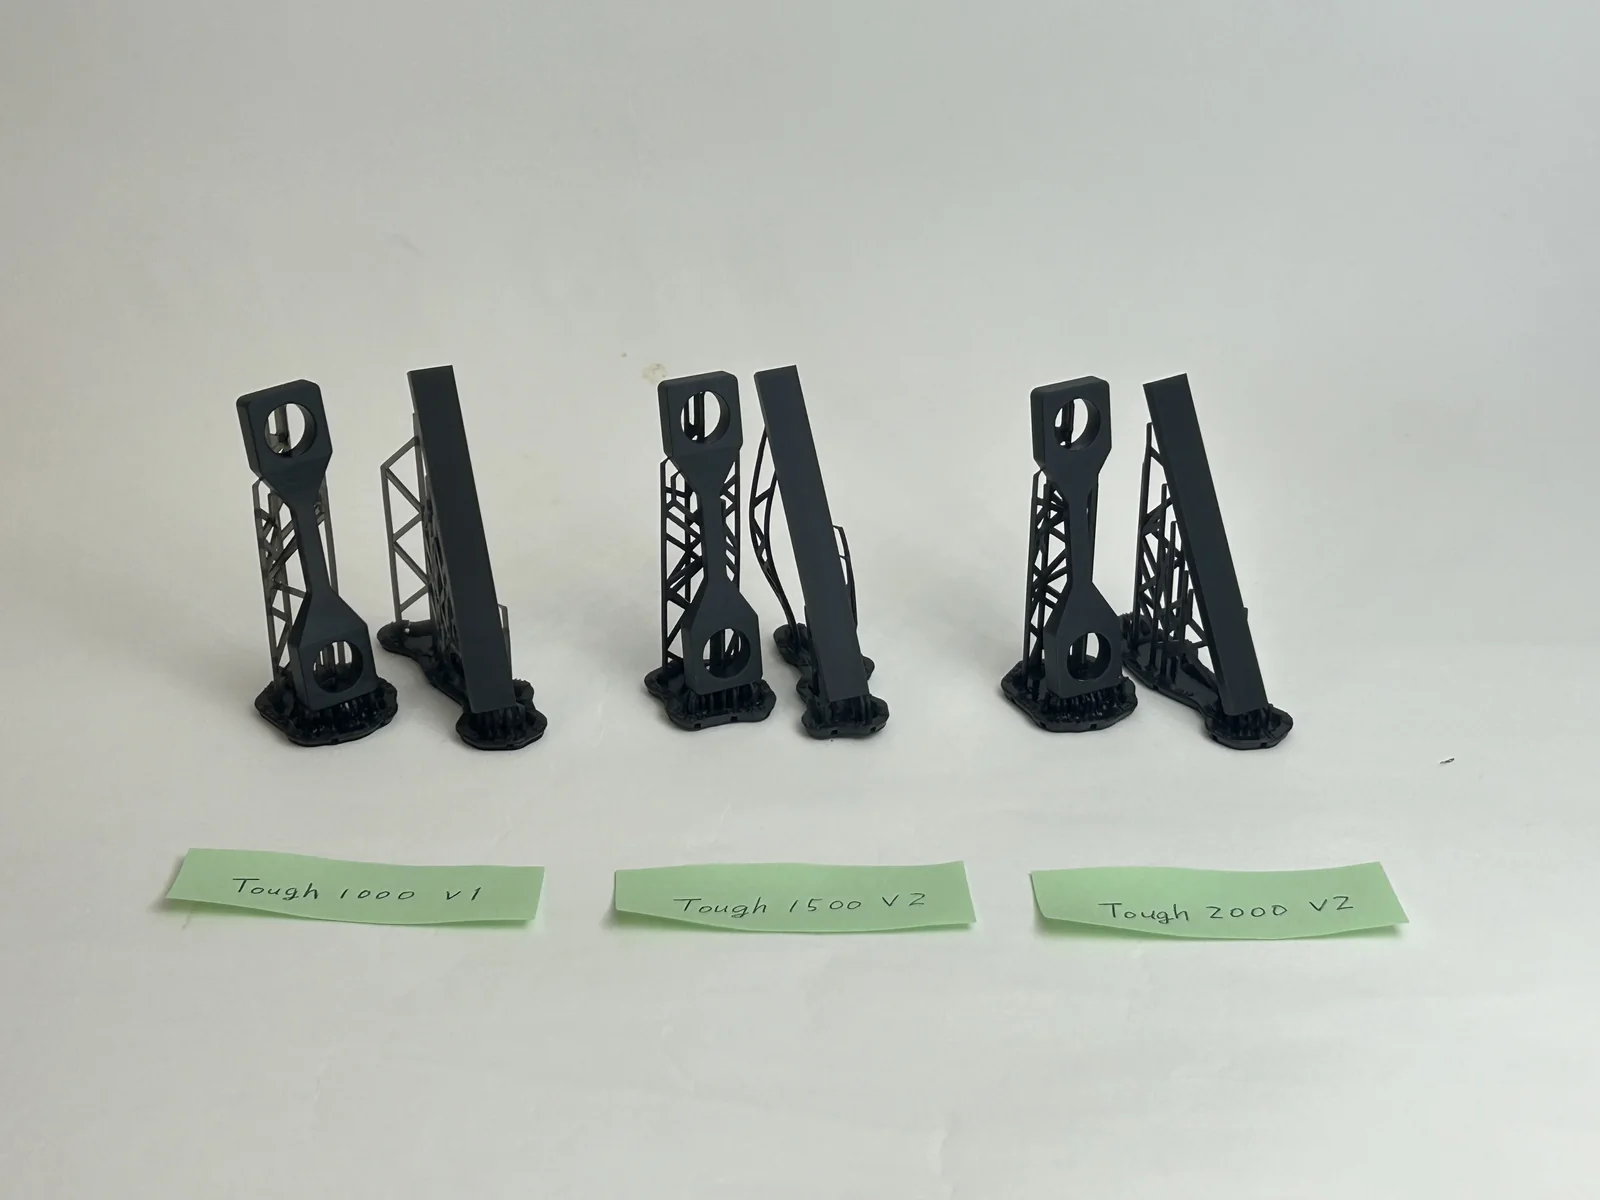
硬化後の部品は見た目で区別できないので、造形した部品に材料名が分かる印を残しておいてください。
プリント直後から二次硬化後までの工程
3種とも、工程は「プリント→洗浄→乾燥→二次硬化→サポート除去」で共通です。弊社が行った手順は次のとおりです。
- PreFormで試験片を配置し、材料を選んでForm 4に送信し、造形します。
- 造形が終わったら洗浄し、表面の未硬化レジンを落とします。
- 洗浄後は、表面と内部の洗浄液が乾くまで乾燥させます。
- 試験片が乾いたら二次硬化します。3種とも、最大限の強度と機能性を出すには二次硬化が欠かせません。
- 二次硬化後にサポートを外し、試験片を手で曲げて比較します。
-
1
プリント
-
2
洗浄
-
3
乾燥
-
4
二次硬化
-
5
サポート除去
弊社は、IPAに代わる洗浄液サービス3DMedSupo(3Dメドサポ)の販売元です。洗浄液3DMedSupo(3Dメディカルクリーン)は、タフ系を含む標準レジンのほぼすべてに対応し、洗浄時間の大まかな目安は10分から20分程度で、造形物の大きさ・レジンの種類・使用頻度で変わります。
手で曲げるとしなりの差がはっきり出る
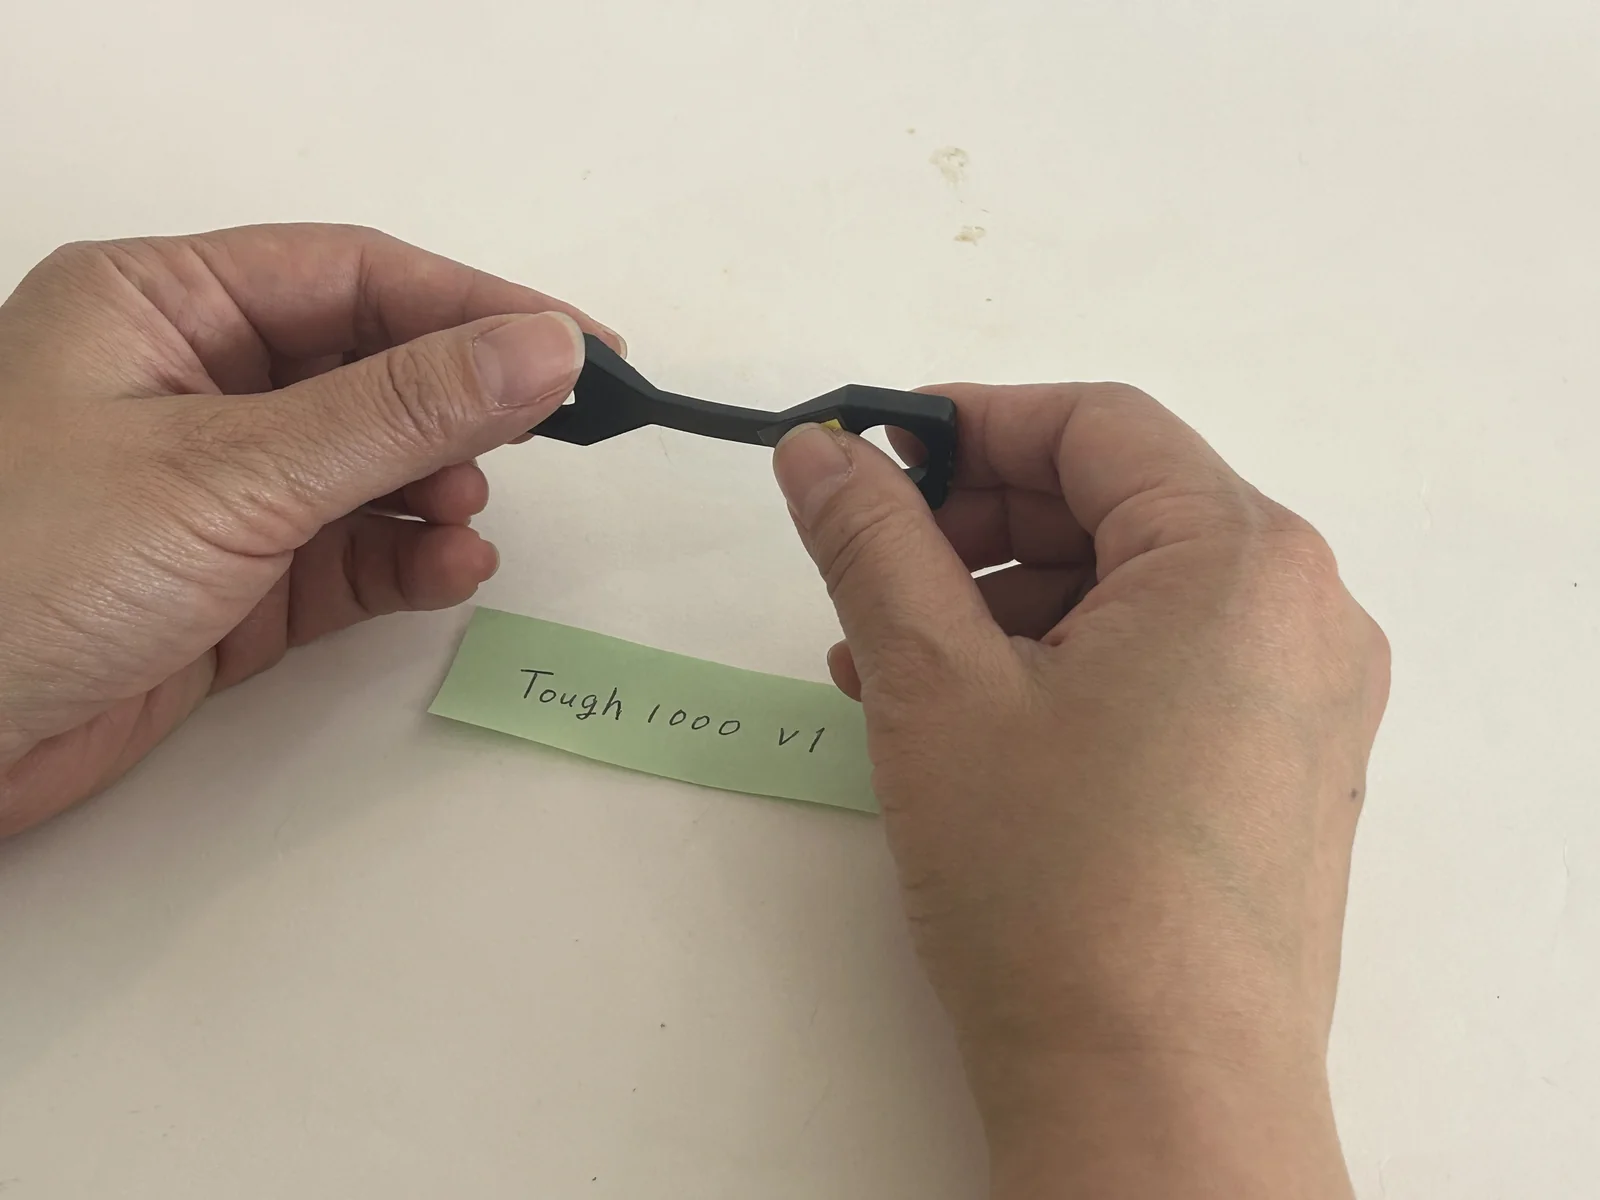
同じ厚みの試験片を手で曲げると、3種のしなりの差が迷いようがないほどはっきり出ました。引張弾性率は932・1460・1800MPaの並びですが、感触の差は数字の比以上に大きく感じます。
| レジン | 曲げたときの感触 | 近い感触の身近なもの |
|---|---|---|
| Tough 1000 | 大きくたわむ | ポリタンクの側面 |
| Tough 1500 | 少したわむ | PP容器の一体ヒンジ |
| Tough 2000 | ほとんど曲がらない | ABSの家電外装 |
手で曲げた印象では、Tough 1000が最もしなやかで、Tough 2000が最も硬く、Tough 1500はその中間でした。
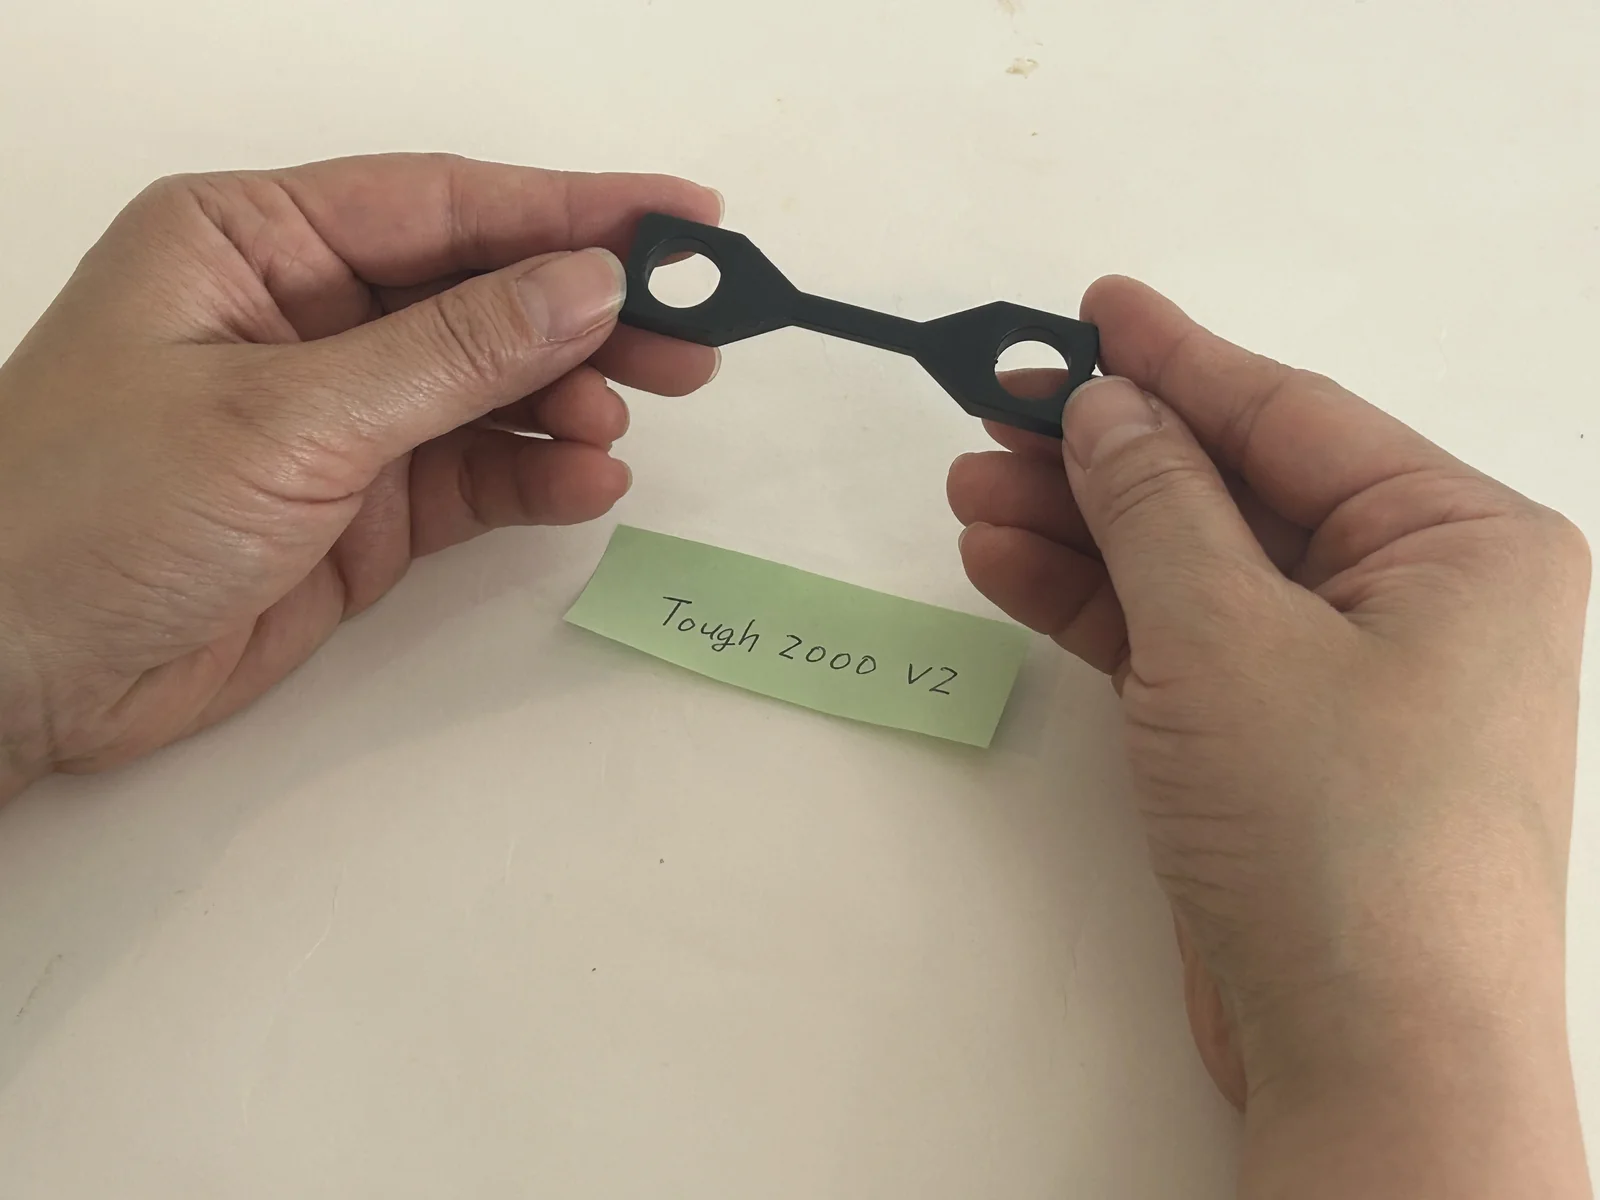
写真では、Tough 1000 V1のダンベル型試験片が大きくたわみ、Tough 1500 V2は少したわみ、Tough 2000 V2はほとんど曲がっていません。加えた力の大きさは測っていません。
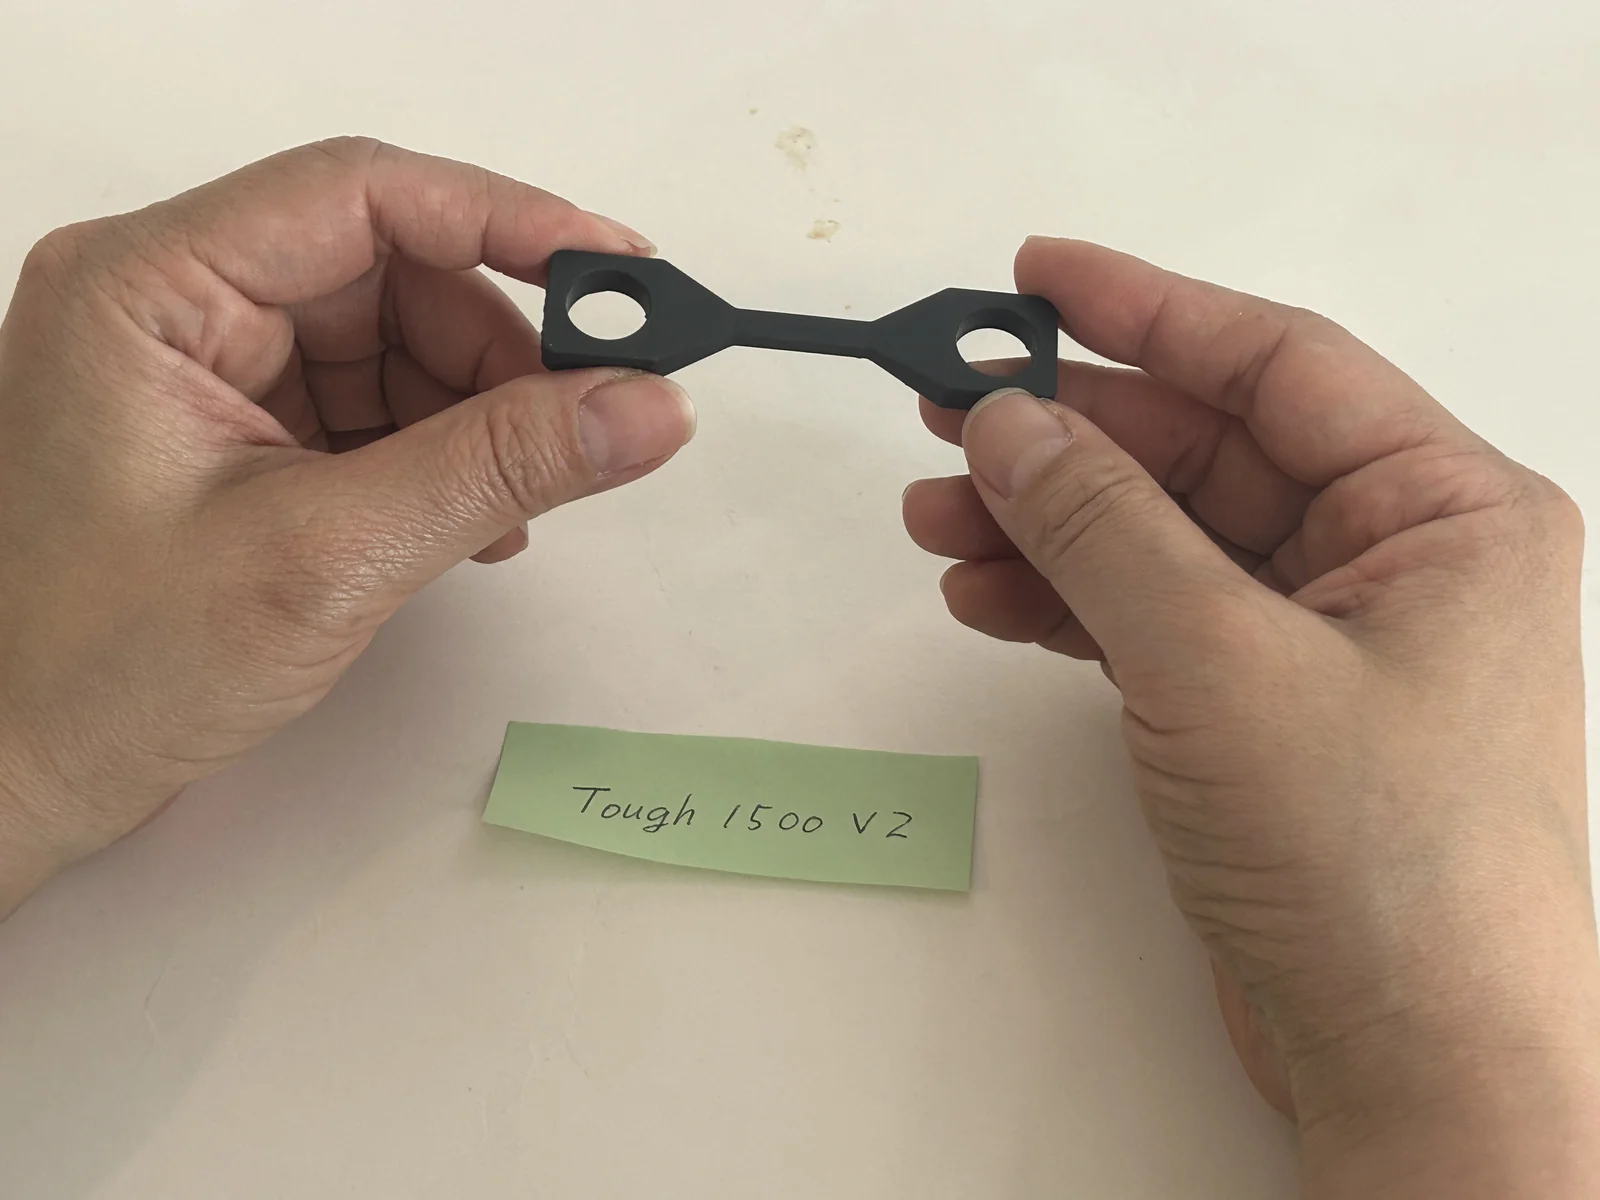
Tough 1500は、剛性と柔軟性のバランスが取れた材料で、ラッチ・フレクシャー・ダンパーのようなしなって働く機構や、留め具・バックル・ヒンジに向きます。
Tough 2000は、他の2種と同じ力をかけても目に見えるほどは曲がらず、その分、形状を保つ部品に安心して使えます。ただし、硬い材料ほど曲がる余地が少ないので、無理に大きく曲げると割れにつながります。
手で曲げる比較は定量的な試験ではありませんが、「どれくらい曲がってほしいか」を決めるには十分な情報です。カタログの数字で迷うときは、無償のサンプルパーツを手に取って比べてください。
見た目では3種を区別できない
3種は見た目では区別できません。色味、表面の質感、光沢のいずれもほぼ同じで、並べて置いても名前を書いておかなければどれがどれか分からなくなります。3種の試験片は、いずれも黒に近い濃いグレーです。
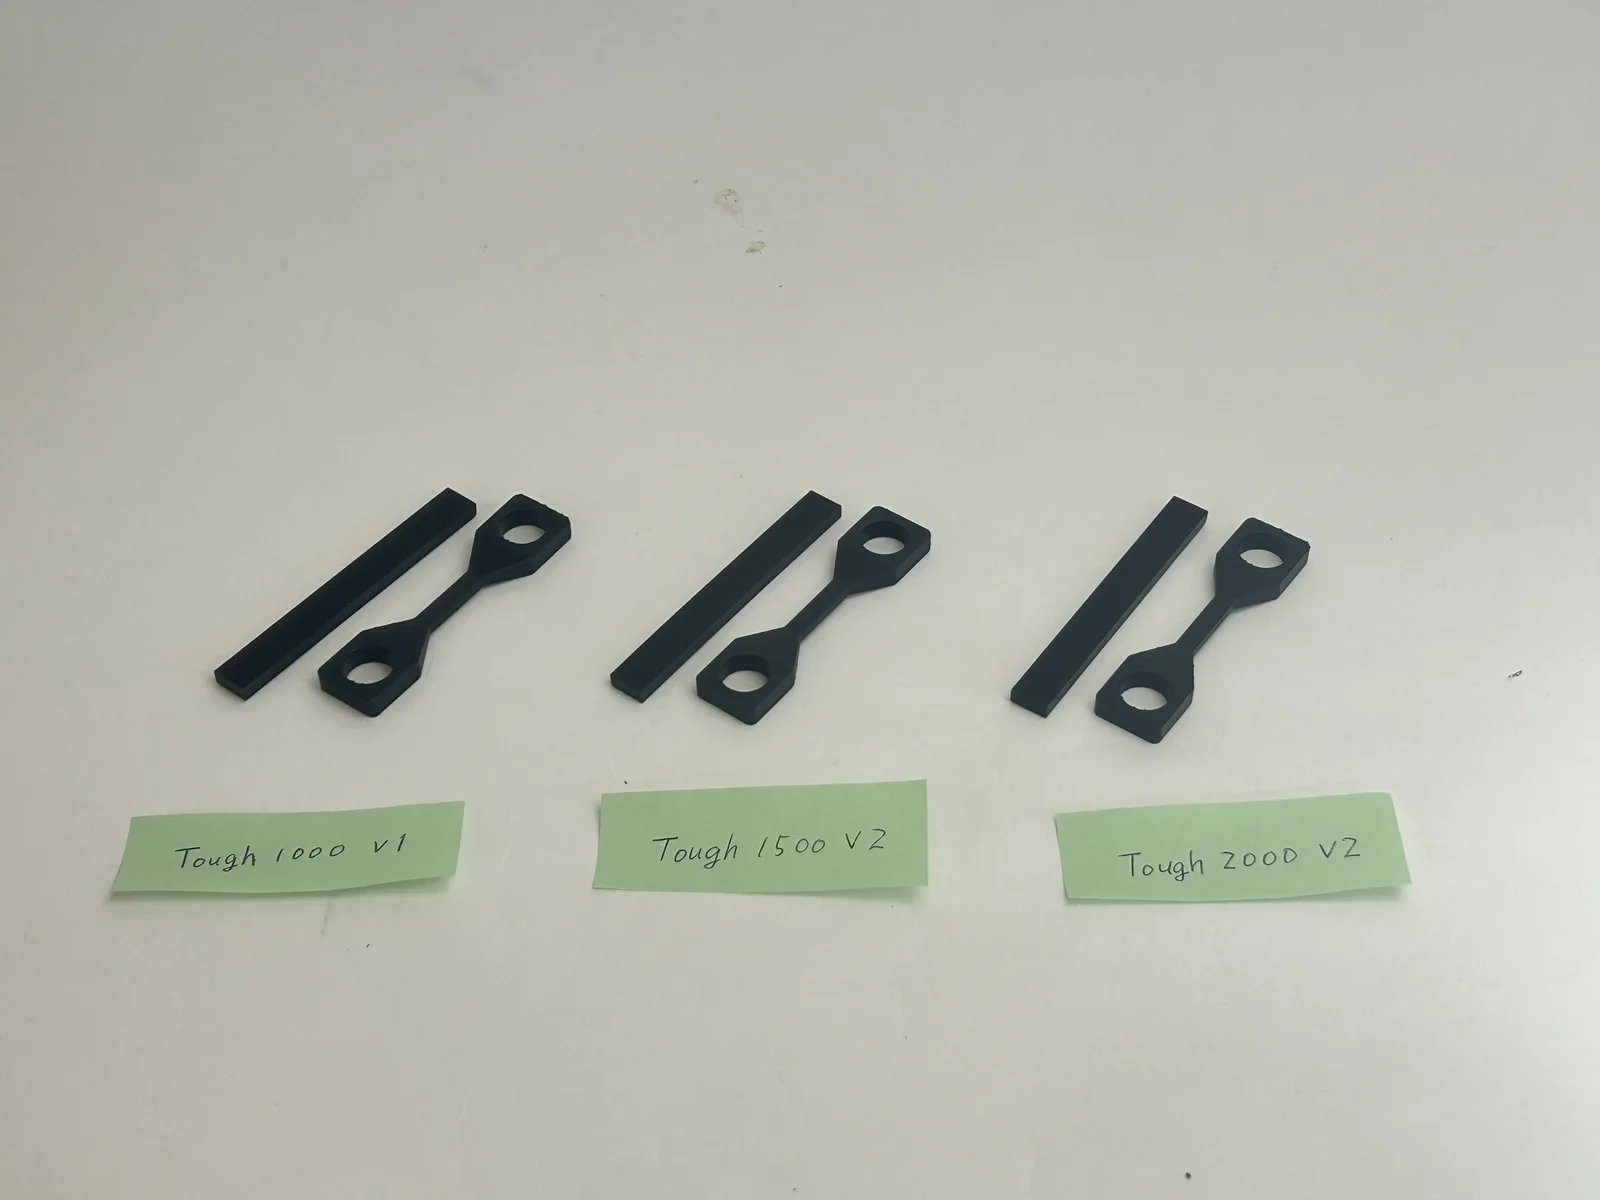
これは実務上、意外に大きな問題です。硬化後の部品は手で曲げれば区別できますが、薄い部品や小さい部品では曲げられませんし、納品する部品を曲げて確かめるわけにもいきません。取り違えを防ぐ方法は次のとおりです。
- PreFormで部品に材料名や記号の刻印(凸文字や凹文字)を入れてから造形します。
- レジンタンクは材料ごとに専用にし、タンクのふたに材料名を貼ります。
- 洗浄後・硬化後の部品は材料ごとに分けたトレーや袋に入れ、ラベルを付けます。
- 試作で複数材料を比べるときは、造形日と材料名をメモした紙と一緒に写真を撮って記録に残します。
本体が材料を管理していても、取り出した後の部品には何の印も残りません。
材料を混ぜて管理すると、硬いはずの部品がしなやかだったという取り違えが起こります。
出典: Formlabs Tough 2000 Resin V2 製品ページ
03代表値で比べる強度・しなり・割れにくさ
Formlabsが公表している代表値では、硬さ(引張弾性率)はTough 2000 > 1500 > 1000の順、しなり(破断伸び)はその逆の順に並び、割れにくさ(ノッチ付き衝撃強さ)は硬い順と一致しません。
数値は二次硬化後の試験片で測られた代表値で、ロットや造形条件で変わります。
| 項目 | 何を表すか | Tough 1000 | Tough 1500 V2 | Tough 2000 V2 |
|---|---|---|---|---|
| 引張弾性率 | 硬さ(たわみにくさ) | 932 MPa | 1460 MPa | 1800 MPa |
| 引張強さ | 引っ張って壊れるまでの最大の力 | 26.3 MPa | 34.0 MPa | 40.4 MPa |
| 破断伸び | 壊れるまでにどれだけ伸びるか | 180% | 155% | 79% |
| ノッチ付きアイゾッド衝撃強さ | 切り欠きのある部品の割れにくさ | 72 J/m | 42 J/m | 25 J/m |
| 荷重たわみ温度(0.45 MPa) | 荷重をかけた状態で熱によりたわみ始める温度 | 55.3℃ | 66℃ | 70℃ |
| 曲げ弾性率 | 曲げたときのたわみにくさ | 761 MPa | 1370 MPa | 1701 MPa |
図4 代表値を項目ごとに比べる
Tough 1000はロス屈曲疲労100,000サイクル以上(23℃)・破壊エネルギー3,200J/m²、Tough 1500 V2はロス屈曲疲労8,000サイクル・破壊エネルギー1,011J/m²、Tough 2000 V2は破壊エネルギー305J/m²で、4MPaの荷重を2週間かけた後のクリープひずみはTough 2000 V2が1.3%、Tough 1500 V2が3%以下です。
各項目の読み方は次のとおりです。引張弾性率は硬さで、名前の数字の元になった値です。引張強さは、引っ張ってちぎれるまでに耐えられる最大の力で、「強さ」と聞いて多くの人が思い浮かべる数値です。
破断伸びは、ちぎれるまでにどれだけ伸びるかの割合で、大きいほどしなやかに変形できます。
ノッチ付きアイゾッド衝撃強さは、わざと切り欠き(ノッチ)を入れた試験片にハンマーを振り下ろし、割れるまでに吸収したエネルギーで、実際の部品の角や溝で起きる割れに近い評価です。
荷重たわみ温度は、決められた荷重をかけた試験片が、温度を上げていったときに一定量たわむ温度です。
数字だけ見るとしなりと割れにくさが逆に並ぶ理由
数字だけを見ると、硬さの順番(2000 > 1500 > 1000)と割れにくさの順番が逆になります。
もっとも硬くて引張強さも高いTough 2000が、ノッチ付き衝撃強さではいちばん低い値です。「強い=割れにくい」と考えていると、この並びが意外に見えます。
理由は、硬い材料ほど衝撃のエネルギーを変形で逃がせないからです。衝撃を受けたとき、しなやかな材料は大きく変形してエネルギーを吸収し、割れずにすみます。
硬い材料は変形が小さく、吸収しきれなかったエネルギーが切り欠きや角に集中して、そこから割れが走ります。ノッチ付き試験はわざと切り欠きを入れて応力の集中を起こしているため、硬い材料ほど不利に出ます。
図5 衝撃を受けたときの違い(模式図)
一方で、硬い材料には「形が変わらない」という強みがあります。ギアの歯や筐体の壁のように、変形そのものが不良になる部品では、衝撃強さの数値が低くても硬い材料のほうが正解です。
逆に、落としたり踏んだりする可能性があるクリップやカバーは、硬さよりも割れにくさを優先したほうが長持ちします。
つまり、表の数字は「どれが優れているか」の順位ではなく、「硬さと割れにくさはトレードオフの関係にあり、3種はその中で立ち位置が違う」ことを示しています。
図6 硬さと割れにくさのトレードオフ
部品に求めるのが「変形しないこと」なのか「割れないこと」なのかを先に決めると、数字の読み方が定まります。
他の系統と比べると、高強度系(高剛性)の一例のRigid 10K Resinは引張強度88MPa・破断伸び0.7%、スタンダードの一例のGrey Resin V5は引張強度62MPa・破断伸び13%で、タフ系は強さより伸びと衝撃に強い側にあります。目安として、PPライク・PEライクのレジンは形状によっては折り曲げても割れません。引張強度・伸び・弾性率・衝撃の読み方は光造形の強度で説明しています。
図7 他の系統と比べたタフ系の位置(引張強さ×破断伸び)
出典: Formlabs Tough 2000 Resin V2 製品ページ・Formlabs Grey Resin V5 製品ページ・Formlabs Rigid 10K Resin 製品ページ
04何を作るならどれか:用途別の選び方
Formlabsの推奨では、衝撃を受ける治具・固定具や低摩擦のギアはTough 1000、しなって働く機構やヒンジはTough 1500、頑丈な治具やスナップフィットの筐体、耐熱・耐クリープが要る部品はTough 2000です。
| 作りたい部品 | 求める性質 | 向くレジン |
|---|---|---|
| 耐衝撃性の治具・固定具・部品、スクイーズ可能な試作品 | 衝撃を受けても割れない、しなやか | Tough 1000 |
| ギアやボールジョイントなどの低摩擦アセンブリ | 滑らかに動く、延性がある | Tough 1000 |
| ラッチ・フレクシャー・ダンパーのようなコンプライアント機構 | しなって働き、元に戻る | Tough 1500 |
| 留め具・バックル・セルフタッピングねじ用ボス・ヒンジ | 剛性と柔軟性のバランス | Tough 1500 |
| 頑丈な治具・固定具・保護シェル・スナップフィットエンクロージャ | 高強度・高剛性で形を保つ | Tough 2000 |
| 耐熱・耐クリープ性が求められる部品 | 熱や長期の荷重で変形しにくい | Tough 2000 |
迷ったときは、次の順で考えると決まります。
図8 迷ったときの選び方フロー
その部品に求めるのは?「どれが一番強いか」ではなく「どれくらい曲がってほしいか」で決める
衝撃を受ける・滑らかに動く
Tough 1000
衝撃を受ける治具・固定具、ギアやボールジョイントなどの低摩擦アセンブリ
しなって戻る
Tough 1500 V2
ヒンジ・ラッチ・フレクシャー・ダンパー、留め具・バックル・ねじボス
形を保つ・熱や荷重
Tough 2000 V2
頑丈な治具・保護シェル・スナップフィットの筐体、耐熱・耐クリープ部品
Tough 2000で角や薄い部分に衝撃を受ける使い方なら、肉厚を増やすか角に丸みを付けて割れを防ぎます。
- その部品に求めるのが「しなって戻る」「衝撃を受ける」「形を保つ」のどれかを決めます。
- しなって戻る機構や、ヒンジ・留め具ならTough 1500です。
- 衝撃を受ける治具や、ギアのように低摩擦で動く部品ならTough 1000です。
- 形を保つ筐体や頑丈な治具、熱や長期の荷重がかかる部品ならTough 2000です。角や薄い部分に衝撃を受ける使い方なら、肉厚を増やすか角に丸みを付けて割れを防ぎます。
| 性質 | Tough 1000 | Tough 1500 V2 | Tough 2000 V2 | 根拠にした代表値 |
|---|---|---|---|---|
| 硬さ・形の保ちやすさ | △ | ○ | ◎ | 引張弾性率 932/1460/1800 MPa |
| しなやかさ | ◎ | ○ | △ | 破断伸び 180/155/79% |
| 切り欠きからの割れにくさ | ◎ | ○ | △ | ノッチ付き衝撃強さ 72/42/25 J/m |
| 繰り返し曲げ | ◎ | ○ | - | ロス屈曲疲労 10万サイクル以上/8,000サイクル |
| 長期荷重(クリープ) | - | ○ | ◎ | クリープひずみ 3%以下/1.3% |
| 耐熱 | △ | △ | △ | HDT 55.3/66/70℃(3種とも高くない) |
-は本記事で公表値を挙げていない項目です。
なお、タフレジン3種は生体適合性の認証を受けた歯科用材料ではないため、口腔内に入れる物には使えません。口腔内に入る物は、用途に応じた歯科用レジンを選んでください。
選んだレジンを弊社オンラインストアで見る
出典: Formlabs Tough 2000 Resin V2 製品ページ
Form 4シリーズ
05洗浄後の乾燥時間と二次硬化の有無
タフレジンは3種とも二次硬化が必須で、二次硬化の前に洗浄液を完全に乾かす必要があります。データシートの数値はすべて二次硬化後の値で、硬化前(グリーン状態)の部品はずっと柔らかく、強度も出ていません。
「柔らかいレジンだから硬化しなくてもよい」ということはなく、Tough 1000のしなやかさも二次硬化を終えてはじめて設計どおりの性質になります。
乾燥が必要なのは、洗浄液が残ったまま硬化させると、表面がべたついたり白く曇ったり、硬化が不十分になったりするからです。
穴や溝、中空部、サポートが密な部分は液が残りやすいので、厚い部品や複雑な形状では長めに乾かします。
二次硬化は、材料ごとに指定された温度と時間で行います。温度と時間の例は光造形の強度、二次硬化が要るかどうかは光造形のデメリットと対策で説明しています。
Formlabsの製品ページの代表値は、3種ともForm 4・積層100µm・Form Cure V2で70℃・12分の二次硬化後の値です。
Formlabsが推奨する、洗浄後に取り扱う前の乾燥時間は、Tough 1500 V2とTough 2000 V2が10分以上、Tough 1000が30分以上です。
設定はPreFormやFormlabsのサポートページに材料ごとに載っているので、そのとおりに行ってください。
図9 洗浄から二次硬化までの目安
STEP 1
洗浄
表面の未硬化レジンを落とす。3DMedSupoの目安は10〜20分程度
STEP 2 ここを省かない
乾燥
Tough 1500 V2・2000 V2:10分以上
Tough 1000:30分以上
厚い部品・複雑な形状は長めに
STEP 3 必須
二次硬化
材料ごとの指定条件で。代表値は Form Cure V2 70℃・12分後の値
洗浄液が残ったまま硬化させると
穴・溝・中空部・サポートが密な部分は液が残りやすい箇所です。
対応機種はForm 4シリーズとForm Studio 1
Tough 1000とTough 2000 V2が使えるのは、Form 4シリーズ(Form 4・Form 4B・Form 4L・Form 4BL)とForm Studio 1(Form Studio Resin Tank Pro)です。Tough 1500 V2はForm 4世代専用で、Form Studio 1には別品のTough 1500(Form Studio 1)があります。
対応機種にForm 3系は含まれていません。Form 3シリーズは、現在販売していません。
| 機種 | Tough 1000 | Tough 1500 V2 | Tough 2000 V2 |
|---|---|---|---|
| Form 4・Form 4B | ○ | ○ | ○ |
| Form 4L・Form 4BL | ○ | ○ | ○ |
| Form Studio 1 | ○ | △ 別品のTough 1500(Form Studio 1) |
○ |
| Form 3系 | × | × | × |
AIが「タフレジンはForm 3でも使える」と答えるのは、旧版の情報を引いているためです。
Form 4シリーズで使うには、材料ごとのカートリッジ、Form 4用レジンタンク、最新のPreFormと本体ファームウェアが必要です。歯科用のForm 4Bでも、エンジニアリング用のタフレジンはそのまま使えます。
耐熱温度とV2で変わった点
3種とも耐熱性が高くなく、荷重たわみ温度(HDT:Heat Deflection Temperature・0.45MPa)はTough 1000が55.3℃、Tough 1500 V2が66℃、Tough 2000 V2が70℃です。
HDTは、決められた荷重をかけた試験片が、温度を上げていったときに一定量たわむ温度で、「この温度を超えると、荷重がかかった状態で変形し始める」目安です。
図10 荷重たわみ温度(0.45 MPa)
炎天下の車内や、熱い液体に触れる部品、ヒーターやモーターの発熱部付近には向きません。耐熱性が必要な部品には、Formlabsの高耐熱系や高剛性系のレジンを別途検討してください。
Tough 1500とTough 2000は、Form 4世代でV2に更新されました。旧版(V1)の設定やデータシートをそのままV2に流用しないでください。V2で変わった点は次のとおりです。
Tough 1500 V2は、前世代に比べて破壊靭性が10倍、薄肉部のガードナー衝撃強さが3倍に向上しています。Tough 2000 V2は、前世代に比べて破壊靭性が3倍になり、耐傷性とダークでマットな表面も向上しています。
Tough 1000は、Durableレジン比で破壊靭性5倍・破断伸び2倍で、耐熱・耐クリープ・耐老化性も向上しています。
Tough 1500 V2(前世代比)
10倍
破壊靭性。薄肉部のガードナー衝撃強さは3倍
Tough 2000 V2(前世代比)
3倍
破壊靭性。耐傷性とダークでマットな表面も向上
Tough 1000(Durable比)
5倍
破壊靭性。破断伸びは2倍
出典: Formlabs Tough 2000 Resin V2 製品ページ・Formlabs SLA光造形方式3Dプリントの後処理・表面処理ガイド
06よくある質問
タフレジン1000・1500・2000の違いは何?
硬さ(引張弾性率)の違いです。数字が大きいほど硬く、小さいほどしなやかで、Tough 1000がHDPE、Tough 1500がPP、Tough 2000がABSに相当します。割れにくさを重視したレジン群という点は共通です。
タフレジンはどれを選べばいい?
Formlabsの推奨では、低摩擦のギアやボールジョイント、衝撃を受ける治具には1000、ヒンジ・ラッチ・ねじボスには1500、スナップフィットの筐体や、耐熱・耐クリープが要る部品には2000が向いています。
見た目で区別できる?
できません。色も質感もほぼ同じなので、部品に材料名を刻印する、タンクや保管トレーにラベルを付けるなど、造形前から管理しておく必要があります。
タフレジンはForm 3で使える?
対応機種はForm 4シリーズとForm Studio 1で、Form 3系は含まれていません。Tough 1500 V2はForm 4世代専用で、Form Studio 1用には別品のTough 1500があります。
タフレジンは二次硬化しないとだめ?
必須です。データシートの強度やしなやかさは二次硬化後の値で、硬化前の部品は柔らかく強度も出ていません。洗浄液を完全に乾かしてから、材料ごとに指定された温度と時間で硬化させます。
ABSライクレジンとタフレジンは同じ?
同じではありません。「ABSライク」にあたるのはTough 2000だけで、Tough 1500はPPライク、Tough 1000はHDPEライクです。他社の「タフレジン」が1製品を指すのに対し、Formlabsの「Tough」は硬さの違う3種を含むシリーズ名です。
07まとめ
Tough 1000・1500・2000の違いは、しなやかさと硬さの順番です。名前の数字は引張弾性率(MPa)のおおよその値で、1000がHDPE、1500がPP、2000がABSに相当します。
弊社がForm 4で同じ試験片を造形して手で曲げると、Tough 1000は大きくたわみ、Tough 1500は少したわみ、Tough 2000はほとんど曲がりませんでした。
一方、見た目では3種を区別できないため、刻印やラベルで材料を管理する必要があります。
代表値では、硬さの順と割れにくさ(ノッチ付き衝撃強さ)の順が逆に並びます。硬い材料が変形で衝撃を逃がせないためで、「変形しないこと」を求めるならTough 2000、「割れないこと」を求めるならしなやかな側です。
用途で言えば、衝撃を受ける治具や低摩擦のギアはTough 1000、しなって働く機構やヒンジはTough 1500、頑丈な治具やスナップフィットの筐体はTough 2000です。
3種とも二次硬化が必須で、洗浄後は洗浄液を完全に乾かしてから、材料ごとの指定条件で硬化させます。対応機種はForm 4シリーズとForm Studio 1で、Form 3系は含まれていません。
耐熱性が高くないので、熱のかかる部品には別のレジンを検討してください。
図11 1枚でわかる3種の比較
- 引張弾性率
- 932 MPa
- 手で曲げた感触
- 大きくたわむ
- 向く部品
- 衝撃を受ける治具・低摩擦のギア
- 洗浄後の乾燥
- 30分以上
- 荷重たわみ温度
- 55.3℃
- 引張弾性率
- 1460 MPa
- 手で曲げた感触
- 少したわむ
- 向く部品
- ヒンジ・ラッチ・留め具
- 洗浄後の乾燥
- 10分以上
- 荷重たわみ温度
- 66℃
- 引張弾性率
- 1800 MPa
- 手で曲げた感触
- ほとんど曲がらない
- 向く部品
- 頑丈な治具・スナップフィットの筐体
- 洗浄後の乾燥
- 10分以上
- 荷重たわみ温度
- 70℃
出典: Formlabs Tough 2000 Resin V2 製品ページ
関連記事
08導入のご相談
弊社は、Form 4シリーズとFormlabsレジンの販売店として、タフレジン3種の選定から、洗浄・乾燥・二次硬化の工程づくりまでご相談を受けています。
「自分の部品にはどれが合うか」「現行品が自社のプリンターで使えるか」「旧版からV2に切り替えるときの注意点」など、購入前の疑問はお気軽にお問い合わせください。
材料の購入前に、無償のサンプルパーツの提供とベンチマーク造形を申し込めます。申し込みページは https://i-maker.jp/formlabs/sample/ です。
また、洗浄液サービス3DMedSupo(3Dメドサポ)の販売元として、IPAの保管量や換気、廃液の処理に課題を感じている現場へのご提案も行っています。レジンの導入とあわせて、洗浄工程の見直しもご相談いただけます。
ご相談や見積のご依頼は、ECサイトのお問い合わせフォームで受け付けています。Zoomでの相談にも対応しています。
ご相談
導入前の相談・見積の依頼
まず質問だけでも構いません。用途や造形物をお知らせいただければ、機種・レジン・後処理機器・洗浄液の選び方をご案内します。
お電話でもご相談いただけます:042-444-7220(平日 9:00〜17:00)