光造形3Dプリンターについて調べると、「光造形の造形物は欠けやすく脆い」という声と、「タフレジンならABS並みに強い」という説明の両方が目に入ります。
どちらも間違いではないのですが、これだけでは自分が作りたい部品に足りる強さが出るのか判断できません。強さは一つの数字では決まらず、レジンの系統、二次硬化のやり方、洗浄のしかたで大きく変わるからです。光造形の仕組みと機種の全体像は光造形3Dプリンターとはで説明しています。
この記事では、3Dプリンターと材料を扱う販売店の立場で、強度を表す数値の読み方と、レジンの系統ごとの代表値を説明します。
あわせて、Formlabs Tough 2000・1500・1000の違いと、二次硬化と洗浄が強度に与える影響も取り上げます。弊社がForm 4で3種のタフレジンを同じ試験片で造形して比べた結果もご覧ください。
この記事の要点
- 光造形の強さはレジンの系統で決まります。スタンダードレジンは硬くて伸びが小さく、力のかかる部品には向きません。
- Tough 2000 V2・1500 V2・1000は、この順に「硬い」から「よく伸びる」へと性格が変わる3種です。
- 光造形の造形物は、造形の向きで強さがほとんど変わりません。
- 二次硬化の温度と時間はレジンごとに違い、省くと公表値の強さは出ません。
- アルコールに長く浸けると強度が下がるため、洗浄時間は守ってください。
あわせて読みたい記事(深く知りたい方へ)

01光造形の強度はどのくらい?答えはレジンの系統で変わる
-
1
①レジンの系統
- 内容
- スタンダード/高剛性/ABS・PP・PEライク/高耐熱
-
2
②二次硬化
- 内容
- 条件はレジンごと・要否もレジンで決まる
-
3
③洗浄
- 内容
- アルコールに長く浸けると下がる
光造形の強度は、使うレジンの系統で決まります。
同じプリンターで造形しても、スタンダードのGrey Resin V5は引張強度62MPaで伸びは13%、高剛性のRigid 10K Resinは引張強度88MPaで伸びは0.7%、ABSライクのTough 2000 Resin V2は引張強度40.4MPaで伸びは79%と、「硬さ」と「粘り」がまったく違う造形物になります。
「光造形は弱い」という評判は、主にスタンダードレジンの話です。アクリル系の樹脂を紫外線で固めた造形物は、引っ張りには意外と強いものの伸びが小さいため、落としたり無理にはめ込んだりするとパキッと割れます。
一方「ABS並みに強い」という説明は、ABS(アクリロニトリル・ブタジエン・スチレン)などの熱可塑性樹脂に近い性質を狙って設計されたタフ系レジンの話です。指しているレジンが違うので、両方とも正しいのです。
POINT2つの評判は、別々のレジンを指している
「光造形は脆い」
スタンダードレジンの話
破断伸び(Grey Resin V5)
13%
伸びが小さく、落下や無理なはめ込みでパキッと割れる
「ABS並みに強い」
タフ系レジンの話
破断伸び(Tough 2000 / 1500 / 1000)
79〜180%
ABSやPPなどの熱可塑性樹脂に近い性質を狙って設計
つまり問いは、「光造形で強い部品が作れるか」ではなく、「どの系統のレジンを、どう後処理して使うか」になります。
強度を表す数値の読み方(引張強度・伸び・弾性率・衝撃)
強度の数値は、「どれだけの力に耐えるか」「どれだけ変形できるか」「どれだけ硬いか」「衝撃にどれだけ耐えるか」の4つに分けて読むと、レジンの性格がつかめます。メーカーのTDS(テクニカルデータシート)には次の指標が並びます。
4つの視点強度の数値は「4つの問い」に分けて読む
どれだけの力に耐えるか
引張強度MPa
どれだけ変形できるか
破断点伸び%
どれだけ硬いか
弾性率GPa
衝撃にどれだけ耐えるか
アイゾッド衝撃強さJ/m
| 指標 | 単位 | 意味 | 数値が大きいと |
|---|---|---|---|
| 引張強度 | MPa | 引っ張って切れるまでの力 | 引っ張りに強い |
| 破断点伸び | % | 切れるまでにどれだけ伸びるか | 粘り強く割れにくい |
| 弾性率(引張・曲げ) | GPa | 変形のしにくさ、硬さ | たわみにくい |
| アイゾッド衝撃強さ | J/m | ハンマーで叩いたときの割れにくさ | 落下や衝撃に強い |
| 破壊靭性 | J/m² | 傷や亀裂があっても割れ広がりにくい度合い | 長く使っても割れにくい |
| 荷重たわみ温度(HDT) | ℃ | 荷重をかけた状態で変形し始める温度 | 熱に強い |
初めての方は、「引張強度が高い=強い部品になる」ではない点を押さえてください。
引張強度が高くても伸びが小さい材料は、ガラスのように硬くて割れやすい性質です。逆に引張強度は控えめでも伸びが大きい材料は、ポリプロピレン(PP)の容器のふたのように、曲げても戻ってきて割れません。
図解「強さ」と「伸び」をセットで見ると性格が分かる
はめ込み部品には伸び、繰り返し使う部品には破壊靭性、変形してほしくない治具には弾性率と、部品の役割に合わせて見る指標を変えてください。
使い分け部品の役割で、見る指標を変える
はめ込み部品
伸び
繰り返し使う部品
破壊靭性
変形してほしくない治具
弾性率
レジンの系統別に強度の代表値を比べる
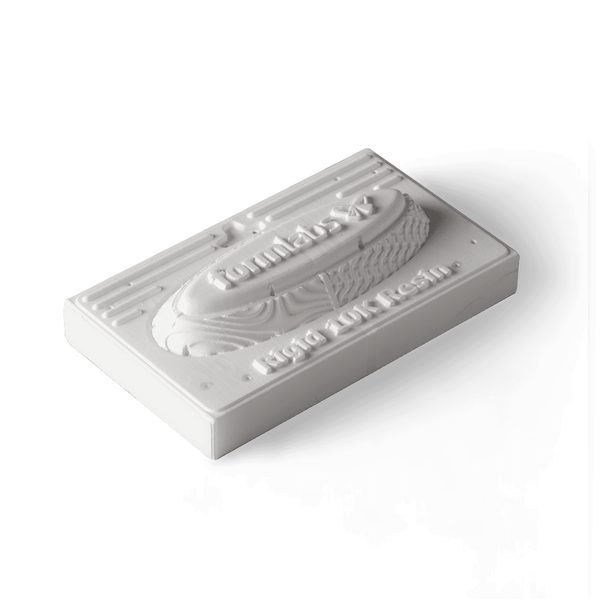
光造形のレジンは、強度の観点では、スタンダード・高剛性・ABSライク・PPライク・PEライク・高耐熱・透明の系統に分けて比べると分かりやすくなります。系統ごとの代表値は、Formlabsの公表値(二次硬化後)をもとにした次の表のとおりです。
| 系統 | 代表例(相当する樹脂) | 引張強度 | 破断伸び | そのほかの公表値 |
|---|---|---|---|---|
| スタンダード | Grey Resin V5 | 62MPa | 13% | 60℃で15分の二次硬化後の値 |
| 高剛性 | Rigid 10K Resin | 88MPa | 0.7% | 引張弾性率11GPa |
| ABSライク | Tough 2000 Resin V2(ABS) | 40.4MPa | 79% | 引張弾性率1800MPa・荷重たわみ温度70℃ |
| PPライク | Tough 1500 Resin V2(PP) | — | 155% | 引張弾性率1460MPa・ノッチ付きアイゾット42J/m |
| PEライク | Tough 1000 Resin(HDPE) | — | 180% | 引張弾性率932MPa・ノッチ付きアイゾット72J/m |
| 高耐熱 | High Temp Resin | — | — | 荷重たわみ温度238℃(80℃120分+160℃180分の二次硬化後) |
| 透明 | Clear Resin V5 | 60MPa | — | — |
※ Formlabs公式の公表値です。「—」はここに載せていない項目です。
引張強度の列だけを見ると、高剛性のRigid 10Kとスタンダードが強く見えます。しかし伸びの列を見ると、Rigid 10Kは0.7%、スタンダードは13%、タフ系は79〜180%と桁が違います。これが「光造形は脆い」と「ABS並み」の差の正体です。
グラフ破断伸びは系統で「桁が違う」
現場では引張強度と伸びを必ずセットで見て、「硬くて割れる」のか「しなって耐える」のかを判断してください。
高剛性と高耐熱は、硬さや耐熱性を優先した系統です。力のかかる部品の「割れにくさ」という観点では、タフ系の3種が中心になります。
スタンダードレジンは力のかかる部品に向かない
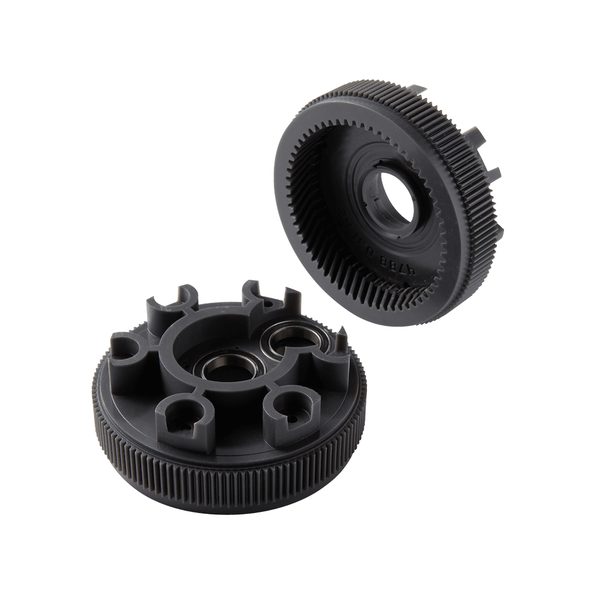
スタンダードレジンは、力のかかる部品には向きません。伸びが13%と小さいため、はめ込み、ねじ止め、落下、繰り返しの曲げといった力に対して、変形する前に割れてしまうからです。
向いているのは、形状や外観を確認するモックアップ、鋳造や型取りの原型、歯科の模型、教育現場の教材など、「見る・測る・合わせる」用途です。こうした用途では、スタンダードレジンの表面の滑らかさと細部の再現性が最大の強みになります。
一方、次のような部品はスタンダードレジンで作ると割れやすいため、タフ系を選んでください。
- スナップフィットやヒンジなど、はめ込みや曲げを繰り返す部品
- 固定用のクランプや、ねじで締め付ける治具
- 落とす可能性のある筐体やカバー
- 薄い腕やピンで荷重を受ける構造部品
早見表スタンダードレジンが向く用途・向かない部品
向く:見る・測る・合わせる
向かない:力のかかる部品
スタンダードレジンの造形物は、紫外線に当たり続けると時間とともにさらに脆くなります。屋外や長期の使用での劣化は光造形のデメリットと対策で説明しています。
出典: Formlabs Grey Resin V5 製品ページ・Formlabs Rigid 10K Resin 製品ページ・Formlabs Tough 2000 Resin V2 製品ページ・Formlabs Tough 1500 Resin V2 製品ページ・Formlabs Tough 1000 Resin 製品ページ・Formlabs High Temp Resin 製品ページ・Formlabs Clear Resin V5 製品ページ
無償サンプル
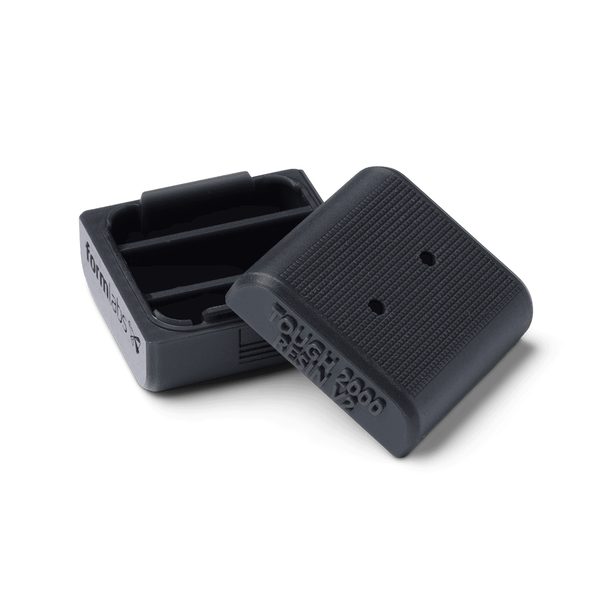
タフレジンの硬さ・しなりを、実物で確かめませんか
カタログの数値だけでは分からない手ざわりを、サンプルパーツで確認できます。
02強度が要るときのレジンの選び方
強度が要るときの候補は、高強度系・ABSライク・PPライク・PEライクの4つです。硬さが要るならABSライク、しなやかさとすり減りにくさが要るならPPライク、大きく曲がる用途ならPEライクを候補にします。
選び方部品に求める性質からレジンを選ぶ
この部品に求めるのは?
緑色が、力のかかる部品で中心になるタフ系3種です。高強度系・ABSライク・PPライク・PEライクは造形が難しいため、試し造形と条件出しの時間を見込んでください。
ABSライクレジンは、ABS樹脂に似た強度と耐衝撃性を持ちますが、耐熱性・耐薬品性を備えていないものが多いです。熱がかかる部品には、高耐熱レジン(High Temp Resinなど)を候補にしてください。
PPライクレジンは、柔軟性とすり減りにくさを持ちます。目安として、PPライク・PEライクのレジンは、形状によっては折り曲げても割れません。
高強度系・ABSライク・PPライク・PEライクのレジンは造形が難しいので、試し造形と条件出しの時間を見込んでください。
紫外線で劣化しにくい部品が要るなら、3D Systems Figure 4も候補になります。
Tough 2000・1500・1000の違い
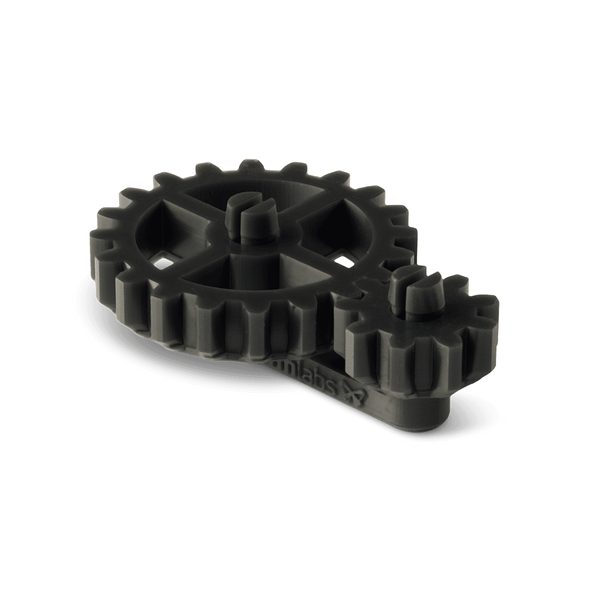
Tough 2000・1500・1000の違いは、硬さと伸びのバランスです。硬い順にTough 2000(ABS相当)→Tough 1500(PP相当)→Tough 1000(HDPE相当)、伸びる順はその逆になります。
比較タフ3種は「硬い」から「よく伸びる」へ並ぶ
ABS相当
Tough 2000 Resin V2
PP相当
Tough 1500 Resin V2
HDPE相当
Tough 1000 Resin
Formlabs公表値。バーは3種の中での相対比較です。
Formlabsの公表値は次のとおりです。
| 項目 | Tough 2000 Resin V2 | Tough 1500 Resin V2 | Tough 1000 Resin |
|---|---|---|---|
| 相当する樹脂 | ABS | PP | HDPE |
| 引張弾性率 | 1800MPa | 1460MPa | 932MPa |
| 破断伸び | 79% | 155% | 180% |
| 引張強度 | 40.4MPa | — | — |
| ノッチ付きアイゾット | — | 42J/m | 72J/m |
| 荷重たわみ温度 | 70℃ | — | — |
※ 「—」はここに載せていない項目です。弊社の検証でも硬さの並びは同じでした(次の節)。
Tough 2000 Resin V2は、3種の中で最も硬く(引張弾性率1800MPa)、荷重たわみ温度は70℃です。ハウジングや治工具のように、形が変わってほしくない部品に使います。
Tough 1500 Resin V2は、硬さと柔らかさの中間(引張弾性率1460MPa)で、ポリプロピレンに匹敵する弾力のある材料です。
スナップフィットやバネのように、曲げて戻る動きを繰り返す部品に使います。
Tough 1000 Resinは、3種で最もしなやかで(引張弾性率932MPa)、伸びは180%、ノッチ付きアイゾットは72J/mと衝撃に強い材料です。
ヒンジや可動部品のように、大きく曲がる・すり減る用途に使います。
弊社の検証|Tough 2000・1500・1000を同じ試験片で造形して比べる
弊社では2026年3〜4月に、Form 4でTough 2000 V2・Tough 1500 V2・Tough 1000 V1を同じ試験片で造形し、同じ手順で洗浄と二次硬化を行い、手で曲げて違いを確かめました。
数値は公表値のとおりですが、「手に持ったときにどう違うか」は実際に造形しないと分かりません。
検証条件弊社検証の概要
検証の手順は次のとおりです。
- 試験片は、引張試験用のダンベル型と平板の2種類で、3種のレジンで同じデータを使います。PreFormで各レジンのプロファイルを設定して配置します。
- Form 4で3種を順に造形します。
- 造形直後の状態を撮影し、同じ洗浄液・同じ時間で洗浄します。
- 乾燥させてからForm Cureで二次硬化します。
- サポートを外し、同じ力加減で手で曲げて比較します。
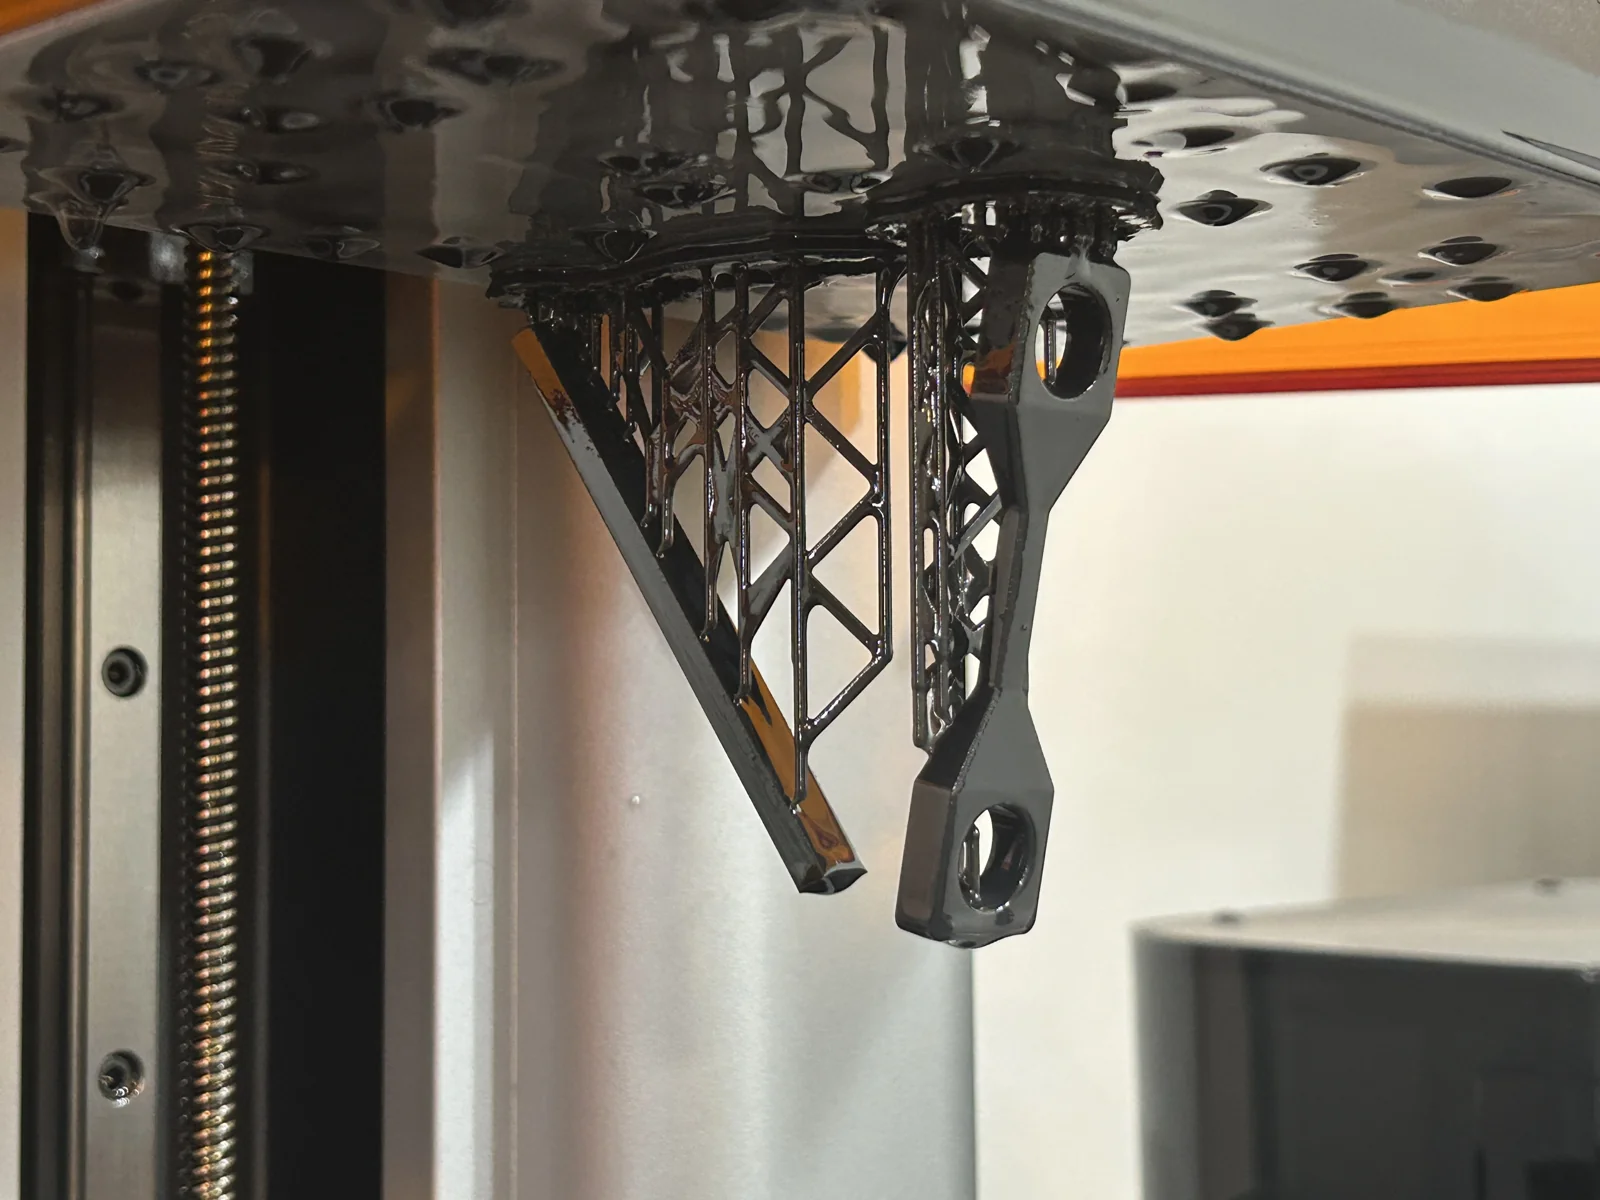
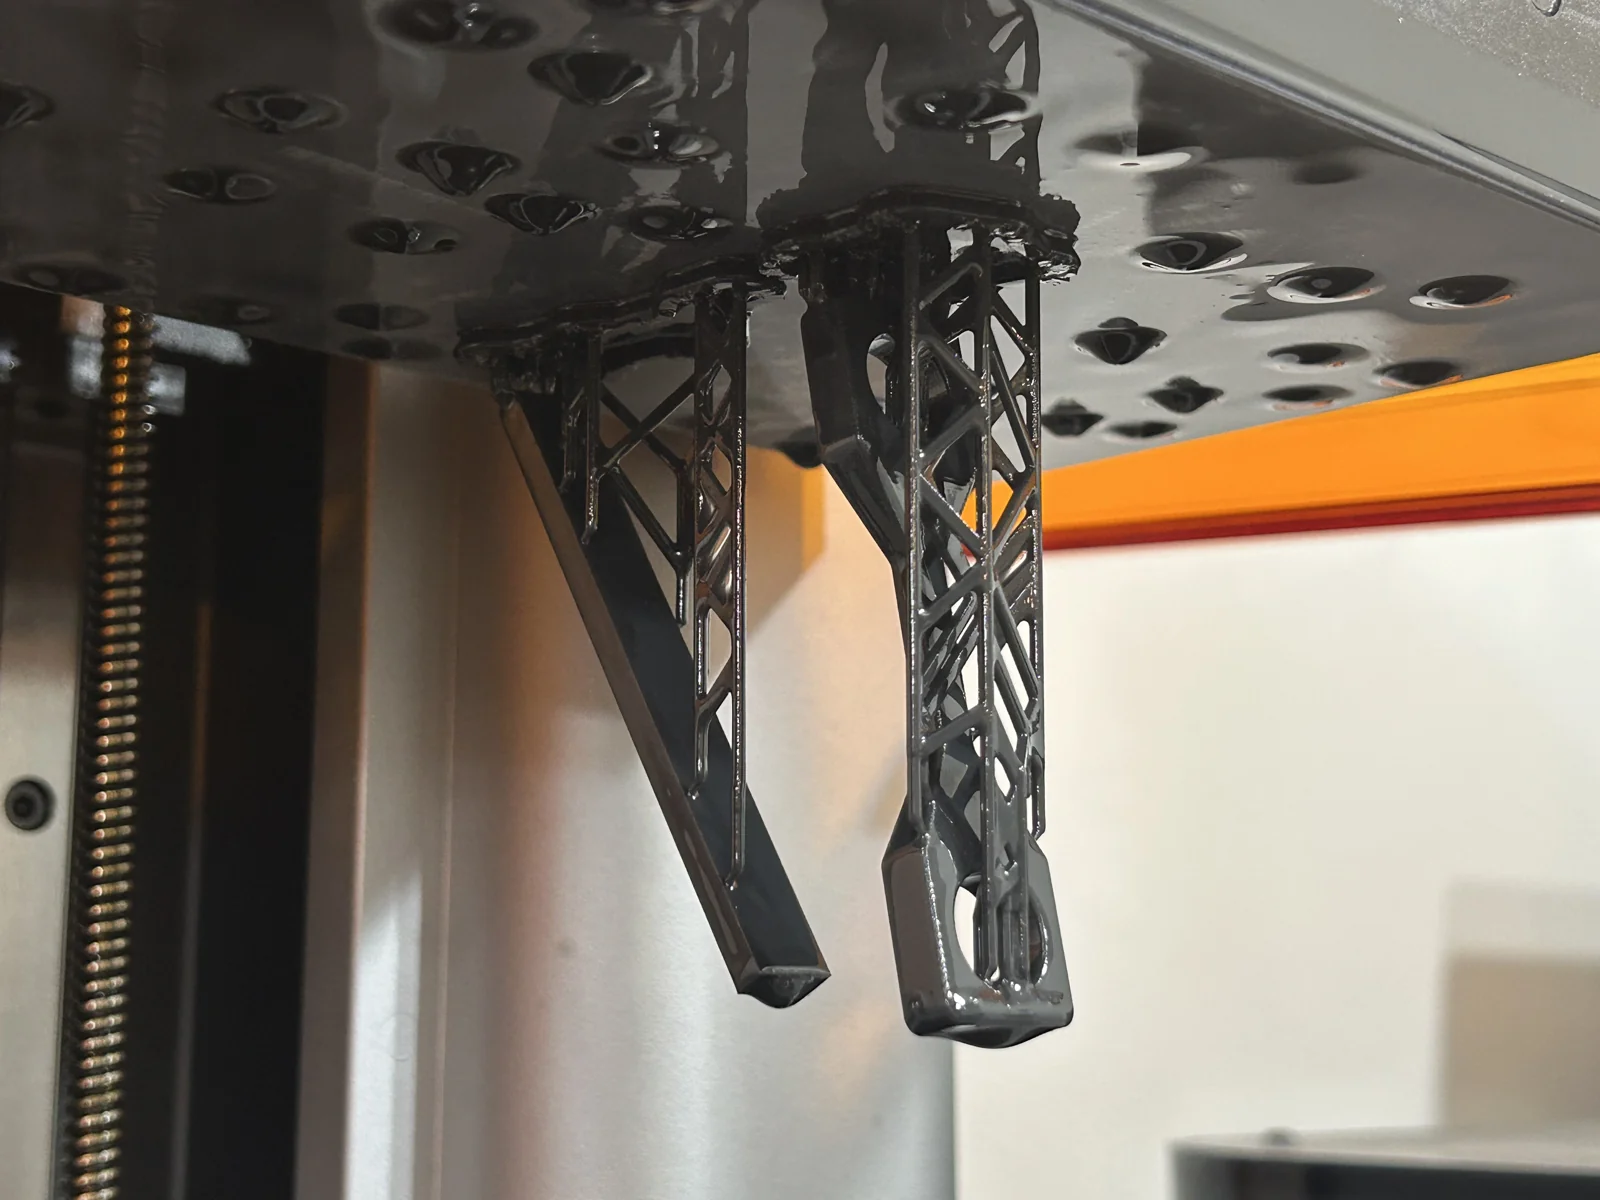
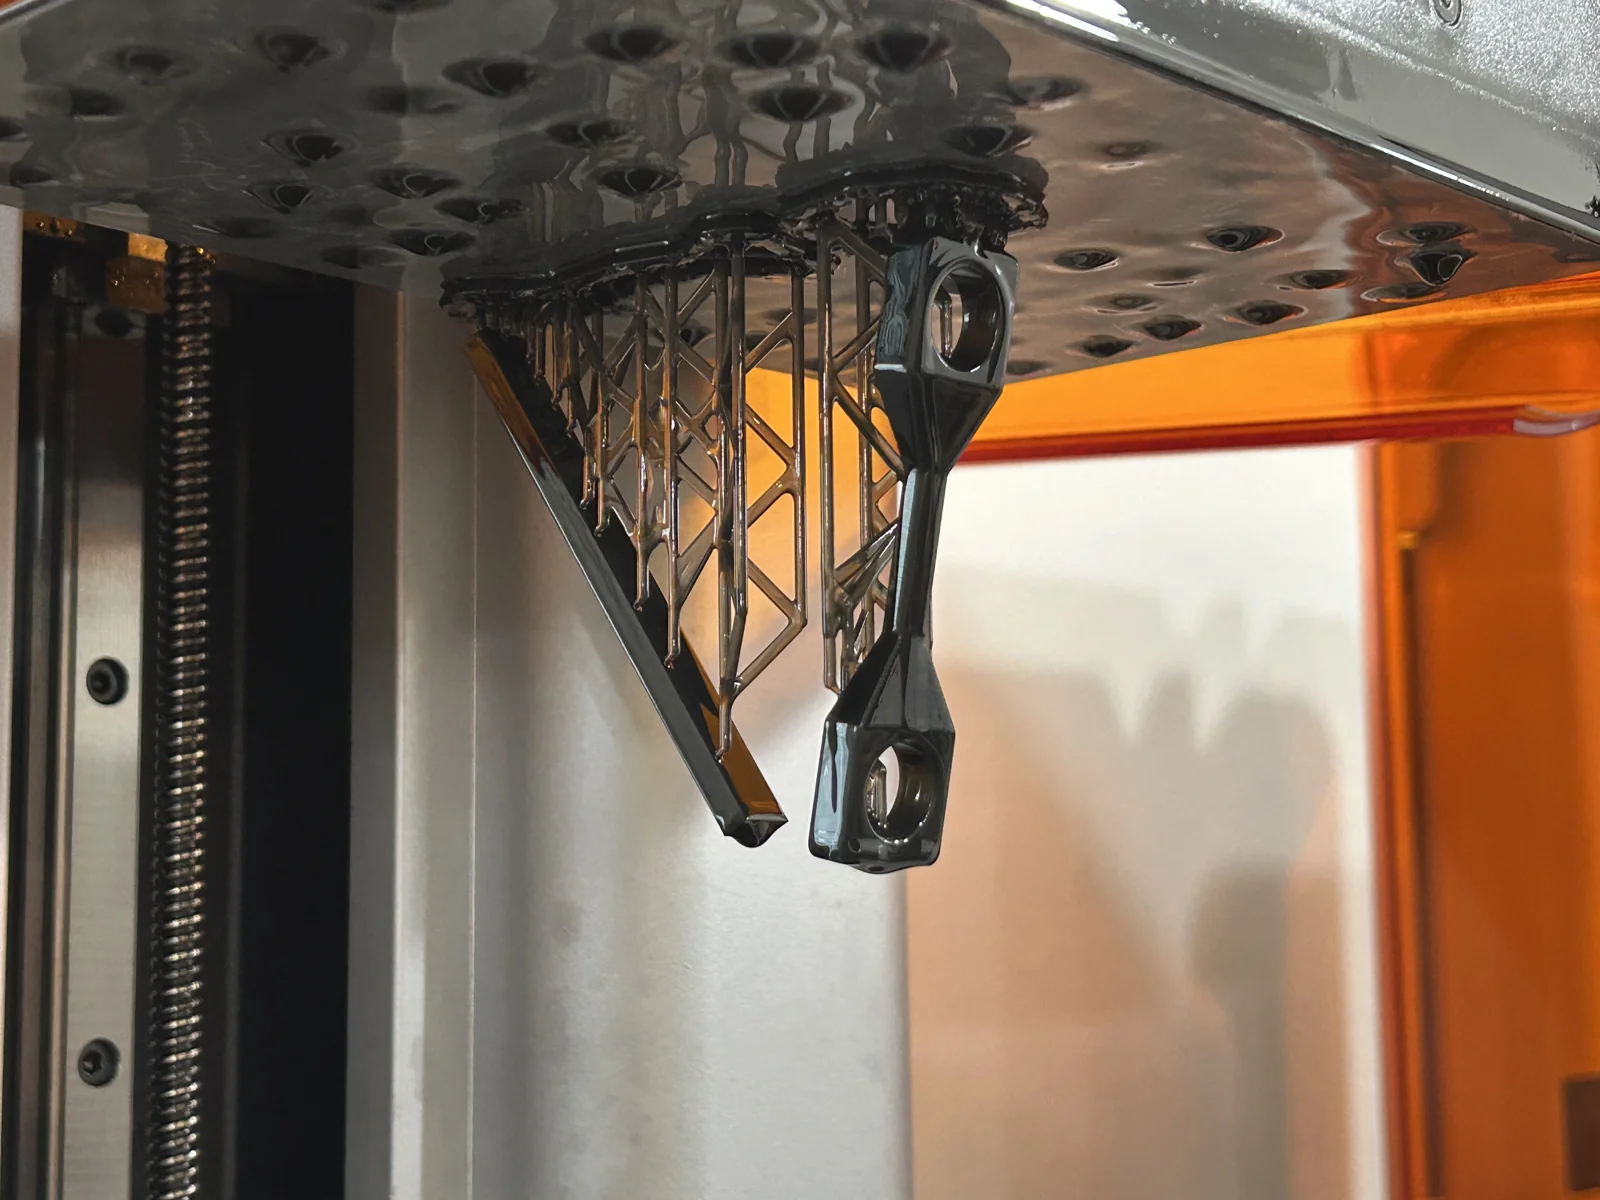
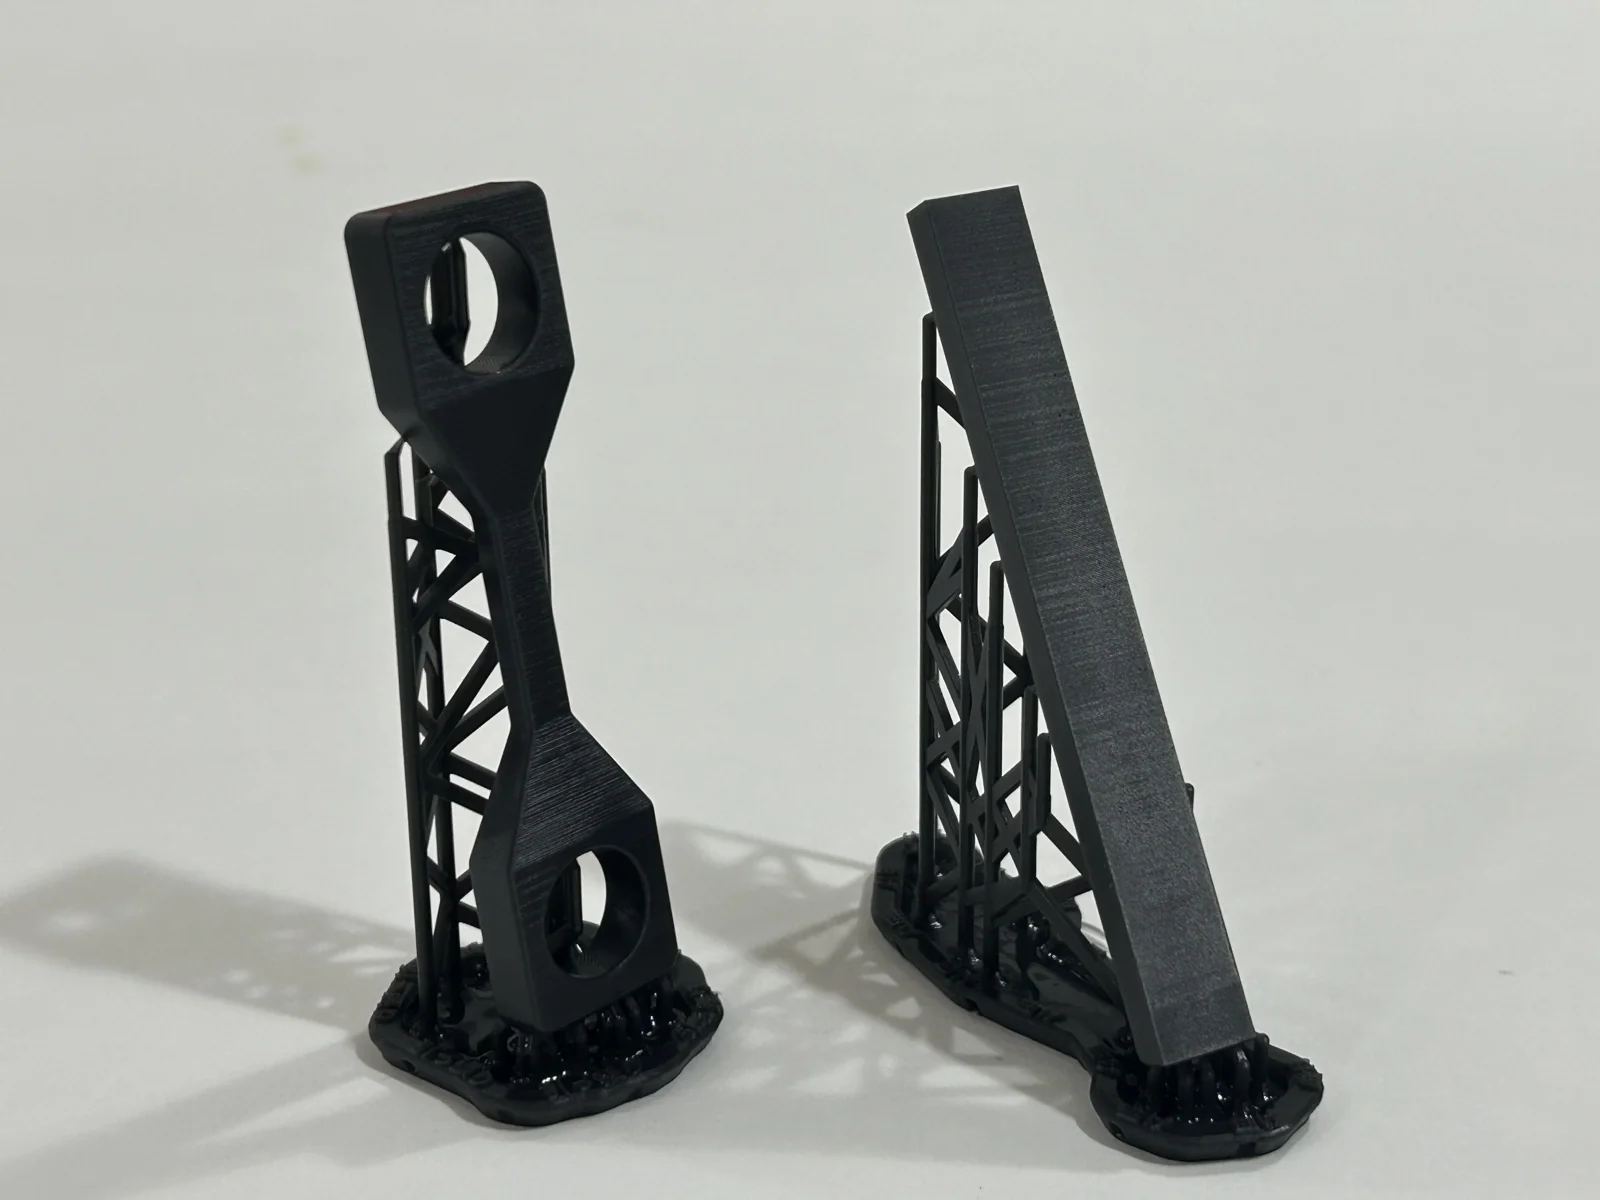
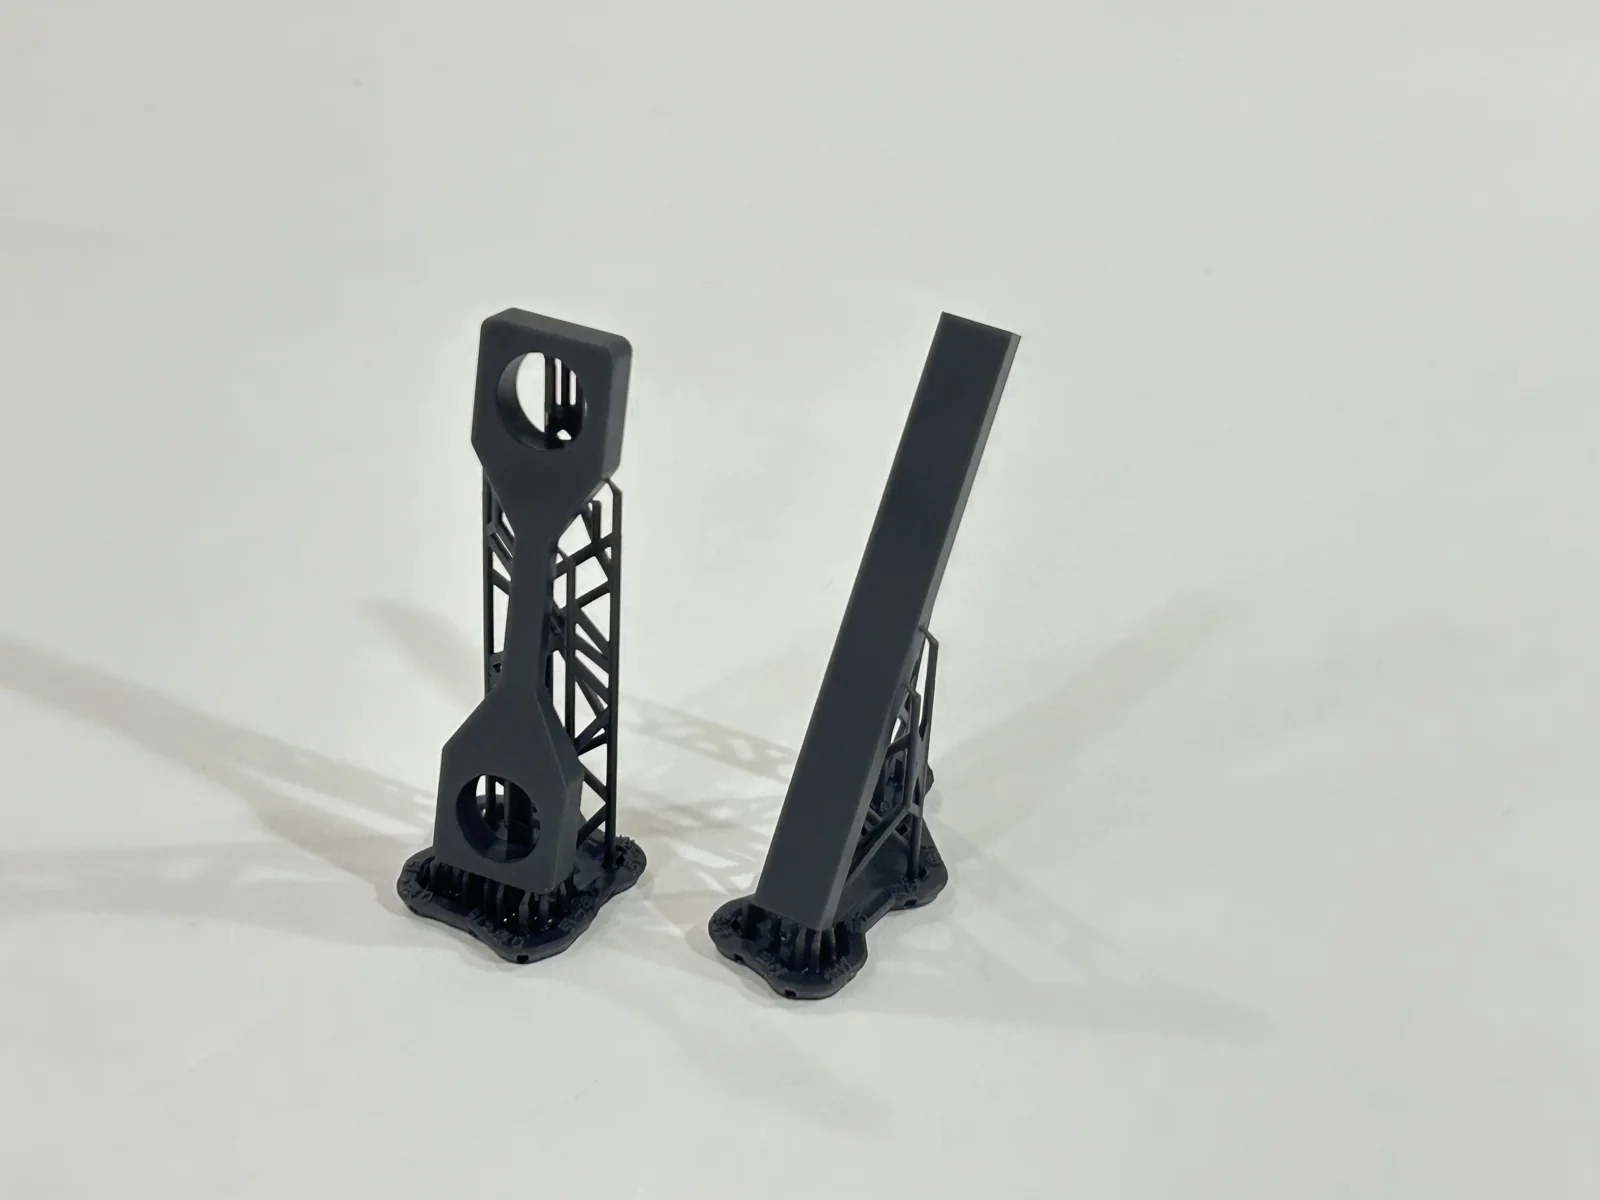
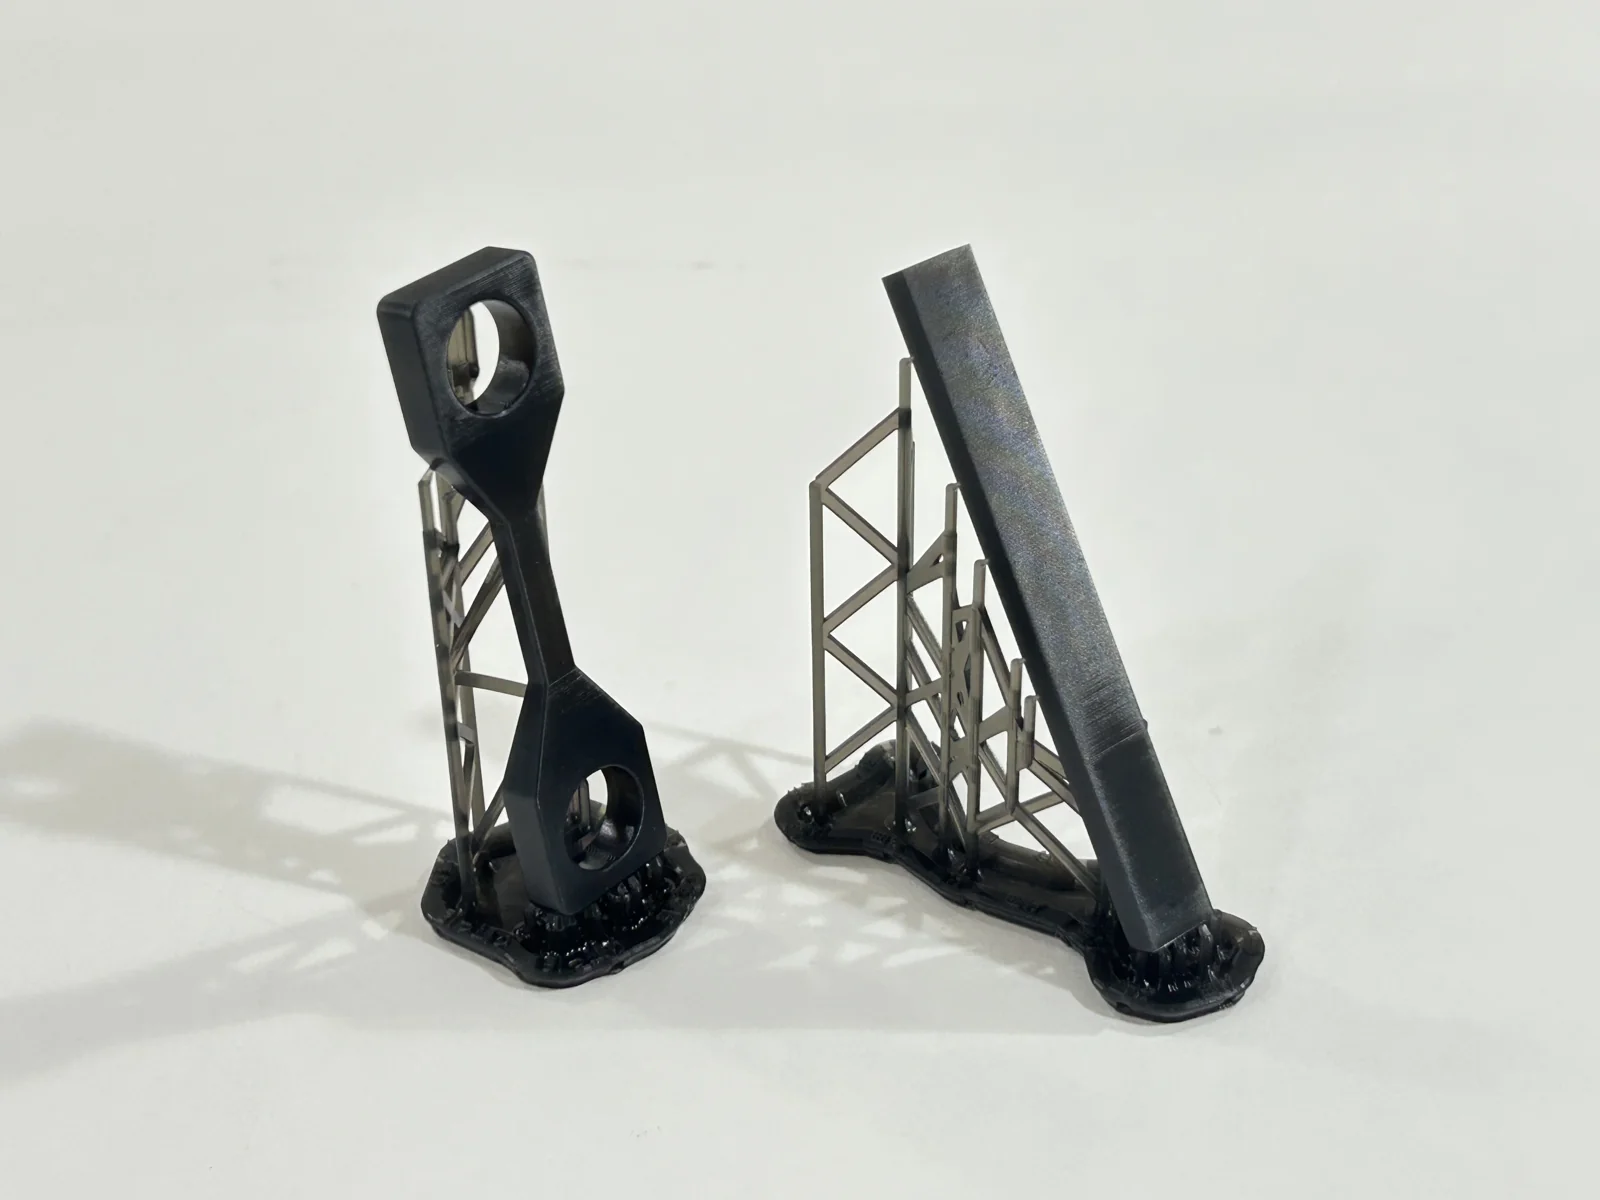
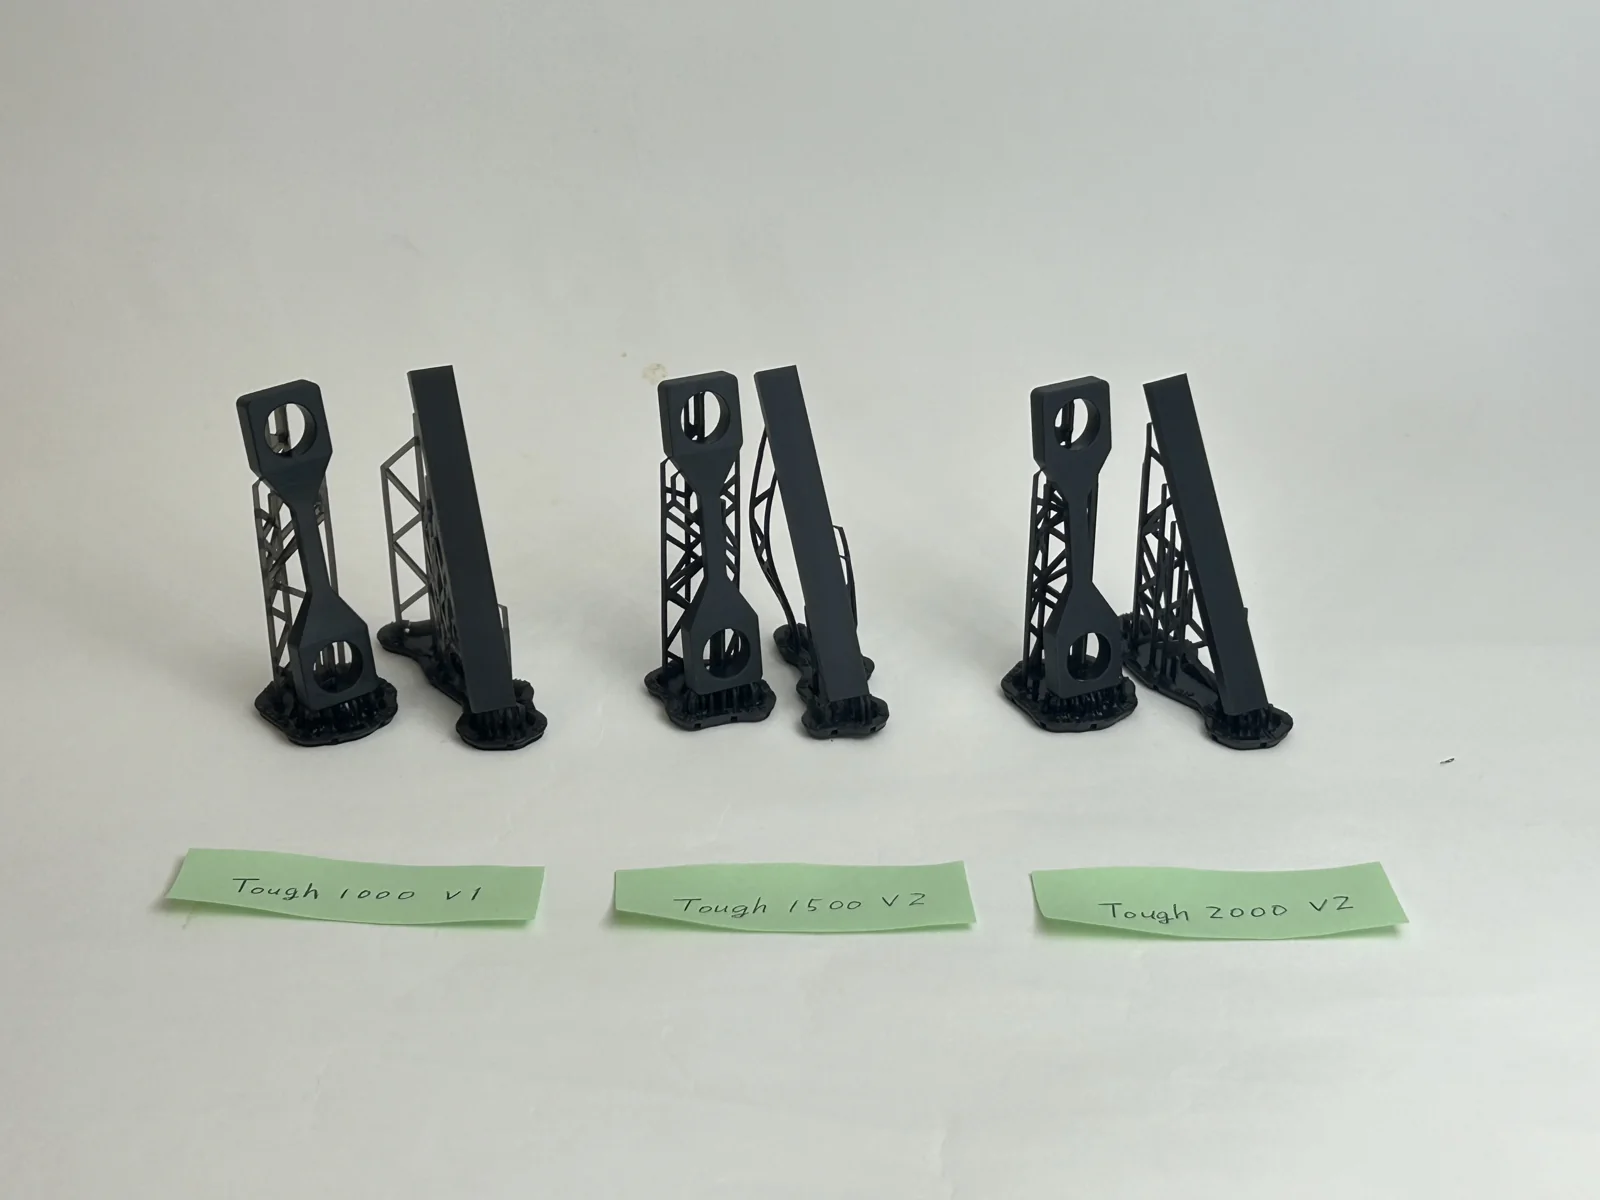
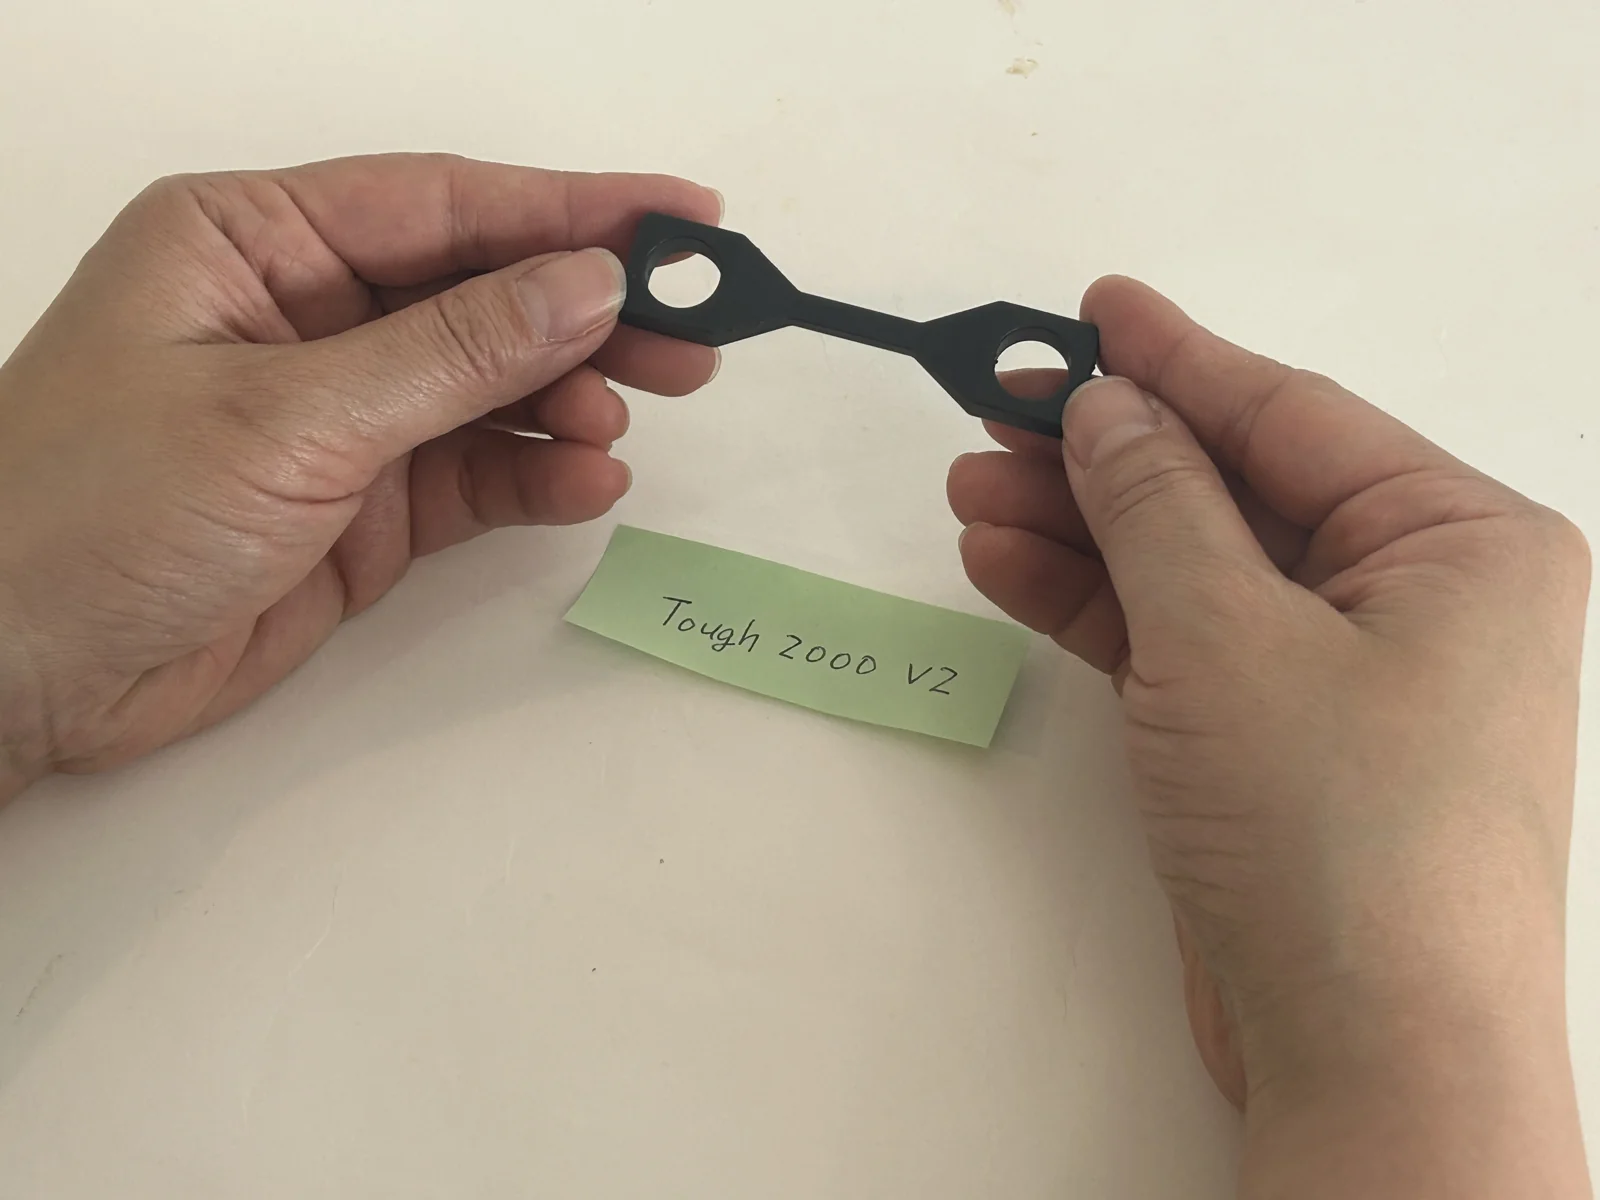
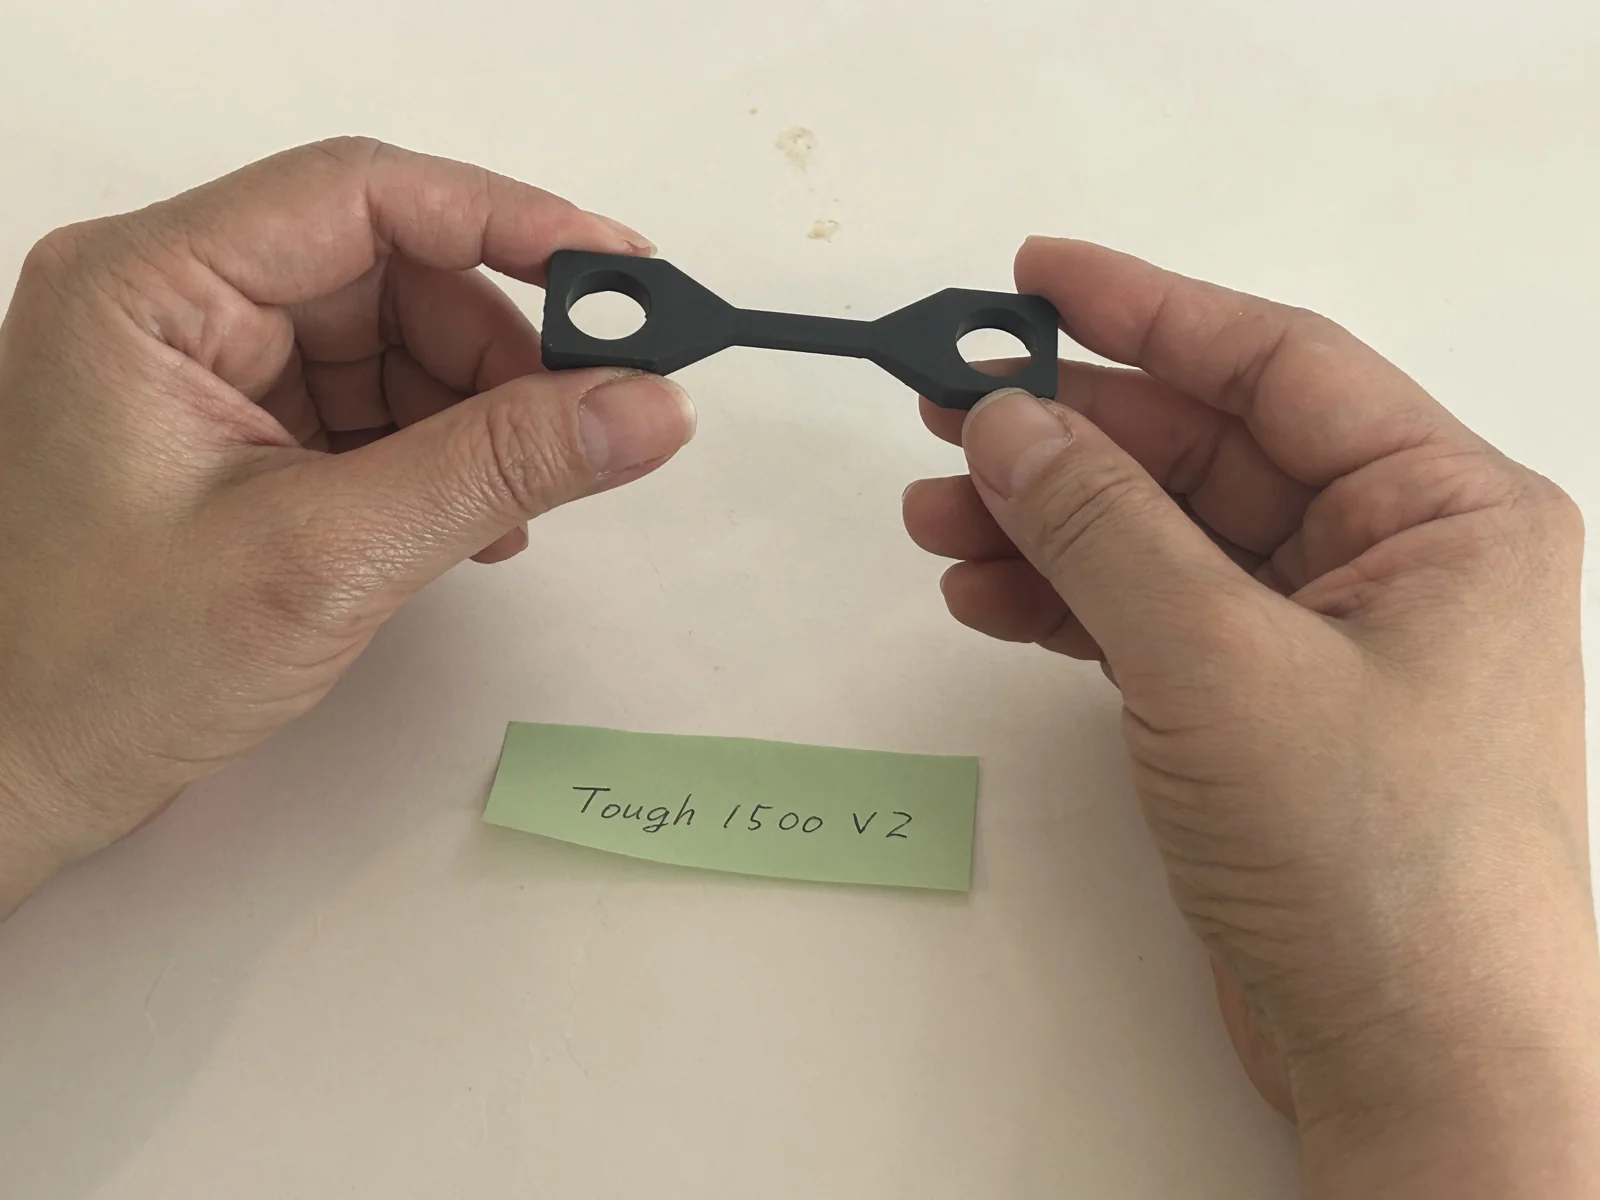
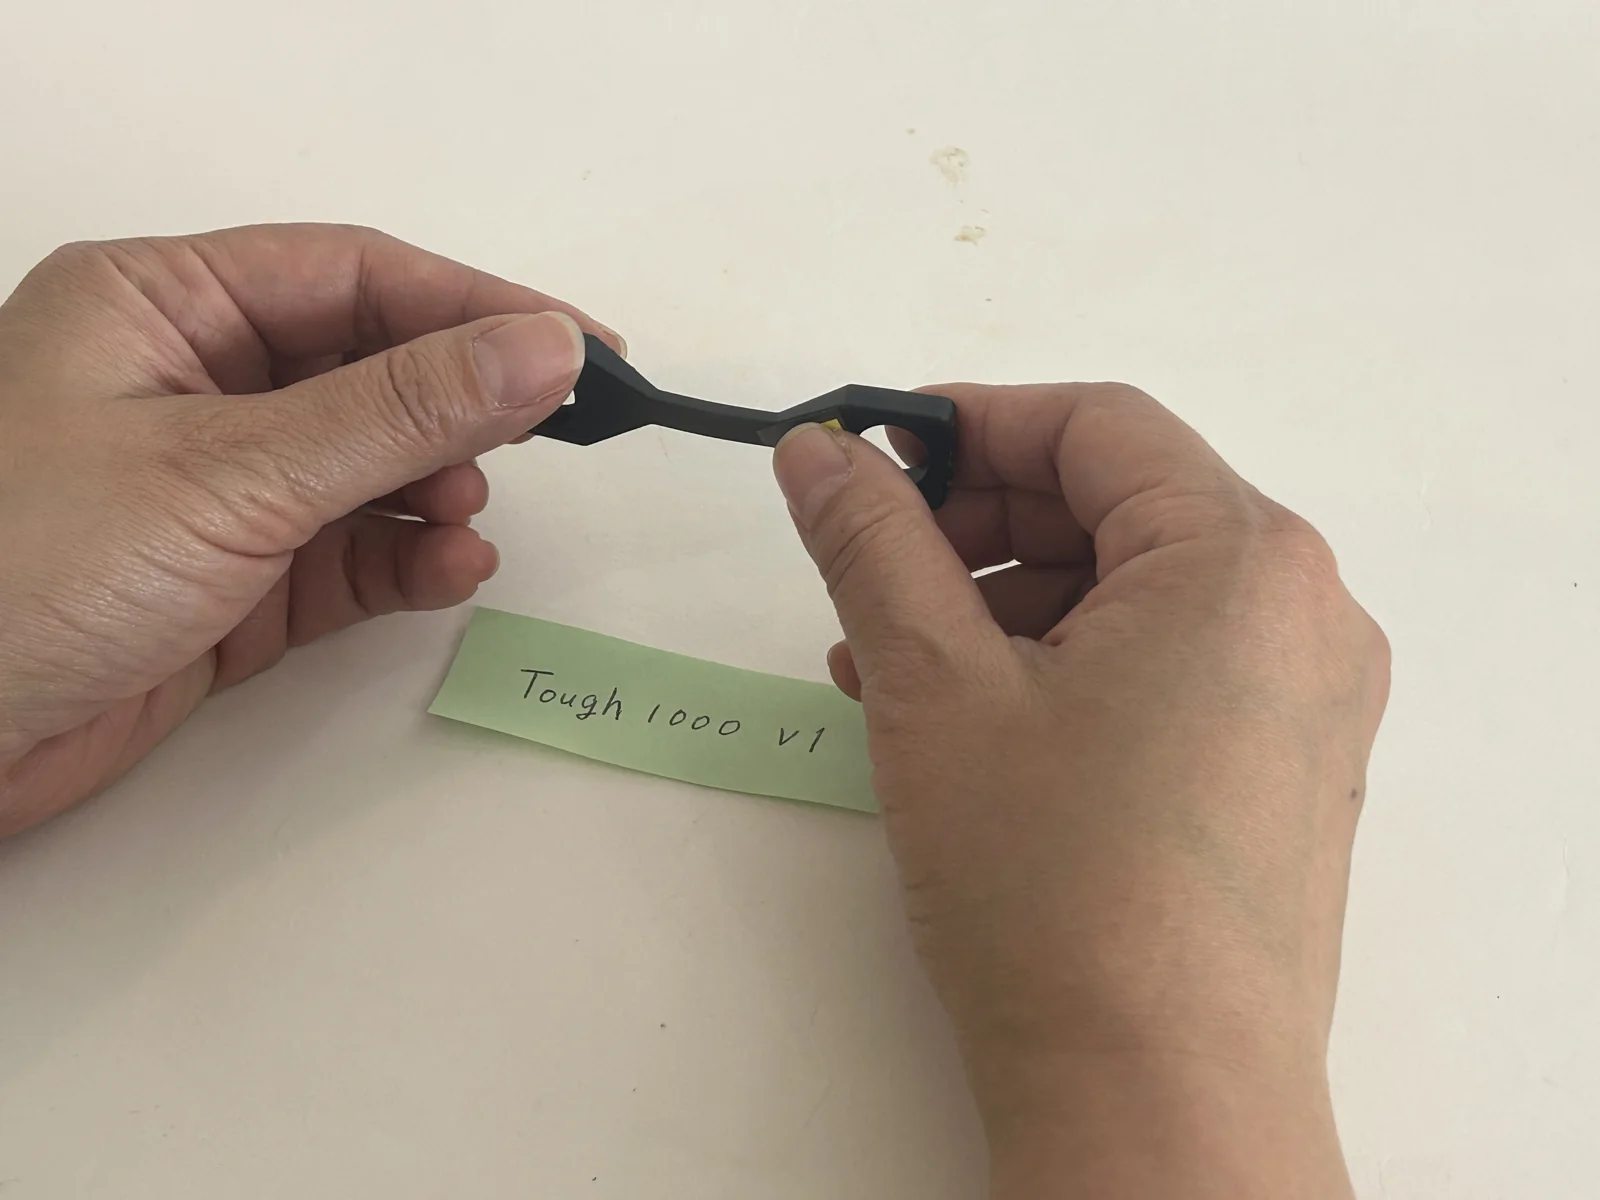
検証結果同じ力で曲げたときの曲がり方
目安として、3種の試験片を手で曲げた印象では、Tough 1000が最もしなやかで、Tough 2000が最も硬く、Tough 1500はその中間でした。これはFormlabsの公表値(引張弾性率1800/1460/932MPa)の並びと同じです。この検証では、引張試験の数値は取っていません。
同じ機種・同じ後処理でも、レジンが違うだけで部品の性格はここまで変わります。カタログの数値で迷ったら、まず試験片を造形して手で確かめてください。
光造形は向きで強さがほとんど変わらない
光造形の造形物は、造形の向きで強さがほとんど変わりません。X・Y・Z方向のどの向きに力をかけても、ほぼ同じ強度を示す「等方性」の高い材料です。
理由は固まり方にあります。光造形では、液体のレジンに紫外線を当てて一層ずつ硬化させます。
硬化は層の表面で止まらず、下の層の未反応部分まで届いて化学的につながります。さらに二次硬化で全体の反応が進み、層と層の境目が分からなくなるほど一体化します。
層を熱で溶かして貼り合わせるFDM(熱溶解積層方式)は積層方向に弱く、この点が光造形との大きな違いです(光造形とFDMの違い)。
図解光造形が「向きで強さが変わらない」理由
実務では、次の点を押さえておけば向きで悩む必要はありません。
- 造形の向きは、強度ではなく、サポート跡が残ってよい面、精度を出したい面、レジンがたまる形(カップ)を避けることを基準に決めます。
- サポート跡や表面の傷は亀裂の起点になるため、荷重のかかる面にはサポートを付けないように配置します。
- 薄い部分は造形中の剥離力で変形することがあります。反りと造形方向の決め方は光造形のデメリットと対策で説明しています。
積層ピッチは強度ではなく仕上がりに効きます。詳しくは光造形の積層ピッチと積層痕をご覧ください。
出典: Formlabs 材料ページ Tough 2000 V2/Tough 1500 V2/Tough 1000・Formlabs Tough 2000 Resin V2 製品ページ・Formlabs Tough 1500 Resin V2 製品ページ・Formlabs Tough 1000 Resin 製品ページ・Formlabs SLA光造形方式3Dプリントのガイド
Form 4シリーズ
03二次硬化と洗浄で強度はどう変わるか
二次硬化は重合を最後まで進める工程で、強度への効き方はレジンによって違います。洗浄に時間をかけすぎると強度は下がります。後処理は、公表値どおりの強さを出せるかどうかを決める工程です。
プリンターから取り出した直後の造形物は「グリーン状態」と呼ばれ、形はできていても内部に未反応のレジンが残っています。この状態では公表値の強度は出ません。
二次硬化で紫外線と熱を加えると、残っていた成分が反応して分子のつながり(架橋)が進み、硬さと耐熱性が上がります。
図解二次硬化で何が起きているか
二次硬化が要るかどうかはレジンで決まり、Formlabsのスタンダードレジンでは必須ではなく、Rigid 10Kのように機械的特性を引き出すレジンでは必要です。要否の一覧は二次硬化が要るかどうかは材料で決まるに、洗浄機と二次硬化機など必要な道具は光造形に必要なもの・始め方にまとめています。
後処理の順番は次のとおりです。
- 造形物をビルドプラットフォームから外します。
- 洗浄液で表面の未硬化レジンを落とします。浸けすぎないように時間を守ります。
- 完全に乾燥させます。表面が濡れたまま硬化すると、白濁やべたつきの原因になります。
- レジンごとの推奨条件で二次硬化します。
- サポートを外し、仕上げます。タフ系は硬化後に硬くなって跡が残りやすいため、洗浄・乾燥後、硬化前に外す方法が一般的です。変形しやすい薄い部品は硬化後に外します。
チェック後処理の流れと、強度を落とさないポイント
STEP 1
取り外し
STEP 2
洗浄
浸けすぎない
STEP 3
乾燥
完全に乾かす
STEP 4
二次硬化
レジンの推奨条件
STEP 5
サポート除去・仕上げ
タフ系は硬化前が一般的
硬化の温度と時間の例
二次硬化の温度と時間はレジンごとに違います。同じメーカーのレジンでも、Grey Resin V5は60℃で15分、High Temp Resinは80℃で120分の後に160℃で180分と、温度も時間も異なります。Formlabsの公表値の例は次のとおりです。
グラフ温度と時間はレジンでここまで違う
| レジン | 温度 | 時間 |
|---|---|---|
| Grey Resin V5(スタンダード) | 60℃ | 15分 |
| High Temp Resin(高耐熱) | 80℃の後に160℃ | 120分の後に180分 |
※ 使うレジンの指定に従ってください。
硬化条件で押さえたい点は次のとおりです。
- 温度は反応を進めるために欠かせません。紫外線だけで熱をかけない硬化機では、公表値の強度に届かないことがあります。
- 時間を延ばせば強くなり続けるわけではありません。過剰な硬化は黄変や脆化の原因になります。
- 造形物の全面に光が当たるように置きます。影になる面は硬化が遅れます。
- 硬化直後は熱で柔らかいため、冷ましてから強度や寸法を評価します。
洗浄で強度が下がる条件
洗浄で強度が下がるのは、アルコールに長く浸けたときです。IPA(イソプロピルアルコール)は未硬化レジンを溶かす力が強い反面、固まった樹脂の内部にも染み込みます。
浸けすぎると樹脂が膨潤して柔らかくなり、乾燥時に収縮して表面に微細な割れや白化が出ます。染み込んだ溶剤が残ったまま二次硬化すると、硬化が不十分になることもあります。
査読研究でも、長時間のアルコール洗浄が曲げ強度などの機械的強度を下げ、その害は時間とともに増すことが示されています。
概念図アルコールに長く浸けるほど強度は下がる
強度が下がりやすい条件は次のとおりです。
- 推奨時間を超えて浸け置きする
- 超音波洗浄機で長時間かける
- 薄肉の部品を厚い部品と同じ時間で洗う
- 乾燥が不十分なまま二次硬化する
NG例強度が下がりやすい4つの条件
推奨時間を超えて浸け置き
超音波洗浄機で長時間
薄肉を厚い部品と同じ時間で
乾燥不十分のまま二次硬化
レジンごとの洗浄時間の目安は洗浄時間の目安で説明しています。洗浄液の種類にかかわらず、「汚れが落ちたら引き上げる」が基本です。
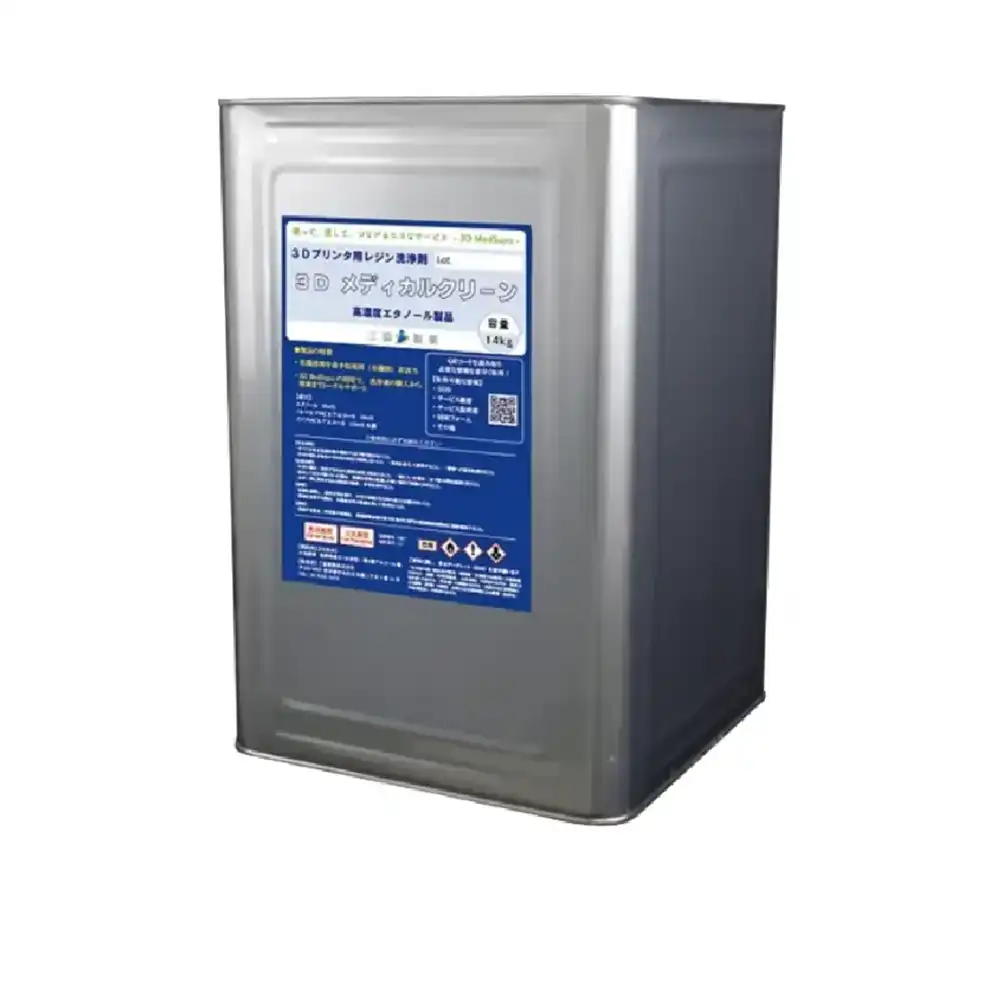
IPAの代わりに、洗浄液3DMedSupo(3Dメディカルクリーン)と使用済み液の回収を一体にした3DMedSupo(3Dメドサポ)があります。3Dメディカルクリーンは有機則(有機溶剤中毒予防規則)に該当せず、IPAと同等の洗浄力になるよう調合されていて、Form Wash・Form Wash 2・超音波洗浄機でそのまま使えます。
弊社オンラインストア
IPAの代わりに3DMedSupoを見る
洗浄液3Dメディカルクリーンと、使用済み液の回収を一体にしたサービスです。
出典: Formlabs Grey Resin V5 製品ページ・Formlabs High Temp Resin 製品ページ・アルコール洗浄の時間と機械的強度の低下に関する査読研究・Formlabs SLA光造形方式3Dプリントの後処理・表面処理ガイド
04よくある質問
光造形3Dプリンターの強度とはどのぐらい?
強度はレジンの系統で大きく変わります。スタンダードのGrey Resin V5は引張強度62MPa、高剛性のRigid 10Kは88MPaです。スタンダードは力のかかる部品に向かないため、用途に合う系統を選びます。
タフ2000・タフ1500・タフ1000の違いは?
Formlabsの説明では、Tough 2000 V2はABSに匹敵して3種で最も硬く、Tough 1500 V2はPPに匹敵するその中間、Tough 1000はHDPEに匹敵して最もしなやかです。引張弾性率は順に1800・1460・932MPaです。
光造形で割れにくい樹脂(タフ系・ABSライク)はどれを選べばよいですか?
候補は高強度系・ABSライク・PPライク・PEライクです。硬さが要るならABSライク、粘りが要るならPPライク・PEライクが目安です。ABSライクは耐熱性・耐薬品性が無いものが多く、どれも造形は難しめです。
光造形の造形物の強度を上げるには後硬化をどう行えばよいですか?
後硬化は光と熱で重合を完了させる工程です。要るかどうかはレジンで決まり、温度と時間もレジンごとに違います。一例として、Grey Resin V5は60℃で15分です。使うレジンの指定に従ってください。
高強度レジンで造形した後の洗浄はどうすればいいですか?
アルコールに長く浸けすぎないことが大切です。長時間のアルコール洗浄は曲げ強度などを下げ、害は時間とともに増えると査読研究で示されています。IPAの代わりに3DMedSupoを使う方法もあります。
05まとめ
光造形の強度は、プリンターではなくレジンの系統と後処理で決まります。
- 「光造形は弱い」はスタンダードレジンの話、「ABS並み」はタフ系レジンの話で、どちらも正しい評価です。
- 引張強度だけでなく伸びと衝撃強さをセットで見ると、「硬くて割れる」のか「しなって耐える」のかが分かります。
- スタンダードレジンは外観・形状の確認に向き、力のかかる部品には使いません。
- 硬さならTough 2000 V2、曲げて戻るならTough 1500 V2、大きく曲がるならTough 1000です。
- 光造形は向きで強さがほとんど変わらないため、向きはサポート跡と精度で決められます。
- 二次硬化はレジンごとの温度と時間を守り、洗浄は浸けすぎないことが、公表値どおりの強度を出す条件です。
チェックリスト公表値どおりの強度を出す4つの条件
01 選ぶ
用途に合う系統のレジン
02 読む
強度と伸びをセットで
03 洗う
浸けすぎない
04 固める
レジンごとの温度と時間
まずは用途に合う系統のレジンを一つ選び、試験片を造形して手で確かめるところから始めてください。
出典: Formlabs Grey Resin V5 製品ページ・アルコール洗浄の時間と機械的強度の低下に関する査読研究・Formlabs SLA光造形方式3Dプリントのガイド
06導入のご相談
レジンの選定、機種の選び方、洗浄液の切り替えは、弊社の3Dプリンター専門スタッフがお答えします。
「この部品にはどのタフレジンが合うか」「手持ちの機種でTough 1000は使えるか」「今の洗浄機で3DMedSupoは使えるか」といったご相談を承っています。
導入前のご相談や見積のご依頼は、ECサイトのお問い合わせフォームで受け付けています。Zoomでのご相談も可能です。
ご相談
レジンと機種選びを相談する(Zoom相談も可)
まず質問だけでも構いません。用途や造形物をお知らせいただければ、機種・レジン・後処理機器・洗浄液の選び方をご案内します。
お電話でもご相談いただけます:042-444-7220(平日 9:00〜17:00)