042-444-7220
平日 9:00〜17:00見積フォームへ
平日 9:00〜17:00見積フォームへ
出典: Formlabs 公式製品ページ・TDS。公式のカテゴリは高剛性・耐熱性、色は半透明です。
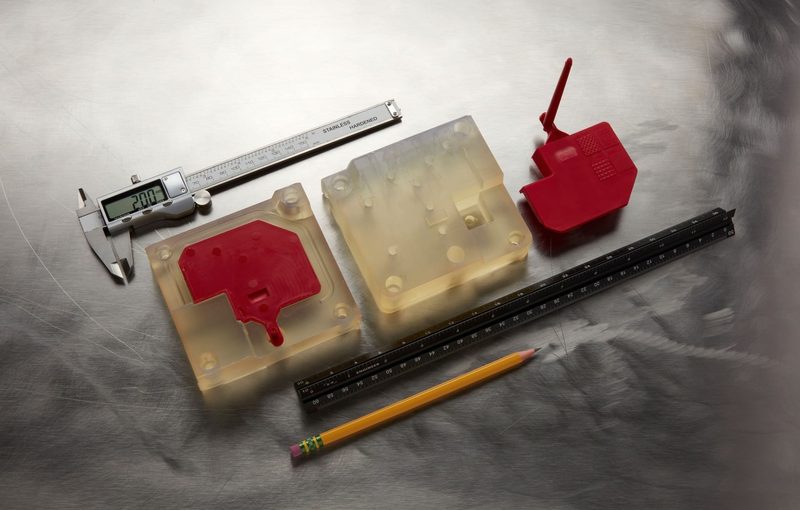
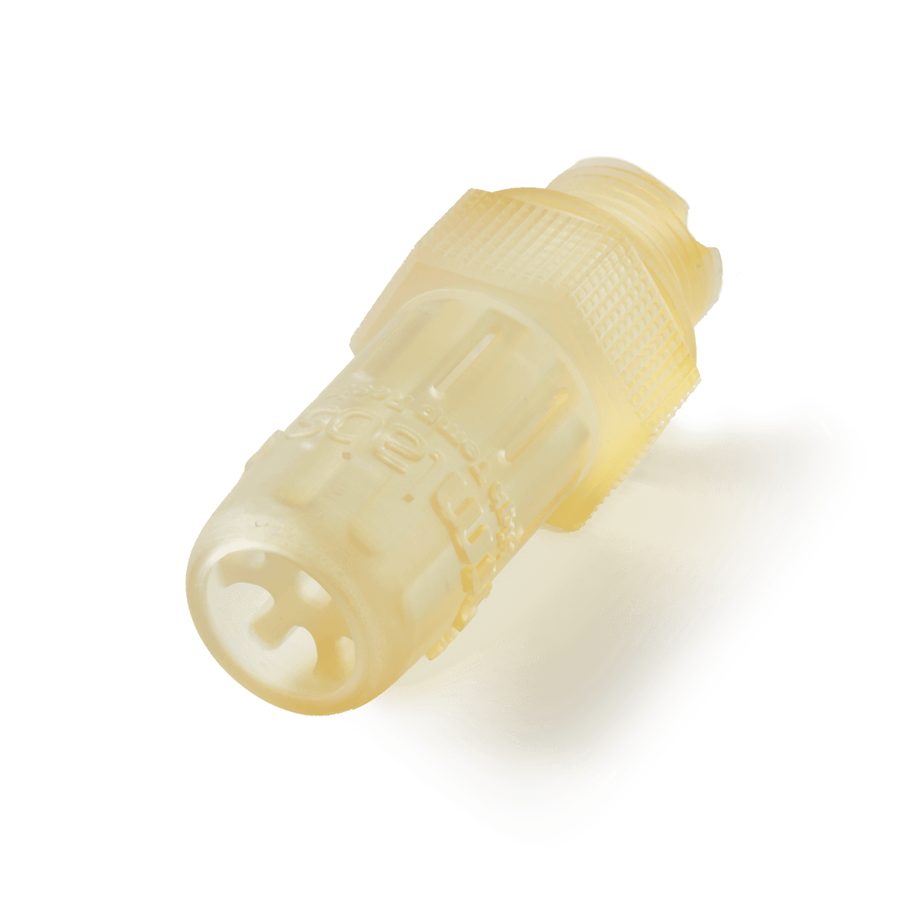
高温の空気・ガス・液体を流す部品、耐熱性が要る取付金具・筐体・固定具、金型やねじインサートが TDS の想定用途です。公式が挙げる分野はラピッドツーリング・実製品用部品・ラピッドプロトタイピングで、熱試験にかける試作品や、短期間だけ使う成形型にも向きます。
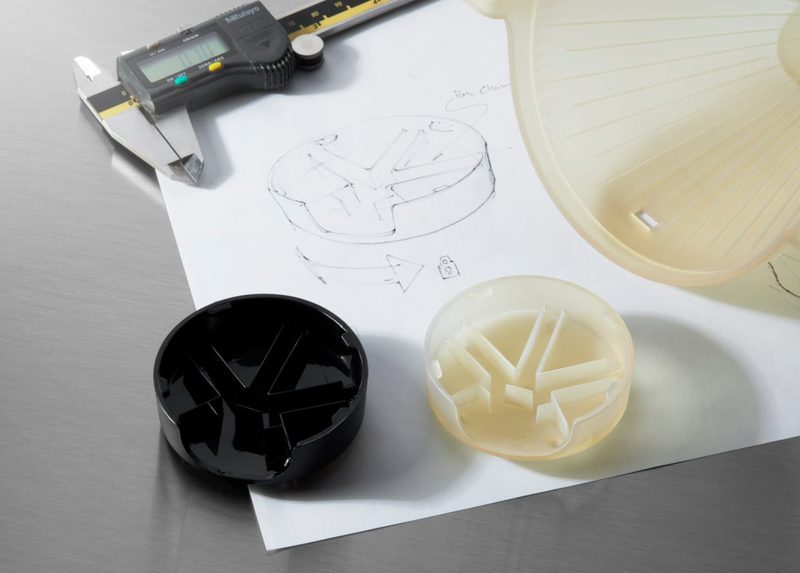
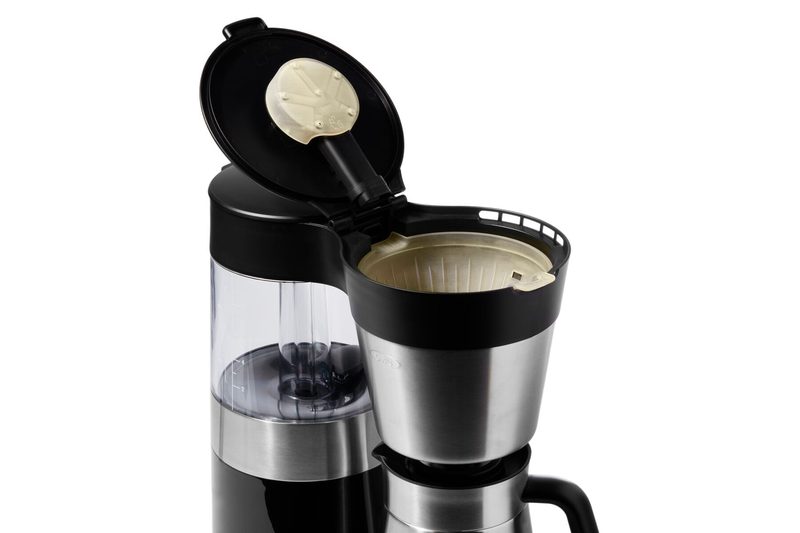
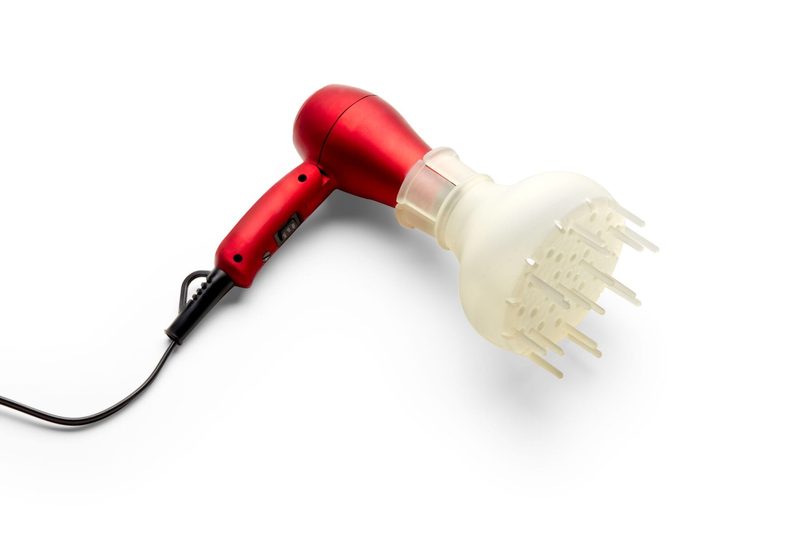
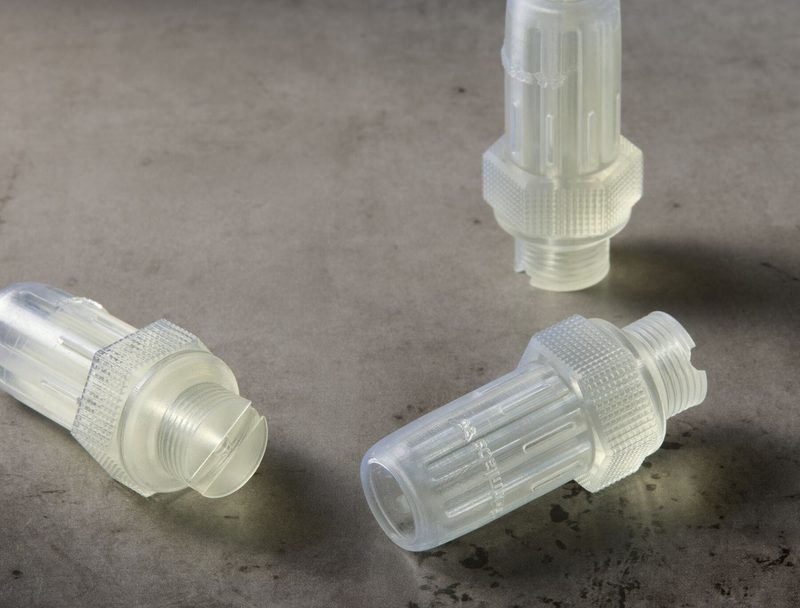
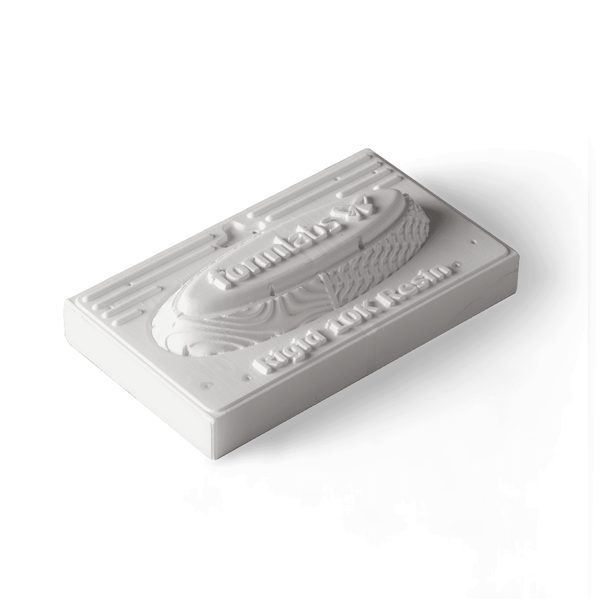
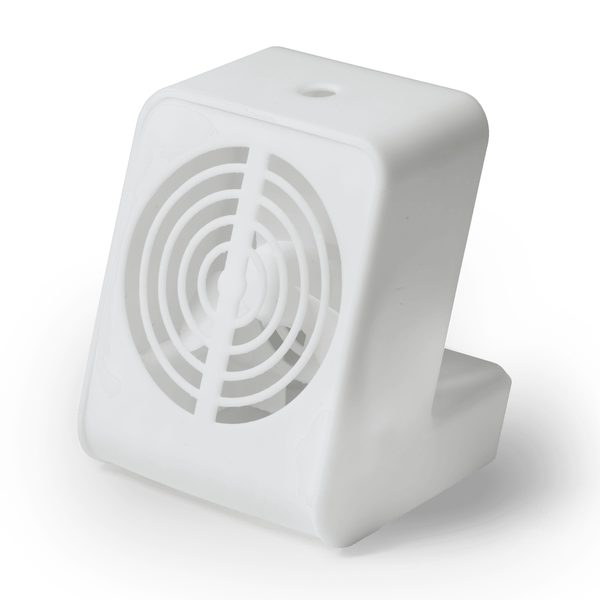
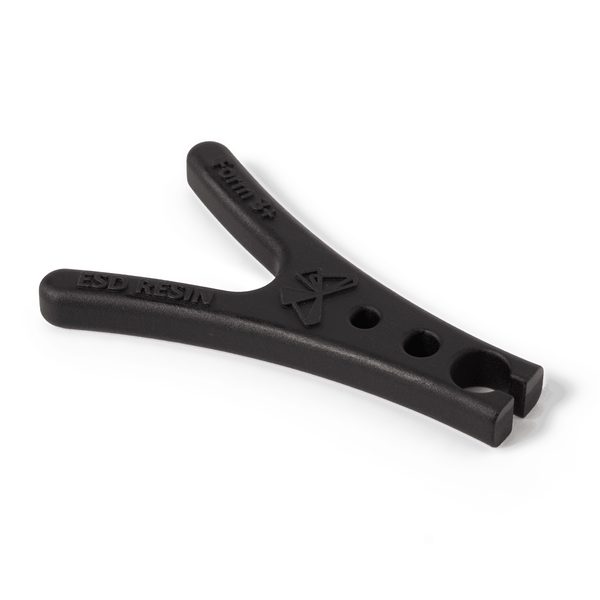
画像はいずれも Formlabs 公式の造形例です。
ハイテンプの TDS は「グリーン(未硬化)/60°C で 60 分/80°C で 120 分と 160°C で 180 分」の 3 条件で値を公表しており、右の 2 列が二次硬化後の値です。ハイテンプはエンジニアリングレジンで、二次硬化は必須です。238°C の荷重たわみ温度は、Form Cure での二次硬化に加えてオーブンで熱硬化まで行った条件の値です。
| 項目 | グリーン | 二次硬化(60°C 60 分) | 二次硬化(80°C 120 分+160°C 180 分) | 規格 |
|---|---|---|---|---|
| 最大引張強さ | 21 MPa | 58 MPa | 49 MPa | ASTM D638-14 |
| 引張弾性率 | 0.75 GPa | 2.8 GPa | 2.8 GPa | ASTM D638-14 |
| 破断伸び | 14% | 3.3% | 2.3% | ASTM D638-14 |
| 破断点における曲げ強さ | 24 MPa | 95 MPa | 97 MPa | ASTM D790-15 |
| 曲げ弾性率 | 0.7 GPa | 2.6 GPa | 2.8 GPa | ASTM D790-15 |
| ノッチ付きアイゾット | 33 J/m | 18 J/m | 17 J/m | ASTM D256-10 |
| 荷重たわみ温度 @1.8MPa | 44°C | 78°C | 101°C | ASTM D648-16 |
| 荷重たわみ温度 @0.45MPa | 49°C | 120°C | 238°C | ASTM D648-16 |
| 熱膨張 | 118 μm/m/°C | 80 μm/m/°C | 75 μm/m/°C | ASTM E831-13 |
耐薬品性(24 時間浸漬での容積・重量増加率)
1cm 角の造形品を各溶剤に 24 時間浸漬した際の増加率です。TDS は容積と重量の 2 つを公表しています。
| 溶剤 | 容積増加率 | 重量増加率 | 溶剤 | 容積増加率 | 重量増加率 |
|---|---|---|---|---|---|
| 酢酸(5%) | 1.0% 未満 | 1.0% 未満 | 鉱油(軽) | 1.0% 未満 | 1.0% 未満 |
| アセトン | 1.0% 未満 | 2% | 鉱油(重) | 1.0% 未満 | 1.0% 未満 |
| 漂白剤(次亜塩素酸ナトリウム 約 5%) | 1.0% 未満 | 1.0% 未満 | 塩水(塩化ナトリウム 3.5%) | 1.0% 未満 | 1.0% 未満 |
| 酢酸ブチル | 1.0% 未満 | 1.0% 未満 | スカイドロール 5 | 1.0% 未満 | 1.1% |
| ディーゼル油 | 1.0% 未満 | 1.0% 未満 | 水酸化ナトリウム溶液(0.025%・pH10) | 1.0% 未満 | 1.0% 未満 |
| ジエチルグリコールモノメチルエーテル | 1.0% 未満 | 1% | 強酸(濃塩酸) | 1.2% | 1% 未満 |
| 油圧オイル | 1.0% 未満 | 1.0% 未満 | トリプロピレングリコールモノメチルエーテル | 1.0% 未満 | 1.0% 未満 |
| 過酸化水素(3%) | 1.0% 未満 | 1.0% 未満 | 水 | 1.0% 未満 | 1.0% 未満 |
| イソオクタン(ガソリン) | 1.0% 未満 | 1.0% 未満 | キシレン | 1.0% 未満 | 1.0% 未満 |
| IPA(イソプロピルアルコール) | 1.0% 未満 | 1.0% 未満 |
出典: High Temp レジン TDS(PDF・初版 2020 年 7 月・型番 FLHTAM02)。物性は造形品の形状・向き・設定・温度により変動する場合があります。
| 対応プリンタ | Form 4 / Form 4B / Form 4L / Form 4BL |
|---|---|
| 対応タンク | Form 4 レジンタンク/Form 4L レジンタンク |
| ビルドプラットフォーム | Form 4 / 4L の標準・フレックス |
| カートリッジ | 1L(型番 FLHTAM02・掲載 code FLB-0054) |
1 枚のタンクで造形できる層数の目安(弊社の運用実績。Formlabs 公称はどの材料でも 75,000 層以上)。タフ系・ゴムライク系は樹脂の粘りが強く、フィルムの消耗が早くなります。白濁・傷が交換のサインです。
カタログの数値だけでは分からない部分です。毎日 Form 4 を回している運用から、手順・系統ごとの違い・洗浄液の交換時期をまとめました。
洗浄から二次硬化までの 5 ステップ
バケツ洗浄の基本手順です。Form Wash 2 などの自動洗浄機なら、手順 2〜3 がまとめて 10 分程度になります。ハイテンプはエンジニアリングレジンなので、手順 5 の二次硬化は必須です。
材料の系統で、洗浄はここが変わります
同じ洗浄液でも、材料の性質で汚れ方と注意点が違います(弊社の運用実績)。ハイテンプは公式のカテゴリが高剛性・耐熱性で、下の表のリジッド系(ガラス充填のレジン)とは組成が違いますが、洗浄液は他の材料と分けておくのが安全です。
| スタンダード系 | 基本どおり。一次 10 分+二次 10 分 |
|---|---|
| タフ系・ゴムライク系 | 樹脂の粘性が強く、洗浄液の汚れが早い。交換サイクルが短くなります |
| リジッド系 | ガラス繊維が洗浄液に出ることがあります。他の材料と洗浄液を分けるのがベストです |
| シリコーン | 専用洗浄液「ソルベント」を使います |
洗浄液はいつ交換するか
目安は使用量で決まります。弊社の実測ベース: 大型造形物(レジン量 250ml)を 1 日 6 回洗浄する運用の場合。
洗浄後もベタつきが残るようになったら、洗浄力が落ちています。使用量が少なければ交換はもっと先で大丈夫です。
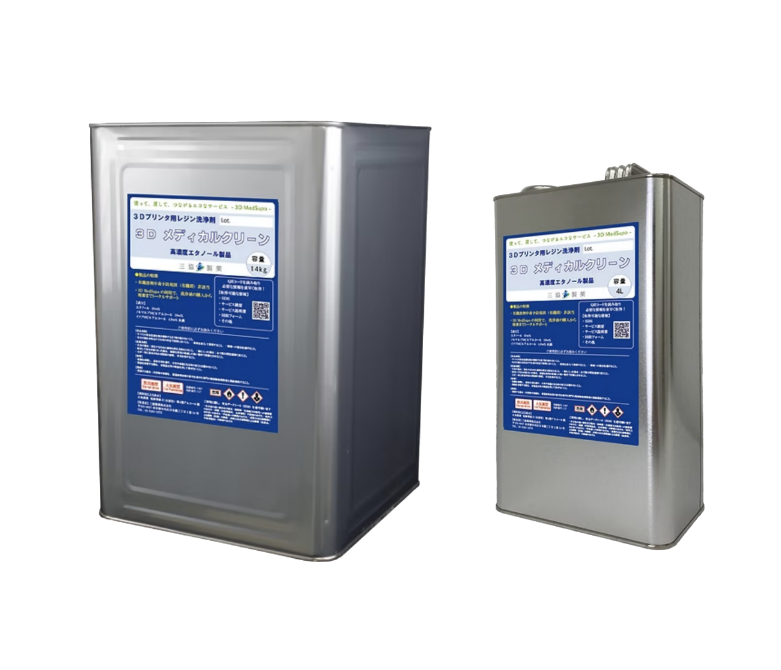
ハイテンプの洗浄には、IPA を使わないエタノール系洗浄液 3DMedSupo が使えます。使用済みの廃液は無料で回収するので、廃液処理の手配はいりません。いま IPA で洗浄している方は、切り替えのときに残った IPA の引き取りも依頼できます。
| 材料 | 引張強さ | 破断伸び | 荷重たわみ温度 | 1L 税抜 | 向いている用途 |
|---|---|---|---|---|---|
| ハイテンプ(本ページ) | 49 MPa | 2.3% | 238°C | 35,800 円 | 熱がかかる部品・金型試作 |
| リジッド10K | 88 MPa | 1.7% | 238°C | 53,800 円 | たわませない高剛性の部品 |
| リジッド4000 | 69 MPa | 5.3% | 77°C | 41,200 円 | 高剛性の治具・ブラケット |
| ESD | 44.2 MPa | 12% | 62.2°C | 41,200 円 | 静電気対策が要る電子組立の治具 |
| Form 4 レジンタンク | 21,400 円(税抜・税込 23,540 円) 1 タンク 1 レジンが原則。材料ごとに 1 枚 |
|---|---|
| Form 4 ビルドプラットフォーム | 21,400 円(税抜・税込 23,540 円) |
| Form 4 ミキサー | 9,000 円(税抜・税込 9,900 円) 洗って使い回せるので、材料ごとに揃える必要はありません |
ハイテンプを使い始めるならタンクをもう 1 枚。→ 消耗品・アクセサリの一覧
レジンは売って終わりにしません。i-MAKER で機材・材料をご購入の方は、光造形ノウハウセミナー(2 時間・都内は無料・都内以外は別途ご相談・Zoom 可)で、サポートの付け方・向き・洗浄条件まで相談できます。お急ぎのときや機材が止まっている間は、代わりの造形を依頼できるサポートプリント(有償・1 個から・最短即日発送)もあります。
ハイテンプ(High Temp Resin) 1L 35,800 円(税抜・税込 39,380 円)
平日 9:00〜17:00 法人・教育機関の請求書払いに対応。見積書は即日発行、レジン・消耗品は在庫があれば最短即日発送します。