光造形3Dプリンターで造った模型の曲面に、等高線のような細い段が見えます。嵌合(かんごう)部品や歯科模型の寸法が、データより少し大きかったり小さかったりします。
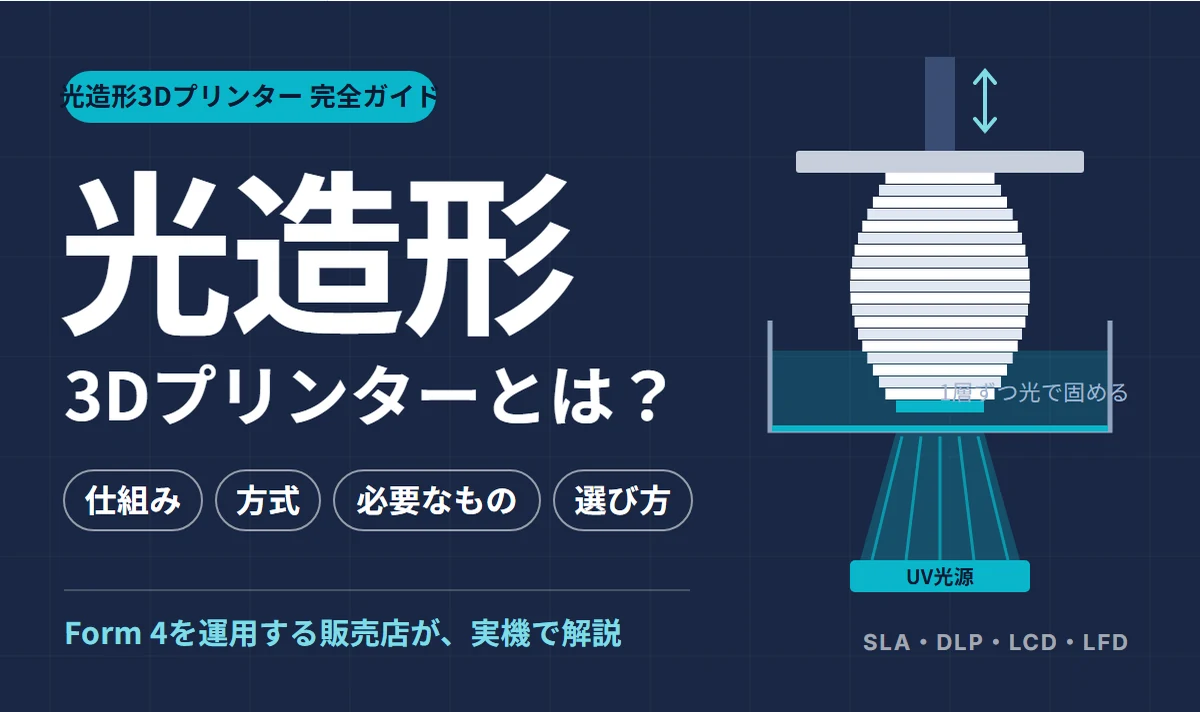
こうした悩みは、積層ピッチ(1層の厚さ)の決め方と、後処理でどこまで整えられるかが分かると、かなりの部分が解決します。光造形の仕組みと機種の全体像は光造形3Dプリンターとはで説明しています。
この記事では、ほとんどの機種が対応する25〜200µm(マイクロメートル)の範囲をもとに、積層ピッチの違いが仕上がりと造形時間にどう出るか、用途ごとにどう選ぶかを説明します。
弊社がFormlabs Form 4で行った検証(Fast Modelレジンは200・160・100µm、Clearレジンは100・50・25µm)、寸法のずれが起きる本当の理由、積層痕を消す洗浄・研磨・コーティングの手順も紹介します。
この記事の要点
- 光造形の積層ピッチはほとんどの機種で25〜200µm(0.025〜0.2mm)です。まず100µmを基準にし、足りない箇所だけ細かくするのが効率的です。
- ピッチを半分にすると層数が2倍になり、造形時間もおおむね2倍に伸びます。層が増えるほど途中で失敗する確率も上がります。
- 寸法のずれはピッチの細かさではなく、硬化のときの収縮と、洗浄液に浸けすぎたときの膨れで起きます。
- 残った積層痕は、400→800→1200〜2000番の水研ぎとコーティングでほぼ消せます。
- 洗浄は時間を守ることが基本です。IPA(イソプロピルアルコール)の代わりに有機則に該当しない3DMedSupo(3Dメディカルクリーン)を使うと、有機則の管理負担を減らせます。
あわせて読みたい記事(深く知りたい方へ)

目次
01光造形の積層ピッチとは?ほとんどの機種は25〜200µm

-
積層ピッチ(25〜200µm)
- 内容
- 1層の厚さ・細かいほど段は目立たず造形時間は層数に比例
-
仕上がりと寸法はピッチだけで決まらない
- 内容
- 解像度と寸法精度は別
-
寸法のずれ
- 内容
- 二次硬化での収縮・洗浄液に浸けすぎて膨れる
-
後処理の流れ
- 内容
- 洗浄(推奨時間内)→二次硬化(レジンによる)→研磨・コーティング
積層ピッチとは、光造形3Dプリンターが1層ごとに硬化させるレジンの厚さのことで、ほとんどの機種で25〜200µm(0.025〜0.2mm)の範囲から選べます。レイヤーハイト、積層厚、Z解像度とも呼ばれます。
3Dプリンターはどの方式でも、3Dデータを水平に薄くスライスし、1層ずつ積み上げて立体物を作ります。この1層の厚さが積層ピッチです。
1µm(マイクロメートル)は1mmの1,000分の1なので、100µmは0.1mm、200µmは0.2mmです。人の髪の毛の太さがおよそ50〜100µmですから、光造形の1層は髪の毛1本分か、それより薄い厚さです。
横棒の長さは厚さに比例。光造形の1層は髪の毛1本分か、それより薄い。
数値が小さいほど1層が薄くなり、曲面に出る段が細かくなって表面は滑らかになります。その代わり層の数が増え、造形時間は長くなります。積層ピッチは「仕上がり」と「時間」のどちらを優先するかを決めるダイヤルだと考えてください。
ピッチを細かく(→ 25µm)
仕上がり優先
- ○曲面の段が細かく、表面が滑らか
- △層の数が増え、造形時間が長くなる
- △層が増えるほど途中で失敗するリスクが上がる
ピッチを粗く(→ 200µm)
時間優先
- ○層の数が減り、造形時間が短い
- △曲面の段がはっきり見える
- ○形状確認・速さ優先の試作に向く
迷ったら標準の100µmから始める。
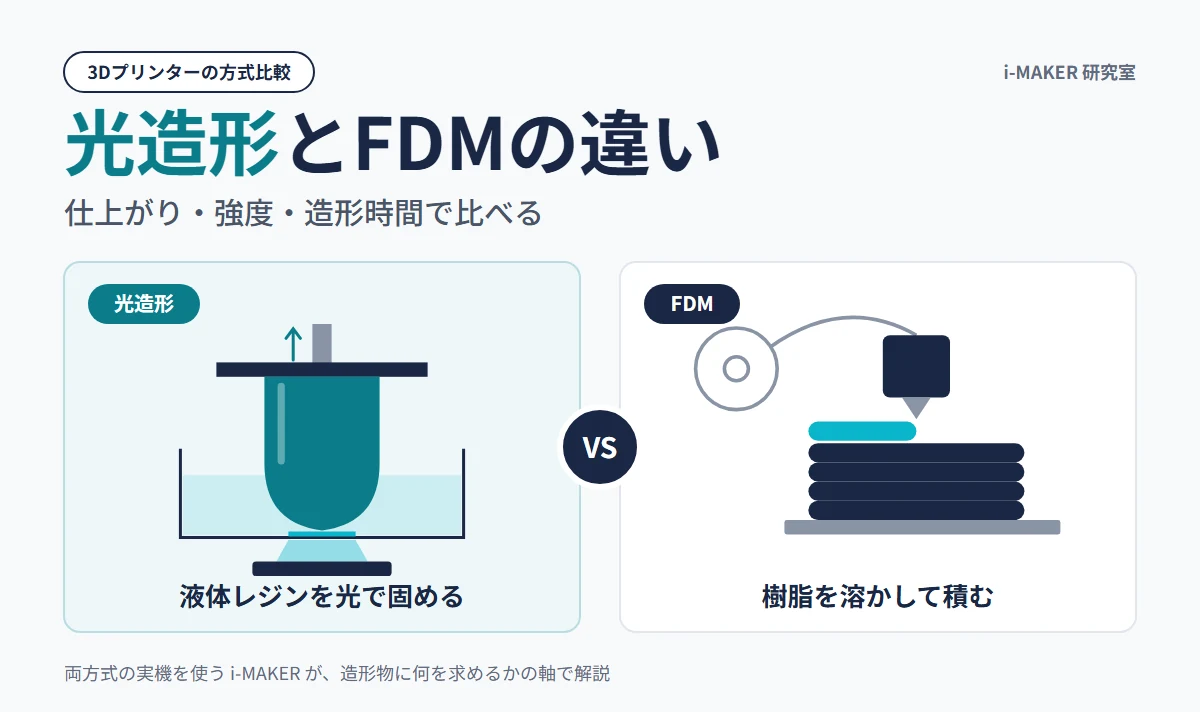
光造形は液体のレジンに光を当てて固めるため、層と層の境目がなじみやすく、FDM(Fused Deposition Modeling:熱溶解積層)方式のようなはっきりした段差はほとんど出ません。
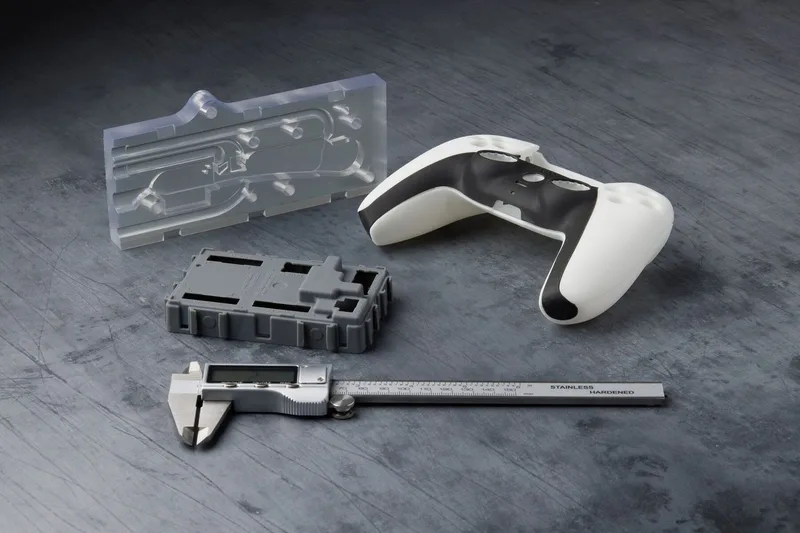
標準的な100µmの設定でも、多くの用途で研磨なしに使える表面が得られます。
模式図。実際の層の厚さや形とは異なる。
Formlabs社のForm 4のように、XY方向のピクセルサイズが50µmで、輪郭のぎざぎざをならすアンチエイリアス処理を備えた機種では、100µmの設定でも従来機の50µm相当の表面になります。
出典: Formlabs 光造形3Dプリンタガイド:SLA vs. DLP vs. MSLA vs. LCD・Formlabs 光造形3Dプリンター 製品仕様(Form 4/Form 4L)
Form 4シリーズ
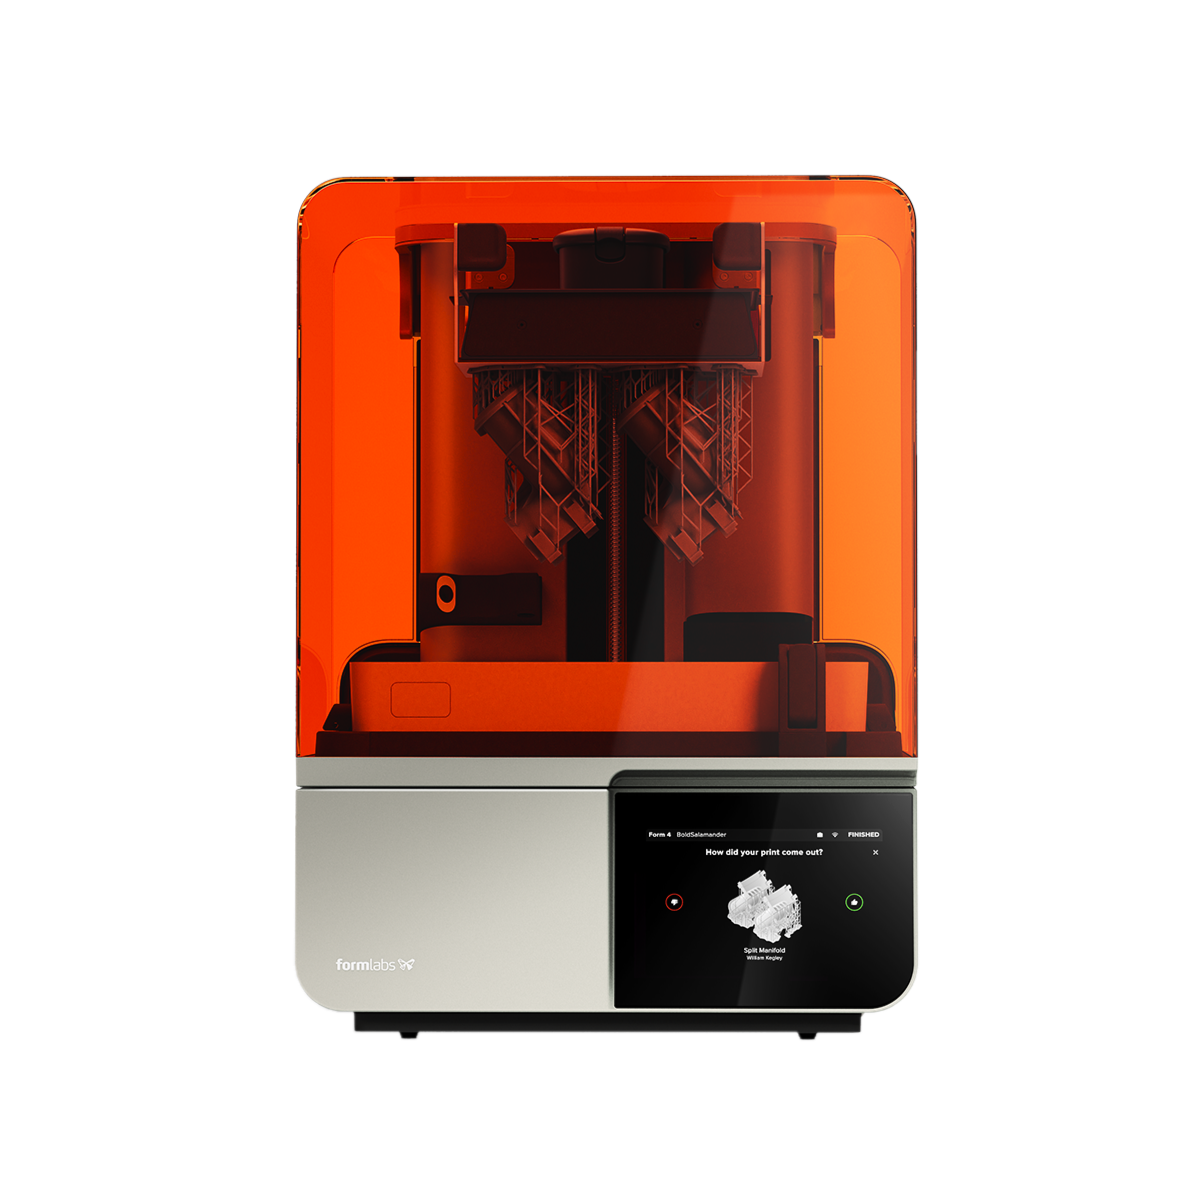
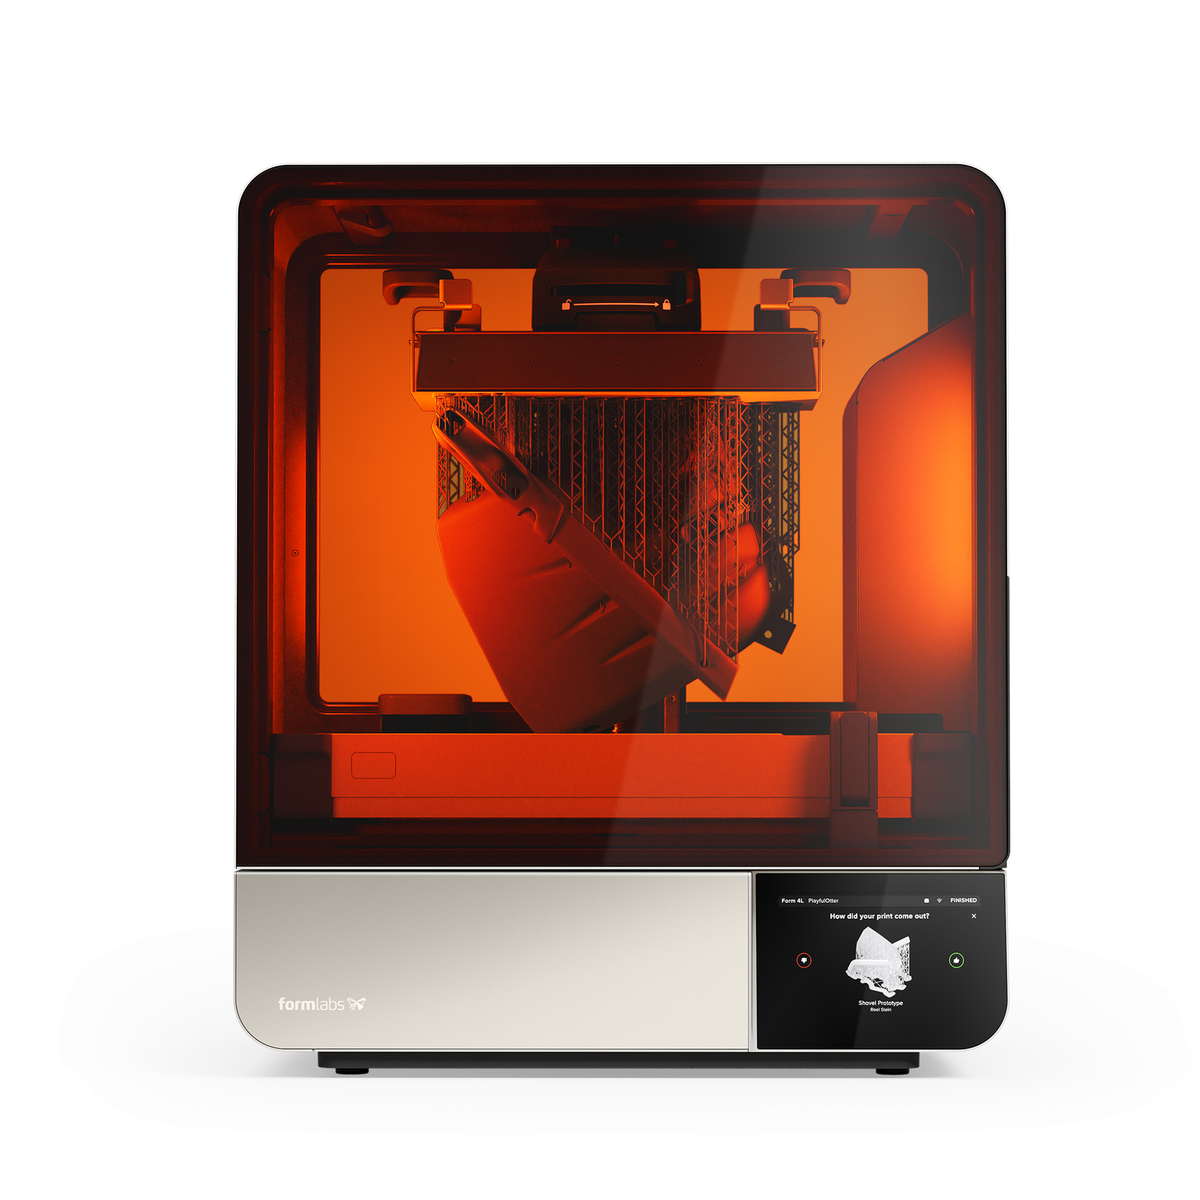
02光造形の積層の仕組み
光造形が滑らかな表面を作れるのは、液体の感光性レジン(フォトポリマー)に紫外線(UV光)を当てて1層ずつ固めるとき、新しい層が下の層と化学的に結合するからです。
造形は次の動作の繰り返しです。
- ビルドプラットフォームをレジンタンクの底から1層分(積層ピッチ分)だけ離し、隙間を液体レジンで満たします。
- その層の断面形状に合わせて光を当て、レジンを固めます。
- 固まった層をタンク底のフィルムから剥がし、次の1層分だけプラットフォームを動かします。
- これをスライスした層の数だけ繰り返します。
レジンタンクの底から光を当てる方式の模式図。
新しい層を固めるとき、光が下の層の表面にもわずかに届き、下の層に残った未反応の成分と結合します。FDM方式が溶けた樹脂を上に「載せる」のに対し、光造形は層を「化学的に融合」させるため、境目が滑らかになります。
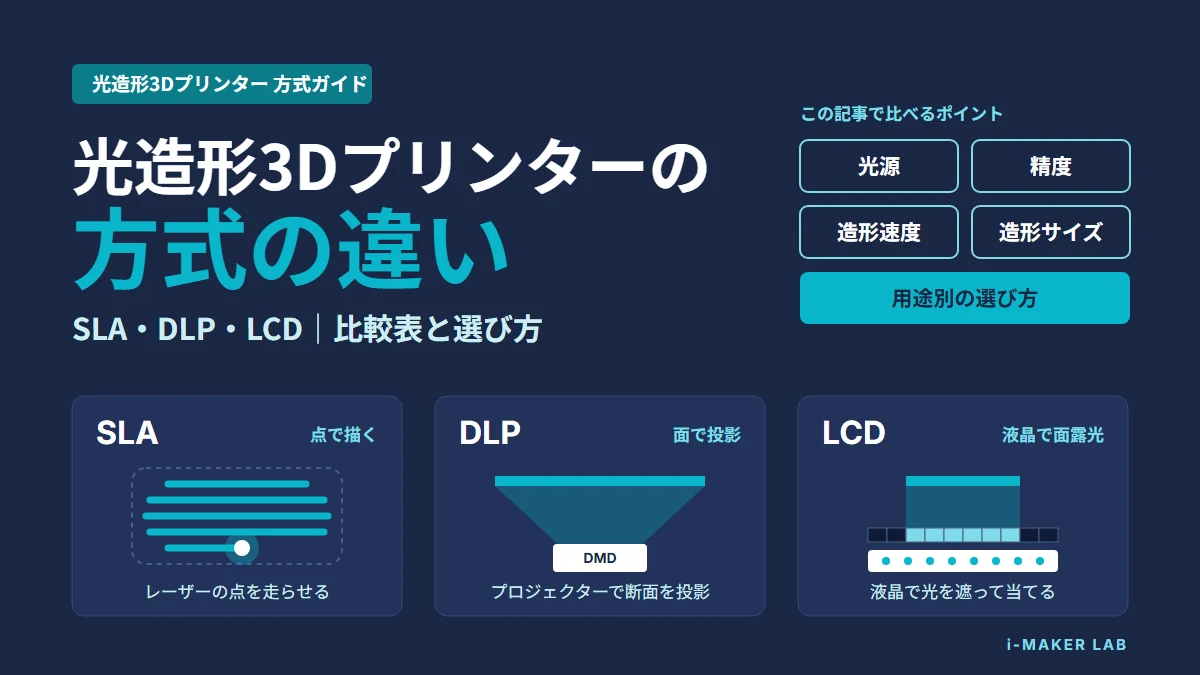
光の当て方と方式(SLA・DLP・LCD)の違いは光造形の方式の違い(SLA・DLP・LCD)で、FDMとの違いはFDMとの違いで説明しています。
表面の滑らかさには、積層ピッチ(Z解像度)のほかに、XY解像度(水平方向の細かさ)も関わります。
| 解像度の種類 | 意味 | 影響する品質 |
|---|---|---|
| Z解像度(積層ピッチ) | 1層の厚さ(25〜200µm) | 曲面・傾斜面に出る段の細かさ |
| XY解像度 | レーザーのスポット径、またはディスプレイのピクセルサイズ | エッジのシャープさ、細い溝や文字の再現 |
模式図(段とピクセルは誇張)。
曲面の「段」は積層ピッチで決まり、輪郭の「ぎざぎざ」や細い溝の再現はXY解像度で決まります。両方がそろってはじめて滑らかに見えます。
03積層ピッチで変わる仕上がりと造形時間
積層ピッチを半分にすると曲面の段は半分の高さになりますが、層数が2倍になるため造形時間もおおむね2倍に伸びます。
ピッチごとの見え方と時間の目安は、およそ次のとおりです。
| 積層ピッチ | 積層痕の見え方 | 層数・造形時間の目安(対100µm) | 向いている用途 |
|---|---|---|---|
| 200µm | 曲面の段がはっきり見える | 約0.5倍 | 形状確認、速さ優先の試作 |
| 160µm | 曲面の段が目視で分かる | 約0.6倍 | 形状確認・ラピッドプロトタイピング |
| 100µm | 近づくと段が分かる | 基準(1倍) | 汎用・機能テスト |
| 50µm | ほとんど目立たない | 約2倍 | フィギュア・歯科・ジュエリー |
| 25µm | 肉眼ではほぼ見えない | 約4倍 | 微細なディテール・展示品 |
模式図(段の高さは誇張)。時間の目安は上の表と同じ。
造形時間が層数にほぼ比例するのは、光造形が1層ごとに「露光→剥離→移動」という一定の動作を繰り返すからです。
特にForm 4のように1層を面で一括露光する方式では、1層にかかる時間が造形物の大きさや数にあまり左右されないため、層数がそのまま造形時間に反映されます。
Form 4の最高造形速度100mm/時はFast Modelレジン・積層200µmの条件の値で、積層100µmならほぼすべての造形が2時間以内に終わります。方式ごとの造形速度は造形速度の違いで説明しています。
ただし、Formlabsの技術資料にあるとおり「薄い層=常に高品質」ではありません。層が増えるほど、1層ごとのわずかな失敗が積み重なるリスクが高まります。
25µmは「どうしてもその細かさが要る面」に限って使い、それ以外は100µmか50µmで済ませます。
弊社の検証|Fast ModelレジンとClearレジンで積層ピッチを変えて比べる
弊社ではForm 4を使い、Fast Modelレジンを200・160・100µmの3段階、Clearレジンを100・50・25µmの3段階で同じモデルを造形し、積層ピッチの違いが造形時間と仕上がりにどう出るかを比べています。Fast Modelレジンの最小積層ピッチは100µmで、Formlabsのレジンの中で最速の造形スピードの材料です。
Fast Modelレジンでは、歯科用の上下顎の模型(1点のモデル)を、2026年10月に200・160・100µmの3段階で造形しました。
| 積層ピッチ | レイヤー数 | PreFormの推定時間 | 造形設定 |
|---|---|---|---|
| 200µm | 269層 | 約31分 | Default |
| 160µm | 336層 | 約34分 | Fast Arch |
| 100µm | 537層 | 約1時間1分 | Default |
Form 4・歯科用の上下顎の模型1点・弊社検証(2026年10月)。推定時間はPreFormの画面の値。
推定時間はPreFormの画面の値で、実際の造形時間は記録していません。200µmから100µmにするとレイヤー数は269層から537層へ2倍になり、推定時間も約31分から約1時間1分へ約2倍に伸びました。
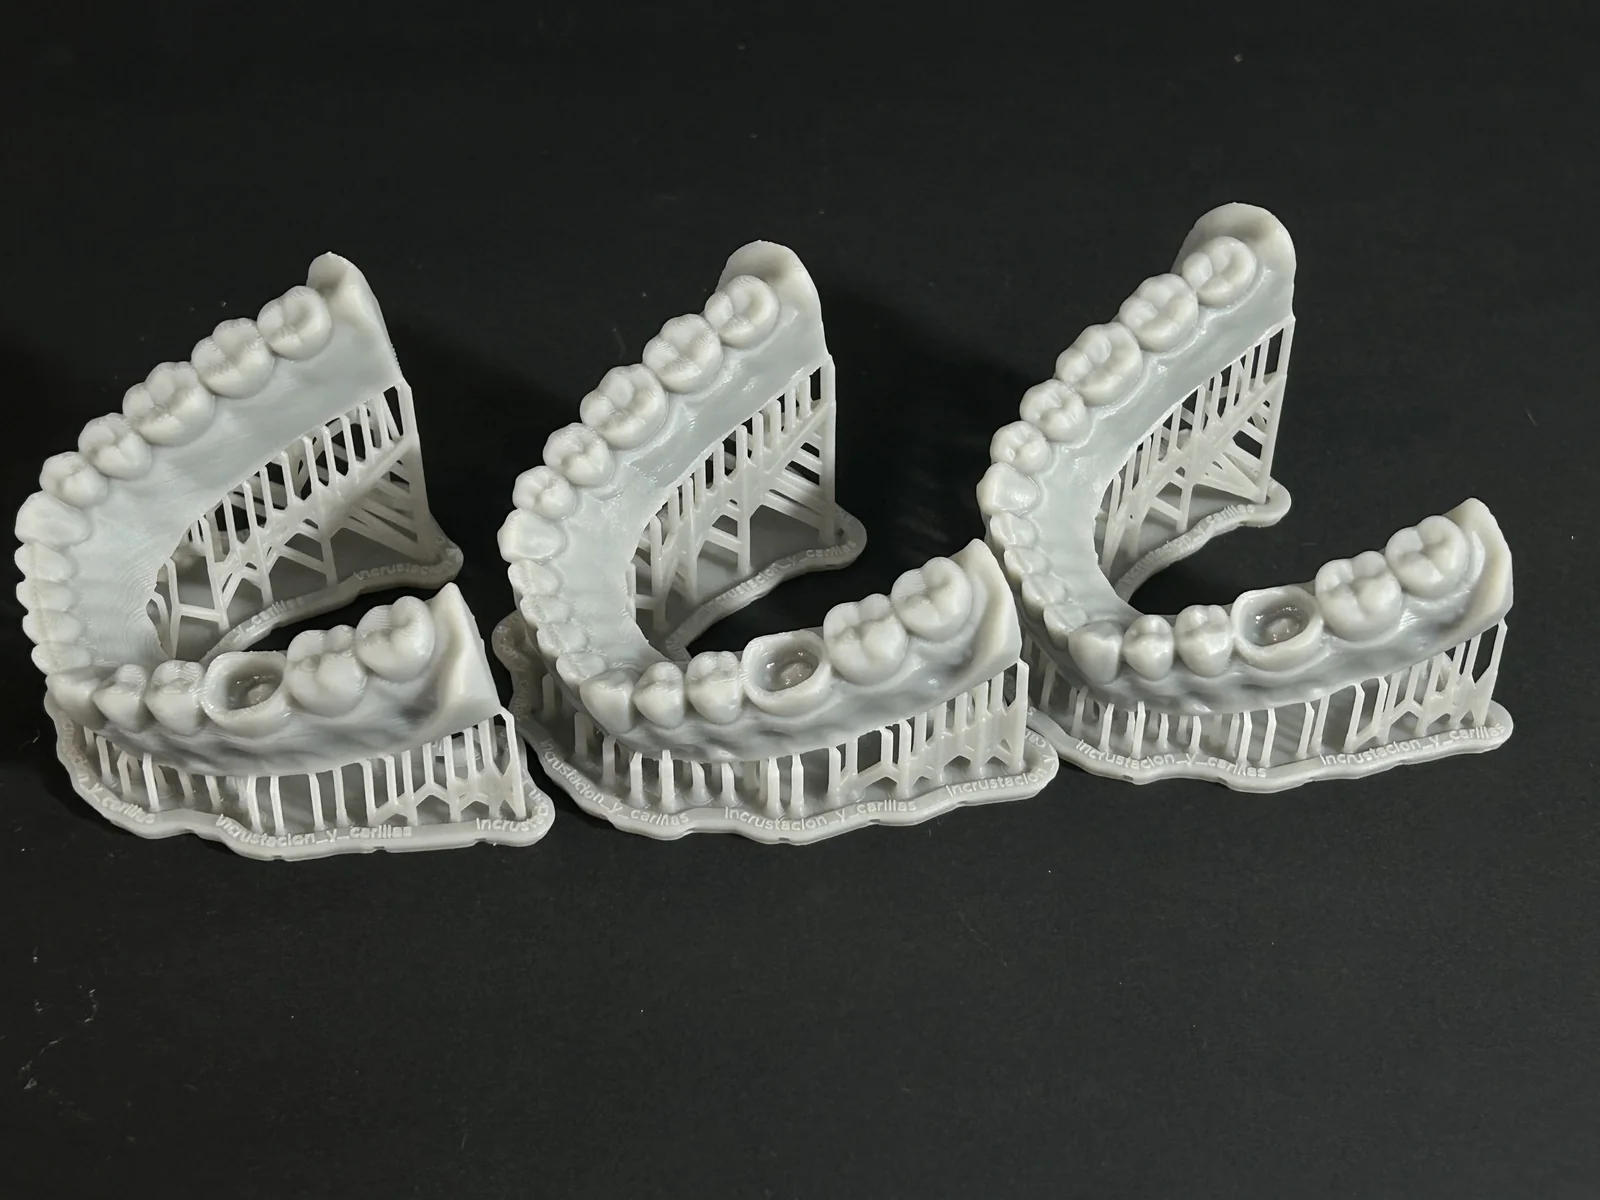
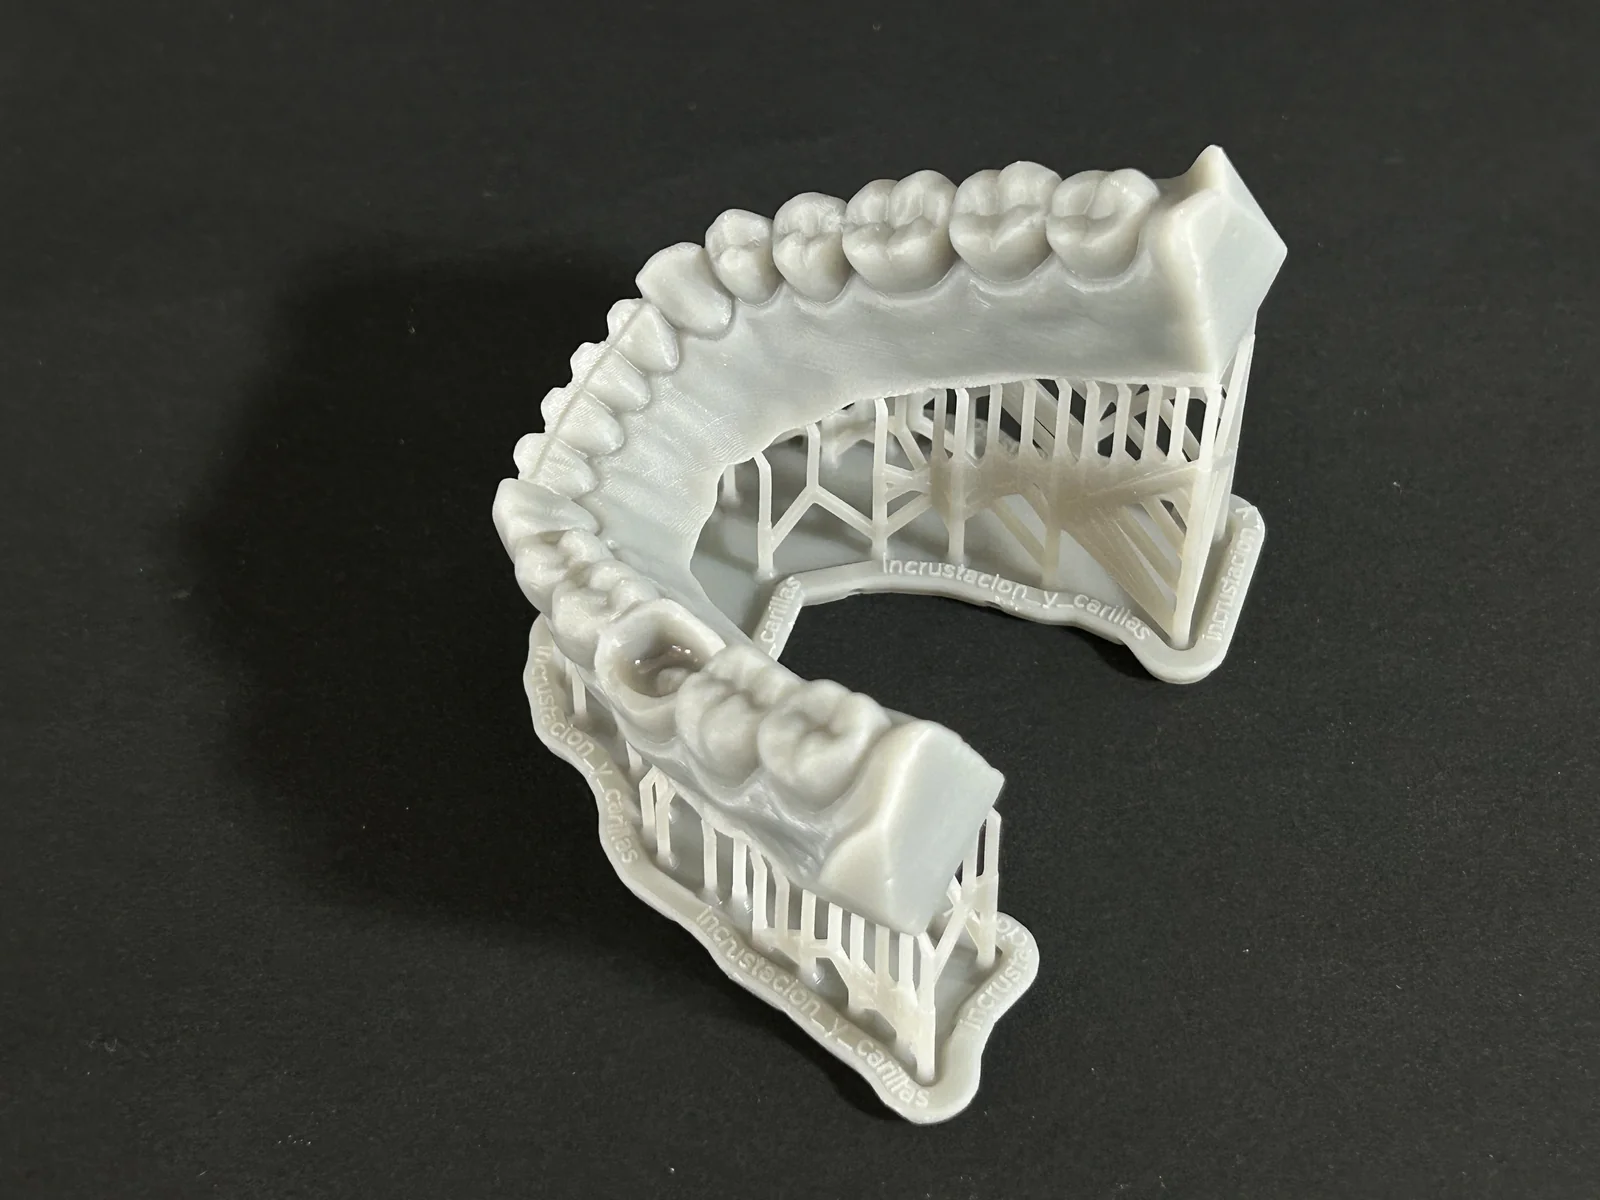
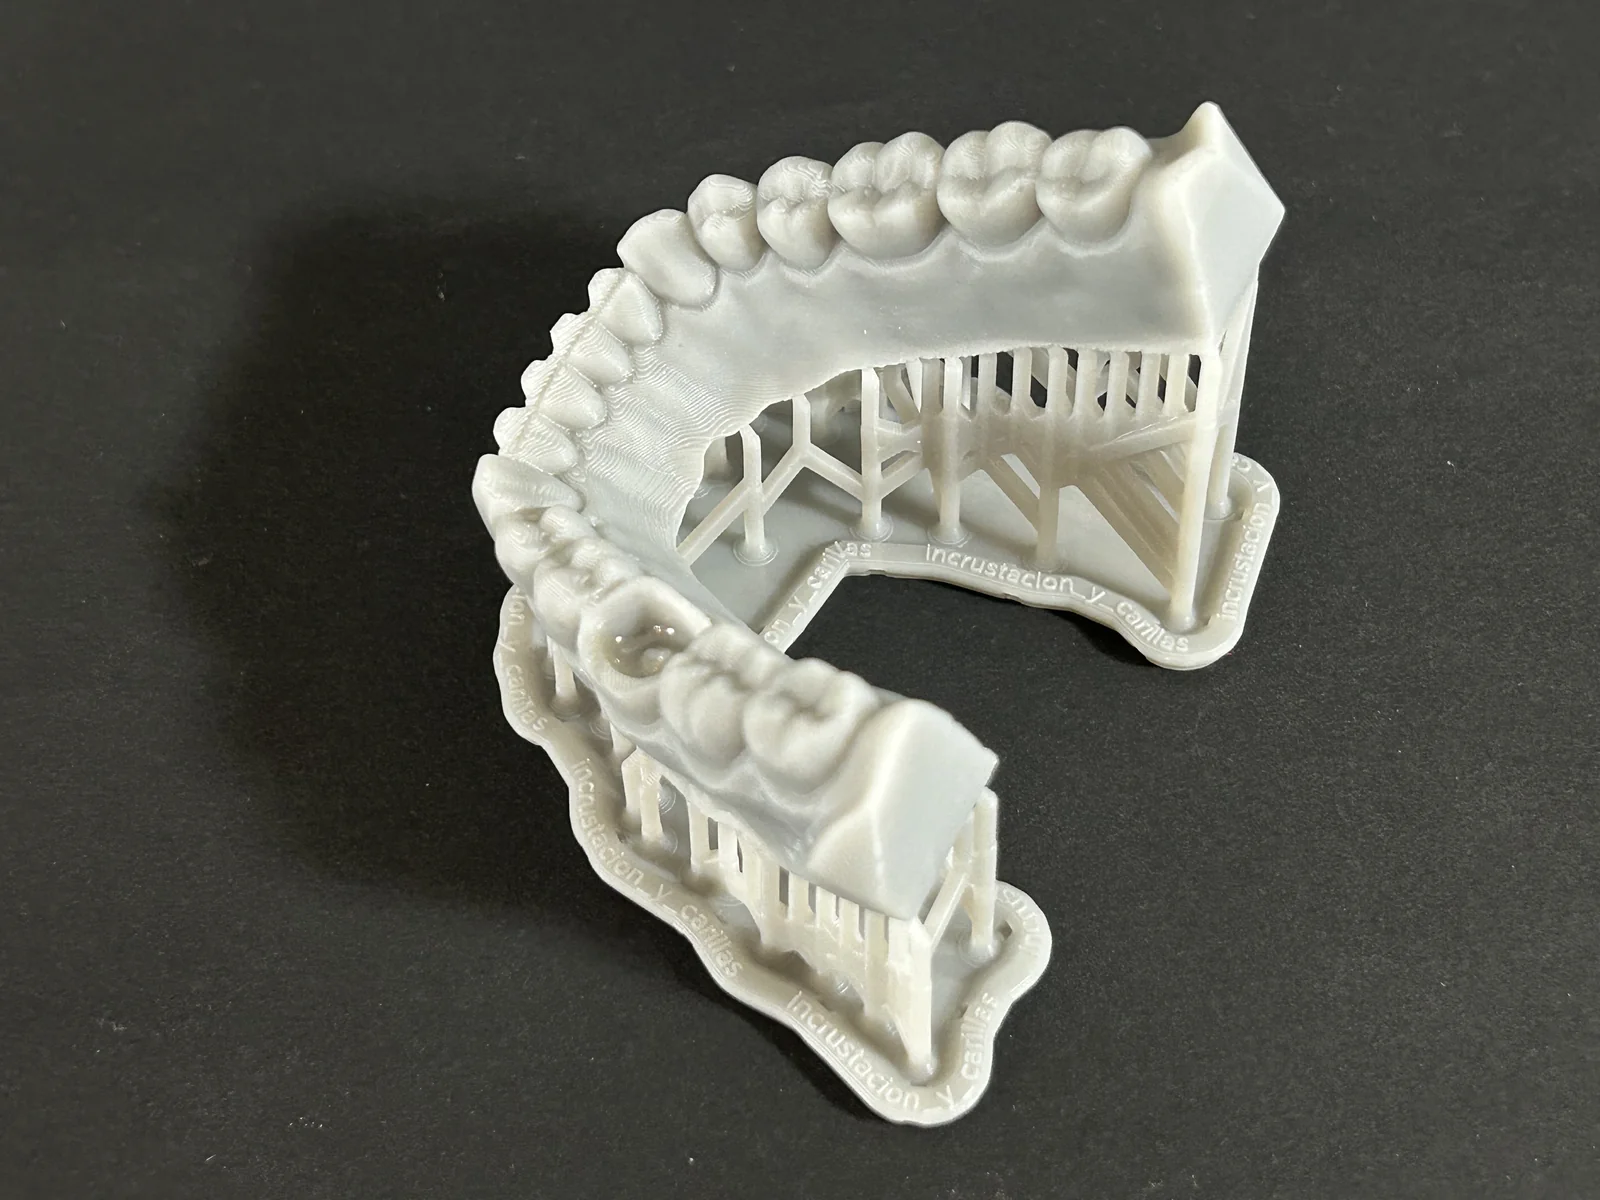
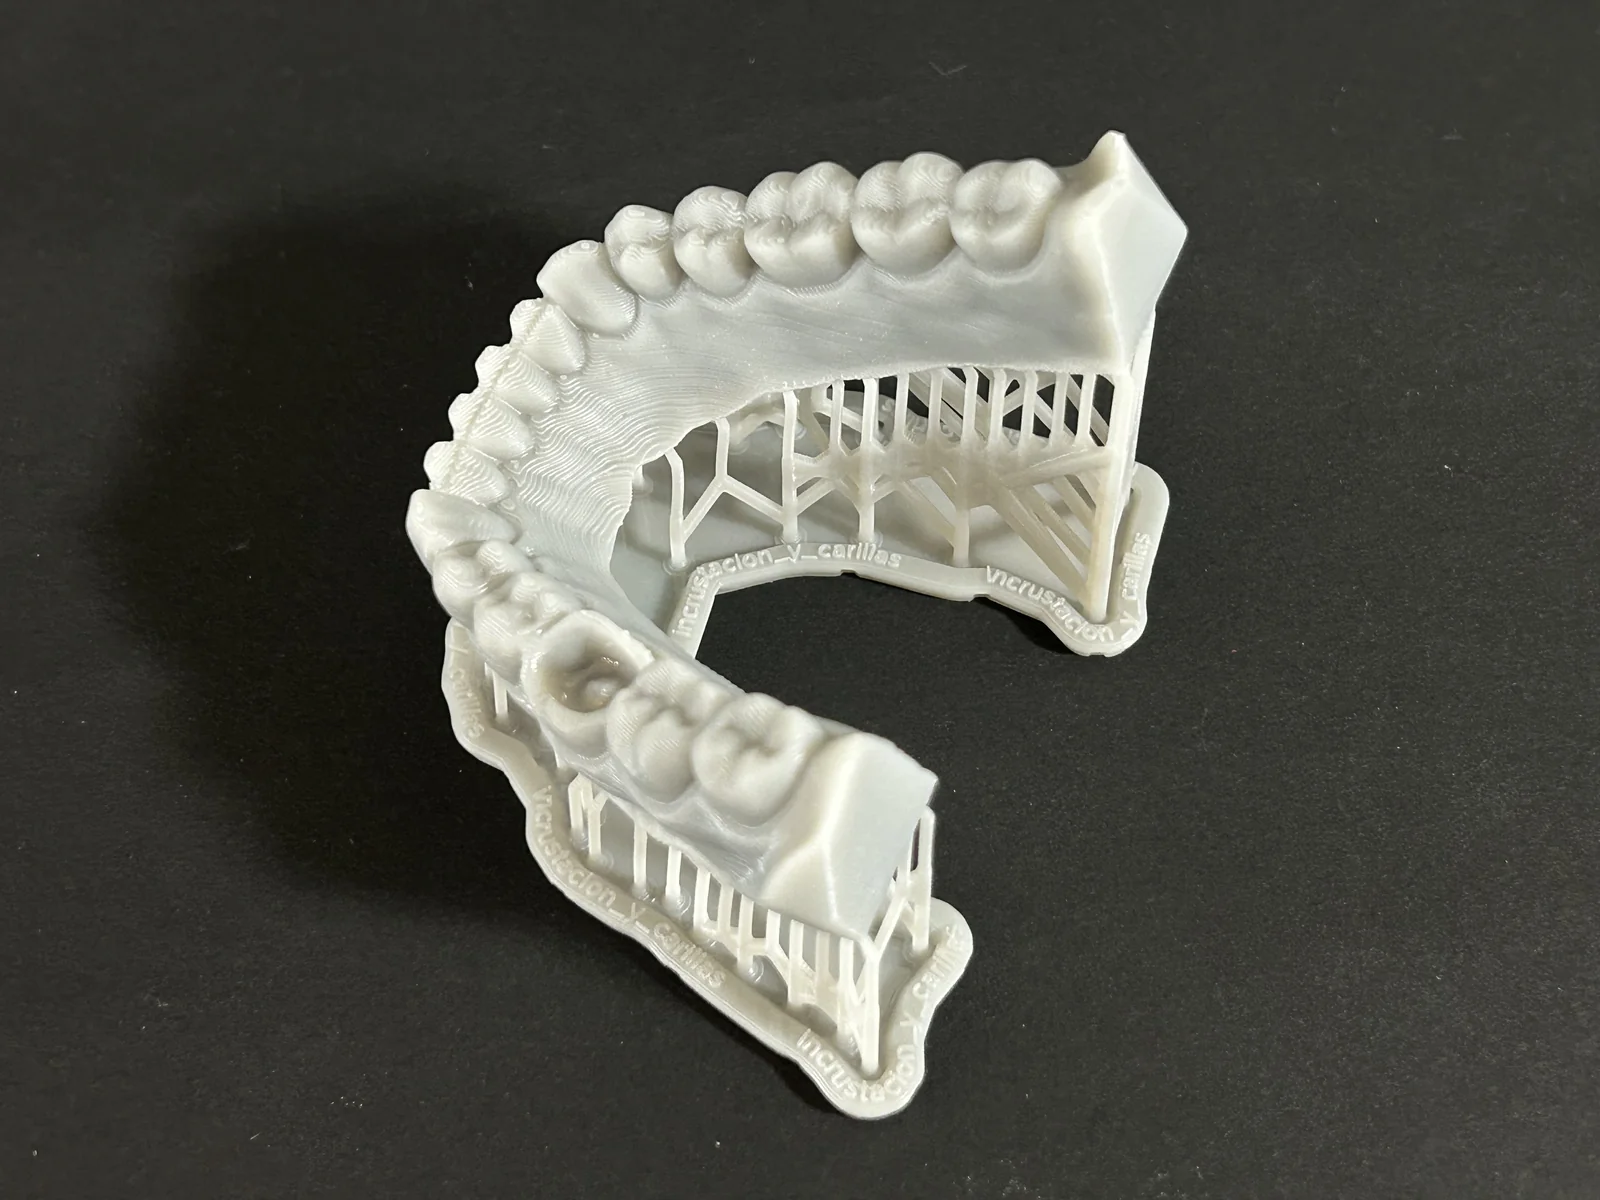
枠で囲んだ「200µm」「160µm」「100µm」の数字が入った部分を拡大し、同じ位置で並べました。横向きの細い筋が積層痕です。
-
200µm段が最も粗く、筋がはっきり見える
-
160µm200µmより筋の間隔が狭い
-
100µm段が最も細かい
Fast Modelレジン・Form 4。上の写真の同じ位置を切り出して拡大。
写真の読み取りでは、3つとも歯の形は同じように出ていて、歯肉の曲面に出る段は200µmが最も粗く、100µmが最も細かく見えます。寸法は測っていません。
Clearレジン(100・50・25µm)の結果は、実測がそろってから足します。入口の記事の実測(Grey V5・Clear V5の25/50/100µm)は積層ピッチ別の造形時間と仕上がりにあります。
無償
自社のデータで、積層ピッチの違いを確かめる
お手持ちのデータをForm 4で造形し、サンプルパーツとしてお届けします。写真では分かりにくい段の細かさや手触りを、実物で比べられます。
用途に合わせた積層ピッチの考え方
積層ピッチは「何を作り、どの面を、どの距離から見られるか」で決めてください。まず100µmで造形し、足りない面があるときだけ50µm、25µmへ細かくしていくのが基本です。
用途
形状確認・ラピッドプロトタイピング
機能テスト・嵌合確認
フィギュア・模型
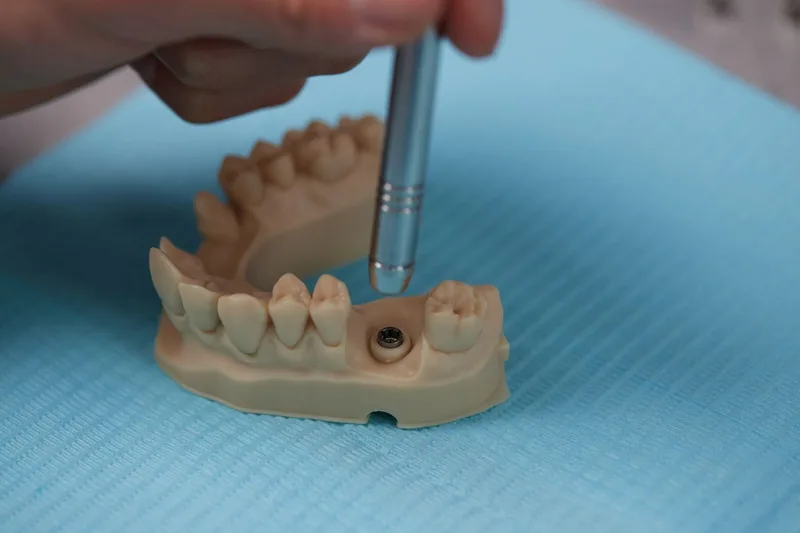
歯科模型・サージカルガイド
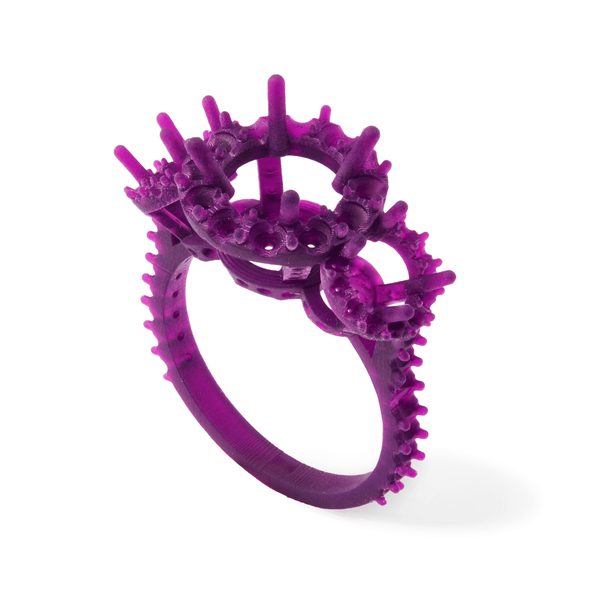
ジュエリー原型(鋳造用)
エンジニアリング部品
迷ったら100µmから始め、足りない面だけ細かくします。
| 用途 | 目安のピッチ | 優先すること | レジンの例 |
|---|---|---|---|
| 形状確認・ラピッドプロトタイピング | 100〜200µm | 速さ・コスト | Fast Model / Grey |
| 機能テスト・嵌合確認 | 50〜100µm | 寸法とバランス | Grey / Clear |
| フィギュア・模型 | 25〜50µm | 表面品質 | Grey / Grey Pro |
| 歯科模型・サージカルガイド | 25〜50µm | 精度・生体適合 | Dental Model / Surgical Guide |
| ジュエリー原型(鋳造用) | 25µm | 最高のディテール | Castable Wax |
| エンジニアリング部品 | 100µm | 強度・精度 | Tough 2000 / Rigid 10K |
形状確認や社内レビュー用の試作は、段が見えても困らないため、粗いピッチで速く回す方が得です。嵌合や機能のテストでは、寸法はピッチよりも後処理で決まるため、100µmで足りることがほとんどです。
フィギュアやジュエリー原型のように表面そのものが価値になる造形物と、歯冠の細い溝のように細部の再現が要る歯科模型に限って、50µm、25µmを使ってください。
積層痕が目立つのは、球体の赤道付近や緩い傾斜面のように、層の境目が広い間隔で現れる面です。垂直な壁面や水平面にはほとんど出ません。
模式図。きれいに見せたい面は垂直に近い向きに配置します。
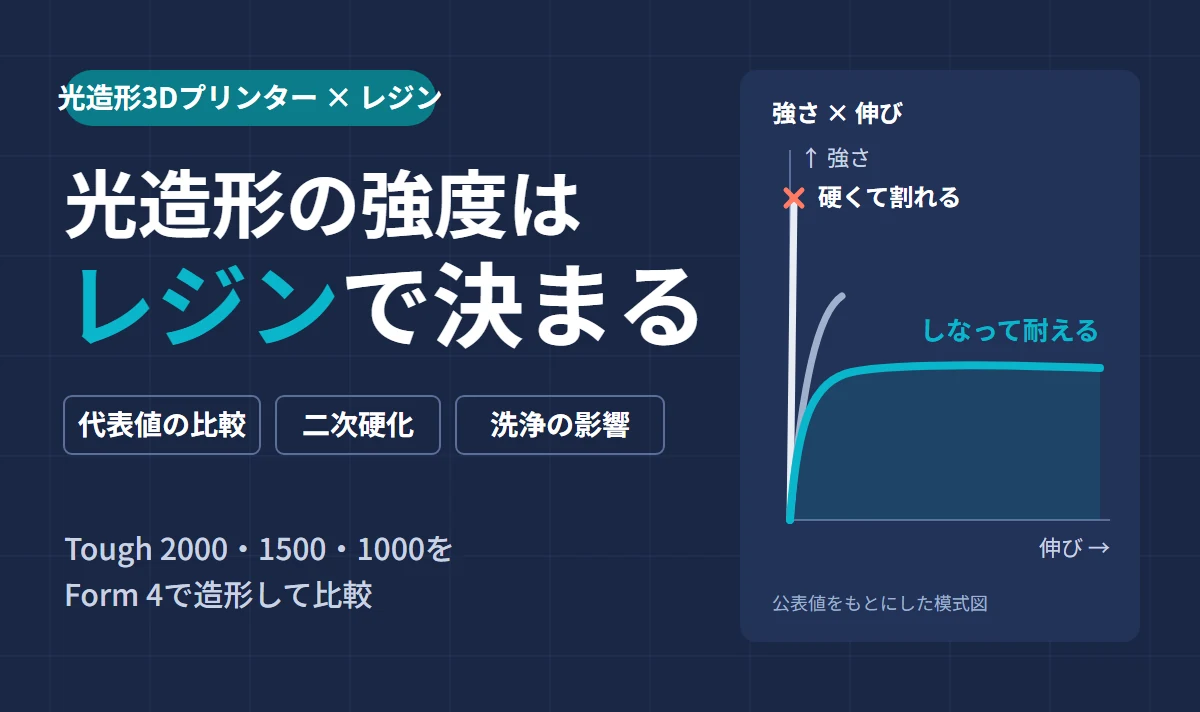
積層ピッチと強度の関係は光造形の強度で説明しています。
出典: Formlabs Fast Model Resin 製品ページ・Formlabs 光造形3Dプリンター 製品仕様(Form 4/Form 4L)・Formlabs Form 4(製品ページ)
04仕上がりと寸法は積層ピッチだけでは決まらない
積層ピッチを細かくしても、寸法の精度は上がりません。解像度(どれだけ細かく描けるか)と精度(データどおりの寸法で出るか)は別のものだからです。
解像度は、積層ピッチやピクセルサイズのように「最小でどれだけ細かい段や線を描けるか」を表します。精度は「出来上がった造形物の寸法がデータとどれだけ近いか」です。
模式図。解像度=どれだけ細かく描けるか、精度=データどおりの寸法で出るか。
25µmのピッチで造形しても、出来上がりの寸法とデータとの差が小さくなるわけではありません。
寸法を測って「ずれている」と感じたときに、ピッチを変えても解決しない理由はここにあります。
表面の仕上がりを決める要素(レジンの粘度と温度・光の当て方・造形方向・形状とサポート設計・洗浄と二次硬化)は造形の品質を決める要素で説明しています。
寸法のずれは硬化の収縮と洗浄の膨れで起きる
寸法のずれの主な原因は、レジンが固まるときに縮む「硬化収縮」と、洗浄液に長く浸けたときに樹脂が液を吸って膨らむ「膨潤(ぼうじゅん)」の2つです。
模式図(変化量は誇張)。
硬化収縮は、液体のレジンが光で固まるとき、分子どうしが結合して密に詰まり、体積が減る現象です。造形中の収縮分はメーカー側で材料ごとに補正されています。
問題になるのは、二次硬化で追加で縮む分と、厚い部分と薄い部分で縮み方が違うことによる変形です。二次硬化の温度が高く時間が長いほど、縮みが大きくなる傾向があります。
反り・歪みと造形方向の決め方は光造形のデメリットと対策で説明しています。
膨潤は、造形物がIPAなどの洗浄液を吸って膨らむ現象です。
推奨時間を大きく超えて浸けると、寸法が大きくなるだけでなく、乾いた後も完全には戻らず、ひび割れや白濁、表面の軟化が起きます。細い柱や薄い壁ほど影響が大きく、透明なClearレジンでは白濁が目立ちます。
-
1
洗浄時間を守る
-
2
完全に乾かす
-
3
指定の条件で二次硬化
-
4
硬化後に同じ条件で測る
-
5
スケール補正で吸収
寸法のずれを減らす手順は次のとおりです。
- 洗浄時間はレジンごとの推奨時間を守り、タイマーで管理します。「きれいになるまで長めに」は禁物です。
- 洗浄後は液をよく切り、エアブローや自然乾燥で完全に乾かします。溶剤が残ったまま二次硬化すると、変形や白濁の原因になります。
- 二次硬化はメーカー指定の温度と時間で行います。長くかければ良いわけではありません。
- 寸法は二次硬化が終わってから、毎回同じ条件で測ります。造形直後の寸法は収縮と膨潤の途中の値です。
- それでも毎回同じ方向にずれる場合は、スライサーのスケール補正で吸収します。
05光造形の積層痕を消す・目立たなくする後処理
積層痕を消す後処理は、①洗浄と二次硬化、②研磨、③コーティング・塗装の順で行います。光造形はもともと積層痕が小さいため、軽い研磨とコーティングで射出成形品に近い表面が得られます。
- 洗浄と二次硬化:表面に残った未硬化レジンを落とし、物性を安定させます。段差そのものは消えませんが、べたつきや曇りがなくなり、研磨できる状態になります。
- 研磨:サンドペーパーで段を削り落とします。段差の高さが積層ピッチ以下なので、400番から始めれば十分です。
- コーティング・塗装:クリアスプレーやエポキシで微細な研磨傷を埋め、光沢や透明感を出します。
-
1
洗浄(推奨時間内)
-
2
乾燥
-
3
二次硬化(レジンによる)
-
4
水研ぎ 400→2000番
-
5
コーティング・塗装
二次硬化が要るかどうかは材料で決まります。洗浄機と二次硬化機など必要な道具は光造形に必要なもの・始め方にまとめています。
研磨は表面を削る作業ですから、嵌合面や歯科模型の基準面など、寸法を守りたい面には行わないでください。そうした面は、ピッチの選択と洗浄・二次硬化の管理で仕上げてください。
洗浄:浸けすぎると膨れて寸法が変わる
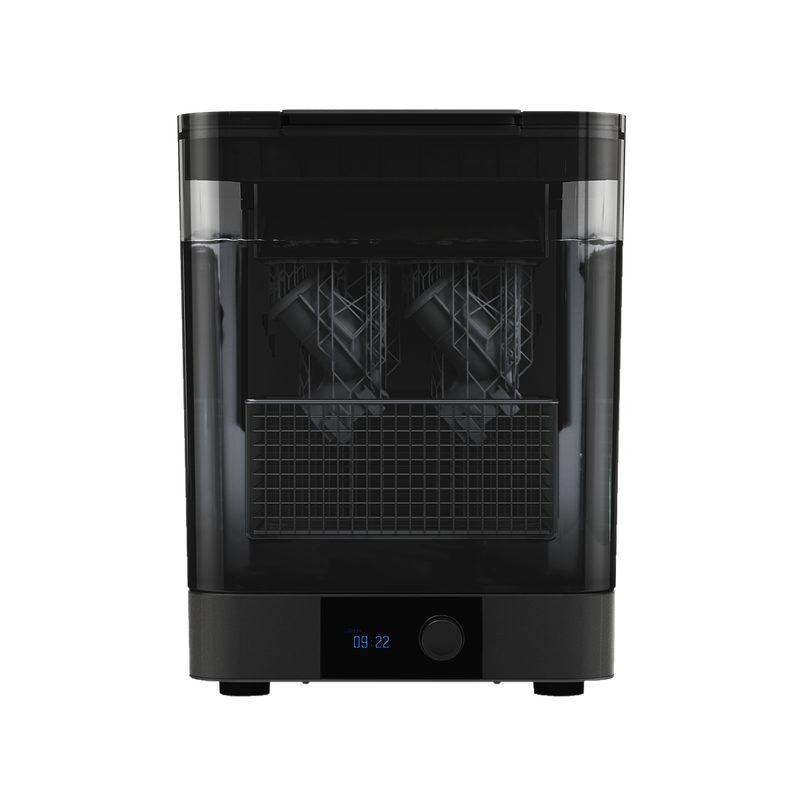
洗浄の目的は表面の未硬化レジンを取り除くことであり、長く浸けるほどきれいになるわけではありません。推奨時間を超えると樹脂が洗浄液を吸って膨らみ、寸法が変わり、ひび割れや白濁の原因になります。
推奨時間内
未硬化レジンだけを落とす
- ○寸法が安定する
- ○表面のべたつき・曇りがなくなる
- ○そのまま二次硬化・研磨に進める
浸けすぎ
樹脂が洗浄液を吸って膨らむ
- ×寸法が大きくなり、乾いても完全には戻らない
- ×ひび割れ・白濁・表面の軟化
- ×細い柱・薄い壁・Clearレジンほど影響が大きい
洗浄の手順は次のとおりです。
- 造形が終わったら、プラットフォームから造形物を外します。サポートは洗浄後に外した方が、細い部分を折りにくくなります。
- 2槽式で洗います。1槽目で大まかにレジンを落とし、2槽目のきれいな液で仕上げます。1槽目が濁ったら2槽目と入れ替え、2槽目を新しい液にします。
- 時間はレジンごとの指定を守ります。Form Washなどの自動洗浄機では、レジンごとのプリセット時間を使います。
- 取り出したら液をよく切り、エアブローや自然乾燥で完全に乾かします。
- 乾いてから二次硬化に進みます。
弊社の検証記事では、3DMedSupo(3Dメドサポ)の洗浄液3DMedSupo(3Dメディカルクリーン)を推奨される洗浄時間内で使うと、IPAと同等の寸法安定性を示し、サージカルガイドのスリーブホール径やマウスピースの辺縁封鎖性に影響するような寸法変化(膨潤による変形)は確認されませんでした。3Dメディカルクリーンは有機則(有機溶剤中毒予防規則)に該当せず、Form Wash・Form Wash 2・超音波洗浄機でそのまま使えます。
| 項目 | IPA | 3DMedSupo(3Dメディカルクリーン) |
|---|---|---|
| 有機則 | 該当(第2種有機溶剤) | ○ 該当しない |
| 寸法安定性(推奨時間内) | 基準 | IPAと同等(弊社検証) |
| 使える洗浄機 | Form Wash など | Form Wash・Form Wash 2・超音波洗浄機でそのまま |
| 切り替え時の設定 | - | IPAと同じ設定から始めて微調整 |
| 廃液 | 処分が必要 | 切り替えとあわせてIPA廃液の回収を相談可 |
レジンごとの洗浄時間の目安は洗浄時間の目安で説明しています。
IPAから切り替えるときは、基本的にIPAと同じ設定で始め、仕上がりを見て微調整してください。Form Wash・Form Wash 2・超音波洗浄機でそのまま使えます。
手元に残ったIPAの廃液の処分に困っている場合も、3DMedSupo(3Dメドサポ)への切り替えとあわせて回収のご相談を受け付けています。
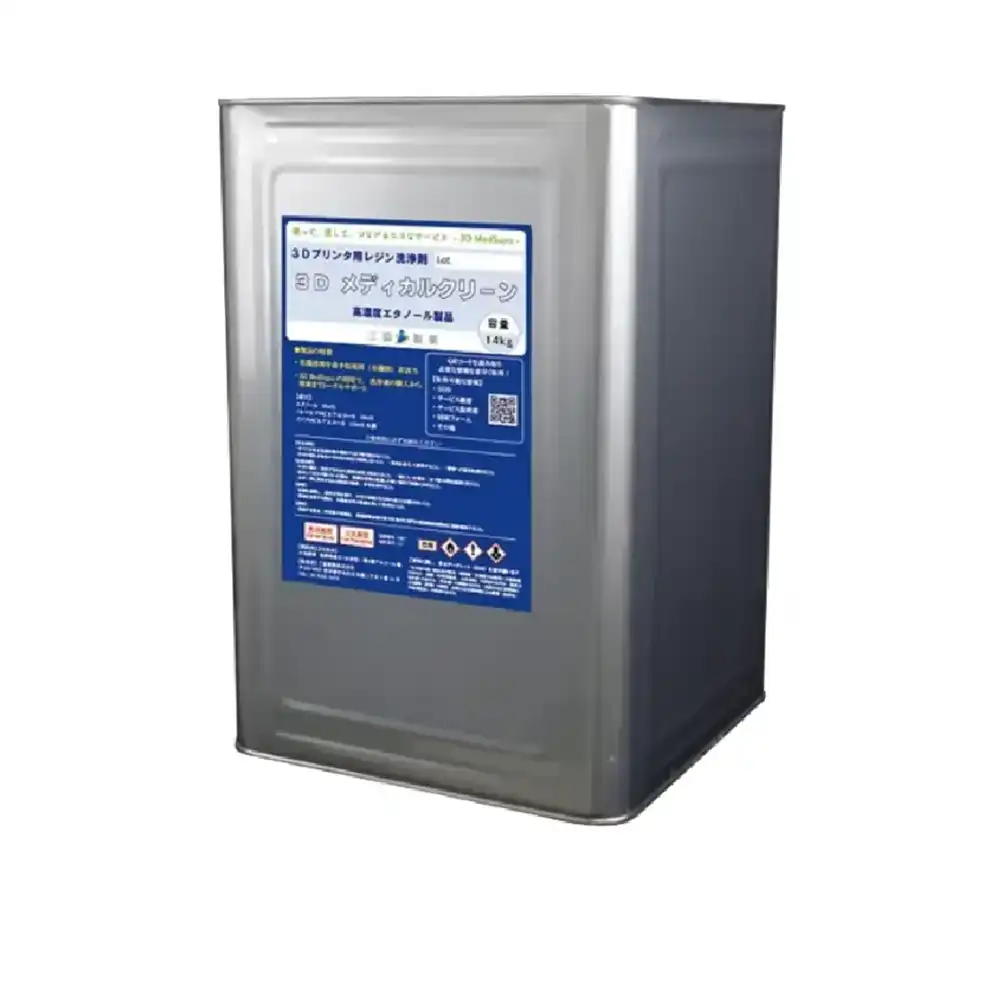
弊社オンラインストア
洗浄液3DMedSupoを見る
有機則に該当しないエタノール系洗浄液。IPAと同じ設定から始められ、Form Wash・Form Wash 2・超音波洗浄機にそのまま使えます。
IPA廃液の回収のご相談も受け付けています。
研磨とコーティングで積層痕を整える
研磨は400番→800番→1200〜2000番の順に番手を上げ、水を付けて研ぐ「水研ぎ」で行います。乾いた状態で削るより傷が入りにくく、削りかすも舞いません。
- 二次硬化を終えた造形物を用意し、サポート跡をニッパーやデザインナイフで平らにします。
- 400番で段差とサポート跡を削ります。曲面は柔らかいスポンジにペーパーを巻き、面に沿って動かします。
- 800番で400番の傷を消します。前の番手の傷が見えなくなるまで研ぎます。
- 1200〜2000番で表面を整えます。ここまでで、手触りでは段が分からなくなります。
- 水で洗って削りかすを落とし、乾かします。
水研ぎで行う。寸法を守りたい嵌合面や基準面は研磨しない。
研磨の後は、必要に応じてコーティングや塗装を行います。クリアスプレーやエポキシコーティングを塗ると、微細な研磨傷が埋まり、光沢のある滑らかな表面になります。
塗装する場合は、サーフェイサー(下地塗料)を吹いてから軽く研ぐと、残った細かな段も埋まります。Formlabsでは、Cerakote(セラコート)のセラミックコーティングによる強度と耐久性の向上も紹介されています。
Clearレジンは研磨した直後は表面が白く曇りますが、2000番まで研いだ後にクリアスプレーを吹くと透明感が戻ります。透明度が要る部品では、ピッチを細かくするより、研磨とクリアコートの方が効果が大きいこともあります。
出典: Formlabs SLA光造形方式3Dプリントの後処理・表面処理ガイド
06よくある質問
200μmは何mm?
0.2mmです。1µm(マイクロメートル)は1mmの1,000分の1なので、200µm=0.2mm、100µm=0.1mm、50µm=0.05mm、25µm=0.025mmです。
光造形の積層ピッチってどれくらい?
ほとんどの機種で25〜200µm(0.025〜0.2mm)の範囲から選べ、標準的な設定は100µmです。レジンごとに選べるピッチが決まっています。Form 4のように、XY解像度とアンチエイリアス処理で100µmでも従来の50µm相当の表面が得られる機種もあります。
積層ピッチを細かくすると造形時間はどれくらい長くなりますか?
層数に比例して長くなります。100µmを基準にすると、50µmで約2倍、25µmで約4倍、200µmなら約0.5倍が目安です。Form 4の最高速度100mm/時は積層200µmのときの値で、積層100µmならほぼすべての造形が2時間以内に終わります。
光造形の積層痕を消すには?
洗浄と二次硬化の後、400番→800番→1200〜2000番のサンドペーパーで水研ぎし、クリアスプレーなどでコーティングします。光造形は元から積層痕が小さいため、軽い研磨で射出成形品に近い表面になります。寸法を守りたい面は研磨せず、ピッチの選択と造形方向で対処してください。
積層ピッチ以外に表面の仕上がりを良くする方法はありますか?
あります。きれいに見せたい面を垂直に近い向きに配置する、レジンの温度を適正に保つ、タンクのフィルムの傷や曇りを確認する、濁った洗浄液を交換する、の4点が効果的です。寸法のずれが気になる場合は、ピッチではなく洗浄時間と二次硬化の条件を見直してください。
07まとめ
光造形の積層ピッチは25〜200µmの範囲で選べ、細かくするほど曲面の段は目立たなくなりますが、造形時間は層数に比例して伸びます。
まず100µmで造形し、必要な面だけ50µm、25µmへ細かくします。
- 積層ピッチは1層の厚さで、曲面の段の細かさを決めます。エッジの鋭さはXY解像度で決まります。
- ピッチを半分にすると層数と造形時間が約2倍になり、層が増えるほど失敗の確率も上がります。
- 解像度と精度は別のもので、ピッチを細かくしても寸法は正確になりません。寸法のずれは硬化収縮と洗浄液による膨潤で起きるため、洗浄時間と二次硬化の条件を守ることが最も効果的です。
- 残った積層痕は、400→800→1200〜2000番の水研ぎとコーティングで消せます。
- 洗浄液を有機則に該当しない3DMedSupo(3Dメディカルクリーン)に替えると、有機則の管理負担と廃液処分の手間を減らせます。
出典: Formlabs 光造形3Dプリンター 製品仕様(Form 4/Form 4L)
08導入のご相談
「自社の用途ならどのピッチが適切か」「Form 4で実際にどんな仕上がりになるか」「洗浄液をIPAから切り替えたい」といったご相談は、弊社までお問い合わせください。
弊社はForm 4の実機を保有しており、材料購入前のサンプル提供と造形アドバイスを行っています。
無償サンプルパーツやベンチマーク造形は、申し込みページ(https://i-maker.jp/formlabs/sample/)からお申し込みいただけます。
3DMedSupo(3Dメドサポ)の正規販売代理店として、洗浄液の無料サンプルとIPA廃液の回収のご相談も受け付けています。
- 見積の依頼と導入前の相談は、弊社ECサイトのお問い合わせフォームで受け付けています。Zoomでの相談も受け付けています。
- 3DMedSupo(3Dメディカルクリーン)は、弊社ECサイトの製品ページでご購入いただけます。1Lの無料サンプルもあります。
ご相談
積層ピッチや仕上がりを相談する
まず質問だけでも構いません。用途や造形物をお知らせいただければ、機種・レジン・後処理機器・洗浄液の選び方をご案内します。
お電話でもご相談いただけます:042-444-7220(平日 9:00〜17:00)