光造形3Dプリンターの反り・歪みの原因と対策|形状別のリスクと7つの予防策

光造形3Dプリンターの反り・歪みは、造形物の形状、大きさ、造形方向、サポート材の設定などによって起きることがあります。主な原因はレジンが固まるときに縮む「硬化収縮」と、レジンタンクの底から造形物を引き剥がすときにかかる「剥離抵抗」という2つの力です。そのため、基本の対策はモデルを傾けて1層あたりの断面積を小さくすることで、形状に合わせた配置とサポート材の調整によって反りのリスクを下げることができます。
この記事の要点
- 光造形の反りは「硬化収縮」と「剥離抵抗」の2つの力で発生し、レジンタンクと接する断面積が大きいほど反りやすくなります
- 対策の基本はモデルを傾けて1層あたりの断面積を小さくすることで、傾斜の目安は10〜45度です
- 光造形の反りは造形後に矯正することがほとんどできないため、データを配置する段階での予防が要です
関連する製品ページ

Form 4(光造形 3D プリンター)
仕様・価格・導入総額・見積のご相談
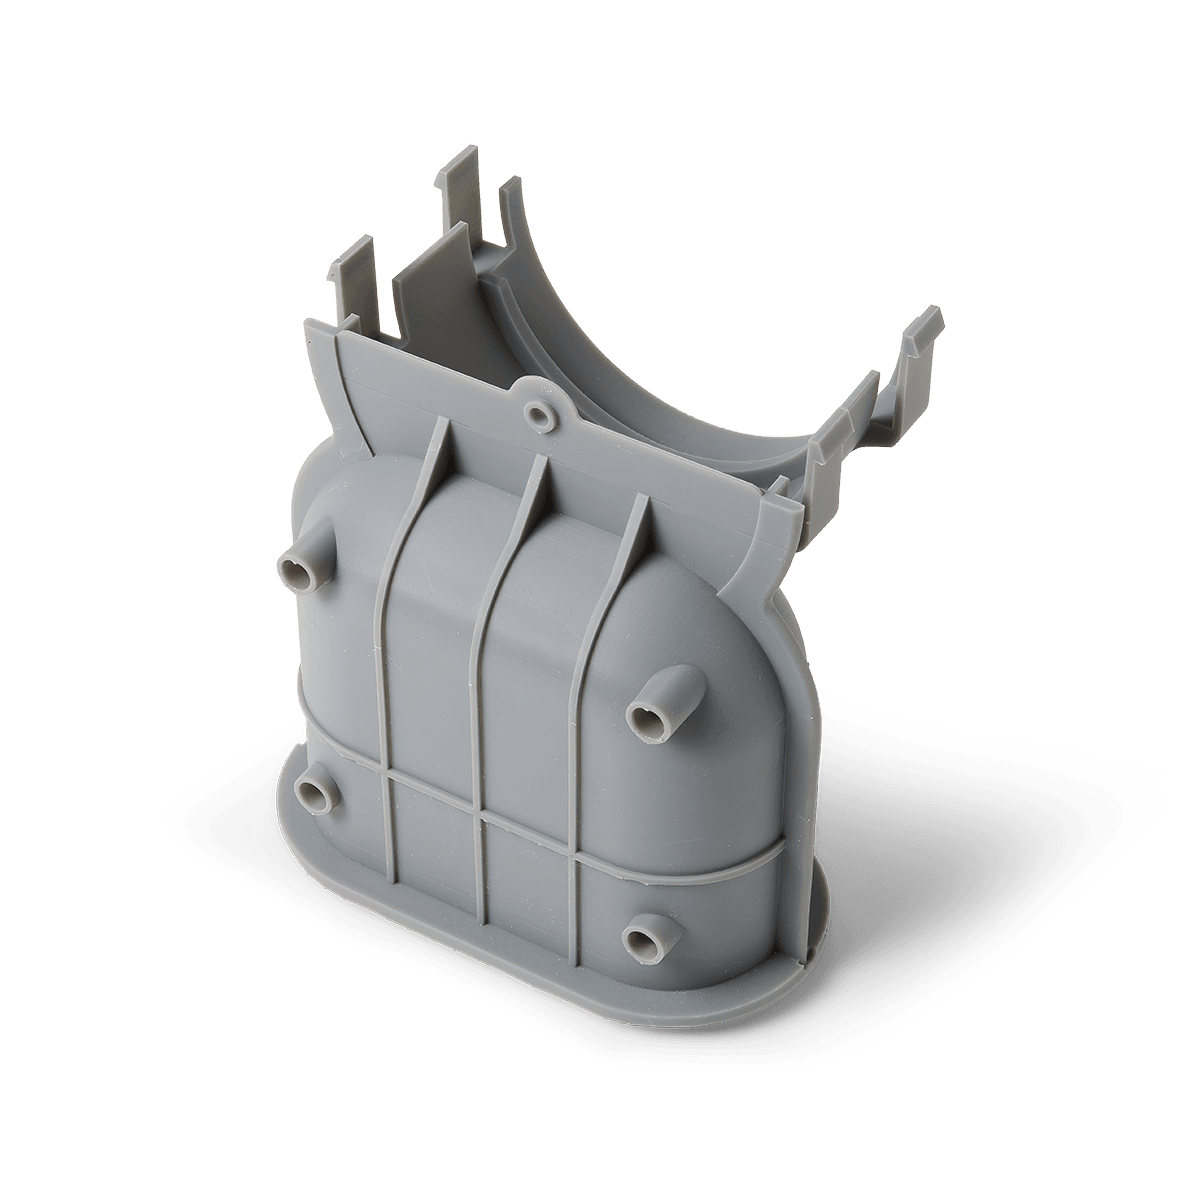
無償サンプルパーツ・ベンチマーク造形
Formlabs 機で造形したサンプルを無償でお届け。お手元の 3D データの試作造形も
目次
光造形3Dプリンターでは、平らな板状の部品が弓なりに曲がる、大型のモデルの寸法が設計値からずれる、薄い壁の端が丸まる、といった変形が起こることがあります。FDM方式ではベッドの加熱やラフトの追加が反り対策の中心になりますが、光造形の反りはまったく別の力で発生するため、同じ方法では防ぐことができません。本記事では、変形の3つのタイプと発生の仕組み、反りやすい5つの形状とその対策、造形前後の7つの予防策、洗浄と二次硬化での注意点、そして原因を切り分けるためのチェックリストまでをご紹介いたします。企業の試作・設計部門、教育研究機関、歯科技工所など、光造形3Dプリンターを業務で使用されている方々にとって有用な内容となっております。
01光造形3Dプリンターの反り・歪みとは?

光造形の基本的な仕組み:DLP方式(面露光)とSLA方式(線露光)
反り・歪みとは、造形物が設計どおりの形状にならず、曲がったり寸法がずれたりする症状です。光造形(SLA・DLP)方式でもFDM(熱溶解積層)方式でも発生しますが、原因となる仕組みは大きく異なります。光造形で起こる変形は、症状によって次の3つのタイプに分けられます。
-
反り(ワーピング)
- 症状
- 平面が弓なりに曲がる
- 起きやすい形状
- 大きな平面、薄い板状
-
歪み(ディストーション)
- 症状
- 全体の寸法が設計値からずれる
- 起きやすい形状
- 大型モデル全般
-
カール
- 症状
- 端部や薄い壁が丸まって反り返る
- 起きやすい形状
- 薄壁、エッジ部分

歪みの実例:矢印部分が変形

カールの実例:端部が反り返る
3つの変形は症状こそ違いますが、積層のたびにレジンが縮む力が蓄積して起こる点で共通しています。反りを防ぐには、その力がどこで発生しているのかを先に押さえておく必要があります。
02なぜ反りが発生するのか?剥離抵抗と硬化収縮
光造形の反りは、「硬化収縮」と「剥離抵抗」という2つの力が重なって発生します。どちらも造形の最中に働く力のため、造形が終わったあとで形を直すことはほとんどできません。
原因1:硬化収縮 — レジンが固まるときに縮む
光造形では、レジンタンク(液体のレジンをためる樹脂槽)の中のレジンに紫外線をあてて1層分を固め、その層を重ねて形を作ります。レジンは液体から固体に変わるときに体積が縮むため、1層ごとにわずかな収縮が発生します。
1層だけならごくわずかですが、数十層から数百層が積み重なると収縮が蓄積し、造形物全体の形が設計値からずれていきます。とくに平らで面積の広い部分は、縮む力が広い面に一様にかかるため、反りが目立ちやすくなります。
原因2:剥離抵抗 — 造形物を引き剥がす力
1層が硬化した直後の造形物は、上側でビルドプラットフォーム(造形物を吊り下げる金属の台)に、下側でレジンタンクの底面フィルムに、どちらにも強く接着しています。次の層を作るためにプラットフォームを引き上げると、タンクの底から造形物を引き剥がす力が必要になり、このときの抵抗を剥離抵抗と呼びます。剥離抵抗は、タンクと接している面積、つまり1層あたりの断面積に比例して大きくなります。
剥離抵抗が大きくなりすぎると、造形物の側が力に負けて次のような失敗が発生します。
- 脱落:ビルドプラットフォームから造形物が落ちる
- 破断:サポート材がちぎれる
- 歪み:薄い壁が引き伸ばされて曲がる
いずれの失敗も、断面積を小さくすれば力そのものが下がります。光造形の反り対策の基本がモデルを傾けることなのは、この理由からです。
断面積は置き方(プリント方向)で決まる
1層あたりの断面積は、モデルの大きさそのものではなく置き方で決まります。大きな平面をレジンタンクと平行に置くと断面積が最大になりますが、同じ造形物でも配置を変えれば断面積を小さくすることができます。
03どんな形状が反りやすい?5つのリスクパターンと対策
反りの起きやすさは形状によって大きく変わりますので、造形前のデータが次の5つのパターンに当てはまるかを確認しておくと、配置を決める段階で予防することができます。各パターンの対策は、当社が光造形3Dプリンターを扱ってきた現場の経験からも言えるものです。
パターン1:大きな平面(最も反りやすい)
板状の部品やケースの底面のように、平らで広い面を持つ形状が最も反りやすい形状です。平置きにすると1層あたりの断面積が最大になり、硬化収縮と剥離抵抗の両方が面の全体にかかります。

NG:平置き — 断面積が大きく反りやすい

OK:傾斜配置 — 断面積を小さく
対策は、モデルを傾けてタンクと接する面積を小さくすることです。造形の基本は、小さい断面から大きい断面へ末広がりに積み上げる置き方で、大きな平面が一度にタンクと接しない角度を選びましょう。
パターン2:カップ形状(吸引カップ効果)
コップのように内側がくぼんだ形状では、内部に空気の逃げ道がないため、プラットフォームを引き上げるときに内側と外側で圧力の差が生じます。この圧力差によって造形物がたわみ、積層の跡が残ることがあります。

カップ形状の造形例:空気の逃げ道がなく圧力差が発生
対策は、造形方向を斜めに変えたうえで、空気の通り穴(ドレインホール)をあけることです。小さな穴でも圧力差は解消できますので、目立たない面に位置を寄せると、後処理で埋める手間も減らすことができます。
パターン3:球体
球体は最も失敗しやすい形状のひとつです。サポート材と造形物の接点が曲面上の点だけから始まるため、造形の初期に定着が不安定になり、歪みや脱落が起きることがあります。

球体の造形実例

サポートを太く・多くした例
対策は、サポート材の数を増やし、サポートが造形物に接する点(タッチポイント)を太くすることです。初期の定着が安定すると、その後の層のずれも起きにくくなります。
パターン4:オーバーハング形状
オーバーハング(水平方向に突き出した部分)は、支えがないと自重で垂れ下がり、反りや変形の原因になります。45度までの傾きであれば支えなしでも3Dプリントすることができますが、それを超える角度にはサポート材が必要です。
対策は、45度を超えるオーバーハングに必ずサポート材を追加することです。サポートの本数や太さの決め方は光造形3Dプリンターのサポート設定のコツで扱っていますので、そちらをご参照ください。
パターン5:アイランド形状
分離した2つの島(アイランド)が途中で合流する造形方向では、合流部分の形がずれたり、造形が失敗したりすることがあります。分岐した先から造形が始まると、接合部が弱くなりやすいためです。

分岐した島が合流する形状の例
対策は、分岐が途中で合流するのではなく、共通の根元から枝先に向かって積み上がる向きにモデルを配置することです。
04反りを防ぐ7つの実践的対策
反り対策の軸は、造形前のデータで断面積を小さくすることと、機器側の状態を一定に保つことです。次の7つを組み合わせると、造形の成功率を上げることができます。
対策1:造形方向の調整(最重要)
モデルを傾けると1層あたりの断面積が小さくなり、剥離抵抗そのものを下げることができます。傾斜の角度は形状によって異なりますが、10〜45度が目安で、Formlabs機の場合はスライサーソフトのPreFormで配置と角度を事前に確かめることができます。
ただし、傾けるほどサポート材の本数は増え、除去の跡が残る面も広がります。仕上がりを見せたい面を上に向け、跡が残る面を目立たない側へ寄せる配置にしましょう。

PreFormでの傾斜配置例:大きな平面をタンクと平行にしない
対策2:パーツの分割造形
大型モデルはどう置いても断面積が大きくなりがちですので、複数のパーツに分割して造形し、後から接着・組み立てを行うと、1パーツあたりの剥離抵抗を抑えることができます。分割する位置と接合部の設計が、仕上がりを左右する要です。
対策3:ドレインホール(空気抜き穴)
中空の造形物やカップ状のモデルでは、内部に閉じ込められた空気によって圧力差が生じ、反りが悪化します。ドレインホールをあけて空気の逃げ道を確保しておくと、圧力差そのものが起こらなくなります。
対策4:サポート材の最適化
サポート材は造形物を支える骨組みで、本数が不足すると保持力が剥離抵抗に負けて歪みます。一方、過剰に付けると除去の跡が増え、表面の仕上げに手間がかかります。Formlabs機のPreFormでは、自動生成されたサポートの接点が数ミリしかない箇所でも安全と判定されることがありますので、造形前に全体を俯瞰で確認しましょう。
- 自動生成のあと、反りやすい箇所には手でサポートを追加しましょう
- 球体や曲面ではタッチポイントを太めに設定しましょう
- まず既定の設定で生成し、そこから一本ずつ間引くと過不足を調整することができます
対策5:造形位置のローテーション
同じ場所で3Dプリントを繰り返すと、レジンタンクのフィルムが局所的に摩耗し、剥離抵抗が場所によって変わって反りの原因になります。3Dプリントのたびにビルドプラットフォーム上の配置位置をずらすと、フィルムの寿命を延ばしながら反りのリスクを下げることができます。
対策6:レジン温度の管理
気温が低い環境ではレジンの粘度が上がり、硬化のムラや剥離抵抗の増大につながるほか、ミキサーが規定の抵抗を超えて動き、エラーで停止することもあります。室温は20〜25℃を目安に保ち、冬場はレジンタンクを事前に温めておきましょう。
対策7:レジンタンクの定期点検
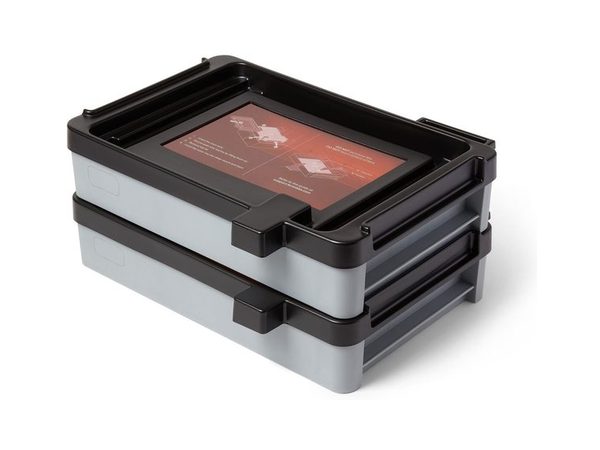
タンクフィルムの傷や硬化物の付着は、剥離抵抗を場所ごとに不均一にし、反りの原因になります。確実なのは指先での触診で、ニトリル手袋を着用してタンク底面のフィルムを優しく撫でると、目では見つけにくい硬化膜や破片に気づくことができます。
- 異物が見つかった場合は、プラスチック製のスクレーパーで優しく取り除きましょう
- タンク内に浮いた硬化物は、フィルム全面に薄い層を印刷して一体化させ、まとめて取り除く方法があります(手順は、機種のメーカーが公開しているサポート情報に記載されています)
- フィルムの清掃にペーパータオルや研磨剤入りの洗剤を使うと傷がつきますので、使わないようにしましょう
お見積り・ご相談
消耗品・機種の見積・相談
用途・造形物・ご予算をうかがったうえで、機種からレジン・後処理機器・洗浄液まで一続きでご提案します。お見積りも承ります。
05光造形とFDMで反りの原因はどう違う?
同じ「反り」でも、光造形とFDMでは原因が根本的に異なります。FDMでの対策をそのまま持ち込んでも効果が出ないため、違いを押さえておく必要があります。
| 比較項目 | 光造形(SLA・DLP) | FDM(熱溶解積層) |
|---|---|---|
| 反りの主原因 | 硬化収縮+剥離抵抗 | 熱収縮(冷却時の収縮) |
| 反りが起きるタイミング | 造形中(層ごとの硬化時) | 造形中〜造形後(冷却時) |
| 温度の影響 | レジンの粘度に影響(冬場は注意) | ベッド温度・庫内温度が直接影響 |
| 反りやすい材料 | 高硬度レジン、大面積のモデル | ABS、ナイロン、PC |
| 基本対策 | モデルの傾斜、分割、サポート最適化 | ベッド加熱、エンクロージャー、ラフト/ブリム |
| 反り直しの可否 | 限定的(加熱による矯正は困難) | 熱風・温水で軟化させて矯正できる素材もある |
光造形の反りは造形の最中に発生するため、造形が終わってから直すことがほとんどできず、FDM方式以上にデータを配置する段階での予防が重要になります。方式ごとの特性の違いは光造形3DプリンターとFDM方式の比較で扱っていますので、そちらをご参照ください。
06反りを抑える機器側の仕組み
最近の光造形3Dプリンターには、タンク内のレジン量、造形中の荷重、レジンの温度、タンクに残った硬化物、本体の水平を監視するセンサーを備えた機種があります。こうしたセンサーがあると、レジン不足による硬化不良や粘度の変化による硬化ムラ、異物による剥離抵抗の変動を早い段階で検知することができます。

あわせて、剥離のときにタンクの底面へ空気の通り道を作る表面加工など、剥離抵抗そのものが低減される設計の機種もあります。機種を選ぶときは、造形速度や積層ピッチだけでなく、反りに関わるこうした仕組みも比べておくと判断しやすくなります。
Formlabs Form 4の仕組みはForm 4のLFD技術の解説、配置の考え方はForm 4の造形方向ガイドで扱っています。
07造形後の工程も反りに影響する(洗浄・二次硬化)
反り・歪みは造形中だけでなく、造形が終わったあとの洗浄と二次硬化の工程でも発生します。せっかく配置とサポートを詰めても、最後の2工程で形が崩れることがあります。
洗浄工程の注意点
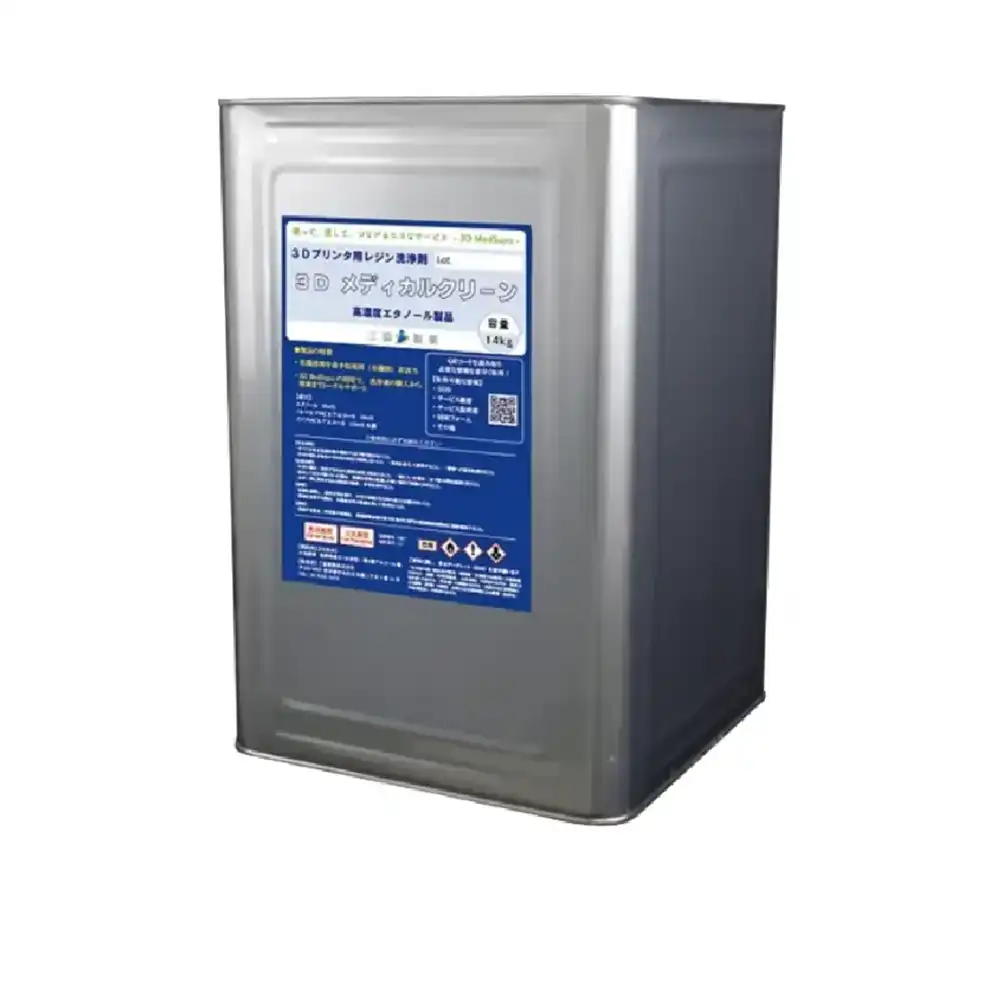
造形直後の表面には未硬化のレジンが残っており、一般的なレジンでは、IPA(イソプロピルアルコール)や3DMedSupo(3Dメドサポ)などの洗浄液で洗い落とす必要があります。水で洗える水洗いレジンもありますが、使えるレジンの種類が限られ、洗浄の全工程を60分以内(大型の造形物は30分以内)に終えないとひび割れが起きることがあるため、変形を避ける観点では別の制約が発生します。洗浄が足りないと、残ったレジンが二次硬化で固まって表面に歪みが出ます。逆に長く浸けすぎると造形物が膨潤して変形し、曲げ強度も下がります(アルコール洗浄の時間と機械的強度の低下に関する査読研究)。洗浄時間は造形物の大きさやレジンの種類によって異なりますが、10分から20分程度が目安です。表面にべたつきが残っている場合は、次の工程に進まず洗い直しましょう。

1L 無料サンプルで試す
送料無料でお届けします。
洗浄液として一般的に使用されているIPAは第二種有機溶剤に該当するため、事業所で使用すると有機溶剤中毒予防規則にのっとった対応が必要になります(有機溶剤中毒予防規則)。一方、エタノール系洗浄液の3DMedSupo(3Dメドサポ)は有機則の対象外です(3DMedSupo 製品 SDS)。3DMedSupoは廃液の回収費用が製品代金に含まれており、切り替えのときには使用中のIPAも引き取ることができます。洗浄と二次硬化が反りに与える影響は光造形の反り対策と洗浄・二次硬化のポイントで扱っていますので、そちらをご参照ください。
二次硬化(ポストキュア)の注意点
二次硬化は造形物の強度を高める工程ですが、光をあてている間にもレジンは追加で収縮します。
- サポート材を付けたまま二次硬化すると収縮の差で歪みが出やすくなりますので、サポートを除去してから二次硬化するのが基本です
- 薄い造形物は二次硬化のあいだに自重で曲がることがありますので、平らな面に置いて均一に光をあてましょう
- 硬化のしすぎは脆さと追加の収縮につながります
- 温度と時間はレジンごとにメーカーが推奨値を示していますので、それに合わせましょう
洗浄から二次硬化までの手順は光造形3Dプリンターの後処理で扱っています。
08反りトラブル診断チェックリスト

ビルドプラットフォームへの定着不良の例
反りが発生した場合は、次のチェックリストで原因を切り分けましょう。上から順に確認すると、データ側の要因と機器側の要因を分けて判断することができます。
- ☐ モデルの傾斜角度は適切か(大きな平面がタンクと平行になっていないか)
- ☐ 1層あたりの断面積が大きすぎないか
- ☐ サポート材は十分に配置されているか
- ☐ カップ形状にドレインホールはあるか
- ☐ レジンタンクのフィルムに傷や硬化物の付着はないか(指先の触診で確認)
- ☐ ビルドプラットフォームの表面に過度な傷はないか
- ☐ 室温は20〜25℃に保たれているか(冬場のレジンの粘度上昇に注意)
- ☐ Z軸リードスクリューの潤滑は足りているか(Formlabs機の場合、黒い残留物の有無も確認)
- ☐ 同じ場所での繰り返し造形でフィルムが摩耗していないか
- ☐ 洗浄時間は適切か(10分から20分が目安、長時間の浸漬は膨潤の原因)
- ☐ 二次硬化の温度と時間はレジンの推奨値どおりか
Formlabs機の点検と清掃の手順はForm 4のメンテナンスガイドで扱っていますので、そちらをご参照ください。
09よくある質問(FAQ)
光造形3Dプリンターで反りが起きたら、後から直せますか?
FDM方式と異なり、光造形の造形物は熱で軟化しないため、造形後に反りを矯正することはほとんどできません。造形方向の調整、サポート材の最適化、パーツの分割といった対策を、造形前のデータの段階で行うことが確実です。
反りが一番起きやすいのはどんな形状ですか?
大きな平面を持つ板状のモデルです。タンクと接する1層あたりの断面積が大きく、硬化収縮と剥離抵抗の影響がどちらも最大になるためで、モデルを傾けて断面積を小さくすると、同じ形状でも反りを抑えることができます。
FDMと光造形で反りの原因は違いますか?
はい、仕組みが根本的に異なります。FDM方式の反りは、溶けた樹脂が冷えるときの熱収縮が主な原因です。一方、光造形の反りは、レジンが固まるときの硬化収縮と、タンクから引き剥がすときの剥離抵抗が原因になります。そのためFDM方式ではベッドの加熱や庫内の保温が有効ですが、光造形ではモデルの配置角度とサポート設計が対策の中心になります。
冬場に反りが増えるのはなぜですか?
気温が低いとレジンの粘度が上がり、硬化のムラや剥離抵抗の増大につながるためです。ミキサーが規定の抵抗を超えて動き、エラーで停止することもありますので、室温を20〜25℃に保つか、レジンタンクを事前に温めておくことで対策することができます。
レジンタンクのフィルムが劣化すると反りに影響しますか?
はい、フィルムの傷や曇りは剥離抵抗を場所ごとに不均一にし、反りや造形の失敗につながりますので、ニトリル手袋を着用した指先の触診で、微細な硬化膜や破片がないかを定期的に確かめましょう。タンクのフィルムには寿命がありますので、予備を用意しておくと造形を止めずに済みます。
10まとめ
光造形3Dプリンターの反り・歪みは、硬化収縮と剥離抵抗という2つの力で発生します。対策は、まずモデルを傾けて1層あたりの断面積を小さくすることです。そのうえで、大きな平面・カップ形状・球体・オーバーハング・アイランドという形状ごとのリスクに応じて配置とサポートを設計し、レジンの温度とタンクの状態を保つと、造形の成功率を上げることができます。造形後の洗浄と二次硬化も変形の原因になりますので、10分から20分の洗浄と、サポート除去後の二次硬化を守りましょう。
光造形の反りは造形後に直すことがほとんどできないため、データを配置する段階での予防が対策の中心になります。脱落や表面の剥がれ、未硬化といった他の失敗については光造形3Dプリンターの失敗例6選で扱っています。サポート設計の詳しいコツは光造形3Dプリンターのサポート設定のコツ、光造形そのものの原理は光造形(光重合)方式の基礎で扱っていますので、あわせてご参照ください。
11反り対策のご相談
「この形状で反りを抑えるにはどう配置すればよいか」「反りの起きにくい機種を選びたい」といったご相談には、3Dプリンターの専門スタッフがお答えします。造形データを拝見したうえで、配置のご提案もいたします。
反り対策・機種選びのご相談も、お気軽にお問い合わせください。
ご相談
反り対策・機種選びの相談
まず質問だけでも構いません。用途や造形物をお知らせいただければ、機種・レジン・後処理機器・洗浄液の選び方をご案内します。
お電話でもご相談いただけます:042-444-7220(平日 9:00〜17:00)
IPA廃液は無料で回収(全国)
導入時の初回に限り、お手持ちのIPA廃液も無料でお引き取りします。
1L 無料サンプルで試す
送料無料でお届けします。
関連する基幹記事
