「数か月前に開封したフィラメントで造形したら、表面がざらつき、糸引きが増えて、設定は同じなのに仕上がりが戻らない」「保管ケース・乾燥剤・乾燥機のうち、何から揃えればよいのか分からない」。企業や学校で3Dプリンターを担当されている方から、弊社にはこうしたご相談がよく寄せられます。
原因の多くは、フィラメントが空気中の水分を吸う「吸湿」です。この記事では、FDM方式(Fused Deposition Modeling、熱溶解積層方式)の3Dプリンターで使うフィラメントが湿気を吸うしくみと不良のサイン、素材ごとの吸湿のしやすさ、保管ケース・袋・乾燥剤・湿度計の選び方、乾燥機での乾かし方を一つの流れで説明します。読み終えたときに、ご自身の現場に合った保管のやり方と、複数のスプールを何人かで使うときの運用ルールを決められるようになります。
この記事の要点
- フィラメントは空気中の水分を吸い、その水分がノズル内で水蒸気になって気泡・糸引き・強度低下を起こします。
- 対策は「密閉容器+乾燥剤+湿度計で湿気を入れない」と「湿気たら乾燥機で乾かす」の二本立てです。
- 保管容器内の相対湿度は20%以下、できれば10~15%が目安です。
- ナイロン・軟質材・水溶性サポート材は特に吸湿しやすく、PLA(ポリ乳酸)やABS(アクリロニトリル・ブタジエン・スチレン)も長期保管では対策が要ります。
- 複数人で使う現場では、開封日の記録と「使う前に湿度計を見る・使い終えたら密閉容器へ戻す」のルール化が役立ちます。
目次
01フィラメントの乾燥と保管は「湿気を入れない・湿気たら乾かす」が基本
フィラメント管理の基本は、「湿気を入れない保管」と「湿気てしまったら乾かす」の2つです。この2つが揃っていれば、材料に起因する造形不良の多くは防げます。
湿気を入れない保管とは、密閉できる容器に乾燥剤と湿度計を一緒に入れ、容器内の湿度を低く保つことです。開封直後のフィラメントは、工場で乾燥された状態でアルミ袋に乾燥剤とともに封入されています。この状態を開封後もできるだけ保つのが、保管の目的です。
一方、どれだけ注意しても、造形中にプリンターへ掛けている間や、授業や作業で出し入れしている間に、フィラメントは少しずつ湿気を吸います。日本の室内は梅雨から夏にかけて相対湿度が70%を超えることも珍しくなく、吸湿しやすい材料は数日で影響が出ます。そこで、使う前に乾燥機で水分を抜く工程が必要になります。
フィラメントの流れは「未開封→開封して使用→密閉容器で保管→次に使う前に必要なら乾燥→使用」の繰り返しです。どこで湿気が入り、どこで抜くのかを意識すると、現場に必要な道具がはっきりします。
フィラメントの種類ごとの性質と選び方は フィラメント入門(種類と選び方) で説明しています。
02フィラメントが湿気ると何が起こるのか
フィラメントが湿気ると、ノズル内で水分が水蒸気に変わって押し出しを乱し、さらに樹脂そのものが劣化します。起きていることは2つです。
1つ目は、水蒸気による押し出しの乱れです。3Dプリンター用フィラメントの多くは水分を吸いやすい性質(吸湿性)を持ち、高分子の鎖のすき間に空気中の水分子が入り込みます。この水分は、ノズルで200℃前後に加熱されるとすぐに沸騰して水蒸気になります。水は水蒸気になると体積がおよそ1,700倍に膨らむため、溶けた樹脂の中に細かな気泡ができ、押し出し量が一定しなくなります。ノズル先端で「パチパチ」「シュー」と音がするのは、この気泡がはじけている音です。気泡は造形物の中に空洞として残り、表面の穴やざらつき、層と層の密着不良を招きます。
2つ目は、加水分解による樹脂の劣化です。PLA、PETG(グリコール変性ポリエチレンテレフタレート)、ナイロン(PA、ポリアミド)、PC(ポリカーボネート)といった材料は、分子の鎖がエステル結合やアミド結合でつながっています。これらの結合は、水と熱が同時に加わると切れやすい性質があります。ノズル内の高温で吸った水分が鎖を切ると分子量が下がり、溶けた樹脂はさらさらになって垂れやすくなり(糸引き・ダマの増加)、固まった後の強度も落ちます。
水分は乾燥すれば抜けますが、切れた分子の鎖は元に戻らないという点が大切です。長く湿った状態で放置したフィラメントは、乾燥しても本来の性能を取り戻せないことがあります。「湿気たら乾かす」だけでなく「湿気させない」保管が重要なのは、このためです。
吸湿したフィラメントに出やすい造形不良のサイン
吸湿のサインは、音・表面・糸引き・強度の4つに表れます。設定を変えていないのに仕上がりが変わったときは、次の症状に当てはまるかを確認してください。
| サイン | 具体的な症状 | 起きる理由 |
|---|---|---|
| 音 | ノズル先端で「パチパチ」「シュー」と音がする、白い湯気が見える | 水分が沸騰して気泡がはじけている |
| 表面 | 細かい穴や気泡の跡、ざらつき、つやが消えて白っぽい | 気泡が表面で割れる、押し出し量が乱れる |
| 糸引き | 糸引き(ストリンギング)やダマ(ブロブ)が増える、ノズルから樹脂が垂れる | 水蒸気の圧力で樹脂が押し出される、加水分解で粘度が下がる |
| 強度 | 層の間で割れる、曲げるとすぐ折れる | 内部の空洞と分子量の低下 |
| 材料そのもの | フィラメントが脆くなり、チューブの中やスプール上で折れる(PLA、PVAで多い) | 吸湿と経時劣化 |
| 送り | 押し出し不足やノズル詰まりが増える | 気泡で送りが不安定になる、劣化した樹脂が炭化する |
最も分かりやすいのは音です。造形を始めてすぐノズルのそばで耳を澄まし、音がすればほぼ吸湿と判断できます。
切り分けには、同じGコード(造形データ)で乾燥前と乾燥後を造形して比べる方法が確実です。乾燥後に改善すれば原因は吸湿、改善しなければノズル摩耗や温度設定など別の原因を調べます。糸引き確認用の2本柱モデルのような小さなテストモデルを1つ決めておくと、短時間で比較できます。
素材によって吸湿のしやすさが違う
吸湿のしやすさは素材によって大きく異なり、ナイロン・PVA(ポリビニルアルコール)・TPU(熱可塑性ポリウレタン)は数時間から数日で影響が出るのに対し、PLA・ABSは比較的ゆっくりです。ただし「PLAは吸湿しない」わけではなく、数か月の放置では確実に影響が出ます。
| 素材 | 吸湿のしやすさ | 影響が出るまでの目安 | 出やすい症状 | 保管の考え方 |
|---|---|---|---|---|
| PLA | 低~中 | 数週間~数か月 | 脆くなる、表面のざらつき | 開封後は密閉容器。長く置いたら使用前に乾燥 |
| ABS / ASA(アクリロニトリル・スチレン・アクリレート) | 低~中 | 数週間~数か月 | 気泡、表面荒れ | 密閉容器。症状が出たら乾燥 |
| PETG | 中 | 数日~数週間 | 糸引き、ダマ、気泡 | 密閉容器が必須。使用前乾燥の効果が大きい |
| TPU | 高 | 数日 | 気泡、表面荒れ、糸引き | 造形中もドライボックスから給材 |
| PA(ナイロン)・PA-CF(炭素繊維入りナイロン) | 非常に高 | 数時間~1日 | 強度低下、気泡、白濁 | 乾燥機から直接給材が基本 |
| PC | 中~高 | 数日 | 気泡、強度低下 | 密閉容器。使用前に高めの温度で乾燥 |
| PVA / BVOH(ブテンジオール・ビニルアルコール共重合体)などの水溶性サポート材 | 非常に高 | 数時間 | ベタつき、詰まり、泡立ち | 開封後は常に密閉容器か乾燥機の中 |
ナイロンが特に水を吸うのは、分子中のアミド基が水分子と結びつきやすい(水素結合をつくる)ためです。PVAは水に溶ける材料なので、湿った部屋に出しっぱなしにすると表面が溶けたようにベタつきます。CF(カーボンファイバー、炭素繊維)やGF(ガラス繊維)を混ぜた複合材料は、繊維ではなくベースの樹脂の性質に従うため、PA-CFはナイロンと同じ扱いが必要です。
弊社で取り扱うRaise3Dのフィラメント(Premium PLA・ABS・ASA・PETG・PC・TPU-95A・PVA+ など)も、この素材ごとの傾向がそのまま当てはまります。
03フィラメントの保管方法
フィラメントの保管は、「密閉容器」「乾燥剤」「湿度計」の3点セットが基本です。密閉容器で外の湿気を遮り、乾燥剤で容器内に残った湿気を取り除き、湿度計でその状態を目で確かめます。どれか1つが欠けると、「密閉したつもりで湿気ていた」「乾燥剤が効き終わっていた」という失敗が起きます。
保管場所にも気を配ってください。直射日光の当たる窓際は、温度上昇と紫外線で樹脂が劣化します。暖房機器やプリンターのそばなど温度変化の大きい場所、エアコンの吹き出し口の近くも避けてください。逆に、冷えた倉庫から暖かく湿った部屋に持ち込むと、スプール表面に結露が起きることがあります。温度差のある移動の後は、容器を閉じたまま室温になじませてから開けるのが安全です。
購入時のアルミ袋と乾燥剤は捨てずに活用してください。アルミ袋は水蒸気を通しにくい素材なので、開封後もジッパー付き袋の内側に重ねて使えます。
○ こうする
× しない

保管するときの湿度の目安と湿度計の置き方
保管容器内の相対湿度は20%以下、できれば10~15%が目安です。ナイロンやPVAのように吸湿しやすい材料は10%以下を目指します。相対湿度(RH、Relative Humidity)とは、その温度の空気が含むことのできる水分量に対して、実際にどれだけ含んでいるかを百分率で表したものです。日本の室内は季節によって40~80%の間で変動するため、何もしなければフィラメントは常に湿気を吸い続けます。
| 容器内の湿度 | 状態 | 対応 |
|---|---|---|
| 10%以下 | 良好 | そのまま保管を続ける |
| 10~20% | 目安の範囲内 | 乾燥剤の交換時期が近い |
| 20~40% | 乾燥剤の能力が落ちている | 乾燥剤を交換。吸湿しやすい材料は使用前に乾燥 |
| 40%以上 | 密閉できていない | ふた・パッキン・袋の破れを点検。材料は乾燥してから使用 |
湿度計は小型のデジタル式で十分です。置き方のポイントは3つです。
- 容器の中、スプールと同じ高さに置き、乾燥剤に直接触れる位置は避けます。乾燥剤のすぐそばは局所的に湿度が低く、実際より良い数値が出ます。
- 容器を閉めてから30分~1時間おいて数値を読みます。開け閉めの直後は外気の影響で高めに出ます。
- 複数の容器を使うときは同じ機種で揃えます。安価な湿度計は±5%程度の誤差があり、表示の下限が10%や20%の製品もあります。新品を同じ場所に並べ、極端に違う個体がないか最初に確かめておくと安心です。
外から数値が読める透明な容器なら、ふたを開けずに点検でき、開閉による湿気の侵入も減らせます。
保管ケース・ボックス・袋・真空パックの選び方
保管容器は、「スプールの本数」「出し入れの頻度」「造形中も湿気から守りたいか」で選びます。
Q1造形中もスプールを湿気から守りたい(PETG・TPU・ナイロン・PVA)
Q2数か月以上使わないスプールを長期保管したい
はい →真空パック袋(手動ポンプ式)袋がゆるんだら空気漏れのサイン
Q3複数本をまとめて、材料ごとに分けて保管したい
はい →パッキン付き密閉ボックス+乾燥剤+湿度計企業・学校の標準的な保管
他本数が少ない、使用頻度の低いスプール
どれにも当たらないジッパー付き袋+乾燥剤1本ずつ入れ、空気を押し出して閉じる
| 方法 | 密閉性 | 収納量 | 費用 | 適している場面 |
|---|---|---|---|---|
| ジッパー付き袋+乾燥剤 | 中 | 1本ずつ | 低 | 本数が少ない、使用頻度の低いスプールの個別保管 |
| 真空パック袋(手動ポンプ式) | 高 | 1本ずつ | 低~中 | 数か月以上使わないスプールの長期保管 |
| パッキン付き密閉ボックス+乾燥剤+湿度計 | 中~高 | 複数本 | 中 | 企業・学校の標準的な保管。材料ごとにまとめる |
| 専用ドライボックス(給材口付き) | 中~高 | 1~数本 | 中 | 造形中も守りたいPETG・TPU |
| フィラメント乾燥機(加熱式) | 中~高 | 1~数本 | 中~高 | ナイロン・PVAなど乾燥しながら給材したい材料 |
ジッパー付き袋は最も手軽な方法です。1本ずつ乾燥剤と一緒に入れ、空気を押し出して閉じます。厚手の袋を選び、スプールの角で穴が開いていないかときどき確認します。密閉性は容器より劣るため、乾燥剤の交換頻度は高めになります。
真空パック袋は、付属の手動ポンプで空気を抜くタイプが使いやすく、空気が減ることで乾燥剤の負担も減ります。袋がゆるんできたら空気漏れのサインで、見た目で密閉状態が分かるのも利点です。頻繁に出し入れするスプールには適さず、長期保管用です。
パッキン付き密閉ボックスは、ふたの縁にゴムやシリコンのパッキンがあり、留め具でふたを押し付けて密閉する容器です。1kgスプールを数本まとめて入れられ、乾燥剤と湿度計が1組で済むので、企業や学校で最も採用しやすい形です。材料ごとにボックスを分けると、吸湿しやすい材料だけ乾燥剤を多めにするといった調整ができます。
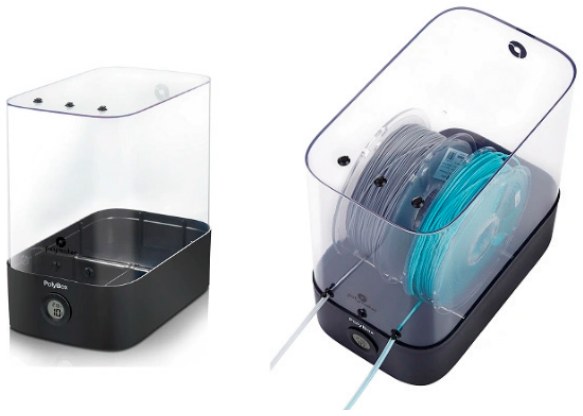
専用ドライボックスは、密閉容器にPTFE(ポリテトラフルオロエチレン、フッ素樹脂)チューブの給材口が付いた製品で、箱に入れたままプリンターへフィラメントを送れます。造形中にスプールが室内の湿気にさらされないため、PETGやTPUの品質が安定します。加熱機能を持つ製品は、フィラメント乾燥機と役割が重なります。
身近な収納用品で保管ケースを自作するときの注意点
100円ショップやホームセンターの密閉容器でも、パッキン付きのふたを選び、乾燥剤と湿度計を入れれば実用的な保管ケースになります。ただし、見た目が似ていても密閉性には差があるため、次の点を確認してください。
- ふたの縁にパッキンがあり、留め具で四方を押さえる「密閉型」を選びます。ふたをかぶせるだけの収納ケースは、湿度計を入れると室内とほとんど変わらない数値になります。
- 内寸がスプールに合うか確かめます。1kgスプールは一般に直径200mm前後、幅70mm前後ですが、メーカーによって異なります。
- 柔らかいポリプロピレン製の容器は、ふたが反って隙間ができることがあります。湿度計を入れて1日置き、20%以下に下がるかで合否を判断します。
- 給材用に穴を開ける場合は、PTFEチューブ用の気密継手(プッシュイン継手)で穴をふさぎ、使わないときはキャップをします。穴を開けた容器は密閉性が落ちるので、長期保管用と造形用で容器を分けると管理が楽です。
- 押し入れ用の塩化カルシウム系除湿剤(水が溜まるタイプ)は使いません。倒れて液がこぼれると、フィラメントが濡れて使えなくなります。
- 透明容器は中が見えて便利ですが、直射日光の当たる場所には置きません。
自作ケースで最も多い失敗は、「密閉したつもりで密閉できていない」ことです。湿度計を必ず入れて数値で確認する習慣があれば、安価な容器でも十分に機能します。
乾燥剤の選び方と入れ替えのタイミング
フィラメント保管用の乾燥剤は、加熱して繰り返し使える「シリカゲル」が基本で、より低い湿度を狙う場合は「モレキュラーシーブ」を選びます。食品用や押し入れ用の乾燥剤とは性質が違うため、種類を確かめて使い分けてください。
○ 使える
10%台まで下げやすい。100~120℃で再生できる。インジケーター付きが便利
非常に低い湿度まで下がる。ナイロン・PVA向け。再生には200℃以上が必要
高湿度域で多く吸う。低湿度まで下げる用途には適していない
× 使わない
吸湿すると液体になり、密閉容器内では液漏れの危険
水に触れると発熱し強アルカリ性。安全面から適していない
| 種類 | 到達できる湿度 | 再生 | 注意点 |
|---|---|---|---|
| シリカゲル(A型) | 低い(10%台まで下げやすい) | 可(100~120℃の加熱) | インジケーター付きを選ぶと交換時期が分かる |
| シリカゲル(B型) | 中(高湿度域で多く吸う) | 可 | 低湿度まで下げる用途には適していません |
| モレキュラーシーブ | 非常に低い | 可(200℃以上が必要) | 家庭用オーブンでの再生は難しい。ナイロン・PVA向け |
| 塩化カルシウム系(押し入れ用) | 中 | 不可 | 吸湿すると液体になる。密閉容器内では液漏れの危険 |
| 生石灰(食品用) | 低い | 不可 | 水に触れると発熱し強アルカリ性。安全面から適していません |
インジケーター付きシリカゲルは、乾いているときと湿気を吸ったときで粒の色が変わります。青からピンクに変わるコバルト入りと、オレンジから緑に変わるコバルトフリーがあり、どちらも色が変わったら交換の合図です。色の変わらないシリカゲルは、湿度計の数値で判断します。
入れ替えは、次のどれかに当てはまったときです。
- インジケーターの色が変わった。
- 容器内の湿度計が20%を超えた。
- 前回の交換から1か月たった(出し入れの多い容器は2週間を目安に)。
シリカゲルの再生は、耐熱容器に薄く広げ、オーブンで100~120℃、1~2時間を目安に加熱し、色が戻れば完了です。電子レンジ対応の製品もありますが、過熱で袋が焦げたり粒が割れたりするため、製品の表示に従ってください。再生したシリカゲルは、冷める間に湿気を吸わないよう、すぐ密閉袋に入れます。
入れる量は容器の大きさと開閉の頻度で変わるため、一律の正解はありません。最初は多めに入れて湿度計が10%台まで下がることを確かめ、その後の上がり方を見て量を調整するのがおすすめです。
04湿気たフィラメントの乾燥方法
湿気たフィラメントは、その材料が軟らかくなり始める温度(ガラス転移温度、Tg)より低い温度で数時間温めて、水分を追い出します。温度が高すぎるとスプール上でフィラメント同士が貼り付いたり変形したりし、低すぎると水分が抜けきりません。「材料に合った温度で、長めの時間」が基本です。
もう1つ大切なのが、温めるだけでなく「出てきた湿気を外へ逃がす」ことです。密閉した箱の中で温めるだけでは湿った空気がこもり、乾燥が進みません。排湿口やファンで湿った空気を外へ出すか、箱の中に乾燥剤を一緒に入れて水分を受け止める必要があります。
温度が低すぎる
- 水分が抜けきらない
- 音や気泡の症状が残る
材料に合った温度にし、時間を長めにとる
適温
- 材料のTg(軟らかくなり始める温度)より低い温度で数時間
- 排湿口やファンで湿った空気を外へ出す
重さが減らなくなれば水分が抜けきった状態
温度が高すぎる
- スプール上でフィラメント同士が貼り付く
- スプールごと変形する
メーカーの推奨温度を超えない
| 方法 | 温度管理 | 湿気の排出 | 評価 |
|---|---|---|---|
| フィラメント専用乾燥機 | 良い(材料別に設定でき、誤差は数℃) | 排湿口・ファン付きが多い | 最も確実。造形しながら給材できる製品もある |
| フードドライヤー(食品乾燥機) | 製品による | ファンあり | スプールが入るよう手を加える必要があることが多い。温度計で実測して使う |
| 家庭用オーブン | 悪い(最低温度が高く、設定より上がる) | されにくい | PLAは変形の危険が大きい。おすすめしない |
| プリンターのヒートベッド+箱 | 悪い(温度ムラが大きい) | なし | 応急処置。確実ではない |
家庭用オーブンは最低設定温度が100℃前後の製品が多く、PLAのTg(およそ55~60℃)を大きく超えます。ヒーター近くは設定温度より高くなり、スプールごと変形させてしまう失敗がよく聞かれます。食品に使うオーブンで樹脂を加熱するのは衛生面でも好ましくないため、弊社では専用乾燥機をおすすめしています。
乾燥が足りているかは、重さで確認できます。乾燥前にスプールごと重さを量り、乾燥後にもう一度量って、重さが減らなくなれば水分が抜けきった状態です。吸湿したナイロンでは、1kgスプールで十数グラム軽くなることもあります。
フィラメント乾燥機・乾燥ボックスの選び方と使い方
フィラメント乾燥機は、「最高設定温度」「入るスプールの数と大きさ」「湿気を外へ逃がす仕組み」の3点で選びます。使う材料がPLAとPETGだけなら60℃程度まで設定できる製品で足りますが、ナイロンやPCを使うなら70~80℃以上に設定できる製品が必要です。
確認項目は次のとおりです。
- 最高設定温度:使う材料の推奨乾燥温度に届くか。
- 収納本数とスプールサイズ:1kgスプール1本か2本か。3kgスプールや幅広スプールを使うなら対応寸法を確認。
- 排湿口とファンの有無:湿った空気を外へ出せないと乾燥が進まない。
- 湿度・温度表示:乾燥の進み具合を数値で確認できる。
- タイマー:退勤前や下校前にセットして自動で止められる。
- 給材口:乾燥機に入れたまま造形できるか(ナイロン・TPU・PVAでは重要)。
- 安全機能:過熱防止、自動停止。
弊社が扱うフィラメント乾燥機は、SUNLU FilaDryer S2とPolymaker PolyDryerです。SUNLU FilaDryer S2は最高70℃まで設定でき、PA(ナイロン)とPCにも対応します。Polymaker PolyDryerはドライヤードックとフィラメントボックスの2つでできており、直径205mm×幅78mmまでのスプールを1巻セットできます。追加のフィラメントボックスとして、PolyDryer Boxもあります。
弊社で購入できる乾燥機・ドライボックス
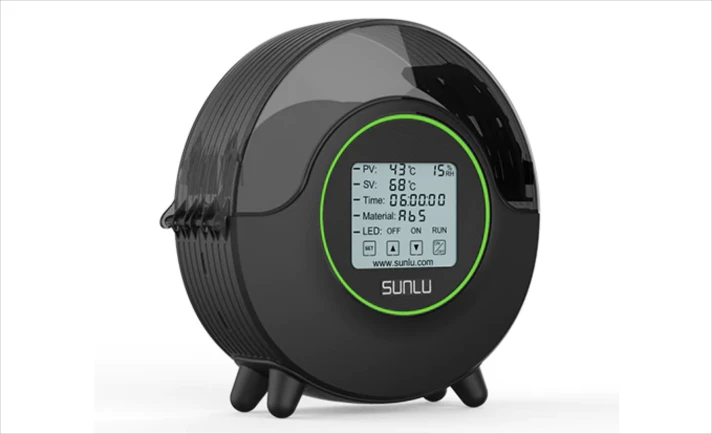
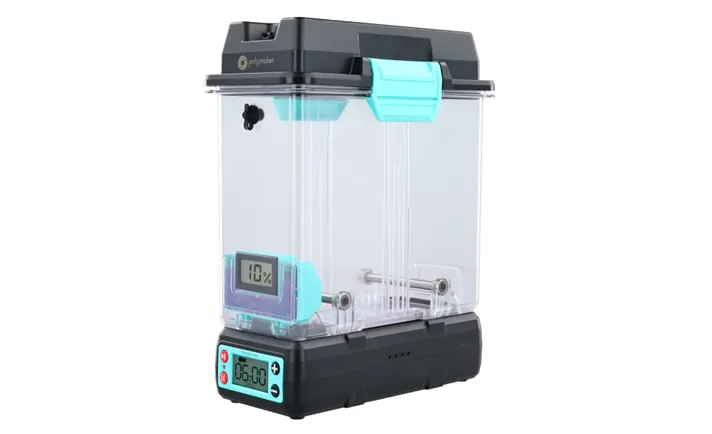
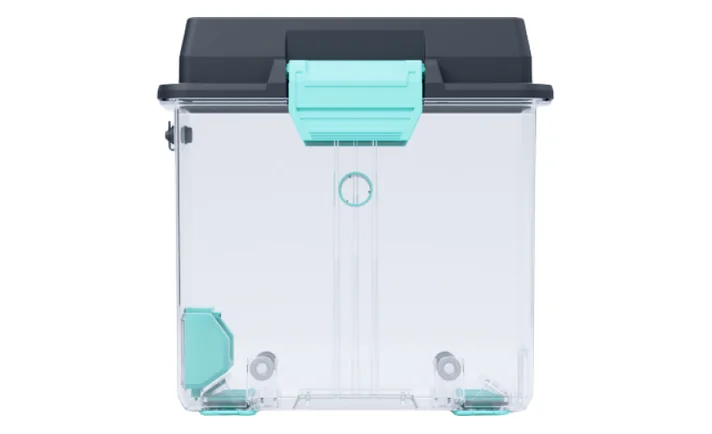
使い方は次の手順です。
- 材料の推奨乾燥温度と時間を、メーカーの資料で確認します。
- スプールを入れ、フィラメントの先端をスプールの穴に固定します。乾燥中にほどけると後で絡まります。
- 温度と時間を設定して運転を始めます。排湿口がある製品は、乾燥の前半は開けて湿った空気を逃がします。
- 途中で湿度表示を確認し、数値が下がりきらなければ時間を延長します。
- すぐ造形する場合は乾燥機から直接プリンターへ給材します。使わない場合は、運転終了後に冷めてから速やかに密閉容器へ移します。温かいまま密閉すると容器内で結露することがあります。
- ナイロン・TPU・PVAは、造形中も乾燥機に入れたまま材料に合った温度で保温すると、造形の後半まで品質が安定します。
-
1
推奨温度と時間を確認
-
2
スプールを入れ、先端を固定
-
3
温度と時間を設定して運転
-
4
湿度表示を見て時間を延長
-
5
直接給材か、冷めてから密閉容器へ
紙製スプールは、乾燥機の温度で反りや毛羽立ちが出ることがあります。乾燥後にスプールの回転が重くなっていないか確認してください。
弊社オンラインストア
フィラメント乾燥機・ドライボックス一覧
SUNLU FilaDryer S2・Polymaker PolyDryer/PolyDryer Box
材料ごとの乾燥温度と時間はメーカーの資料で確かめる
乾燥温度と時間は、フィラメントメーカーがTDS(Technical Data Sheet、技術データシート)や製品ページで公開している値を優先してください。同じPLAでも添加剤や配合によってTgが異なり、推奨温度が5~10℃違うことがあります。
参考として、一般に示されることの多い範囲をまとめます。あくまで目安であり、実際の値はお使いの材料のTDSや製品ページに載っています。
| 材料 | 乾燥温度の目安 | 時間の目安 | 補足 |
|---|---|---|---|
| PLA | 45~55℃ | 4~6時間 | Tgが低いので温度を上げすぎない |
| PETG | 60~65℃ | 4~6時間 | 糸引きの改善効果が大きい |
| ABS / ASA | 70~80℃ | 4~6時間 | - |
| TPU | 50~60℃ | 4~8時間 | 柔らかく、高温で貼り付きやすい |
| PA(ナイロン)・PA-CF | 70~80℃ | 8~12時間 | 吸った量が多いと24時間かけることもある |
| PC | 80℃前後 | 6~8時間 | 乾燥機の最高温度が届くか確認 |
| PVA / BVOH | 45~55℃ | 4~6時間 | 高温にすると変質しやすい |
乾燥温度の目安
0℃20℃40℃60℃80℃100℃
| 製品 | 乾燥温度 | 時間 |
|---|---|---|
| Premium PLA | 55℃ | - |
| Premium PETG | 70℃ | - |
| Premium ABS・ASA・PC | 80℃ | - |
| Premium TPU-95A | 70℃ | 10時間以上 |
| Hyper Speed PLA | 40℃ | - |
| Hyper Speed ABS | 50℃ | - |
| Hyper Speed PLA Pro | 60℃ | 8〜12時間 |
| Industrial PA12 CF+ | 80℃ | 12時間 |
Premium PVA+は、開封後は造形前に十分に乾燥させます。
時間はスプールの大きさと湿気の量で変わります。3kgスプールは内側まで熱が届きにくく、同じ温度でも長めの時間が必要です。足りているかは、重さの変化と造形時の音で判断してください。
05企業・学校で複数のフィラメントを管理するときの運用
複数のスプールを何人かで使う現場では、道具をそろえることより「誰がいつ何をするか」のルールを決めることが役立ちます。個人の工夫に頼ると、担当者が替わったときや長期休暇の後に、まとめて湿気たスプールが見つかります。
弊社が導入先におすすめしている仕組みは次のとおりです。
- 開封日のラベルを貼る。スプール側面に「材料・色・開封日・担当」を書いたラベルを貼り、開封日の古いものから使います。
- 材料ごとに保管容器を分ける。PLA・ABSの容器、PETG・TPUの容器、ナイロン・PVAは乾燥機かドライボックス、というように吸湿のしやすさで分けます。
- 「使う前に湿度計を見る」「使い終わったらすぐ戻す」を容器のそばに掲示する。初めて使う人でも守れる2行のルールにします。
- 乾燥機の予約表を作る。授業や打ち合わせの前日に乾燥をセットする運用にすると、当日の造形が安定します。タイマー付きなら退勤前・下校前にセットして翌朝使えます。
- 月1回の点検日を決める。乾燥剤の再生、湿度計の電池と数値、容器のパッキンのひび割れを確認します。
- 長期休暇の前に全スプールを密閉容器へ戻す。特に夏休みは梅雨から続く高湿度の時期と重なるため、乾燥剤を多めに入れ、休み明けは吸湿しやすい材料を使う前に乾燥します。
- 使用頻度の低い材料は小容量スプールを選ぶ。開封から長くたつほど品質低下が目立つため、使い切れる量を買います。
トラブル時の判断手順も決めておくと、担当者以外でも対応できます。「ノズルから音がする・糸引きが増えた→乾燥機で乾かす→同じデータで再造形→改善すれば継続使用、改善しなければそのスプールは新品に替える」という流れを1枚にまとめて掲示しておくと、問い合わせが減ります。
-
1
ノズルから音がする・糸引きが増えた
-
2
乾燥機で乾かす
-
3
同じデータで再造形
-
4
改善すれば継続、しなければ新品に替える
スプールの交換や、フィラメントが切れる・絡まるときの対処は フィラメントの交換とスプール で、使い切れなかったフィラメントの再利用は フィラメントの再利用・リサイクル で説明しています。
06Raise3D E3の保管・メンテナンスはやさしいマニュアルで確かめられる
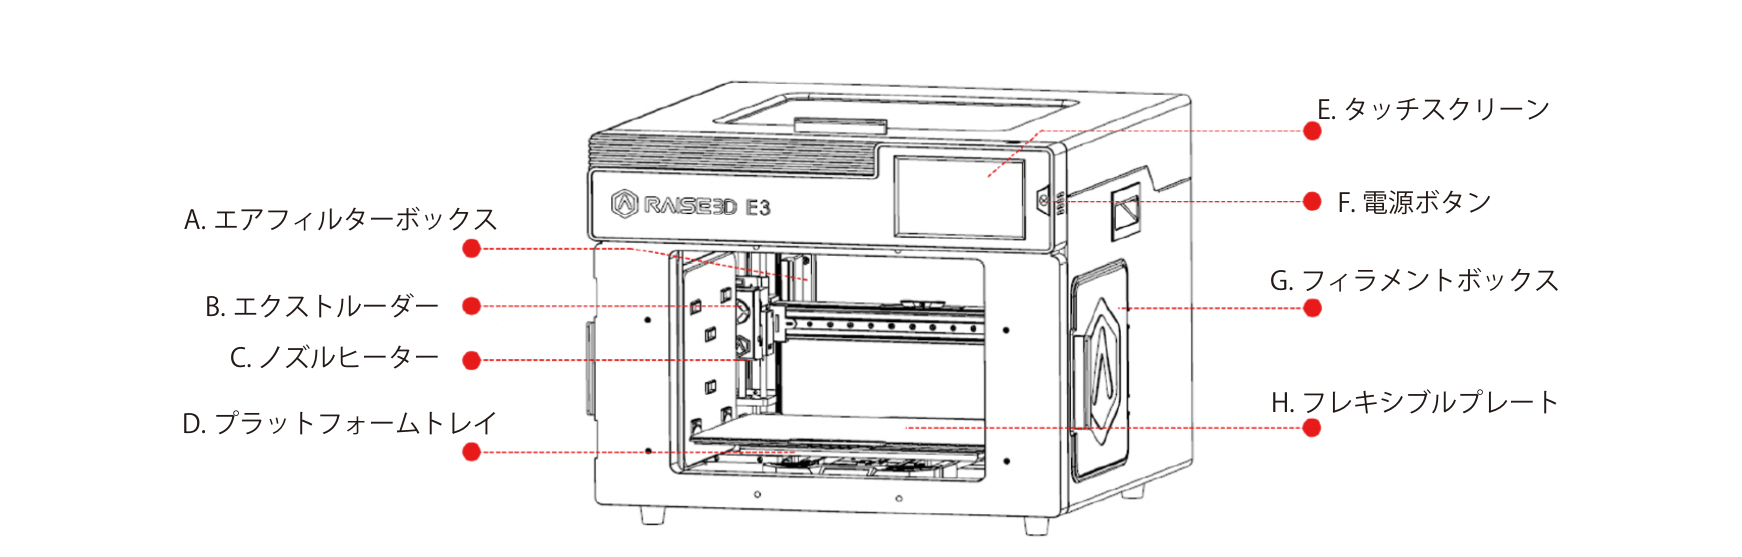
弊社が公開している技術サイト「Raise3D E3/ideaMakerやさしいマニュアル」では、「基本操作」のページにフィラメントの交換(アンロード・保管・ロード)の手順、「日常のお手入れ」のページに清掃・グリスアップ・フィラメントの保管のコツ、「メンテナンス」の編にノズルの清掃とオフセットキャリブレーションの手順が読めます。
フィラメント管理の面で特に見ていただきたいのは、造形を終えたあとの取り外しの手順です。プリンターにスプールを掛けたままにすると、その間ずっと室内の湿気を吸い続けます。しばらく使わないときは、マニュアルの手順でフィラメントを抜き、密閉容器に戻す習慣をつけてください。Raise3D E3には乾燥剤ポケット付きのフィラメントボックスがあり、乾燥剤を入れた2つの収納部で2本のフィラメントを乾いた状態に保ちます。
材料ごとの推奨設定や取り扱いの注意は、材料別の案内ページにまとめています。
Raise3D の 3 系統
07よくある質問
フィラメントの保管方法は?
パッキン付きの密閉容器に、乾燥剤と湿度計を一緒に入れて保管します。購入時のアルミ袋と乾燥剤も活用し、直射日光と温度変化の大きい場所を避けます。使い終わったらプリンターに掛けたままにせず、すぐ容器に戻します。
フィラメントは何%の湿度で保管すればいい?
容器内の相対湿度20%以下、できれば10~15%が目安です。ナイロンやPVAは10%以下を目指します。湿度計が20%を超えたら乾燥剤を交換してください。
フィラメントの保管ケースはどれがおすすめ?
企業や学校では、1kgスプールが数本入るパッキン付き密閉ボックスに乾燥剤と湿度計を入れる形が最も扱いやすい方法です。PETGやTPUを造形中も守りたい場合は給材口付きのドライボックス、ナイロンやPVAには加熱式の乾燥機を保管兼用で使います。
フィラメントは袋や真空パックで保管できる?
できます。厚手のジッパー付き袋に乾燥剤と一緒に入れれば、本数が少ない場合は十分です。数か月以上使わないスプールは、手動ポンプで空気を抜く真空パック袋が適しています。袋がゆるんだら空気漏れのサインなので、ポンプで引き直してください。
ダイソーの収納ケースでフィラメントは保管できる?
ふたの縁にパッキンがあり、留め具で密閉するタイプなら使えます。かぶせるだけのふたでは密閉できません。湿度計を入れて1日置き、20%以下に下がることを確かめてから使ってください。
フィラメントの乾燥剤はどれを選べばいい?
加熱して繰り返し使えるシリカゲルが基本で、色で交換時期が分かるインジケーター付きが便利です。より低い湿度を狙うならモレキュラーシーブも選択肢です。押し入れ用の塩化カルシウム系除湿剤は液漏れの危険があるため使いません。
フィラメント乾燥機はどう使う?
メーカー資料で推奨温度と時間を確認し、スプールを入れて先端を固定し、温度と時間を設定して運転します。排湿口があれば前半は開けて湿気を逃がします。終わったらすぐ造形するか、冷めてから密閉容器へ移します。ナイロン・TPU・PVAは乾燥機に入れたまま造形すると安定します。
湿気たフィラメントは乾燥すれば元に戻る?
吸った水分は乾燥で抜け、音や気泡、糸引きの多くは改善します。ただし、長く湿った状態で加水分解が進んだ樹脂は、分子の鎖が切れているため強度や粘りは戻りません。乾燥後に同じデータで造形して改善しなければ、そのスプールは交換を検討してください。
開封したフィラメントはどれくらいで使い切るべき?
保管状態によりますが、密閉容器で適切に保管していれば、PLAやABSは1年程度、PETGは半年程度を目安に使い切るのがおすすめです。ナイロンやPVAは開封後できるだけ早く使い、残りは乾燥機か密閉容器で保管します。使用頻度が低い材料は小容量スプールを選ぶと無駄が出ません。
08まとめ
フィラメントの乾燥と保管で押さえるべきことは、次の6点です。
- フィラメントは空気中の水分を吸い、ノズル内で水蒸気になって気泡・糸引き・強度低下を起こします。長く湿ると加水分解が進み、乾燥しても戻りません。
- 保管は「パッキン付き密閉容器+乾燥剤+湿度計」の3点セットで、容器内の湿度20%以下(できれば10~15%)を保ちます。
- 乾燥剤は再生できるシリカゲルが基本で、インジケーターの色が変わるか湿度計が20%を超えたら交換します。
- 湿気たら、材料のTgより低い温度で数時間、湿気を逃がしながら乾燥機で乾かします。温度と時間はメーカーのTDSで確認します。
- ナイロン・TPU・PVAは乾燥機やドライボックスから直接給材し、PLA・ABSも使い終えたら密閉容器に戻します。
- 複数人で使う現場は、開封日ラベル・材料別の容器・乾燥機の予約表・月1回の点検日をルール化します。
まずは今あるスプールの容器に湿度計を1つ添えて、数値を見るところから始めてください。数値が見えれば、乾燥剤の交換や乾燥の要否を感覚ではなく根拠をもって判断できるようになります。
関連記事
- フィラメント入門(種類と選び方)
- PLAフィラメント
- PETGフィラメント
- ナイロン(PA)フィラメント
- ポリカーボネート(PC)フィラメント
- TPU・ゴム系フィラメント
- サポート材フィラメント(PVA・水溶性)
- フィラメントの交換とスプール
- フィラメントの再利用・リサイクル
09導入のご相談
フィラメントの保管・乾燥の環境づくりから3Dプリンターの導入まで、お問い合わせフォームからご相談ください。
ご相談
保管・乾燥の環境づくりと導入を相談する
まず質問だけでも構いません。用途や造形物をお知らせいただければ、機種・フィラメント・パーツの選び方をご案内します。
お電話でもご相談いただけます:042-444-7220(平日 9:00〜17:00)
