「治具をナイロンで作りたいが、PLAやABSと何が違うのか」「PA6とPA12のどちらを買えばよいのか」「うちの機種で本当に使えるのか」。ナイロン(PA)フィラメントについて、弊社にはこうしたご相談が多く寄せられます。ナイロンは強度とねばりを兼ね備えた材料ですが、湿気を吸いやすく、冷えると縮んで反りやすいため、扱い方を知らずに使うと造形の失敗と材料の無駄につながります。
この記事では、ナイロンの特徴と適した部品、PA6・PA66・PA12などの種類の違い、温度と耐熱の確かめ方、乾燥と保管、反りの抑え方を順に説明し、最後にRaise3D E3を例に、機種ページと材料ページのどこを見れば「自分の機種で使えるか」を判断できるかを示します。読み終えたときに、材料を選び、手元の機種で扱えるかをご自身で確かめられるようになります。
この記事の要点
- ナイロン(PA)は強度とねばり(靭性)に優れ、治具・機能試作・最終部品に適したFDM用の材料です。
- PA6系は強くて手頃ですが吸湿と反りが大きく、PA12は吸湿が少なく安定し、繊維入りは剛性と耐熱が上がる代わりに硬化ノズルが要ります。
- 使う前に70〜80℃で8〜12時間ほど乾かし、乾燥ボックスから送りながら造形するのが基本です。
- 反りは「冷やさない」「はがれにくくする」「縮みにくい材料と形にする」の3方向で抑えます。
- 使えるかは、機種の仕様表(ノズル上限温度・ベッド温度・筐体・ノズル材質)と銘柄の推奨条件を照らし合わせて判断します。
目次
01ナイロン(PA)フィラメントとは?ねばり強い部品を作れるFDM用の材料
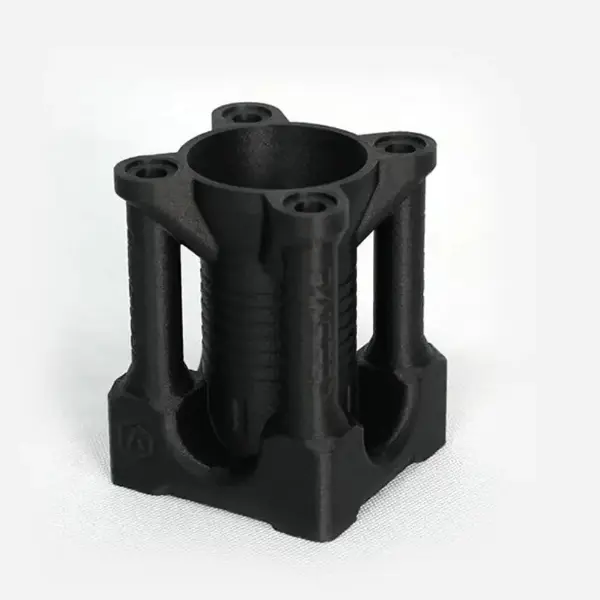
ナイロン(PA:ポリアミド)フィラメントは、強度とねばりを兼ね備えたエンジニアリングプラスチックを、FDM(Fused Deposition Modeling、熱溶解積層法)方式の3Dプリンター向けに線材にしたものです。PLA(ポリ乳酸)やABS(アクリロニトリル・ブタジエン・スチレン)では割れてしまう、力のかかる治具や機能試作、最終部品を作るための材料です。
ナイロンは衣類の繊維として知られていますが、工業分野では歯車や軸受、コネクタなど、すり減りや衝撃に耐える部品に長く使われてきました。3Dプリンターでは粉末焼結法(SLS:Selective Laser Sintering)の主力材料でもあり、FDM方式でも各社から多くの銘柄が出ています。
FDM方式のナイロンは、造形の仕方で性質を変えられます。肉厚に充填密度を高くして造形すれば大きな衝撃を吸収する強い部品になり、薄く造形すれば衣類のナイロンのように柔軟にしなる造形物にもなります。
一方でナイロンは「結晶性」の樹脂です。溶けた状態から冷えるときに分子が整列して縮むためABS以上に反りやすく、さらに空気中の水分を吸いやすい性質があります。強い部品を作れる材料であると同時に、乾燥と反りへの備えが欠かせない材料だと理解しておくと失敗が減ります。
フィラメント全体の種類と選び方は 3Dプリンターのフィラメントの種類と選び方 で説明しています。
強度とねばりが求められる部品と用途
ナイロンが適しているのは、曲げや衝撃を繰り返し受ける部品、こすれる部品、高めの温度にさらされる部品です。耐衝撃性は熱可塑性樹脂の中でもトップクラスで、力を受けてもしなって耐える靭性と引張強度、摩擦に強い耐摩耗性、油や多くの薬品に侵されにくい耐油性・耐薬品性を持ち、銘柄によっては180℃までの耐熱をうたうものもあります。
これらの性質から、用途は次の4つです。
- 機能試作:形状確認だけでなく、強度や耐久性、耐衝撃性の試験に耐えられます。
- 治具・工具:生産工程で部品を押さえ、位置決めする治具に求められる強度と耐久性を発揮します。歯車やガイド、スナップフィットやヒンジにも適しています。
- 最終部品・金属代替:靭性と耐摩耗性、耐薬品性を持ち、自動車や航空宇宙など厳しい環境の部品にも使われます。剛性と耐久性を保ちながら、金属部品の軽量化とコスト削減にも貢献します。
- オンデマンド・多品種少量製造:試作と同じ材料で最終部品を作れるため、CAD(Computer Aided Design)データを管理しておけば必要なときに必要な数だけ作れ、形状違いもデータ変更だけで済みます。
3Dプリントで扱いにくい点
扱いにくさの中心は「吸湿」と「反り」の2つで、これに「高めの温度が要る」「ベッドに付きにくい」が加わります。
○ 強み
熱可塑性樹脂の中でもトップクラス
力を受けてもしなって耐える
こすれる部品に耐える
油や多くの薬品に侵されにくい
銘柄によっては180℃までの耐熱
△ 扱いにくい点
空気中の水分を吸いやすく、使う前の乾燥が欠かせない
結晶性のため冷えるときの収縮が大きく、ABS以上に反りやすい
ノズル温度は250〜300℃前後と高め
ベッドに付きにくく、定着材が要る
繊維入りは真ちゅうノズルを削る
ナイロンは分子の中に水と結びつきやすい部分(アミド基)を持ち、他のフィラメントに比べて吸湿性が非常に高い材料です。湿ったフィラメントを溶かすと、水分がノズルの中で蒸気になって泡立ち、次の不具合が起きます。
- 反り:吸湿した材料は造形中の収縮が大きくなり、ABSと同じように端が持ち上がります。
- 層間接着の低下:FDMは層同士の密着が命ですが、泡立った樹脂はきれいに密着せず、層に沿って割れやすくなります。最悪の場合はノズルから樹脂が飛び散ります。
- 表面の荒れ:外側に小さな穴や気泡ができ、糸引きも増えます。
- 強度の低下:ナイロン本来の耐衝撃性や耐摩耗性が出ません。
反りは吸湿していなくても起きます。結晶性樹脂のナイロンは冷えるときの収縮が大きく、先に積んだ層と後から積んだ層で冷え方に差が出ると、部品の角がベッドからはがれます。大きい部品ほど縮む量が大きく、反りも大きくなります。
このほか、ノズル温度は250〜300℃前後と高めで、炭素繊維やガラス繊維入りの銘柄は真ちゅうノズルを削るため硬化ノズルが要ります。造形後の部品自体も水分を少しずつ吸い、柔軟性と耐衝撃性が増す一方で剛性と寸法がわずかに変わるため、精密な嵌合部品では考慮が必要です。
02PA6・PA66・PA12など種類の違いと選び方
「強さと手頃さ」ならPA6系(共重合のCoPAを含む)、「吸湿の少なさと寸法安定」ならPA12、「剛性と耐熱」なら炭素繊維(CF:カーボンファイバー)やガラス繊維(GF:グラスファイバー)入り、という選び方が基本です。
ナイロンは分子構造の違いを番号で呼び分け、番号によって融点、吸湿のしやすさ、硬さが変わります。FDM用に流通している主な種類を比べます。
| 種類 | 主な特徴 | 吸湿・反り | 銘柄の例 |
|---|---|---|---|
| PA6 | 強度・耐摩耗性が高く、融点は約220℃。手頃で銘柄が多い | 吸湿大(飽和時に質量の10%近く)、反り大 | Fiberon PA6-CF20(Polymaker) |
| PA66 | PA6より融点が高く(約260℃)硬い。ノズル温度が高く扱いが難しい | 吸湿大、反り大 | 単体のFDM用は少なく、PA6との混合が主 |
| CoPA(PA6/PA66共重合) | 結晶化を抑えて反りを減らした設計。初めてのナイロンに適している | 吸湿大、反り中 | PolyMide CoPA(Polymaker) |
| PA12 | 融点は約180℃と低め。吸湿が少なく寸法が安定し、耐薬品性に優れ、PA6よりやや柔らかい | 吸湿小(飽和時に約1.5%)、反り小 | Raise3D Industrial PA12 CF+、Fiberon PA12-CF10(Polymaker) |
| PA6-CF/PA6-GF | 繊維で剛性と耐熱が大きく上がり、収縮も抑えられる。硬化ノズル必須で表面はざらつく | 吸湿大(乾燥が特に重要)、反り小 | PolyMide PA6-CF/PA6-GF(Polymaker)、Bedrock 3D PAHT CF15(旧 BASF Ultrafuse) |
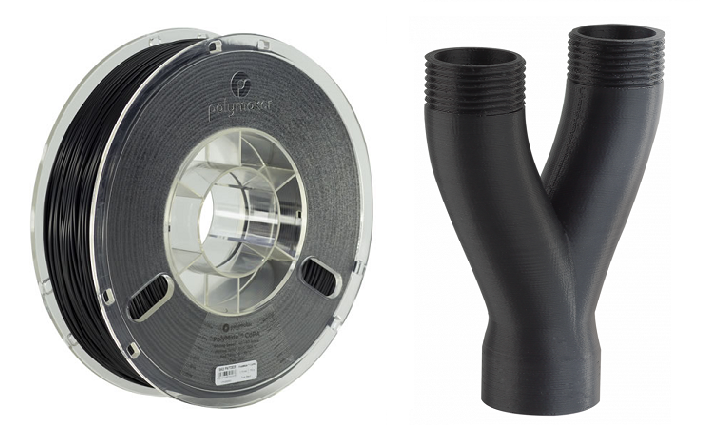
PolyMide CoPAは、材料の微細構造と結晶化を制御する「ワープフリー技術」で反りを抑えた銘柄です。Raise3D Industrial PA12 CF+はPA12をベースにしているため、PA6系より吸湿が少なく造形が安定します。弊社では、PolyMide CoPA、PolyMide PA6-CF/PA6-GF、Fiberon PA12-CF10/PA6-CF20、Bedrock 3D PAHT CF15、Raise3D Industrial PA12 CF+を取り扱っています。
| 項目 | PA6 | PA12 |
|---|---|---|
| 融点 | 約220℃ | 約180℃ |
| 強さ・硬さ | 強度・耐摩耗性が高い。手頃で銘柄が多い | PA6よりやや柔らかい。耐薬品性に優れる |
| 吸湿 | 大(飽和時に質量の10%近く) | 小(飽和時に約1.5%) |
| 反り | 大 | 小 |
選ぶ目安は、初めてのナイロンや教材には反りを抑えたCoPA、曲がらない剛性が要る治具や金属代替にはCF入り、寸法精度が要る嵌合部品や湿気の多い環境で使う部品にはPA12です。繊維入りは繊維が押し出し方向に並ぶため、積層方向(Z方向)の強度は繊維なしより落ちやすい点にご注意ください。
Q1初めてのナイロン、または教材として使う
Q2曲がらない剛性が要る治具や金属代替
Q3寸法精度が要る嵌合部品、湿気の多い環境で使う部品
他強さと手頃さを優先する
弊社で購入できるナイロン(PA)フィラメント
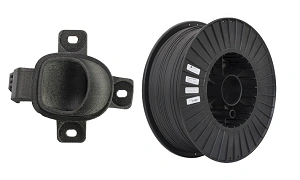
繊維入りのナイロンの扱いは カーボン・ガラス繊維の強化フィラメント で説明しています。
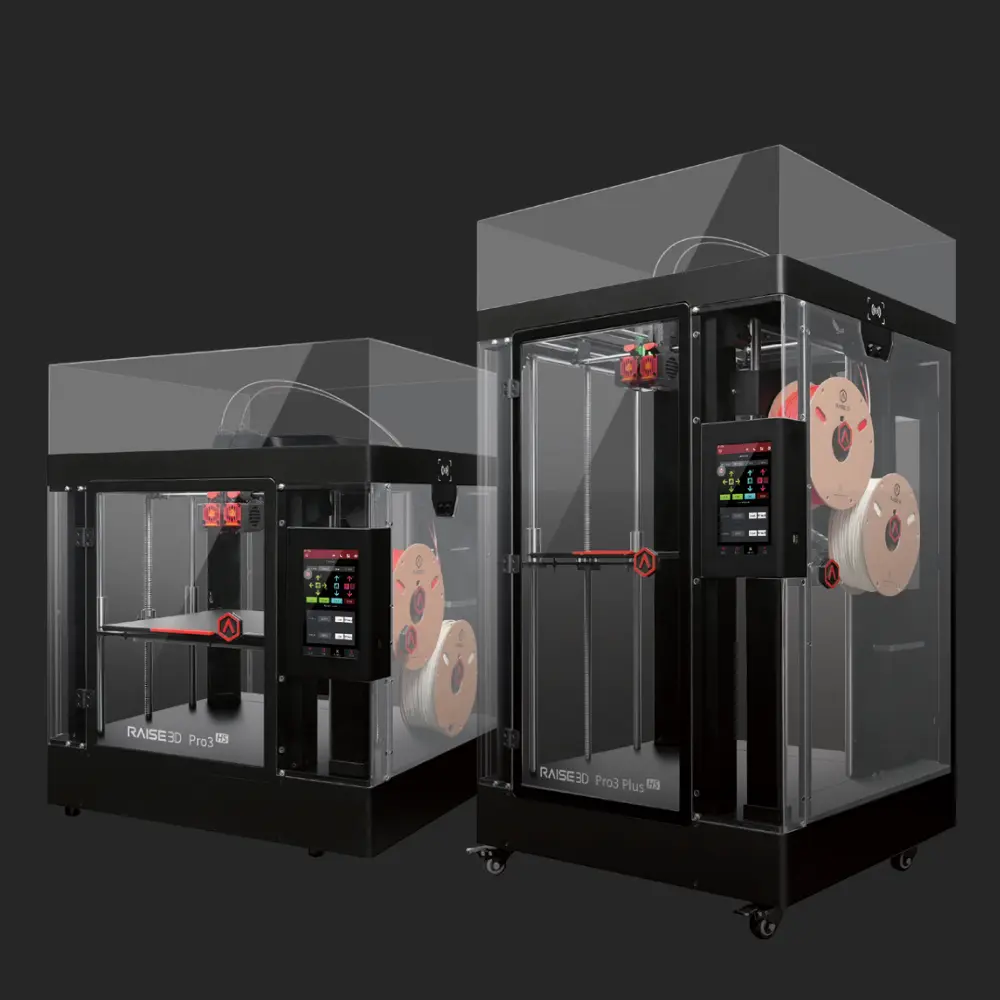
Raise3D の 3 系統
03ナイロンフィラメントの温度と耐熱
ナイロンの「温度」には、造形に必要な温度(ノズル・ベッド・庫内)と、できあがった部品が耐えられる温度(耐熱)の2つがあり、別物です。
造形に必要な温度は、手元の機種で出せるかどうかを決めます。耐熱は、作った部品が使う環境に耐えられるかを決めます。どちらも銘柄ごとに値が違うため、「ナイロンだから○℃」と一括りにせず、銘柄の製品ページや技術資料で確かめることが基本です。

高い耐熱が要る部品の材料は ポリカーボネート(PC)フィラメント でも比べられます。
ノズル温度は機種の上限と照らし合わせる
銘柄の推奨ノズル温度が、機種のホットエンド最高温度より低く、余裕があるかを確かめます。推奨温度の上限が機種の上限ぎりぎりでは、温度の振れで溶け不足が起き、層間の密着が落ちます。
| 銘柄 | ノズル温度 | ベッド温度 | 速度 | 備考 |
|---|---|---|---|---|
| PolyMide CoPA | 260℃ | 70℃ | 40mm/s | ファンOFF、接着剤付きガラス推奨 |
| PolyMide PA6-CF/PA6-GF | 280〜300℃ | 20〜50℃ | 60mm/s | ファンOFF、硬化ノズル必須、乾燥80℃12時間 |
| Bedrock 3D PAHT CF15 | 240〜260℃ | 100℃ | 30〜60mm/s | 硬化ノズル必須 |
| Raise3D Industrial PA12 CF+ | 290〜300℃ | 60〜80℃ | 30〜100mm/s | 硬化ノズル必須 |
ノズル温度
0℃50℃100℃150℃200℃250℃300℃350℃
照らし合わせの手順は次のとおりです。
- 銘柄の製品ページか技術資料で、ノズル温度・ベッド温度・ファン・乾燥条件を控えます。
- 機種の仕様表でノズル(ホットエンド)の最高温度を確認します。300℃近い銘柄は、ホットエンド内部にPTFE(フッ素樹脂)チューブが通る機種ではチューブが劣化するため、オールメタル構造が必要です。
- 機種のベッド最高温度が銘柄のベッド温度に届くかを確認します。
- 繊維入りを使うなら、硬化鋼やタングステンカーバイドなどの硬化ノズルが用意されているかを確認します。
- 密閉筐体や庫内加熱の有無を確認します。無い場合は反り対策を手厚くするか、部品の大きさを抑えます。
耐熱温度は銘柄の技術資料の値で確かめる
部品の耐熱は、銘柄の技術資料(TDS:Technical Data Sheet)にある荷重たわみ温度(HDT:Heat Deflection Temperature)などの値で確かめます。「耐熱180℃」という表記だけでは、どの条件の値か分からないためです。
| 指標 | 意味 | 見るときの注意 |
|---|---|---|
| 荷重たわみ温度(HDT) | 決められた荷重をかけて温度を上げ、規定量たわむ温度 | 荷重0.45MPaと1.8MPaの2条件があり、1.8MPaの方が低い値になる |
| ガラス転移温度(Tg) | 樹脂が硬い状態から柔らかい状態に変わる温度 | 繊維なしのナイロンは50〜60℃前後と低く、吸水するとさらに下がる |
| 融点 | 結晶が溶ける温度 | 部品をこの温度まで使えるという意味ではない |
繊維なしのナイロンは、低荷重(0.45MPa)のHDTが高くてもTgを超えると剛性が落ちるため、荷重がかかった状態で長時間高温にさらす用途では1.8MPaの値も見てください。繊維入りは繊維が形を保つためHDTが融点近くまで上がり、PolyMide PA6-CFの215℃、PA6-GFの191℃がその例です。PolyMide CoPAの180℃、Bedrock 3D PAHT CF15の130℃超も各銘柄が公表している値で、測定条件は各社の技術資料で確認してください。

04ナイロンフィラメントの反りと乾燥の対策
ナイロンの造形失敗の大半は、「湿ったフィラメント」と「冷え方のムラ」のどちらか、または両方が原因で、対策もこの2つに分かれます。
乾燥はすべてのナイロンに共通する前提で、どれだけ反り対策をしても湿った材料ではうまくいきません。反り対策は、乾いた材料を使ったうえで、庫内の温度、ベッドへの定着、形状と材料の選び方を積み重ねていきます。
-
1
銘柄の技術資料で推奨温度と乾燥条件を確かめる
-
2
使う前に乾燥させる
-
3
乾燥ボックスから給材して造形する
-
4
定着材とブリムで反りを抑える
-
5
使い終えたら密閉容器へ戻す
乾燥と保管で吸湿を防ぐ
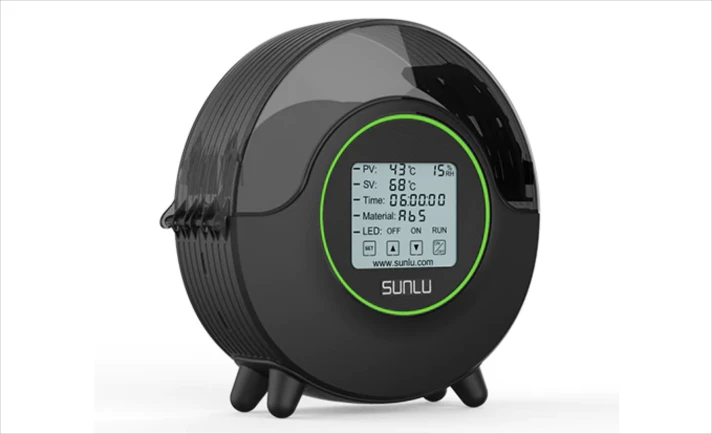
ナイロンは開封直後でも使う前に乾かし、造形中も乾燥ボックスから送るのが基本です。密封袋の中でも輸送や保管のあいだに湿気を含むことがあり、乾燥を省くと不具合が出てからやり直すことになります。
-
1
乾燥機で70〜80℃・8〜12時間乾かす
-
2
乾燥ボックスからチューブで送る
-
3
乾燥剤と密閉して保管(湿度20%以下)
-
4
部屋の湿度も下げる
- 乾燥する:フィラメント乾燥機で70〜80℃、8〜12時間を目安に乾かします。温度と時間は銘柄の指定に従ってください(PolyMide PA6-CF/PA6-GFは80℃で12時間)。指定より高い温度はスプールの変形や材料の劣化につながるため、温度調節のないオーブンは避けてください。
- 乾燥ボックスから送って造形する:乾かしたフィラメントは、乾燥剤入りの密閉ボックスからチューブを通してプリンターに送ります。数時間から数日かかる造形の間に、開放状態のスプールは再び吸湿します。
- 保管する:使い終わったら乾燥剤と一緒に密閉袋か乾燥ボックスに入れ、湿度計で中の相対湿度を確認します。20%以下が目安です。
- 作業環境を整える:エアコンや除湿機で部屋の湿度を下げておくと、交換時や造形中の吸湿も減らせます。
湿っているかは、造形中の音と仕上がりで見分けられます。ノズルから「パチパチ」という音や蒸気が出る、表面に気泡や小さな穴がある、糸引きが多い、層に沿って割れる、といった症状があれば再度乾燥してください。
弊社では、最高70℃まで設定でき、PA(ナイロン)とPCにも対応するSUNLU FilaDryer S2と、ドライヤードックとフィラメントボックスの2つでできたPolymaker PolyDryerを取り扱っています。ナイロンのように乾燥機から直接給材したい場合はPolyDryerが適しています。
保管容器・乾燥剤・乾燥機の選び方は フィラメントの保管と乾燥 で詳しく説明しています。
大きい部品の反りを抑える
大きい部品の反りは、「冷やさない」「はがれにくくする」「縮みにくい材料と形にする」の3方向で抑えます。1つの対策で消えるものではなく、重ねるほど効きます。
反りは、先に積んだ層が冷えて縮み、後から積んだ層との間に引っ張り合いが生まれることで起きます。縮む量は部品の長さに比例するため、長い辺や広い底面を持つ部品ほど角が持ち上がりやすくなります。
-
1
先に積んだ層が冷えて縮む
-
2
後の層はまだ熱く縮まない
-
3
層の間で引っ張り合いが生まれる
-
4
角がベッドからはがれる
| 方向 | 対策 | 内容 |
|---|---|---|
| 冷やさない | 庫内の保温 | 密閉筐体の扉やカバーを閉め、庫内加熱があれば使います。エアコンの風が当たる場所を避けます |
| 冷やさない | ファンOFF | 多くの銘柄でファンOFFが推奨です。細かい形状で必要な場合も最小限にします |
| はがれにくくする | 定着材とベッド温度 | ナイロンは一般的なビルドシートに付きにくいため、PVA(ポリビニルアルコール)系のスティック糊やナイロン用接着剤を薄く塗ります。ベッド温度は銘柄の推奨値に合わせます |
| はがれにくくする | ブリム・ラフト | 底面の周囲にブリムを付けて角を押さえます。角だけに円盤を付ける「マウスイヤー」も有効です |
| 縮みにくくする | 形状の工夫 | 角に丸み(R)や面取りを付け、肉厚を均一にし、長い平板は分割して組み立てます |
| 縮みにくくする | 充填と壁 | 充填率と壁の層数を必要最小限にすると、収縮の力そのものが小さくなります |
| 縮みにくくする | 材料の選択 | 反りを抑えたCoPA、繊維で収縮を抑えたCF/GF入り、吸湿の少ないPA12を選びます |
密閉筐体のない機種では大きい部品に限界があります。造形サイズいっぱいの部品を安定して作りたい場合は、庫内を保温できる機種への切り替えか、部品の分割をご検討ください。

同じように反りやすいABSの扱いは ABSフィラメント で説明しています。
05うちの3Dプリンターでナイロン(PA)は使える?確かめる場所
「対応材料にPAと書いてある」だけでは不十分で、機種の仕様表の4項目と、使いたい銘柄の推奨条件を照らし合わせて初めて「使える」と判断できます。
| ノズル最高温度 | 330℃ | 1銘柄の推奨ノズル温度の上限より高いこと。300℃級はオールメタルホットエンドが要る |
|---|---|---|
| ベッド最高温度 | 110℃ | 2銘柄の推奨ベッド温度に届くこと |
| 筐体 | 扉と上蓋あり | 3密閉筐体があること。大きい部品は庫内加熱があると安定する |
| ノズル材質 | 標準+SiC耐摩耗ノズル | 4繊維入りを使うなら硬化ノズルがあること |
| 確かめる項目 | どこを見るか | 判断の目安 |
|---|---|---|
| ノズル最高温度 | 機種ページの仕様表 | 銘柄の推奨ノズル温度の上限より高いこと。300℃級はオールメタルホットエンドが要る |
| ベッド最高温度 | 機種ページの仕様表 | 銘柄の推奨ベッド温度に届くこと |
| 筐体 | 機種ページの仕様表・外観 | 密閉筐体があること。大きい部品は庫内加熱があると安定する |
| ノズル材質 | 機種ページ・消耗品ページ | 繊維入りを使うなら硬化ノズルがあること |
| 銘柄の推奨条件 | 材料メーカーの製品ページ・技術資料 | ノズル温度、ベッド温度、ファン、乾燥条件 |
| スライサーの設定 | プリンターメーカーの材料一覧・スライサーのプロファイル | 銘柄に合った設定があると立ち上げが早い |
機種ページは、プリンターメーカー公式サイトの製品ページにある仕様表を指します。材料ページは、プリンターメーカーが公開する純正材料や検証済み材料の一覧、または材料メーカーの製品ページです。両方を見比べ、分からない項目は販売店に聞くのが近道です。
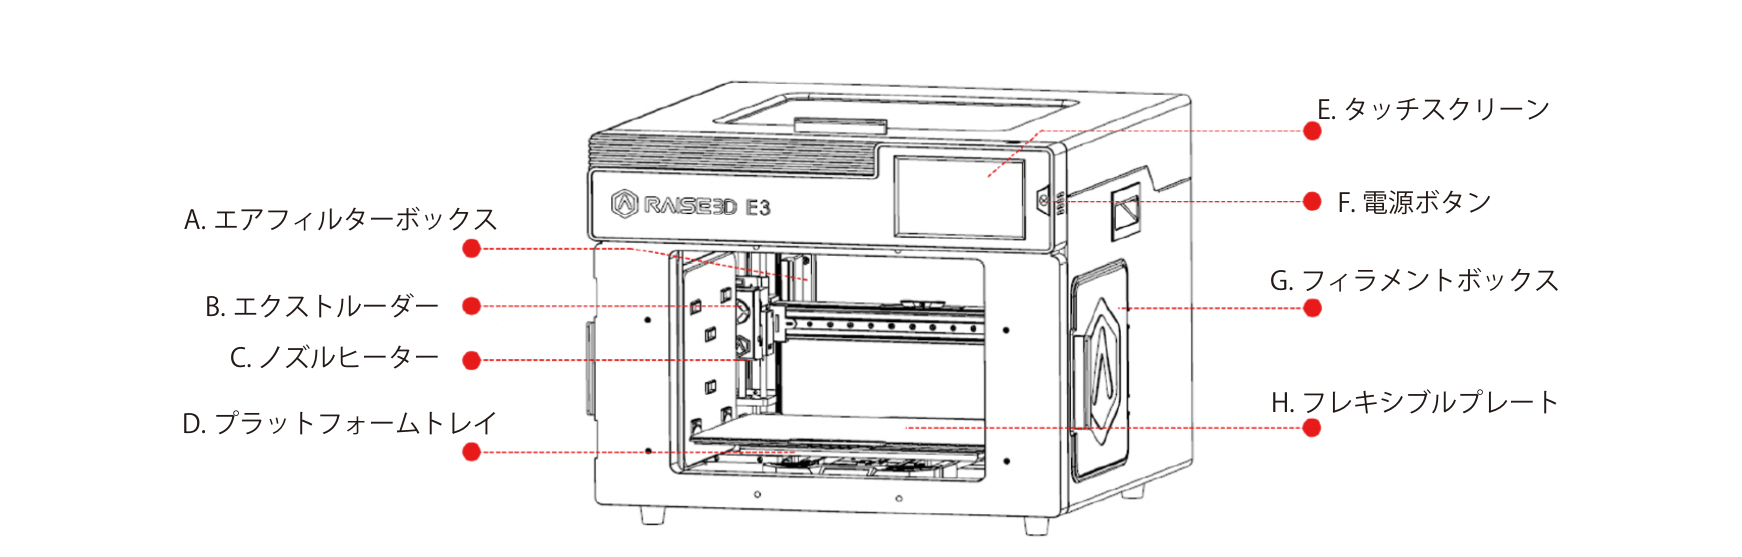
Raise3D E3を例にした確かめ方
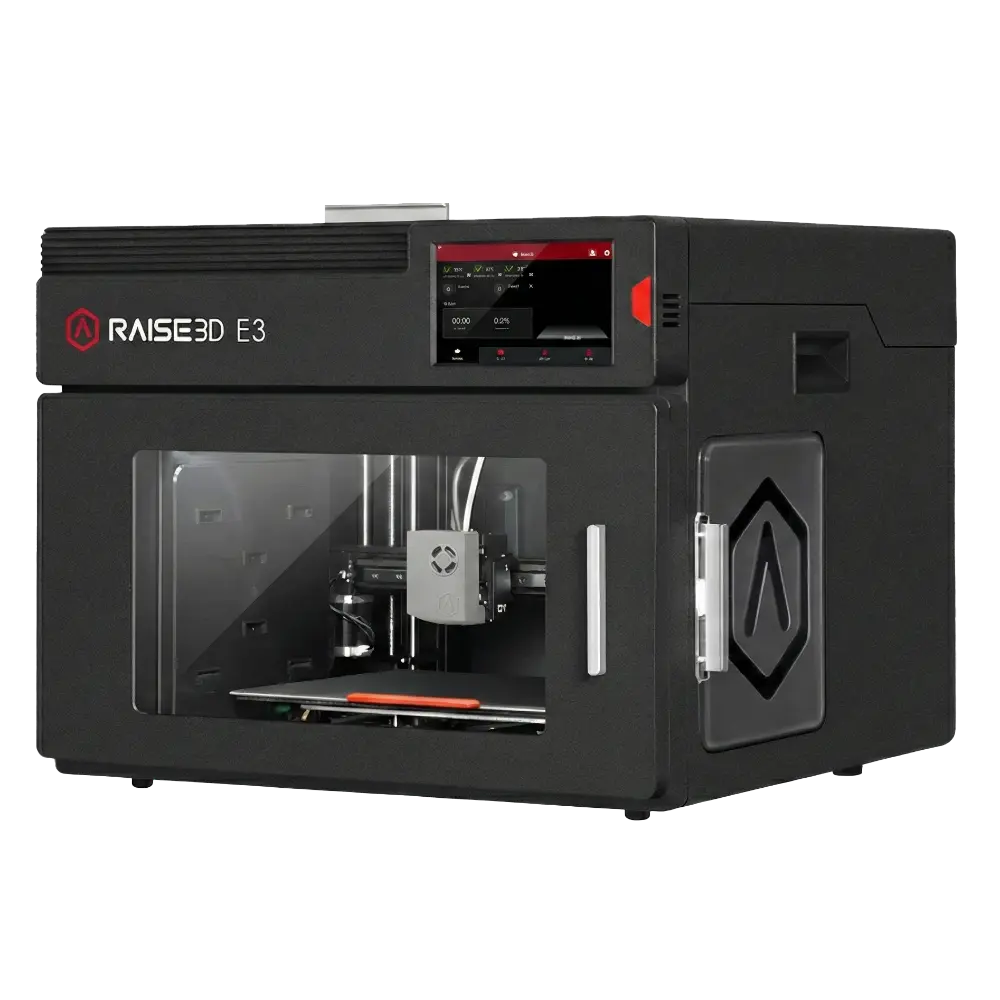
Raise3D E3でナイロンを使えるかは、Raise3D公式のE3機種ページの仕様表と、Raise3Dの材料ページを順に見ることで確かめられます。
- 機種ページの仕様表を見る:E3の製品ページで、ノズル最高温度(330℃)、ベッド最高温度(110℃)、造形サイズを控えます。造形サイズは、シングルで330×240×240mm、デュアルで295×240×240mmです。筐体には扉と上蓋があります。
- ノズルの材質を確認する:標準ノズルの材質と、耐摩耗ノズルの用意を確認します。Raise3D Industrial PA12 CF+をE3で使うには、SiC 0.4mmノズル付きのE3用プリントヘッド(左または右)が必要です。PolyMide PA6-CFには、硬化鋼やルビーなどの耐摩耗ノズルが必須です。
- 材料ページを見る:Raise3Dの純正フィラメント一覧で、Industrial PA12 CF+などの純正ナイロンを探します。他社の銘柄は、OMP(Open Material Program、旧称OFP)で認証された材料をideaMaker Libraryで探します。認証された銘柄には、ideaMaker用のプロファイルも用意されています。
- 照らし合わせる:Raise3D Industrial PA12 CF+はノズル290〜300℃・ベッド60〜80℃、PolyMide CoPAはノズル260℃・ベッド70℃が推奨です。手順1で控えた上限がこれを上回っていれば、温度の条件は満たしています。
- ideaMakerで設定を選ぶ:Raise3Dのスライサー「ideaMaker」でE3と銘柄のプロファイルを選び、乾燥したフィラメントで小さなテストピースから造形します。
弊社では、E3でお使いになりたい銘柄と作りたい部品を伺ったうえで、この照らし合わせを代わりに行い、テストプリントで仕上がりをご確認いただけます。
日本語で読めるE3とideaMakerの手順書
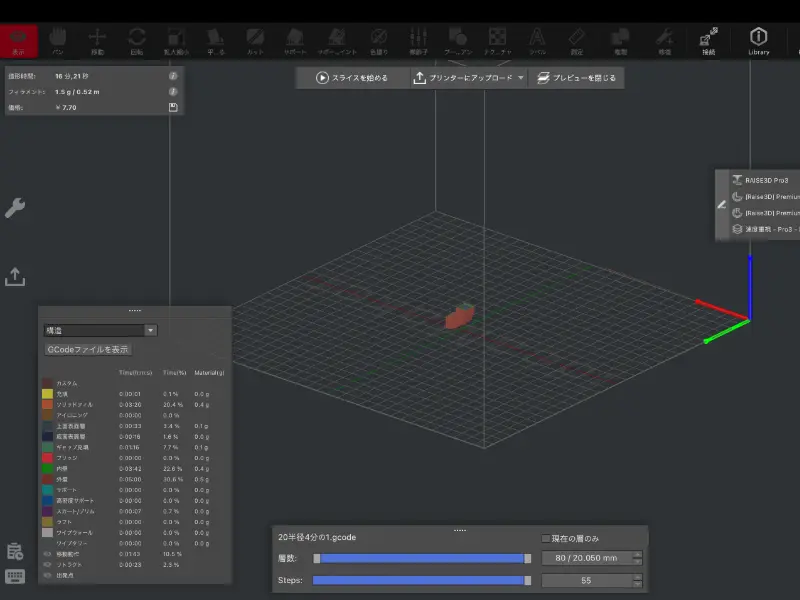
E3の立ち上げとideaMakerの操作は、日本語の手順書で確認できます。E3の操作とideaMakerの使い方は、弊社の技術サイト「Raise3D E3/ideaMakerやさしいマニュアル」にまとめています。セットアップからプリンターの基本、ideaMakerの基本と応用まで、章ごとに読めます。紙の教材としては、『3Dプリンターの教科書〈Raise3D E3〉デジタルファブリケーション編』(B5・72ページ)を発行しています。
ナイロンを使うときに手順書で特に確認しておきたい箇所は次の4つです。
- フィラメントの取り付けと交換:ロード・アンロード時の温度設定と、乾燥ボックスからチューブで送る場合の経路。
- ノズルの交換:硬化ノズルへの交換手順と、交換後の高さ調整。
- ベッドの調整:定着材を塗ったあとのレベリングの手順。
- ideaMakerの材料プロファイル:銘柄に合った設定の選び方と、ノズル温度・ベッド温度・ファン・ブリムを変更する場所。
ideaMakerは表示言語に日本語を選べるため、手順書と画面を見比べながら設定できます。
06よくある質問
うちの3Dプリンターでナイロン(PA)は使えますか
機種の仕様表でノズル最高温度、ベッド最高温度、筐体、ノズル材質の4点を確認し、使いたい銘柄の推奨条件と照らし合わせてください。ノズルが260℃以上出せて密閉筐体があれば、CoPAのような反りを抑えた銘柄から始められます。300℃級の繊維入りには、オールメタルホットエンドと硬化ノズルが要ります。
ABSやナイロンの大きい部品が反ります。どうすればいいですか
乾いた材料を使ったうえで、扉を閉めて庫内を保温し、ファンを止め、定着材とブリムで角を押さえ、角にRを付けて肉厚を均一にします。それでも反る場合は、部品の分割、充填率の低減、CoPAや繊維入りへの切り替え、庫内加熱のある機種の検討が有効です。
ナイロンフィラメントは乾燥させないといけませんか
はい。開封直後でも使う前に70〜80℃で8〜12時間を目安に乾かし、造形中も乾燥ボックスから送ってください。湿ったままでは反り、層割れ、表面の気泡、強度低下が起きます。
ナイロンフィラメントの耐熱温度は何度ですか
銘柄によって異なり、同じ銘柄でも測定条件で値が変わります。繊維なしでは各銘柄が公表する値で100〜180℃、繊維入りでは荷重たわみ温度で190〜215℃の例があります。技術資料の荷重たわみ温度と測定条件を確認してください。
3Dプリンターのナイロンは強度がありますか
あります。耐衝撃性は熱可塑性樹脂の中でもトップクラスで、靭性と耐摩耗性にも優れます。ただし、十分に乾燥していない材料で造形すると本来の強度が出ません。積層方向(Z方向)は層間の密着に依存するため、力のかかる向きを考えて配置してください。
PA6とPA12はどちらを選べばいいですか
強度と手頃さを優先するならPA6系、吸湿の少なさと寸法安定を優先するならPA12です。初めてなら反りを抑えたCoPA(PA6/PA66共重合)が扱いやすく、湿気の多い環境で使う部品や嵌合部品にはPA12が適しています。
07まとめ
- ナイロン(PA)は強度とねばりに優れ、治具・機能試作・最終部品に適したFDM用の材料です。
- 種類は、強さと手頃さのPA6系、反りを抑えたCoPA、吸湿の少ないPA12、剛性と耐熱のCF/GF入りに分かれます。
- 温度は「造形に要る温度」と「部品の耐熱」を分けて考え、どちらも銘柄の値で確認します。
- 使う前に乾かし、乾燥ボックスから送り、乾燥剤と密閉保管するのが基本です。
- 反りは庫内の保温、定着材とブリム、形状と材料の工夫を重ねて抑えます。
- 使えるかは、機種の仕様表(ノズル上限・ベッド温度・筐体・ノズル材質)と銘柄の推奨条件を照らし合わせて判断します。
08導入のご相談
ナイロンの銘柄の選定や機種の確認は、お問い合わせフォームからご相談ください。
ご相談
ナイロンの選定・機種の確認を相談する
まず質問だけでも構いません。用途や造形物をお知らせいただければ、機種・フィラメント・パーツの選び方をご案内します。
お電話でもご相談いただけます:042-444-7220(平日 9:00〜17:00)
