「PLAより丈夫な部品を作りたいが、ABSは反って扱いにくい」「PETGを試したら糸引きがひどく、途中でベッドから剥がれた」。企業や学校で3Dプリンターを担当する方から、弊社にはこうしたご相談が多く寄せられます。PETG(グリコール変性ポリエチレンテレフタレート)は、PLA(ポリ乳酸)の印刷しやすさとABS(アクリロニトリル・ブタジエン・スチレン)に近い強度を兼ね備えた材料ですが、温度・定着・乾燥の3点を押さえないと本来の性能が出ません。
この記事では、PETGの性質とPLA・ABS・PETとの違いを説明し、印刷温度の決め方、ベッドへの定着、乾燥と保管、ノズル清掃の手順を説明します。耐熱や強度の数値をメーカーの技術資料で確かめる読み方と、法人で材料を選ぶ基準もまとめました。
この記事の要点
- PETGはPETにグリコールを加えて結晶化を抑えた材料で、PLAの印刷しやすさとABSに近い強度を併せ持ちます。
- ノズル温度は220〜250℃、ベッド温度は70〜80℃前後が目安で、5℃刻みの試し造形で最適値を決めます。
- 耐熱「約80℃」はガラス転移温度に近い値で、荷重たわみ温度など試験条件とあわせて読みます。
- 糸引きの多くは吸湿とノズル温度が原因で、乾燥・リトラクション・ノズル清掃で改善します。
- 法人では、技術データシートが公開され、正規の流通から継続して入手できる製品を選びます。
目次
01PETGフィラメントとは
-
1
PETGの特徴を知る
-
2
PLA・ABS・PETと比べて用途を決める
-
3
メーカーの推奨温度を起点に試し造形する
-
4
ベッドへの定着を整える
-
5
乾燥保管とノズル清掃で糸引きを抑える
-
6
使う機種の対応を確かめて選ぶ
PETGフィラメントは、PET(ポリエチレンテレフタレート)にグリコールを加えて改質した樹脂「PETG」を、FDM方式(Fused Deposition Modeling:熱溶解積層法)の3Dプリンター向けに線状にした材料です。PETはペットボトルや食品容器の材料で、世界で最も多く使われているプラスチックの一つです。ただし、そのままでは冷える過程で結晶化が進み、白く濁ったり、もろくなったりします。グリコールを加えて結晶化を抑えたものがPETGで、「G」はグリコール(Glycol)を指します。
結晶化を抑えた結果、PETGは透明性を保ちながら耐衝撃性が高くなり、溶けたときの流れも安定します。この性質が3Dプリンターに適しており、PLAのように反りにくく、ABSに近い強度と耐熱性を持つ材料として、デスクトップ機から業務用機まで使われています。弊社が販売するRaise3Dの純正フィラメントにもPETGがあり、Polymaker社やBASF社のPET系フィラメントとあわせて、試作から治具まで多くの現場で使われています。
フィラメント全体の種類と選び方は 3Dプリンターのフィラメント材料の種類と選び方 で説明しています。
PETGの特徴と適している用途
PETGの特徴は、強度と造形安定性を両立している点です。主な性質は次のとおりです。
- 強度と耐衝撃性に優れ、落下や繰り返しの荷重に耐える
- 耐熱性は約80℃で、PLAより高くABSよりやや低い
- 半透明で光沢のある見た目に仕上がる
- 反りやゆがみが少なく、PLAに近い感覚で印刷できる
- 層間の密着がよく、積層方向にも割れにくい
弱みもあります。表面はPETに比べて若干傷がつきやすく、紫外線(UV)で劣化するため、屋外で長期間使う用途には適していません。吸湿しやすく、ノズル温度が高すぎると糸引きが起きやすい点にも注意が必要です。
○ 強み
落下や繰り返しの荷重に耐える
約80℃で、PLAより高くABSよりやや低い
半透明で光沢のある仕上がり
反りやゆがみが少なく、PLAに近い感覚で印刷できる
積層方向にも割れにくい
適している用途は、何度も作り直す試作品、生産現場で部品を固定する治具、材料の弾性を使ってはめ込むスナップフィット、カバーや筐体の機能試験用プロトタイプです。切削加工で1週間から数週間かかっていた試作を数時間から数日に短縮でき、ブロックから削り出す材料の無駄もありません。耐久性があるため、少量の最終部品をオンデマンドで印刷し、在庫を持たない運用にも使われています。
透明に近い造形がどこまでできるかは クリア(半透明)フィラメント で、食品対応などの変わり種は 食品対応などの特殊用途のフィラメント で説明しています。
02PLA・ABS・PETとの違い
PETGは、PLAの印刷しやすさとABSの強度の中間に位置する材料です。PLAは反りにくく初心者向きですが、耐熱が低く、夏場の車内や温水で変形します。ABSは耐熱・耐衝撃に優れますが、冷えるときの収縮が大きく、ヒートベッドや庫内加熱がないと反りや層割れが起きます。PETはPETGの元になる樹脂で、剛性は高いものの結晶化しやすく、印刷条件の幅が狭い材料です。一般的な性質は次のとおりです。
| 項目 | PLA | ABS | PETG | PET |
|---|---|---|---|---|
| ノズル温度の目安 | 190〜220℃ | 230〜260℃ | 220〜250℃ | 製品差が大きい |
| ベッド温度の目安 | 50〜60℃ | 90〜110℃ | 70〜80℃前後 | 70〜85℃前後 |
| 反り | 少ない | 大きい | 少ない | 中程度 |
| 耐熱性(ガラス転移温度の目安) | 約60℃ | 約100℃ | 約80℃ | 約70〜80℃ |
| 耐衝撃性 | 低い | 高い | 高い | 中程度 |
| 糸引き | 少ない | 少ない | 出やすい | 出やすい |
| 吸湿 | 中程度 | 中程度 | しやすい | しやすい |
表の値は一般的な傾向で、実際はメーカーや製品で異なります。弊社で扱うPolymaker社のPolyLite PETGはノズル230〜240℃・ベッド80℃、Bedrock 3D PET(旧 BASF Ultrafuse PET)はノズル210℃・ベッド75℃を推奨しており、同じPET系でも差があります。購入した製品のパッケージや技術データシートの値を優先してください。
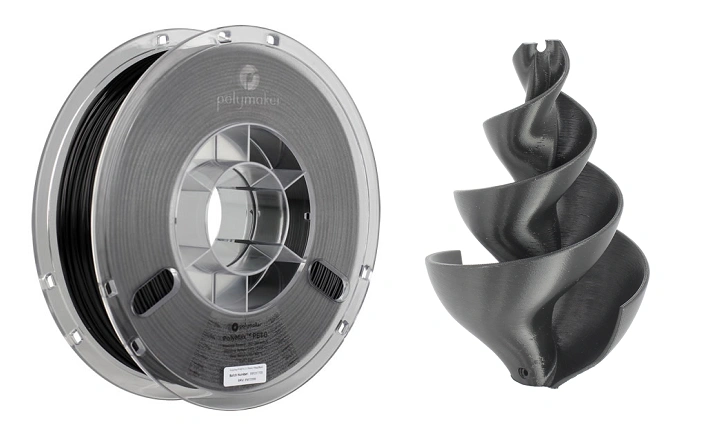
弊社で購入できる PETG フィラメント
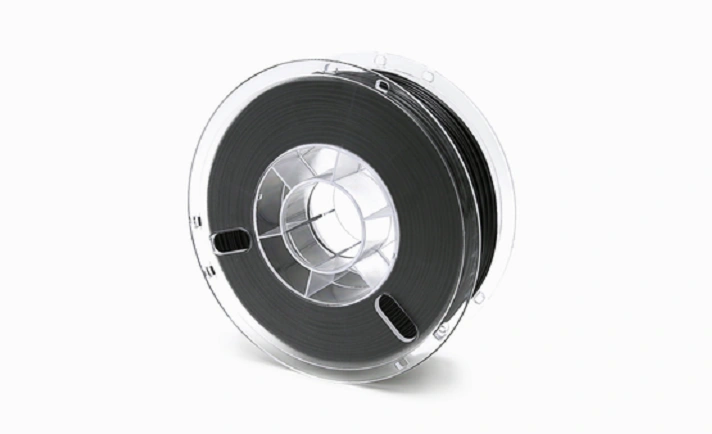
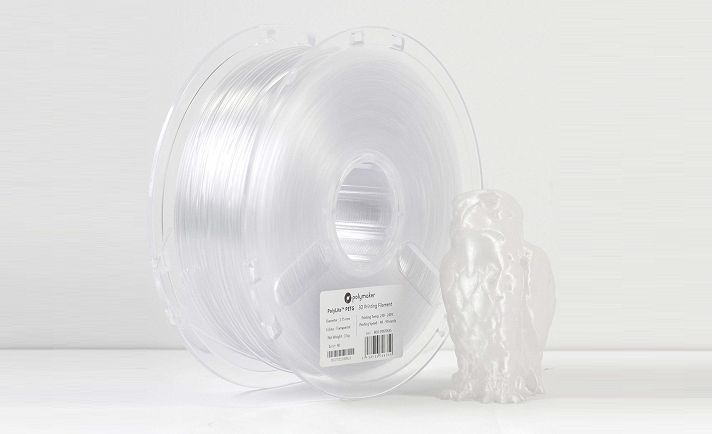

それぞれの材料の詳しい特徴は PLAフィラメント と ABSフィラメント で説明しています。
耐熱と強度は試験条件とあわせて確かめる
「耐熱80℃」という値は多くの場合ガラス転移温度(Tg)に近い数値で、荷重がかかった状態で使える温度ではありません。耐熱に関わる指標は複数あり、意味が異なります。
| 指標 | 意味 | 読み方の注意 |
|---|---|---|
| ガラス転移温度(Tg) | 樹脂が硬い状態から柔らかくなり始める温度 | 近づくと荷重なしでも変形が始まる |
| 荷重たわみ温度(HDT) | 規定の荷重(0.45MPaまたは1.8MPa)をかけて加熱し、一定量たわむ温度 | 荷重が大きい1.8MPaのほうが低い値になる |
| ビカット軟化温度 | 針状の圧子が規定の深さまで沈む温度 | 表面の軟化を見る指標で、HDTとは比較できない |
強度も同様です。引張強度・曲げ強度・衝撃強度は、試験片の作り方(射出成形か3Dプリントか)、積層方向、充填率、ノズル温度で大きく変わります。3Dプリント品は層の境目が弱点になるため、XY方向の値がZ方向(積層方向)でも出るとは限りません。技術データシート(TDS:Technical Data Sheet)を読むときは、数値とあわせて「試験規格(ISOやASTMの番号)」「試験片の作り方」「積層方向」を確認し、自社の用途に近い条件かを判断してください。荷重と温度が同時にかかる治具やカバーでは、実物を印刷して使用環境に近い温度で試すのが最も確実です。

繊維入りの材料の強度と扱いは カーボン・ガラス繊維の強化フィラメント で説明しています。
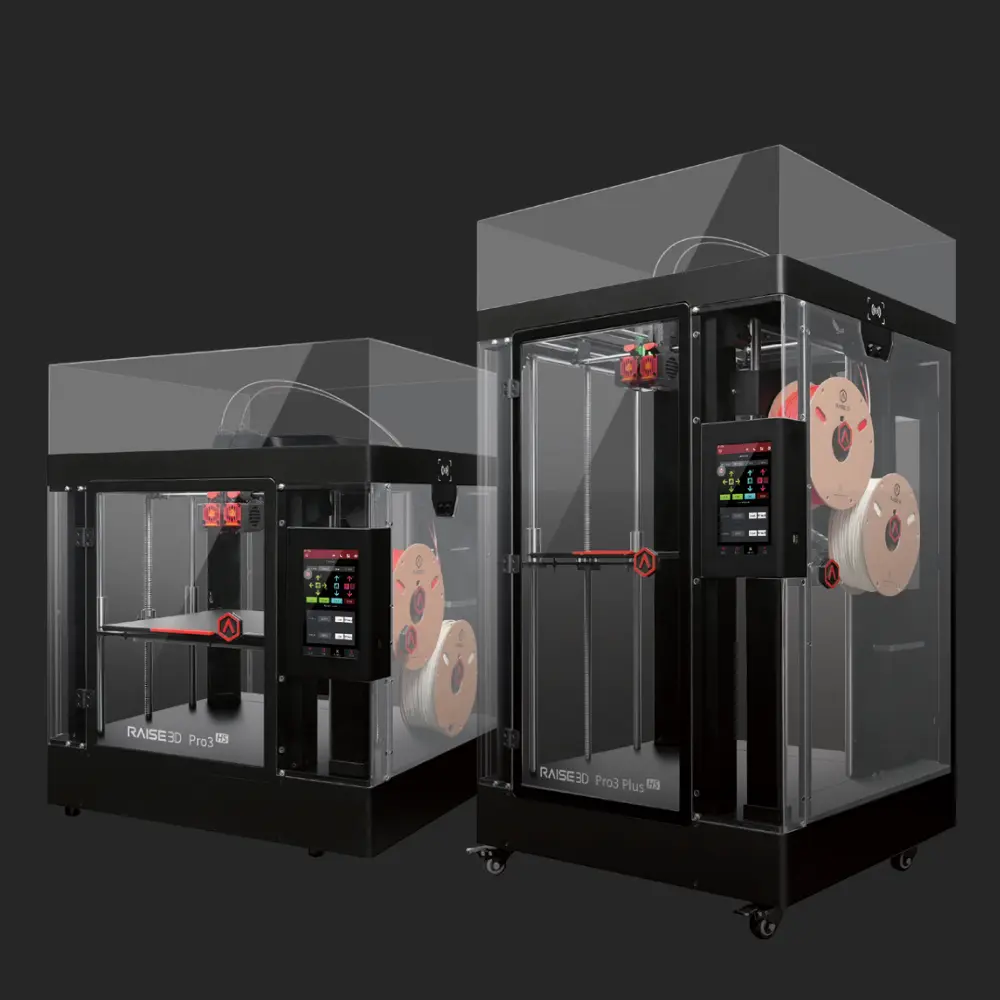
Raise3D の 3 系統
03PETGの印刷温度と設定の考え方
PETGのノズル温度は220〜250℃の範囲で、メーカー推奨値の中央から始めて5℃刻みで上下させ、最適値を決めてください。推奨値には幅があり、Polymaker社のPETGもRaise3D純正PETGも230〜240℃です。同じ材料でも、温度センサーの個体差やノズルの種類で実際の温度は数℃ずれるため、試し造形は欠かせません。
温度
0℃50℃100℃150℃200℃250℃
| 設定項目 | 目安 | 考え方 |
|---|---|---|
| ノズル温度 | 220〜250℃ | 高すぎると糸引きと垂れ、低すぎると層間の密着不足と押出不良 |
| ベッド温度 | 70〜80℃前後(製品により50〜100℃) | 低すぎると剥がれ、高すぎると下部がつぶれる |
| 印刷速度 | 30〜60mm/s程度 | PLAより少し遅めが安定しやすい |
| 冷却ファン | 中程度でオン | 張り出しが改善。強すぎると層間が弱くなる |
| リトラクション | 距離・速度を少しずつ増やす | 糸引き対策の中心。過度に増やすと詰まりの原因 |
試し造形は次の手順で進めます。
- 推奨値の中央(例:235℃)で温度タワーや小さな試験片を印刷します。
- 糸引きや垂れが目立てば5℃下げ、層がはがれやすければ5℃上げます。
- 層間の密着と表面の仕上がりが両立する温度を記録し、材料ごとの設定として保存します。
- 本番の形状で一度印刷し、張り出しや細部を見てファン速度とリトラクションを微調整します。
温度が高すぎると、造形物の角が溶けて歪み、ノズル周りにたまった樹脂が黒い塊として落ちます。低すぎると押出が重くなり、層の境目が白い筋になって見えます。
温度が低すぎる
- 層間の密着不足と押出不良
- 押出が重くなる
- 層の境目が白い筋になって見える
5℃上げる
適温を探す
- 推奨値の中央(例:235℃)で温度タワーを印刷する
- 層間の密着と表面の仕上がりが両立する温度を記録する
- 材料ごとの設定として保存する
本番の形状で確かめる
温度が高すぎる
- 糸引きと垂れ
- 造形物の角が溶けて歪む
- ノズル周りにたまった樹脂が黒い塊として落ちる
5℃下げる
ベッドへの定着と剥がれを防ぐ
PETGはベッドへの定着が良い材料ですが、温度と表面の状態が合わないと、1層目から剥がれるか、逆に強く貼りついてベッド表面を傷めます。定着を安定させる手順は次のとおりです。
- ベッド表面の油分をイソプロピルアルコール(IPA)で拭き取ります。指の油や前回の残りが剥がれの主な原因です。
- ベッド温度を推奨値(70〜80℃前後)にし、十分に温まってから印刷を始めます。
- ノズルとベッドの隙間(Zオフセット)をPLAよりわずかに広めにします。PETGは1層目を押しつぶすとノズルに巻き付き、糸引きの原因になります。
- ガラスベッドではスティックのりを薄く塗ります。PETGはガラスに強く貼りつき、はがすときにガラスが欠けることがあるため、のりは「離しやすくする」役割も持ちます。
- 背の高い造形物や接地面の小さい形状では、ブリム(造形物の周囲に付ける縁)を加えます。
- 印刷後はベッドが冷めてから外します。冷えると樹脂が収縮して自然に浮きます。
ベッド表面にはBuildTakやPEI(ポリエーテルイミド)シートが広く使われています。PETGとの相性はよいものの、高温のまま無理にはがすとシートが剥離することがあります。冷めるまで待つことが、表面を長持ちさせる最も簡単な方法です。
Raise3D E3とideaMakerで設定を確かめる
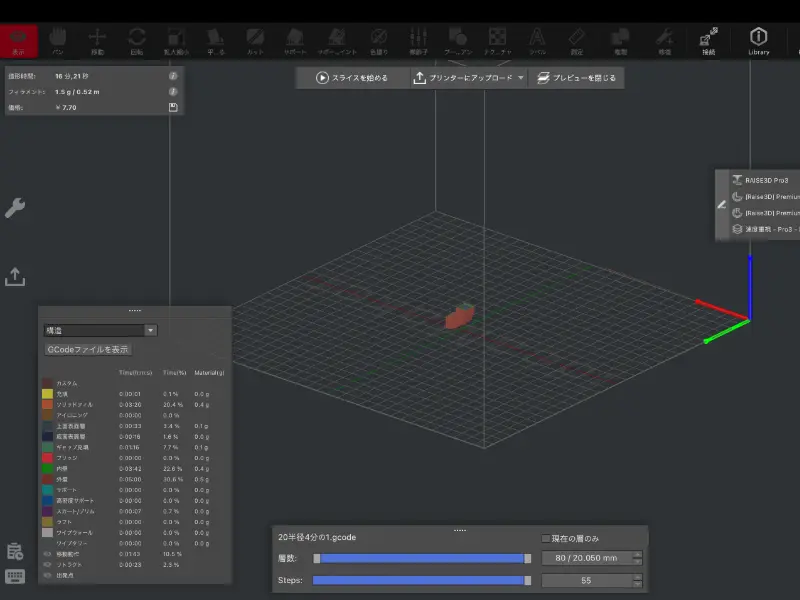
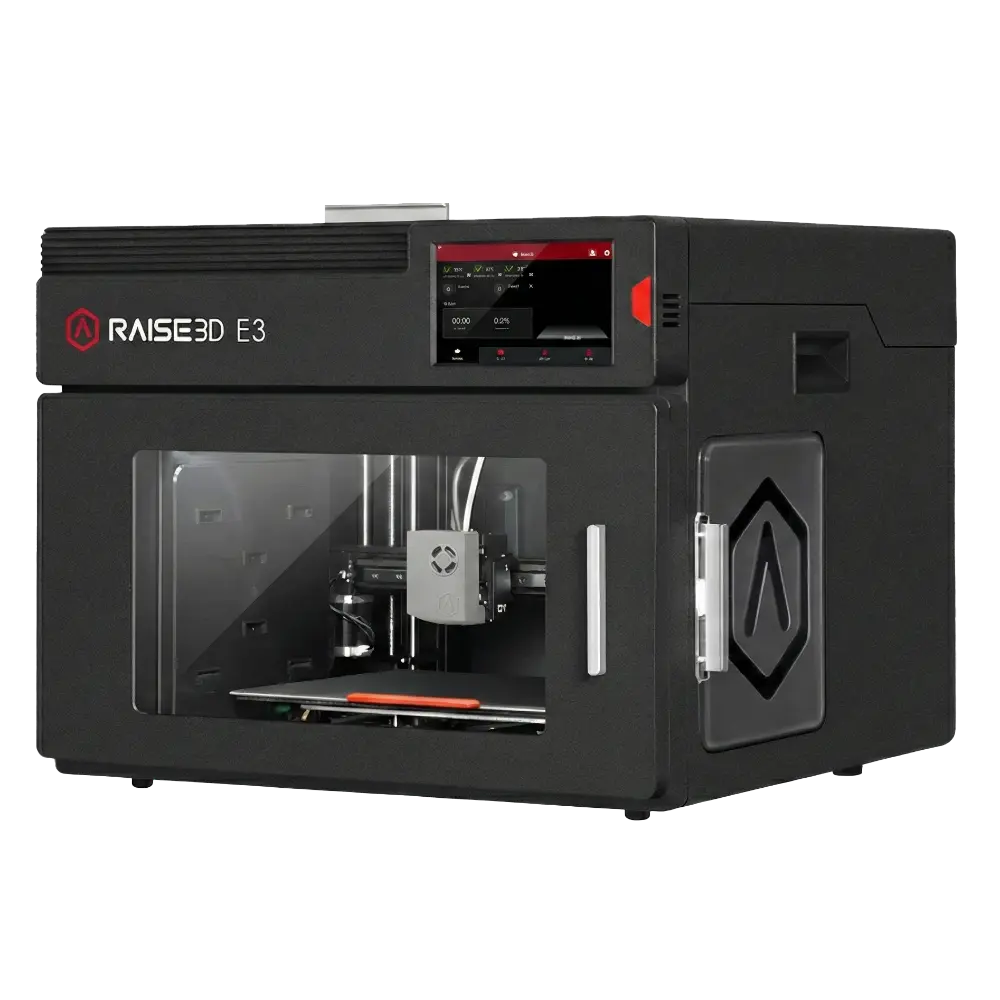
Raise3Dのプリンターでは、純正スライサーideaMakerに材料ごとの設定テンプレートが用意されており、PETGの温度・速度・リトラクションを一から探す必要がありません。ideaMakerはRaise3Dが無償で提供するスライサーで、純正フィラメントのほか、第三者メーカーの材料をRaise3Dが検証する「Open Material Program(OMP・旧称 OFP)」に登録された材料のテンプレートも利用できます。
設定の確認手順は次のとおりです。
- 機種にRaise3D E3を選び、材料テンプレートからPETG(純正またはOMP登録材料)を選びます。
- ノズル温度とベッド温度が、フィラメントのパッケージやTDSの範囲に入っているか確認します。
- リトラクションの距離と速度、冷却ファンの速度を確認します。糸引きが出たときはここから調整します。
- スライス後のプレビューで1層目の広がりとサポートの付き方を確認してから印刷します。
- 調整した設定は別名で保存し、材料のロットが変わったときの比較に使います。
Raise3D E3のノズルの最高温度は330℃、造形台の最高温度は110℃です。造形サイズはシングルで330×240×240mm、デュアルで295×240×240mmです。PETGにも対応しており、Raise3D Premium PETGが使えます。
弊社では日本語で読めるRaise3D E3専用のマニュアルをご用意しています。Raise3D E3の使い方は、弊社が公開している技術サイト「Raise3D E3/ideaMakerやさしいマニュアル」でご覧いただけます。セットアップ・プリンターの基本・ideaMakerの基本と応用などの章があります。
04糸引きと吸湿の対策
PETGの糸引きは、主に「フィラメントの吸湿」と「ノズル温度の高さ」が原因です。両方を同時に見直してください。糸引きとは、ノズルが造形物の間を移動するときに余分な樹脂が引き出され、蜘蛛の糸のように張り付く現象です。
吸湿したフィラメントは、ノズル内で水分が一気に蒸発して気泡になり、押出が不安定になります。印刷中に「パチパチ」と音がする、表面がざらつく、細い糸が大量に出る、層間が弱い、といった症状はほぼ吸湿が原因です。PETGは空気中の水分を吸いやすく、開封後数日で影響が出ることもあります。ノズル温度が高すぎる場合は樹脂の粘度が下がり、移動中に先端から垂れます。対策は次の順に進めます。
- フィラメントを乾燥させ、乾燥した状態で印刷します。最も効果が大きい対策です。
- ノズル温度を5℃ずつ下げ、層間の密着を保てる下限を探します。
- リトラクションの距離と速度を少しずつ増やします。ダイレクト式とボーデン式で適切な距離が異なるため、プリンターの推奨値から始めます。
- 移動速度を上げ、移動中に外周を横切らない設定を有効にします。
- ノズルの外側と内側を清掃します。
-
1
フィラメントを乾燥させる
-
2
ノズル温度を5℃ずつ下げる
-
3
リトラクションを増やす
-
4
移動速度を上げる
-
5
ノズルを清掃する
フィラメントを乾燥させて保管する手順
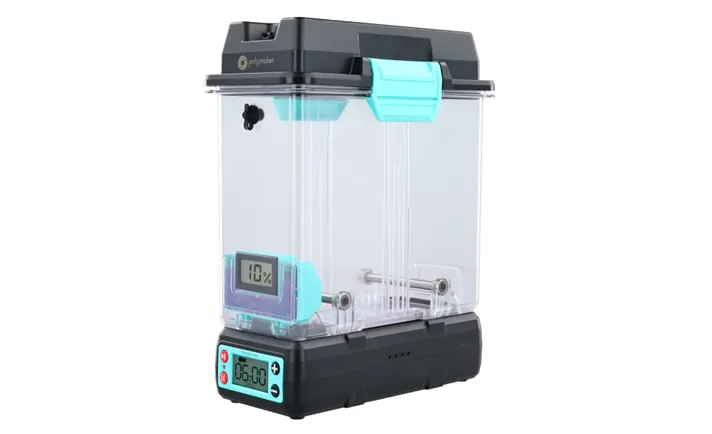
PETGは使う前に乾燥させ、使わないときは乾燥剤とともに密閉して保管してください。吸湿したフィラメントも、加熱乾燥すれば多くの場合は性能を取り戻せます。
-
1
乾燥機にスプールごと入れる
-
2
55〜65℃で4〜8時間乾燥
-
3
乾燥剤入りの密閉容器へ
-
4
湿度計と乾燥剤を確認
-
5
乾燥ボックスから直接送る
- フィラメント乾燥機または乾燥機能付きの収納ボックスに、スプールごと入れます。
- 温度をメーカー推奨値に設定します。PETGでは一般に55〜65℃程度で4〜8時間が目安です。高すぎるとスプール上でフィラメント同士が貼りつくため、推奨値を超えないようにします。
- 乾燥後は、乾燥剤を入れた密閉容器か、乾燥状態を保てるボックスに移します。
- 湿度計で容器内の湿度を確認し、乾燥剤の色が変わったら交換または再生します。
- 長時間の印刷では、乾燥ボックスから直接プリンターへ送る構成にし、印刷中の再吸湿を防ぎます。
弊社で扱う乾燥機には、ドライヤードックとフィラメントボックスの2つでできたPolymaker PolyDryerと、最高70℃まで設定できるSUNLU FilaDryer S2があります。PolyDryerは乾燥した状態のままプリンターへ送れるため、梅雨や夏場に有効です。食品乾燥機やオーブンで乾燥する方法も知られていますが、温度制御が粗くスプールの変形や過加熱の危険があるため、業務では専用機をおすすめします。
保管容器・乾燥剤・乾燥機の選び方は フィラメントの保管と乾燥 で詳しく説明しています。
ノズルを清掃して糸引きを減らす
ノズルの外側や内側にたまった樹脂は、糸引きと黒い塊(焦げ)の原因になるため、定期的に清掃してください。PETGは粘りが強く、先端に付着した樹脂が加熱され続けて炭化し、印刷中に造形物へ落ちることがあります。
- ノズルを印刷温度まで加熱し、外側の樹脂を真鍮ブラシや綿布で拭き取ります。手袋を着用し、周囲の配線に触れないようにします。
- 内側は「コールドプル」で清掃します。押し出せる温度まで加熱して少し押し出し、ノズルを100℃前後まで冷ましてから、固まりかけた樹脂をフィラメントごと一気に引き抜きます。
- 引き抜いた先端がきれいになるまで2〜3回繰り返します。
- 材料を切り替えるときは、クリーニング用フィラメントか次に使う材料を十分に押し出し、前の樹脂を追い出します。高温材料からPETGへ切り替えた直後は、残った樹脂が焦げの原因になります。
- 清掃後に小さな試験片を印刷し、糸引きと黒い塊が減ったか確認します。
ノズルが汚れたまま温度やリトラクションを調整しても改善しないことが多く、設定変更の前にノズルの状態を確かめるのが近道です。
05法人でPETGフィラメントを選ぶときの基準
法人や学校でPETGを選ぶ基準は、「技術資料が公開されているか」「同じ品質で継続して入手できるか」「使うプリンターで検証済みか」の3点です。業務では、同じ条件で何度も印刷できることが価格や色より優先されます。
| 基準 | 確認する内容 |
|---|---|
| 技術資料 | TDSとSDS(安全データシート)が公開され、試験条件が明記されている |
| 寸法精度 | フィラメント径1.75mmに対して±0.05mm程度の公差が示されている |
| 継続供給 | 同じ型番・色を複数ロットにわたって入手でき、ロット番号が管理されている |
| プリンターとの適合 | 機種のメーカーが検証した材料か、材料テンプレートが提供されている |
| 包装 | 真空パックと乾燥剤が同梱され、開封前の吸湿が抑えられている |
| 用途上の認証 | 食品接触など特定用途では、日本国内の法令への適合を別途確認する |
弊社で扱う製品では、Polymaker社のPolyLite PETG(1kg)が半透明・ホワイト・ブラック・ブルー・グレーの5色、ナノ補強技術で靭性を高めたPolyMax PETG(750g)がホワイト・ブラックの2色です。
Bedrock 3D PET(旧 BASF Ultrafuse PET)は海外で食品接触の認証を受けていますが日本では未認証のため、国内で食品に触れる用途では日本の法令への適合を別に確認する必要があります。
カーボンファイバーを15%配合したBedrock 3D PET CF15(旧 Ultrafuse PET-CF)は、ノズル250〜270℃・ベッド90〜110℃と条件が大きく異なり、プリンターの対応温度と照らし合わせることが欠かせません。
一次メーカーと国内の正規の流通を確かめる
PETGの数値や推奨条件は、材料を製造している一次メーカーの技術資料を出どころとして確かめてください。「PETGの耐熱は80℃」「印刷温度は240℃」といった数値は多く出回っていますが、出典のないものは、どの製品のどの試験条件の値かが分かりません。
- パッケージに記載されたメーカー名と製品名(型番)を確認します。
- メーカーの公式サイトで、その製品のTDSとSDSを探し、推奨温度・乾燥条件・機械的特性を確認します。
- 国内の総代理店や正規販売店の日本語資料があれば、原文と照らし合わせて読みます。翻訳資料は更新が遅れることがあるため、数値は原文を優先します。
- 購入先が正規の流通かを確認します。出所不明の製品では、ロットの管理や不具合時の問い合わせ先が確保できません。
-
1
パッケージのメーカー名と型番を確認
-
2
公式サイトでTDSとSDSを探す
-
3
国内の資料は原文と照らし合わせる
-
4
正規の流通かを確認
Raise3D Premium PLAとPremium PETGの技術データシート(TDS)は、Raise3Dの材料ページからPDFで入手できます。安全データシート(SDS)も同じページからPDFで入手できます。
Raise3D E3を使った講習の例
PETGを社内や校内に導入するときは、1台のプリンターと1種類の材料に絞り、設定・定着・乾燥を一通り体験する講習が効果的です。弊社は、工業高校の教職員向けの講習会を共催しました。手描きスケッチ、ideaMakerでのテクスチャ/濃さ変換、Raise3D E3での造形という流れで行いました。
06よくある質問
PETGとは何ですか
PET(ポリエチレンテレフタレート)にグリコールを加えて結晶化を抑えた樹脂です。透明性と耐衝撃性が高く、FDM方式の3Dプリンターでは反りが少なく強度のある材料として使われています。
PETGとPLAの違いは何ですか
PLAは印刷しやすく反りにくい反面、耐熱が約60℃と低く、衝撃で割れやすい材料です。PETGは同じく反りにくく、耐熱が約80℃で耐衝撃性も高い一方、吸湿しやすく糸引きが出やすい点が違います。
PETGフィラメントの温度は何℃にすればいいですか
ノズルは220〜250℃、ベッドは70〜80℃前後が目安です。製品ごとに推奨値が異なるため、パッケージやTDSの中央値から始め、5℃刻みで調整してください。
PETGが糸を引くときはどうすればいいですか
まずフィラメントを乾燥させてください。それでも残る場合は、ノズル温度を5℃ずつ下げ、リトラクションの距離と速度を増やし、ノズルの外側と内側を清掃してください。
PETGフィラメントは乾燥させないとだめですか
真空パックを開封した直後はそのまま使えることが多いですが、開封後に数日以上たった製品は乾燥をおすすめします。吸湿による糸引き・気泡・層間の弱さは、設定では直せません。
PETGの耐熱は何℃ですか
一般にガラス転移温度が約80℃です。荷重がかかった状態で使える温度はこれより低く、荷重たわみ温度(HDT)など試験条件つきの値をTDSで確認してください。
うちの3DプリンターでPETGは使えますか
ノズルが250℃程度、ベッドが70〜80℃まで加熱できる機種であれば、多くの場合使えます。PTFE(フッ素樹脂)チューブがノズル内部まで通っているホットエンドでは高温側でチューブが劣化することがあるため、機種の最高温度と構造を確認してください。
07まとめ
PETGフィラメントは、PETにグリコールを加えて結晶化を抑えた材料で、PLAのように反りにくく、ABSに近い強度と耐衝撃性を持ちます。試作品、治具、スナップフィット、機能試験用のプロトタイプに適しており、少量の最終部品にも使われています。扱いの要点は次の3点です。
- 温度:ノズル220〜250℃、ベッド70〜80℃前後を目安に、5℃刻みの試し造形で決める
- 定着:ベッドを清掃し、Zオフセットをわずかに広めにとり、冷めてから外す
- 乾燥:使う前に55〜65℃程度で乾燥し、乾燥剤とともに密閉して保管する
糸引きが出たときは、設定を変える前に吸湿とノズルの汚れを疑うと解決が早くなります。耐熱や強度の数値は試験条件が明記された一次メーカーのTDSで確かめ、正規の流通から継続して入手できる製品を選んでください。
関連記事
- フィラメントの種類と選び方
- PLAフィラメント
- ABSフィラメント
- カーボン・ガラス繊維の強化フィラメント
- フィラメントの保管と乾燥
- クリア(半透明)フィラメント
- 食品対応などの特殊用途のフィラメント
08導入のご相談
PETGの選定や機種の確認は、お問い合わせフォームからご相談ください。
ご相談
PETG の選定・機種の確認を相談する
まず質問だけでも構いません。用途や造形物をお知らせいただければ、機種・フィラメント・パーツの選び方をご案内します。
お電話でもご相談いただけます:042-444-7220(平日 9:00〜17:00)
