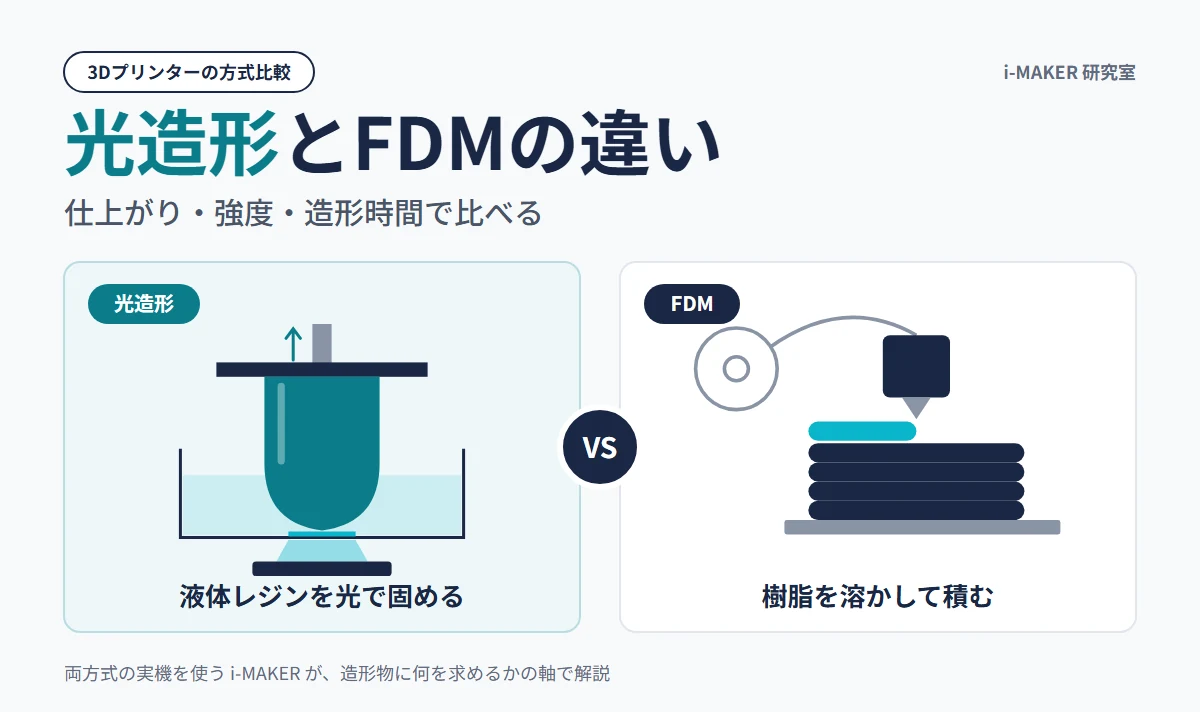
光造形とFDM(Fused Deposition Modeling:熱溶解積層法)は、業務用3Dプリンターの代表的な二つの方式です。
「仕上がりがきれいなのはどちらか」「強度が出るのはどちらか」「複数個をまとめて造形すると早いのはどちらか」は、カタログの積層ピッチを見比べただけでは判断できません。
この記事では、仕組みと材料、仕上がり、寸法精度、強度、造形時間、後処理と使う環境を、二つの方式で同じ軸に並べて比べます。
光造形の仕組みそのものと必要なものは、光造形3Dプリンターとはにまとめています。
この記事の要点
- 選ぶ軸は「造形物に何を求めるか」です。滑らかな表面と細部なら光造形、実用の熱可塑性樹脂で大きな部品や治具を作るならFDMが向いています。
- 光造形の表面が滑らかなのは積層ピッチが細かいからではなく、液体のレジンが光の輪郭どおりに固まり、層同士が化学的につながる性質によるものです。
- 寸法のずれや反りはどちらの方式でも起きます。FDMは冷却時の熱収縮、光造形は硬化収縮と剥離の力が主な原因です。
- 強度や劣化は方式よりも材料で決まります。FDMは層の間が弱い異方性があり、光造形はほぼ等方性です。
- 複数個を同時に造形すると、FDMは個数に応じて時間が延び、一層分を面で固めるLCD(液晶)方式の光造形はほとんど変わりません。
あわせて読みたい記事(深く知りたい方へ)
 光造形3Dプリンター光造形3Dプリンターとは?仕組み・方式・必要なもの・選び方を実機で解説
 FDM 3DプリンターFDM 3Dプリンタとは|仕組み・FFF との違い・弱点と選び方
 光造形3Dプリンター光造形3Dプリンターの方式の違い(SLA・DLP・LCD)|比較表と選び方
 光造形3Dプリンター光造形3Dプリンターのデメリット6つと対策
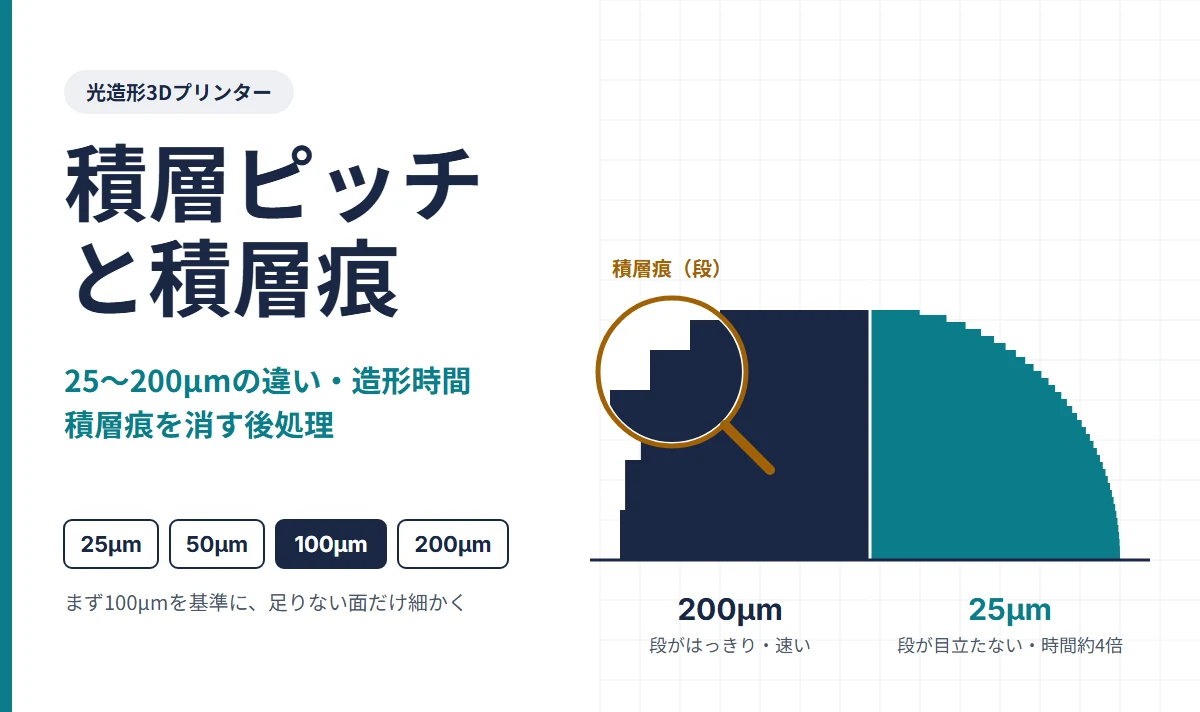 光造形3Dプリンター光造形の積層ピッチと積層痕|25〜200µmの違い・造形時間・消す後処理
 光造形3Dプリンター光造形の強度はどのくらい?レジン別の代表値と二次硬化・洗浄の影響
 光造形3Dプリンター光造形3Dプリンターに必要なもの一覧|環境・道具・後処理・洗浄液と廃液まで
 光造形3Dプリンター世界最安! 1万円台の光造形3DプリンターINBOX nanoが登場
目次
01光造形とFDMは「造形物に何を求めるか」で選ぶ
-
光造形
- 特徴
- 液体レジンを光で固める・滑らか・等方性・複数個でも時間が変わらない・洗浄とレジンによっては二次硬化
-
FDM
- 特徴
- 熱可塑性樹脂を溶かして積む・積層痕・異方性・個数で時間が延びる・後処理は簡単
表面の滑らかさや細かい形状の再現、同じ部品を複数個まとめて造形する効率を求めるなら光造形、工業製品と同じ熱可塑性樹脂の性質や大きな造形サイズ、後処理の手軽さを求めるならFDMが向いています。
どちらが優れているかではなく、造形物に何を求めるかで選ぶのが、方式選びで迷わない近道です。
二つの方式のおおまかな違いは次のとおりです。
| 比べる項目 | 光造形 | FDM(熱溶解積層法) |
|---|---|---|
| 固める仕組み | 液体の光硬化性樹脂に光を当てて固める | 熱可塑性樹脂を溶かして押し出し、冷えて固まる |
| 材料の形 | 液体(レジン) | 糸状(フィラメント) |
| 表面の仕上がり | 滑らかで積層痕が目立ちにくい | 積層痕が残る |
| 寸法のずれ・反り | 硬化収縮や剥離の力で起きる | 冷却時の熱収縮で起きる |
| 強度の向き | ほぼ等方性(向きによる差が小さい) | 異方性(層の間が弱い) |
| 複数個の造形時間 | 一層分を面で固める方式では個数が増えてもほぼ変わらない | 個数に応じて延びる |
| 後処理 | 洗浄・サポート除去。レジンによっては二次硬化 | サポート除去のみで済むことが多い |
メーカーや機種によって性能が大きく変わりますので、一般的な業務用デスクトップ機の傾向としてご覧ください。
| 求めるもの | 光造形 | FDM |
|---|---|---|
| 表面の滑らかさ | ◎積層痕が目立ちにくい | △積層痕が残る |
| 細い文字・薄い壁 | ◎50µmの画素で再現(Form 4) | △ノズル径0.4mmが限度 |
| 強度の向きによる差 | ◎ほぼ等方性 | △積層方向が弱い |
| 最終製品と同系の材料 | ○用途別のレジン | ◎PETG・ナイロン・PCなど |
| 同じ小物を多数同時に | ◎面露光なら時間はほぼ一定 | △個数に応じて延びる |
| 後処理の手軽さ | △洗浄・二次硬化が要る | ◎サポート除去が中心 |
◎ 得意 ○ 対応できる △ 工夫が必要(一般的な業務用デスクトップ機の傾向)
02光造形とFDMの仕組みと材料の違い
光造形は液体の光硬化性樹脂(レジン)に光を当てて一層ずつ固める方式で、FDMは糸状の熱可塑性樹脂(フィラメント)を熱で溶かして一層ずつ積み上げる方式です。
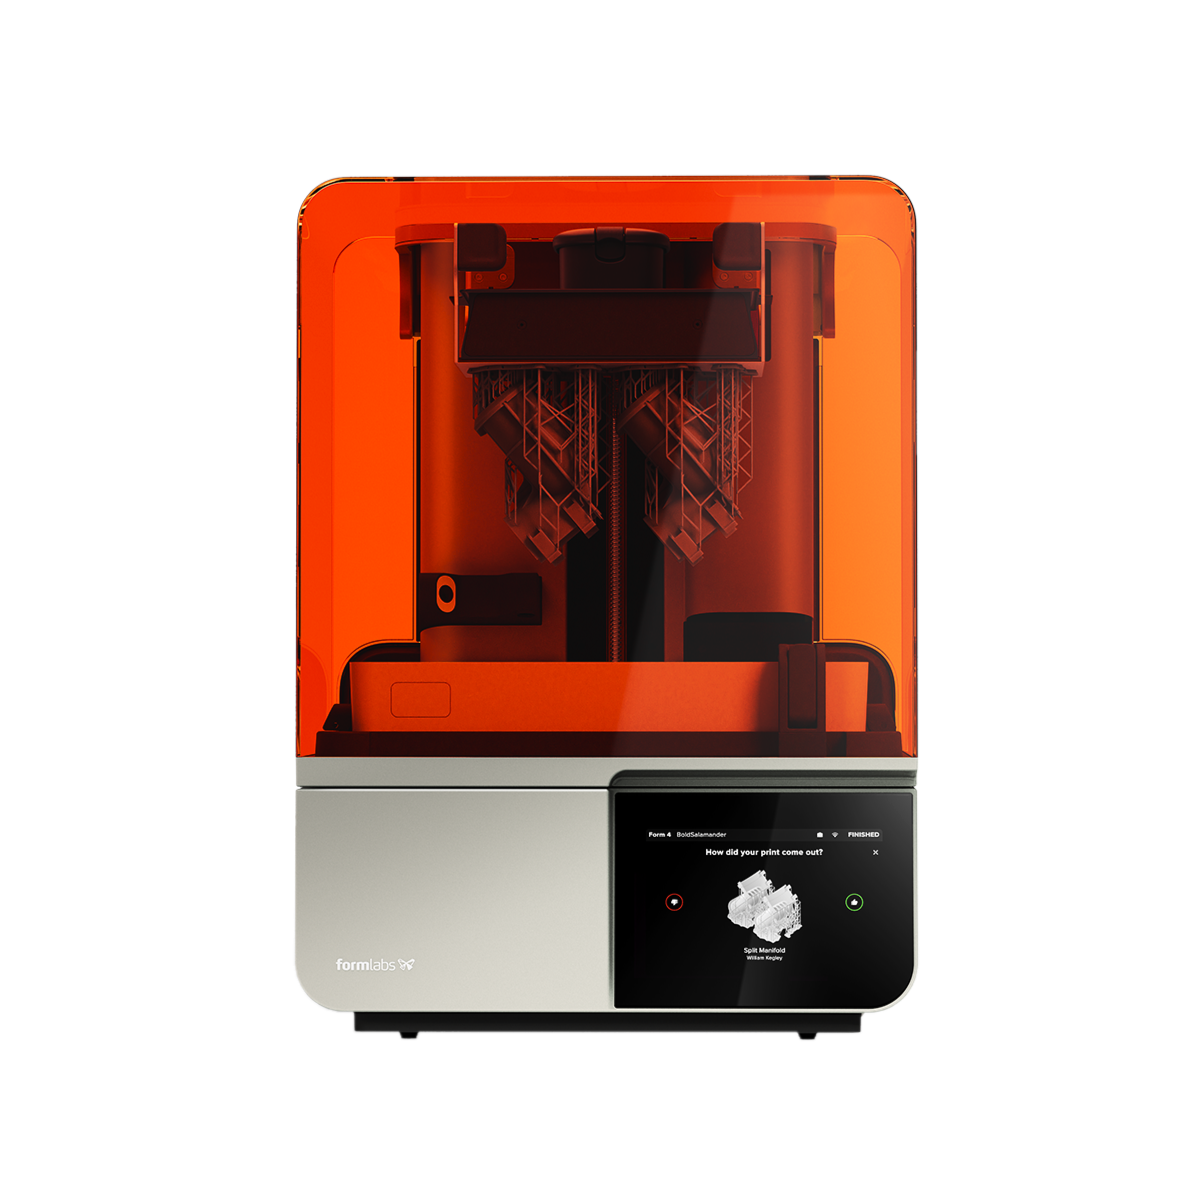
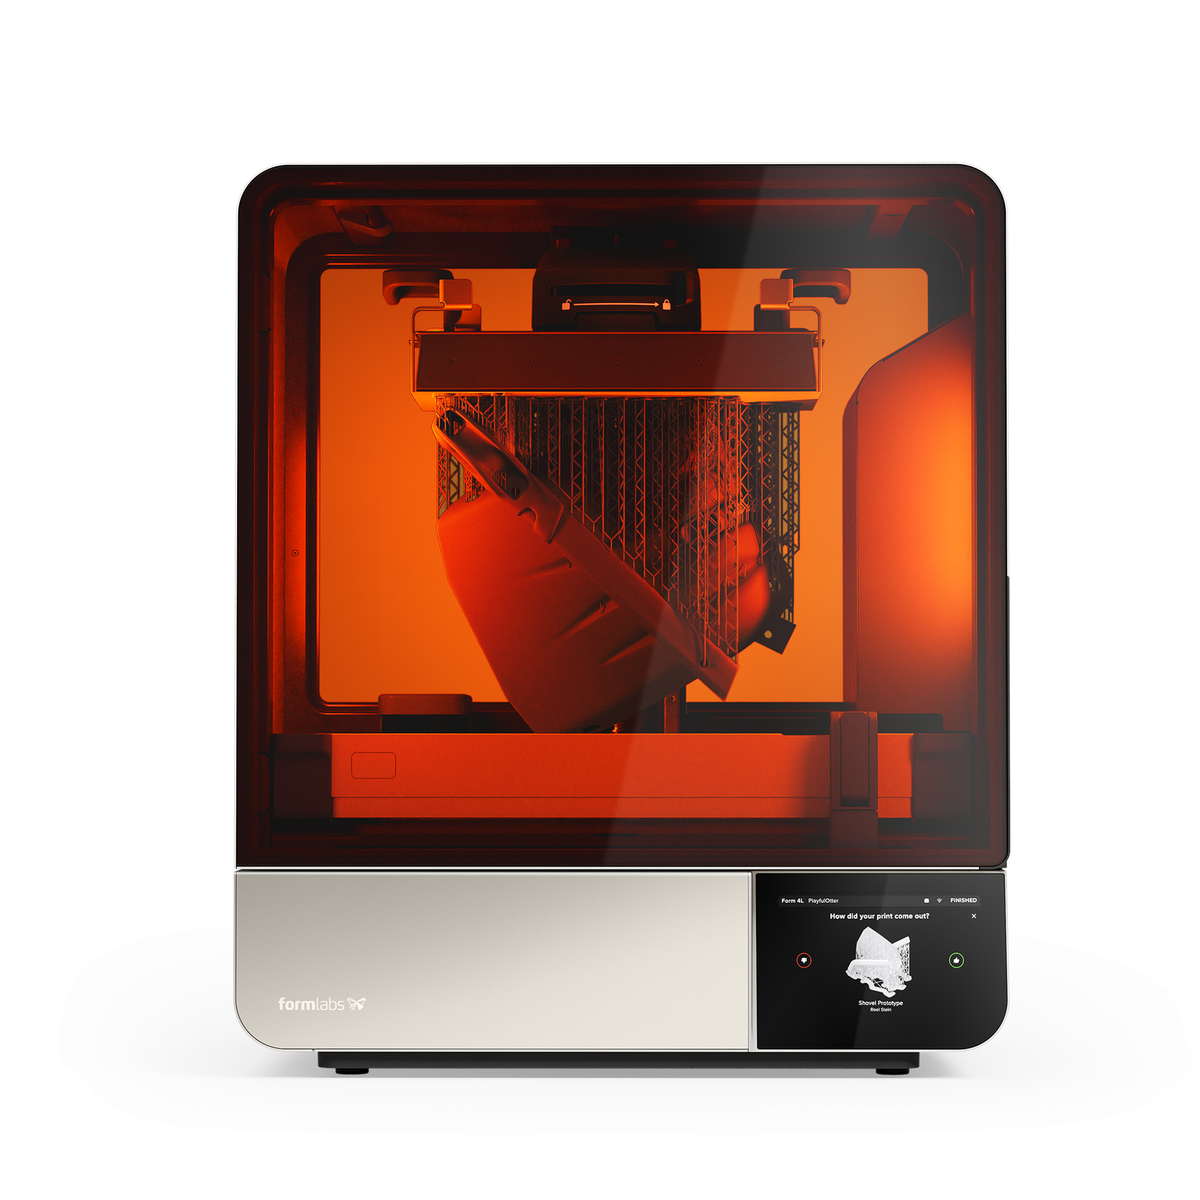
光造形の方式にはSLA(Stereolithography:レーザー光造形)・DLP(Digital Light Processing)・LCD(Liquid Crystal Display)があり、弊社で使っているForm 4はLCD系のLFD(Low Force Display)です。
方式ごとの違いは光造形の方式の違い(SLA・DLP・LCD)で説明しています。
レジンは光が当たると化学反応で固まり、固まったあとは加熱しても溶けません。
標準レジンのほか、透明なクリア、ゴムのように曲がるフレキシブル、耐久性を高めたタフ、歯科用、鋳造用のキャスタブルなど、用途別のレジンが揃っています。
 材料
FDMは、直径1.75mmまたは2.85mmのフィラメントを加熱したノズルに送り込み、溶けた樹脂を線状に押し出してプラットフォーム上に描き、冷えて固まったところへ次の層を重ねます。

材料は加熱すると柔らかくなり冷えると固まる熱可塑性樹脂で、射出成形で使われる工業用樹脂と同系のものを扱えます。
具体的には、PLA(ポリ乳酸)、ABS(アクリロニトリル・ブタジエン・スチレン)、PETG(グリコール変性ポリエチレンテレフタレート)、ナイロン、PC(ポリカーボネート)、TPU(熱可塑性ポリウレタン)などです。
最終製品と同じ材料で試作や治具を作れることがFDMの大きな強みです。

積層ピッチは、光造形が多くの機種で25〜200µm、FDMは推奨がノズル径の半分で、0.4mmノズルなら0.2mmです。数字の範囲が重なるため、積層ピッチだけでは仕上がりの違いを説明できません。
出典: Formlabs SLA光造形方式3Dプリントのガイド
Form 4シリーズ
03仕上がり・強度・造形時間の違い
同じ積層ピッチで比べても、光造形の表面は滑らかでFDMには積層痕が残り、強度の向きも造形時間の伸び方も異なります。

滑らかさの差は積層ピッチではなくレジンの性質から生まれる
光造形の表面が滑らかなのは、積層ピッチが細かいからではなく、液体のレジンが光の輪郭どおりに固まり、層と層が化学的につながるからです。
FDMでは、ノズルから押し出された樹脂は断面が丸みを帯びた「線」として置かれます。層の縁が丸いため隣の層との間にわずかな溝ができ、光が当たると縞模様として見えます。
横方向の細かさもノズル径(一般に0.4mm)が限度で、それより細い線や文字は再現できません。
光造形では、液体のレジンのうち光が当たった部分だけが固まるため、層の縁は光の輪郭どおりに決まり、表面は液面のまま平らに固まります。
さらに、固まった直後の層は反応しきっていない状態にあり、次の層を照射すると前の層と化学的に結びつくため、同じ積層ピッチでも境目の溝が残りにくく滑らかに見えます。

Form 4のLCD方式では横方向の最小単位が50µmの画素で、細い文字や薄い壁も再現しやすくなっています。
寸法のずれや反りはどちらの方式でも起きる
寸法のずれや反りは、光造形でもFDMでも起きます。原因が違うだけで、「光造形なら反らない」わけではありません。
FDMの反りは冷却による熱収縮が原因です。
溶けた樹脂はプラットフォームの上で冷えるときに縮みますが、下の層はすでに固まっているため、上の層が縮むほど端を持ち上げる力が働きます。
ABSのように収縮の大きい材料ほど反りやすく、ビルドプレートに接する面積が大きいほど反りやすくなります。PLAは比較的反りにくい材料です。

対策は、プラットフォームの加熱と庫内の温度を保つエンクロージャー、接着面を広げるブリムやラフト、フィラメントの乾燥です。
光造形のずれは、レジンが固まるときに体積が縮む硬化収縮と、一層ごとにタンクの底から造形物を引き剥がす力が原因です。大きく平らな面を底と平行に置くと、剥がす力が面全体にかかって反ったり、サポート跡が目立ったりします。
造形後の二次硬化でもわずかに縮みます。対策は、平らな面を斜めに傾けて配置すること、サポートを適切に付けること、二次硬化の時間と温度をレジンのメーカー指示に合わせることです。
-
FDM
- 原因
- 冷却時の熱収縮
- 起きやすい条件
- ABSなど収縮の大きい材料、ビルドプレートに接する面積が大きい形
- 対策
- プラットフォームの加熱、エンクロージャー、ブリム・ラフト、フィラメントの乾燥
-
光造形
- 原因
- 硬化収縮と、タンクの底から剥がす力
- 起きやすい条件
- 大きく平らな面を底と平行に置いた配置
- 対策
- 平らな面を傾けて配置、サポートを適切に付ける、二次硬化の時間と温度をメーカー指示に合わせる
どちらの方式でも、歯科模型や嵌め合いのある部品のように寸法がはっきり求められる造形物は、一度試作して実際に測り、データ側で補正してください。
強度と劣化は材料によって変わる
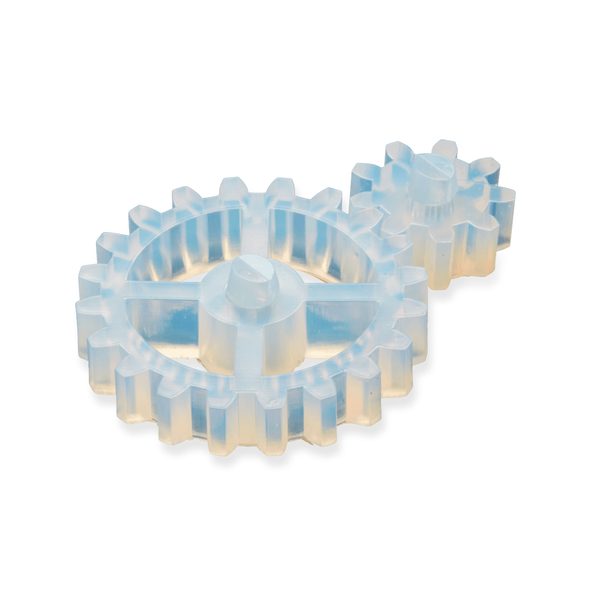
強度と劣化は、方式よりも使う材料で決まります。「FDMは強い」「光造形は割れやすい」という印象は、PLAと標準レジンを比べたときの話にすぎません。
方式によって確かに違うのは、強度の向きです。FDMの造形物は層と層の接着で成り立っているため、層に沿った方向(XY方向)に比べて積層方向(Z方向)の引っ張りに弱い異方性を持ちます。

力のかかる部品は、荷重の方向に層の境目が直交しないように造形の向きを決めてください。光造形の造形物は層同士が化学的に結びつくためほぼ等方性で、向きによる差が小さくなります。
一方で、絶対的な強さや耐久性は材料次第です。
| 材料 | 方式 | 特徴 |
|---|---|---|
| 標準レジン | 光造形 | 硬いが衝撃に弱く割れやすい。形状確認向き |
| タフ・デュラブル系レジン | 光造形 | 衝撃や繰り返しの曲げに耐える。機能試作向き |
| 高耐熱レジン | 光造形 | 熱に強いが脆い傾向。治具や型向き |
| PLA | FDM | 硬く造形しやすいが、60℃前後で軟化し長期荷重で変形する |
| ABS・PETG | FDM | 粘りがあり衝撃に強い。ABSは反りやすく、PETGは反りにくい |
| ナイロン・PC | FDM | 高い強度と耐熱性。吸湿や反りの管理が必要 |
劣化の仕方も材料で違います。光造形のレジンは紫外線で劣化する場合がありますが、材料で差があり、目安として、硬い材料は劣化しにくく、ゴム系は劣化しやすい傾向です。詳しくは光造形のデメリットと対策をご覧ください。
FDMの熱可塑性樹脂では、PLAは湿気や熱で徐々に劣化し、ナイロンは吸湿して寸法や強度が変わり、ABSは紫外線で黄変して脆くなります。
造形時間の違いと複数個の同時造形
1個だけの造形時間は機種と形状で決まり、方式だけでは優劣がつきません。一方、複数個を並べて造形すると、FDMは個数に応じて時間が延び、LCD方式やDLP方式の光造形はほとんど変わりません。
FDMはノズルが線を描いて積み上げる方式ですから、造形時間はおおむね押し出す樹脂の量とノズルの移動距離で決まります。2個並べれば移動距離もほぼ2倍になり、時間もほぼ2倍になります。

光造形のうちレーザー式のSLAは一点ずつ描くため、個数が増えると時間も増えますが、レーザーの走査はノズルの移動よりはるかに速く、増え方はFDMより小さくなります。
DLP方式とLCD方式は一層分を面で一度に照射するため、1個でも10個でも1層にかかる時間はほぼ同じで、造形時間は造形物の高さで決まります。
Form 4もLFDは造形面の使用率で速度が変わらないため、個数を増やしても造形時間はほとんど変わりません。歯科模型や小さな部品を一度に多数作る現場では、この差が1日の生産数に直結します。

出典: Formlabs ブログ「Formlabsから新登場のForm 4」・Formlabs 光造形3Dプリンタガイド:SLA vs. DLP vs. MSLA vs. LCD・Formlabs SLA光造形方式3Dプリントのガイド・Formlabs 光造形3Dプリンター 製品仕様(Form 4/Form 4L)
04弊社の実機で比べる|Raise3D E3とForm 4で同じモデルを造形
弊社はFDM機のRaise3D E3と光造形機のForm 4の両方を実機で使っています。
同じモデルを両方で造形した実測(造形時間・材料の使用量・寸法・仕上がりの写真・後処理の時間)は、そろい次第この節に載せます。先に、公表値と弊社の経験で違いをまとめます。
| 項目 | Raise3D E3(FDM) | Form 4(光造形) |
|---|---|---|
| 方式 | FFF。ノズルから熱で溶かしたフィラメントを出し、1個ずつ描いて積む。独立型デュアルエクストルーダーで、2色・2素材の造形、ミラー造形、コピー造形ができる | LFD。面で一括露光する光造形 |
| 造形サイズ | 330×240×240mm(シングル)/295×240×240mm(デュアル) | 200×125×210mm |
| 積層ピッチ | 0.1〜0.5mm(0.4mmノズルの推奨は0.1〜0.3mm) | 25〜200µm(0.025〜0.2mm) |
| 水平方向の細かさ | ノズル径0.4mmが標準(0.2・0.6・0.8mmもある) | ピクセルサイズ50µm |
| 材料 | PLA・ABS・ASA・PETG・PC・TPU-95Aなどのフィラメント。CF・GF入りの工業材にも対応 | スタンダード・タフ系・歯科用・医療用などのレジン |
| 造形時間 | 公表値は最大200mm/s。ノズルで1個ずつ描くため、個数が増えると時間もその分延びる | 公表値は最高100mm/時(Fast Modelレジン・積層200µm)で、ほぼすべての造形が2時間以内(積層100µm・高さ53mmの条件)。面で露光するため、複数個を同時に造形しても時間は変わらない |
| 積層痕の滑らかさ | 積層の段が見える。Pro Ironingで上面を表面粗さRa 2µm未満に仕上げられる | 段が小さく滑らかで、細部・薄壁に対応する。滑らかさはForm 4のほうがよい |
| 強度の向き | 層の向きで強さが変わる(異方性) | 向きで強さがほとんど変わらない(等方性) |
| 反り | PLAは反りにくい。PLA以外の材料は、大きさによっては反りやすい(弊社の経験) | 平面の造形物で反り・歪みが出ることがあり、造形方向とサポートで対処する |
| 後処理 | サポート除去のみ | 洗浄 → 二次硬化 → サポート除去 |
| 運用を助ける機能 | 9点の自動レベリング・停電復旧・フィラメント切れの検知・HEPAと活性炭のフィルター | レジンの自動加熱(25〜45℃)と自動供給・レジン量と温度のセンサー |
選ぶときの要点は次の3つです。
- 大きさと材料で分かれます。E3は造形サイズが大きく、ABS・PETG・PC・TPUなどの熱可塑性樹脂を使え、2色・2素材の造形もできます。Form 4はレジンで、細部・薄壁・滑らかな表面が要る造形物に使います。
- 造形時間の延び方が違います。Form 4は面で一括露光するため、複数個を同時に造形しても時間は変わりません。E3はノズルで1個ずつ描くため、個数が増えると時間もその分延びます。
- 後処理と反りが違います。E3はサポート除去だけで済みますが、PLA以外の材料は大きさによっては反りやすくなります。Form 4は洗浄と二次硬化の工程が要ります。
無料テストプリント
仕上がりの違いは、お手持ちのデータで確かめるのが確実です
お客様のデータでの無料テストプリントと、無償サンプルパーツを承っています。造形したい物の用途と求める仕上がりをお知らせください。
05後処理と使う環境の違い
後処理は光造形のほうが手間と設備が必要で、使う環境では光造形は温度と光、FDMは湿度への配慮が必要です。
光造形の後処理は次の手順です。
- 造形物をプラットフォームから外し、表面に残った未硬化レジンを専用洗浄液で洗浄します(IPAは有機溶剤中毒予防規則の対象で引火性もあるため、当社は有機則に該当しない3DMedSupoを勧めています)。
- 洗浄液を乾かし、サポートをニッパーなどで取り外します。
- レジンによっては、紫外線照射器で二次硬化を行い、指定された時間と温度で本来の強度を出します。
未硬化のレジンは皮膚に触れるとかぶれの原因になるため、ニトリル手袋と保護メガネを着け、換気をしてください。
洗浄液は引火性のある溶剤を避け、ふた付きの容器で保管してください。
洗浄液の選び方と廃液の扱いは光造形のデメリットと対策で説明しています。弊社は、IPAに代わる洗浄液サービス3DMedSupo(3Dメドサポ)の正規販売代理店として、洗浄液の運用のご相談も受けています。
FDMの後処理は次の手順です。
- プラットフォームが冷えてから造形物を外します。
- サポートを手やニッパーで取り外します。水溶性サポート材を使った場合は水に浸けて溶かします。
- 必要に応じて、サポートの接点をやすりで整えます。
| 項目 | 光造形 | FDM |
|---|---|---|
| 室温 | 25℃前後。低温ではレジンの粘度が上がり造形不良の原因になる | 25℃前後。ABSなどは庫内を温めるエンクロージャーが有効 |
| 光 | レジンは直射日光や蛍光灯の紫外線で固まるため遮光して保管 | 特に配慮は不要 |
| 湿度 | 一定に保つ | 吸湿したフィラメントは糸引き・気泡・反りの原因。乾燥剤入りの容器やフィラメントドライヤーで管理 |
| 換気 | レジンと洗浄液の蒸気のため必要 | ABSなどは加熱時の臭いと微粒子のため必要 |
| 日常のメンテナンス | レジンごとのタンク管理と消耗交換、プラットフォームの洗浄 | ノズルの詰まり清掃・交換、プラットフォームの清掃 |
特に吸湿しやすいナイロン、TPU、水溶性サポート材のPVA(ポリビニルアルコール)は、乾燥剤入りの密閉容器で保管し、造形前にフィラメントドライヤーで乾かしてください。
出典: Formlabs SLA光造形方式3Dプリントの後処理・表面処理ガイド・Formlabs 光造形3Dプリンター 製品仕様(Form 4/Form 4L)
06業務で使うなら光造形とFDMのどちらを選ぶか
業務で選ぶときに造形物に求めるものは、「表面と細部」「材料の実用性」「個数とサイズ」の三つです。さらに後処理にかけられる手間を加えて考えると、答えが出ます。
| 造形物に求めるもの | 向いている方式 | 理由 |
|---|---|---|
| 滑らかな表面、細い文字や薄い壁 | 光造形 | 液体レジンが光の輪郭どおりに固まる |
| 歯科模型、歯科用の装置 | 光造形 | 精度と歯科用レジンが揃っている |
| 同じ小物を一度に多数 | 光造形(LCD・DLP) | 個数が増えても時間が変わらない |
| 実用の熱可塑性樹脂での治具・機能部品 | FDM | PETG・ナイロン・PCなど最終製品と同系の材料を使える |
| 大きな部品を1個 | FDM | 造形サイズが大きく、インフィルで材料と時間を減らせる |
| 後処理の設備や人手をかけられない | FDM | 洗浄・二次硬化が不要 |
| 教育現場で安全に使う | FDM(PLA) | 未硬化レジンや溶剤を扱わない |
歯科技工の現場では、模型やサージカルガイドなど精度と専用レジンが必要なため光造形が主流です。製造の現場では、現場で使う治具やカバーはFDM、外観確認や細かい嵌め合いの試作は光造形という使い分けが多く見られます。
業務機と入門機では運用の手間と修理窓口が違うため、方式だけでなく機種まで含めて選んでください。入門機と業務機の違いは光造形3Dプリンターとはで説明しています。
すでに光造形を使っていて切り替えを迷っている場合は、「今の造形物で困っているのは表面か、強度か、後処理の手間か」を書き出してみてください。
表面に不満がなく強度や耐熱で困っているならエンジニアリング系レジンへの変更で済むことも多く、大きさや材料そのものが足りないならFDMの追加が答えになります。
07よくある質問
光造形とFDMの違いは何?
固める仕組みと材料が違います。光造形は液体の光硬化性樹脂に光を当てて固め、FDMは糸状の熱可塑性樹脂を熱で溶かして積み上げます。その結果、光造形は表面が滑らかで等方性があり、洗浄と、レジンによっては二次硬化が必要です。FDMは積層痕が残り層間が弱い一方、工業用と同系の材料を使え、後処理が簡単です。
光造形とFDMはどっちが初心者向き?
方式より機種で差が出ます。目安として、Form 4などの業務機は開梱後30分ほどで造形を始められます。入門機は条件を細かく詰める運用が要るので、運用の手間で選ぶのが確実です。
一度に何個くらいまで並べて造形できる?
プラットフォームに載る範囲なら何個でも並べられます。Form 4の造形サイズは200×125×210mmで、LFDは造形面をどれだけ使っても速度が変わらず、数を増やしても造形時間はほとんど延びません。FDMも並べられますが、個数に応じて時間が延びます。
機能部品や治具にはどっちの方式が向いている?
力や熱がかかる治具、現場で長く使う部品にはFDMのPETG・ナイロン・PCが向いています。寸法の細かい位置決め治具や、滑らかな面で製品を傷つけたくない治具には、光造形のタフ系・高耐熱系レジンが向いています。目安として、PPライク・PEライクのレジンは強度が高く、形によっては折り曲げても割れません。どちらでも、荷重の方向と層の向きを考えて設計してください。
FDMでも光造形みたいに滑らかに仕上げられる?
材料によってはFDMでも表面の平滑化が進んでいますが、表面処理は通常行わず、PLAは硬く研磨しにくい材料です。滑らかさを求める用途は光造形が向いています。
08まとめ
光造形とFDMは、どちらが優れているかではなく、造形物に何を求めるかで選ぶ方式です。
- 光造形は液体レジンを光で固めるため、同じ積層ピッチでもFDMより滑らかで、強度の向きによる差が小さい方式です。
- FDMは工業用と同系の熱可塑性樹脂を使え、後処理が簡単で、大きな部品や実用治具に向きます。層間が弱いため、造形の向きに注意してください。
- 寸法のずれや反りはどちらの方式でも起きます。FDMは冷却時の熱収縮、光造形は硬化収縮と剥離の力が原因です。
- 強度と劣化は材料で決まります。PLAと標準レジンだけで方式を判断しないでください。
- 複数個の同時造形では、FDMは個数に応じて時間が延び、LCD方式の光造形はほとんど変わりません。
- 光造形には洗浄(レジンによっては二次硬化)と溶剤の管理が、FDMにはフィラメントの湿度管理が必要です。
手元の造形物に「滑らかさと細部」を求めるなら光造形、「材料の実用性と大きさ、手軽さ」を求めるならFDMが答えになります。
出典: Formlabs ブログ「Formlabsから新登場のForm 4」
関連記事
09導入のご相談
弊社は、光造形3DプリンターのFormlabs Form 4やFDM 3DプリンターのRaise3Dシリーズをはじめ、デジタルものづくりの機器と材料を取り扱っています。
どちらの方式が合うか迷われている場合は、造形したい物の用途と求める仕上がりをお知らせください。両方式の実機を使っている立場から、機種とレジン・フィラメントの選び方までご提案します。
無料サンプルや、お客様のデータでの無料テストプリントも承っています。光造形の洗浄液については、弊社が正規販売代理店を務める3DMedSupoもあわせてご案内できます。
導入前のご相談やお見積りのご依頼は、株式会社アイ・メーカーのECサイトのお問い合わせフォームで受け付けています。Zoomでのご相談も受け付けています。
お見積り・ご相談
機種・レジン・後処理のご相談
用途・造形物・ご予算をうかがったうえで、機種からレジン・後処理機器・洗浄液まで一続きでご提案します。お見積りも承ります。
お電話でもご相談いただけます:042-444-7220(平日 9:00〜17:00)
