FDM 3D プリンターは、企業の試作用途や治具製造、教育機関でのデジタルファブリケーション授業など、多くの現場で導入されています。この FDM 方式の 3D プリンターを導入するにあたっては、さまざまな注意点、事前に知っておくべき内容があります。例えば、材料ごとの造形難易度や反りなどの問題があります。
この記事では、FDM の定義と呼び名から、STL データから後処理までの工程、メリット・デメリットと軽減策、光造形・SLS との違い、材料の特性、選び方に効く機構までを順に説明します。
この記事の要点
- FDM は、フィラメントを溶かして押し出し、1 層ずつ積んで立体を作る方式です。
- FDM と FFF は、ほぼ同じ方式の 2 つの呼び名です。FDM は Stratasys の商標、FFF が一般名です。
- 反りや材料ごとの造形難易度といった弱点があり、導入前に軽減策と合わせて把握しておく必要があります。
- 光造形・SLS との違い、材料の特性、選び方に効く機構まで、導入判断に必要な内容を確認できます。
関連する製品ページ
Raise3D 3D プリンター 一覧
E3・Pro3 HS・DF2+・RMS220・T シリーズの価格と導入
Raise3D 無料テストプリント
お手元の 3D データを Raise3D で造形してお届け
この記事の子記事(深く知りたい方へ)


目次
- 01FDM 3D プリンターとは
- FDM と FFF の違い
- FDM の始まり
- 02FDM 3D プリンターの仕組みと工程
- FDM 3D プリンターの構成部品
- 03FDM 方式のメリット
- 設備と材料が安い
- 材料を選べる
- 金型なしで試作が早い
- 04FDM 方式のデメリットと軽減策
- サポート材が要る角度
- FDM の精度と積層ピッチ
- 表面処理と表面をならす機能
- 半透明の造形
- 05光造形・SLS との違い
- レーザーの方式(SLS)との違い
- フィギュアは FDM と光造形のどちらか
- 06FDM で使えるフィラメント材料
- 認証済みのサードパーティ材(OMP)
- 07FDM 3D プリンターの用途
- 教育での使用例
- CAD が使えなくてもアイデアを形にするアプリ
- 導入事例
- 08FDM 3D プリンターの選び方
- 代表的なメーカー(Stratasys・Raise3D・Bambu Lab・Creality)
- Raise3D のラインナップ(T シリーズ・HS シリーズ・E3)
- 設置する場所(におい・換気・音)
- 造形サイズと速度
- 設計するときの決まり
- 09よくある質問
- 10まとめと導入の相談
- 導入のご相談
01FDM 3D プリンターとは
-
1
STL データの用意
-
2
スライサーで輪切り
-
3
G コードに変換
-
4
サポートの自動生成
-
5
積層
-
6
冷却
-
7
後処理
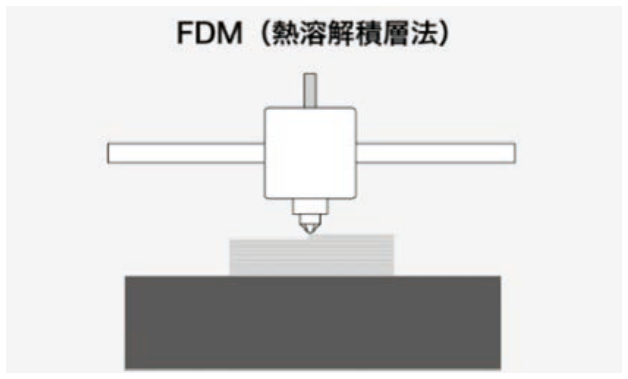
FDM 3D プリンターとは、フィラメントを熱で溶かしてノズルから押し出し、1 層ずつ積み重ねて立体を作る方式の 3D プリンターです。FDM は Fused Deposition Modeling の略で、日本語では熱溶解積層方式と呼びます。
フィラメントは、糸状に成形してリールに巻いた樹脂材料です。加熱したノズルがこれを溶かしながら、造形物の断面を一筆書きのようになぞります。押し出された樹脂は冷えて固まり、その上に次の層が重なります。これを下から上へ繰り返すと、立体ができあがります。

FDM と FFF の違い
FDM と FFF は、ほぼ同じ方式を指す 2 つの呼び名です。フィラメントを溶かして積むという原理は変わりません。
違うのは名前の立場です。FDM は Stratasys の登録商標です。一方の FFF(Fused Filament Fabrication)は一般名です。
| 呼び名 | 正式名称 | 位置づけ |
|---|---|---|
| FDM | Fused Deposition Modeling | Stratasys の商標 |
| FFF | Fused Filament Fabrication | 一般名 |
カタログや仕様書では、メーカーによって FDM と FFF の表記が分かれます。機種を比較するときは、同じ方式として扱って問題ありません。この記事では、広く通じている FDM で統一します。
FDM の始まり
FDM は、Stratasys 共同創業者のスコット・クランプが 1980 年代後半に発明し、1989 年に特許を出願した方式です。
クランプは、夫婦でこの開発を進めました。目指したのは、デザイナーが考えたアイデアをすぐに形として見るためのツールです。自宅のガレージで開発したこの装置が、今の FDM 方式の始まりです。試作を早く手元で確かめるという当初の目的は、現在の企業や学校での使い方にそのままつながっています。
Stratasys はその後、さまざまな造形方式の 3D プリンター企業と合併しました。
その一方で、FDM 方式の特許が切れたことで、数多くのメーカーが立ち上がりました。現在、卓上の低価格機から産業用の大型機まで幅広い FDM 機が選べるのは、このためです。
出典: Raise3D「Types of 3D Printing Technologies」・Raise3D「What is FFF 3D Printing」・Stratasys Direct「Fused Deposition Modeling」
02FDM 3D プリンターの仕組みと工程
FDM 3D プリンターは、熱で溶かした樹脂をノズルから細く押し出し、1 層ずつ積み重ねて立体をつくる。3D データの用意から完成までは、次の 7 工程で進む。
- STL データを用意する:3D CAD で設計した形状を、表面を三角形の集まりで表す STL 形式で書き出す。
- スライサーで輪切りにする:スライサーと呼ばれるソフトに STL を読み込み、モデルを水平な薄い層に分割する。1 層の厚みは 0.1〜0.3 mm 程度が一般的で、薄いほど表面はなめらかになり、造形時間は長くなる。
- G コードに変換する:スライサーが各層のノズルの移動経路、温度、樹脂を押し出す量を G コードという命令文にまとめる。プリンターはこの命令どおりに動く。
- サポートが自動生成される:宙に浮く部分や大きくせり出す部分は、下に支えがないと積層できない。スライサーがそうした箇所を検出し、支えとなるサポートを自動で追加する。サポートも G コードに含まれ、本体と一緒に造形される。
- 積層する:ノズルを材料に合った温度(PLA なら 200 ℃ 前後)まで加熱し、溶けた樹脂をビルドプレートの上に線を描くように押し出す。1 層を描き終えるたびに 1 層分だけ高さをずらし、これを最上層まで繰り返す。
- 冷却する:押し出した樹脂はファンの風で冷えて固まり、次の層の土台になる。造形が終わったら、プレートが冷めるのを待って造形物を取り外す。
- 後処理をする:サポートを取り除き、必要に応じてやすりがけや塗装で表面を仕上げる。

人の手が要るのは、データの用意とスライサーの設定、そして後処理である。造形中の動作は自動で進むが、数時間から大きなものでは 1 日以上かかるため、授業や業務で使う場合は造形時間を見込んで予定を組む。
FDM 3D プリンターの構成部品
FDM 3D プリンターは、主に次の 5 つの部品で構成される。
| 部品 | 役割 |
|---|---|
| プリントヘッド | 樹脂を溶かして押し出す部分。エクストルーダーが歯車でフィラメントを送り込み、ヒーターで溶かした樹脂をノズルの先端から押し出す。ノズルの穴径は 0.4 mm が標準。 |
| フィラメントとスプール | フィラメントは糸状の樹脂材料で、直径 1.75 mm が主流。スプール(リール)に巻かれた状態で本体に取り付け、造形に合わせて引き出される。 |
| ビルドプレート | 造形物を載せる土台。ヒーターで温められる機種が多く、1 層目の定着を助け、反りを抑える。 |
| エンクロージャー | 造形空間を覆う囲い。庫内の温度を保ち、ABS など反りやすい材料の造形を安定させる。高温部や可動部に手が触れにくくなり、においも広がりにくい。 |
| モーター | プリントヘッドやビルドプレートを前後・左右・上下に動かし、フィラメントを送る。位置を細かく制御できるステッピングモーターが使われる。 |
教室や事務所など人の出入りがある場所に置く場合は、エンクロージャーの有無を確認する。
出典: Raise3D「What is FFF 3D Printing」・Stratasys Direct「Fused Deposition Modeling」
03FDM 方式のメリット
FDM 方式のメリットは、設備と材料が安いこと、材料を用途に合わせて選べること、金型なしで試作を早く回せることの 3 つです。
設備と材料が安い
FDM は樹脂を熱で溶かして押し出すだけの単純な構造で、レーザーや粉末を扱う産業向けの方式に比べて本体価格が低く抑えられます。デスクトップ機なら数万円台から数十万円台で導入できます。部署ごとに 1 台置く、教室に複数台を並べるといった使い方も現実的です。
材料のフィラメントも、汎用の PLA なら 1 kg あたり数千円程度です。造形に使った分しか減らないため、試作を何度繰り返しても材料費はかさみにくくなります。
材料を選べる
フィラメントは種類が多く、用途に合わせて使い分けられます。
| 材料 | 特徴 | 向いている用途 |
|---|---|---|
| PLA | 扱いやすく反りにくい | 形状確認、授業の教材 |
| ABS・ASA | 耐熱性・耐候性がある | 筐体、屋外で使う部品 |
| PETG | 強度と扱いやすさのバランスがよい | 治具、カバー類 |
| TPU | ゴムのように柔らかい | パッキン、グリップ |
| ナイロン・カーボン繊維入り | 強度と剛性が高い | 治具、機能部品 |
産業用の機種では、PEEK などのスーパーエンジニアリングプラスチックも扱えます。1 台で材料を切り替えられるので、形状確認用の試作から実際に使う治具まで同じ装置でまかなえます。

金型なしで試作が早い
射出成形では、まず金型を作るために数週間と相応の費用がかかります。FDM は 3D データがあればそのまま造形に入れるので、小さな部品なら数時間、大きめの部品でも翌日には実物を手にできます。
設計を直したら、データを修正して再度造形するだけです。外注の見積もりや納期を待たずに社内や校内で試作を回せるため、開発の初期に形状や組み付けを何度も確かめられます。
出典: Raise3D「What is FFF 3D Printing」
04FDM 方式のデメリットと軽減策
その一方で、FDM 方式には反り・層剥がれ・積層跡という弱点があります。反りは樹脂が冷えるときの収縮、層剥がれは層どうしの接着、積層跡は積層ピッチが原因です。
反りは FDM に限らず出る現象です。ただし ABS やナイロンなど熱収縮が強い材料では出やすく、庫内を加熱しながら積層する機能が推奨されます。それでも ABS は、庫内加熱があっても 20 cm 程度が限界です(当社の経験による目安)。また、ビルドプレートに接する面積が大きいほど反りやすくなります。
対策には、造形物を分割する、ビルドプレートにのりを塗るなどがあります。ただし、どの対策が効くかは造形物の大きさと材料でまったく異なります。


サポート材が要る角度
サポート材は、基本的にオーバーハング(張り出し)とブリッジ(橋渡し)に必要です。目安は、垂直を 0 度として屋根の傾きが 45 度を超えるかどうかです。条件によっては 35〜40 度でも必要になり、T 字のように真横へ張り出す形状では必須です。
FDM のサポート材にもツリー状・板状などの形があり、造形物の形状に合わせて、剥がしやすく支えやすい設定を選びます。最近はソフトが自動で設定できます。

サポート専用の材料もあります。
- ブレークタイプ:手で折って外します。
- 水溶性タイプ:水に溶かして除去します。組み合わせられるフィラメントが限られ、デュアルヘッドの機種が必要です。
FDM の精度と積層ピッチ
積層ピッチの基本は 0.2 mm です。
ピッチを薄くすると表面は滑らかになりますが、造形時間が増え、失敗のリスクも増えます。それに対して滑らかさの利点は少ないため、ピッチを細かくすることは推奨しません。
表面処理と表面をならす機能
積層跡は、後処理かプリンタの機能でならします。
- 後処理:ABS はアセトンで表面を平滑化できます。
- 機能:E3 の Pro Ironing は、表面粗さを Ra 2 µm 未満に仕上げます。
ただし、FDM で表面処理をした事例は少なく、通常は行いません。材料によっては FDM でも表面の平滑化がかなり進んでいますが、滑らかさを求める用途には光造形の方が適しています。

半透明の造形
FDM のフィラメントで作れるのは半透明までで、透明にはなりません。積層の粗さが目立ち、そこで光が屈折するためです。
PETG は透明感のある材料で、PC や PLA にも半透明の品目があります。それでも仕上がりは、かなり濁った透明です。
FDM の造形物は研磨が大変なので、透明が必要な場合は光造形のクリアレジンを推奨します。ただし光造形でも、完全な透明にするには研磨とコーティングが必要です。
出典: 『3Dプリンターの教科書〈Raise3D E3〉』(自社)・Raise3D「What is FFF 3D Printing」・Raise3D E3 製品ページ(メーカー)
05光造形・SLS との違い
FDM、光造形、SLS は、使う材料の形と固め方が違います。FDM は糸状の樹脂(フィラメント)を熱で溶かして積み重ねます。光造形は液体の樹脂(レジン)に光を当てて固め、SLS は粉末の樹脂をレーザーで焼き固めます。
この違いは、造形が終わったあとの作業にも表れます。光造形では、表面に残った未硬化のレジンを洗い流す「洗浄」と、光を当てて硬化を仕上げる「二次硬化」の工程が必要です。FDM にはこの 2 つの工程がありません。光造形を導入する場合は、洗浄液(アルコールなど)と、洗浄・硬化のための機材や作業場所も合わせて用意します。


向く用途も方式ごとに違います。
| 方式 | 材料 | 固め方 | 造形後の主な作業 | 向く用途 |
|---|---|---|---|---|
| FDM | フィラメント(糸状の樹脂) | 熱で溶かして積む | サポート材の除去 | 形状確認の試作、治具 |
| 光造形 | レジン(液体の樹脂) | 光を当てて固める | 洗浄、二次硬化、サポート材の除去 | 精細な模型、表面の滑らかさが要るもの |
| SLS | 粉末の樹脂 | レーザーで焼き固める | 余分な粉末の除去 | 機能試作、航空宇宙の部品、カスタム医療機器 |
方式に優劣があるわけではないので、作りたいものに合う方式を選びます。
光造形と FDM の違いは 光造形(SLA)と FDM(熱溶解積層法)の比較 でも説明しています。
レーザーの方式(SLS)との違い
SLS は、敷き詰めた粉末の樹脂にレーザーを当て、一層ずつ焼き固める方式です。固まらなかった周囲の粉末が造形物を支えるため、FDM のようなサポート材が要りません。そのため、入り組んだ形状や内部に空洞のある形状も作りやすくなります。
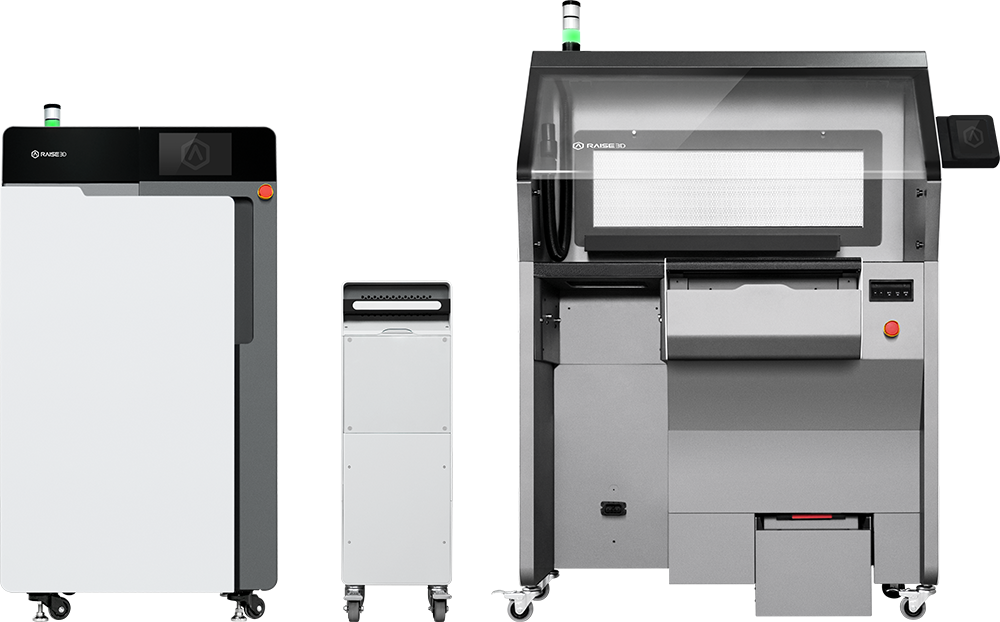
こうした特徴から、SLS は次の用途に向きます。
- 機能試作:実際に組み付けて、動きや強度を確かめる試作
- 航空宇宙の部品:軽さと複雑な形状が求められる部品
- カスタム医療機器:一人ひとりの体に合わせて作る機器
一方で、SLS は装置が FDM より高価で、粉末を扱う設備も必要です。形状確認の試作や治具を社内や校内で手軽に作る目的なら FDM、実際に使える強度の部品まで作る目的なら SLS が候補になります。
フィギュアは FDM と光造形のどちらか
精細なフィギュアには、光造形が向いています。
FDM は、表面の滑らかさや高精細が要るものが苦手です。溶かした樹脂をノズルから押し出して積むため、表面に層の段差(積層痕)が残ります。ノズルの穴より細かい形も作れません。顔の表情、髪の毛先、衣装のしわといった細部は、FDM ではつぶれやすくなります。
光造形は光で固めるため、層の段差が目立ちにくく、細かい形状まで再現できます。展示用の模型やキャラクター商品の試作のように、見た目の仕上がりが評価される造形物は光造形を選びます。

FDM でフィギュアを作るのは、サイズが大きく細部の少ない造形か、造形後に研磨と塗装で表面を仕上げる場合に限られます。
出典: Raise3D「Types of 3D Printing Technologies」・Stratasys Direct「Fused Deposition Modeling」
06FDM で使えるフィラメント材料
FDM は、フィラメントを替えるだけで造形物の強度・耐熱性・柔軟性が変わる。よく使われる 7 種類の一般的な特性と向く用途は次のとおり。
| 材料 | 一般的な特性 | 向く用途 |
|---|---|---|
| PLA | 反りが少なく造形しやすい。硬いが、熱と衝撃に弱い | 形状確認用の試作、授業の教材、展示模型 |
| ABS | 耐衝撃性と耐熱性のバランスがよい。反りやすく、造形中に臭いが出る | 筐体、機能試作、研磨や塗装で仕上げる部品 |
| ASA | ABS に近い性質で、紫外線や風雨による劣化が少ない | 屋外で使うカバーや設置部品 |
| PC | 強度と耐熱性が高い。高い造形温度が必要で、反りやすい | 熱や荷重がかかる治具、機能部品 |
| PA(ナイロン) | 粘り強く、摩耗に強い。吸湿しやすく、乾燥管理が要る | ギア、摺動部品、スナップフィット |
| TPU | ゴムのように柔らかく、曲げても元に戻る。造形速度は上げにくい | パッキン、グリップ、緩衝材、保護カバー |
| PETG | PLA に近い造形しやすさで、粘りと耐薬品性がある。糸引きしやすい | 容器、カバー、日常的に使う治具 |
授業や導入初期の試作は、扱いやすい PLA か PETG から始めるのが無難である。実際に使う部品や治具を作るなら、熱・荷重・屋外・摩耗・柔軟性のうち、どの条件が加わるかで ABS・ASA・PC・PA・TPU から選ぶ。
ABS・ASA・PC は反りやすく、PA は吸湿しやすい。そのため、庫内を保温できる機種かどうかと、フィラメントを乾燥した状態で保管できるかどうかも、材料と合わせて確認しておく。


同じ材料名でも、メーカーやグレードによって物性は異なる。採用前に、各フィラメントのデータシートで数値を確認する。
材料ごとの特性と選び方は 3D プリンターのフィラメント材料の種類と選び方 で詳しく説明しています。
認証済みのサードパーティ材(OMP)
Raise3D のプリンタでは、純正フィラメントのほかに、Raise3D が認証したサードパーティ製フィラメントも使える。この仕組みが OMP(Open Material Program、旧称 OFP)である。
認証済みの材料には造形プロファイルが用意されているため、温度や速度の条件出しを一から行わずに済む。純正にない材料を使いたいときに、選択肢を広げられる。
認証済み材料の一覧と材料ごとのプロファイルは、ideaMaker Library で公開されている。使いたい材料が決まったら、手元の機種に対応するプロファイルがあるかを ideaMaker Library で確認する。
出典: Raise3D「What is FFF 3D Printing」・Raise3D「Open Material Program」
07FDM 3D プリンターの用途
FDM 3D プリンターが向いている用途は、大きく分けて「試作」「治工具」「最終品の部品」「教育」の 4 つです。材料が比較的安価で、造形後の後処理が少なく、ABS・PETG・ナイロンといった実用樹脂を扱えるため、「形を確かめる」段階から「現場で実際に使う」段階まで、1 台でカバーできます。

| 用途 | 内容 | FDM が向く理由 |
|---|---|---|
| 試作 | 形状・寸法・嵌合の確認、デザイン検討 | 材料費が安く、設計変更のたびに何度でも作り直せる |
| 治工具 | 組立治具、固定具、検査ゲージ、工具ホルダー | 現場で必要な形を内製でき、外注より短納期・低コスト |
| 最終品の部品 | 少量生産部品、補修部品、カスタム部品 | エンジニアリング樹脂で実用強度が出せ、金型不要で少量でも採算が合う |
| 教育 | 授業・講習での造形原理の学習、教材づくり | 樹脂が積み重なる様子が目で見え、「ものができる仕組み」を直感的に理解できる |
このうち教育用途について補足します。FDM は、溶かした樹脂を一層ずつ積み上げる工程がそのまま目の前で進むため、「3D データがどのように実物になるのか」を見て理解できます。光造形や粉末焼結のように樹脂液・粉末を扱う必要がなく、安全面・設置面のハードルも低いことから、学校の授業や社内講習で最初に導入する方式として選ばれています。
教育での使用例
実際の例として、弊社が工業高校の教職員向けに行った講習会をご紹介します。
この講習の目的は「3D CAD の操作を覚える」ことではなく、「3D プリンターでものができる原理を体験する」ことに置きました。そのため CAD は使わず、次の 3 ステップで進めています。
- 手描きスケッチ
参加者が紙に、作りたい形(ネームプレート、ロゴ、簡単な部品など)を描きます。
- ideaMaker で立体化・スライス
スケッチを撮影して画像として取り込み、スライサーソフト ideaMaker 上で厚みを持たせて立体データにします。そのまま同じ画面でレイヤー厚・充填率・サポートの設定を行います。
- E3 で造形
設定したデータを Raise3D E3 に送り、その場で造形します。参加者は自分のスケッチが一層ずつ積み上がっていく様子を確認します。
この流れで講習を行うと、次の点が自然に伝わります。
- 2D のスケッチと 3D データ、実物の関係(データに「厚み」があって初めて物になる)
- レイヤー厚を変えると表面の段差と造形時間がどう変わるか
- 充填率を変えると重さ・強度・時間がどう変わるか
- サポートが必要な形と、必要ない形の違い
いずれも座学では伝わりにくい内容ですが、自分のスケッチで設定を変えて造形すれば一目で分かります。また CAD の習得を前提にしないため、先生方がそのまま授業に持ち帰って生徒に体験させられる点も、工業高校向けに設計したねらいです。
同じ流れは、工業高校に限らず、小中学校の図工・技術の授業、高専・大学の導入教育、企業の新人研修などにもそのまま応用できます。

CAD が使えなくてもアイデアを形にするアプリ
上の講習で課題になったのが、「スケッチから立体データを作る」部分です。スライサーの画像取り込み機能でも対応できますが、作れる形は輪郭に厚みを付けたものに限られ、授業や社内で日常的に使うには手順もやや煩雑でした。
そこで弊社では、CAD を使わずにアイデアを形にするためのアプリ「かたちスタジオ」を独自に開発しています。構成は 2 つです。
① スケッチを押し出して形にするアプリ
画面上に描いた線、または取り込んだスケッチに厚みを与えて立体にします。ネームプレート、キーホルダー、ロゴ入りのプレート、簡単な治具のベースなど、「輪郭+厚み」で表現できる形はこれだけで作れます。線を描き直せばすぐに形も変わるため、思いついた形をその場で試せます。
② 回転軸でプロダクト作品を作るアプリ
断面の線を描き、回転軸を指定して回すだけで、花瓶・コップ・ランプシェード・ノブといった回転体の作品が作れます。線を少し変えるだけで形が大きく変わるため、デザインの試行錯誤を短時間で何度も行えます。授業では「同じ軸でも断面でこれだけ印象が変わる」という造形の基本を学ぶ教材としても使えます。
どちらのアプリも、できた形はそのまま STL で書き出せます。書き出したデータを ideaMaker でスライスして E3 に送れば、造形まで完結します。「CAD が使える人だけが 3D プリンターを使える」状態をなくし、現場の誰でも「思いついたらその日のうちに形にする」ことを目指したツールです。
導入事例
FDM 3D プリンターは、業種を問わず「社内で形を作る」手段として導入が進んでいます。業種ごとに、どのような用途で使われているかをまとめました。
| 業種 | 主な用途 | 造形しているものの例 |
|---|---|---|
| 機械・部品製造 | 治工具の内製 | 組立治具、検査ゲージ、工具ホルダー、搬送時の受け治具 |
| 自動車・輸送機器 | 試作、治工具 | 内装部品のデザイン試作、嵌合確認用のモデル、組付け治具 |
| 電機・電子機器 | 筐体試作、治工具 | 筐体のモックアップ、基板固定治具、コネクタカバー |
| 医療・福祉 | 模型、器具の試作 | 説明用の臓器・骨格模型、自助具、リハビリ用具の試作 |
| 建築・不動産 | 模型 | 建築模型、プレゼン用の敷地模型、ディテールの検討模型 |
| 教育機関(工業高校・高専・大学) | 授業、研究 | 授業教材、課題研究の部品、研究装置の部品 |
| 小売・サービス | 什器、販促物 | 什器の部品、サインプレート、ディスプレイ用の小物 |
| 食品・包装 | 治工具、型の原型 | ラインの位置決め治具、包装容器の試作、型の原型 |
業種が違っても、導入の経緯には共通したパターンがあります。まず「外注していた治具や試作を内製したい」という目的で 1 台導入し、現場で使えることが分かると、最終品の部品や社内教材へと用途が広がっていくケースです。導入時点で用途を絞り込みすぎる必要はなく、最初は治工具・試作から始めるのが現実的です。

一方で、どの用途でも最初に決めておくべきなのは「使う材料」と「造形サイズ」です。これによって選ぶべき機種が変わりますので、次章の弱点と選び方の解説と合わせてご確認ください。
方式ごとに作れるものの違いは 3D プリンターを作れるもので選ぶ で比べられます。
出典: Raise3D「Types of 3D Printing Technologies」・Stratasys Direct「Fused Deposition Modeling」・自社の教職員向け講習会の記録
08FDM 3D プリンターの選び方
法人で FDM 3D プリンターを選ぶときは、造形サイズや速度の前に「人が付きっきりでなくても造形が完走するか」を見ます。企業の試作や治具づくりでは夜間や休日に長時間の造形を回し、学校の授業では複数の生徒が交代で同じ機械を使います。どちらも、担当者の手加減に頼らず安定して動くことが前提です。仕様表で次の 5 点を確認してください。
| 確認する機能 | 何が助かるか |
|---|---|
| 9 点の自動レベリング | ベッド上の 9 か所でノズルとの距離を測り、傾きやうねりを補正します。1 層目の密着が安定し、途中で剥がれる失敗が減ります。手動の水平出しを特定の担当者に頼らずに済みます |
| 停電復旧 | 停電や電源の抜けで止まっても、再通電後に続きから造形できます。数十時間の造形を最初からやり直す事態を防げます |
| フィラメント切れセンサー | 材料が尽きると一時停止し、交換後に同じ位置から再開できます。残りが少ないリールも最後まで使い切れます |
| 乾燥剤ポケット付きボックス | フィラメントは湿気を吸うと糸引きや気泡の原因になります。本体側のフィラメントボックスに乾燥剤を入れられれば、保管と造形を同じ場所で済ませられます |
| IDEX(ミラー/コピー造形) | 独立した 2 本のヘッドで、同じ品を 2 個同時に(コピー)、左右対称の品を同時に(ミラー)造形できます。治具の左右セットや、授業で人数分を揃えるときに時間を半分にできます |
この 5 点が揃っていれば、「造形を仕掛けて帰り、翌朝に回収する」という使い方ができます。
価格帯ごとの違いは FDM・FFF 3D プリンターの価格帯と選び方 で説明しています。
代表的なメーカー(Stratasys・Raise3D・Bambu Lab・Creality)
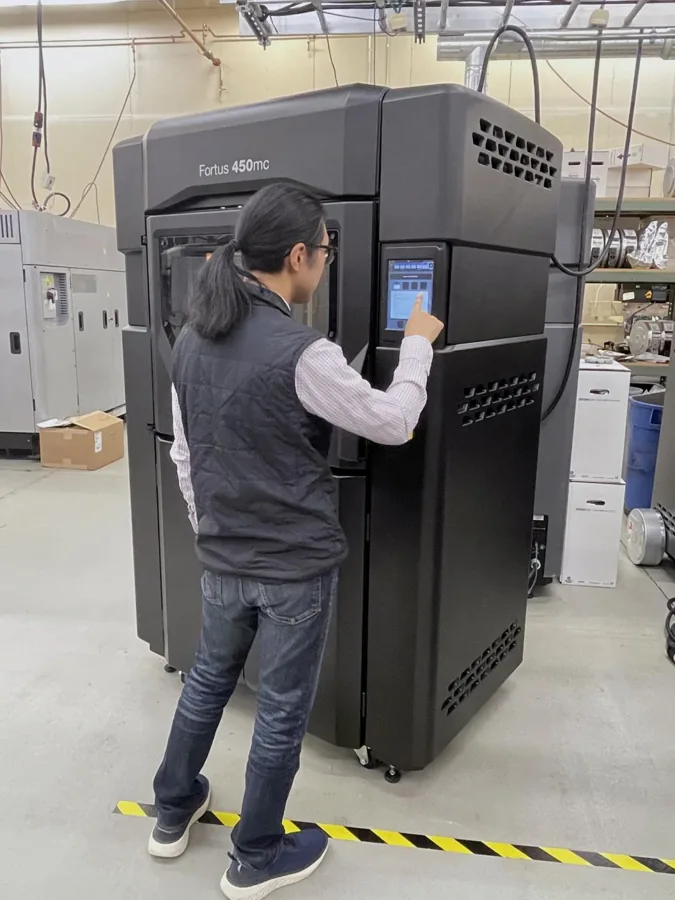
FDM 3D プリンターはメーカーごとに想定する使い方の層が違います。価格ではなく位置づけで並べると、次のようになります。
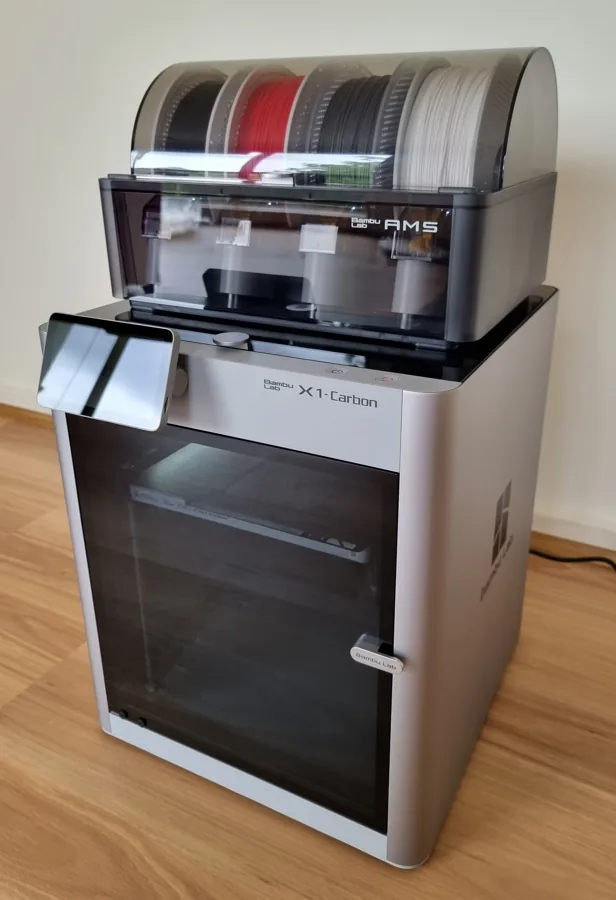

| メーカー | 層 | 特徴 |
|---|---|---|
| Stratasys | ハイエンド(産業用) | FDM の商標を持つ元祖。大型造形に対応し、専用の材料と設備を前提とした産業用の段 |
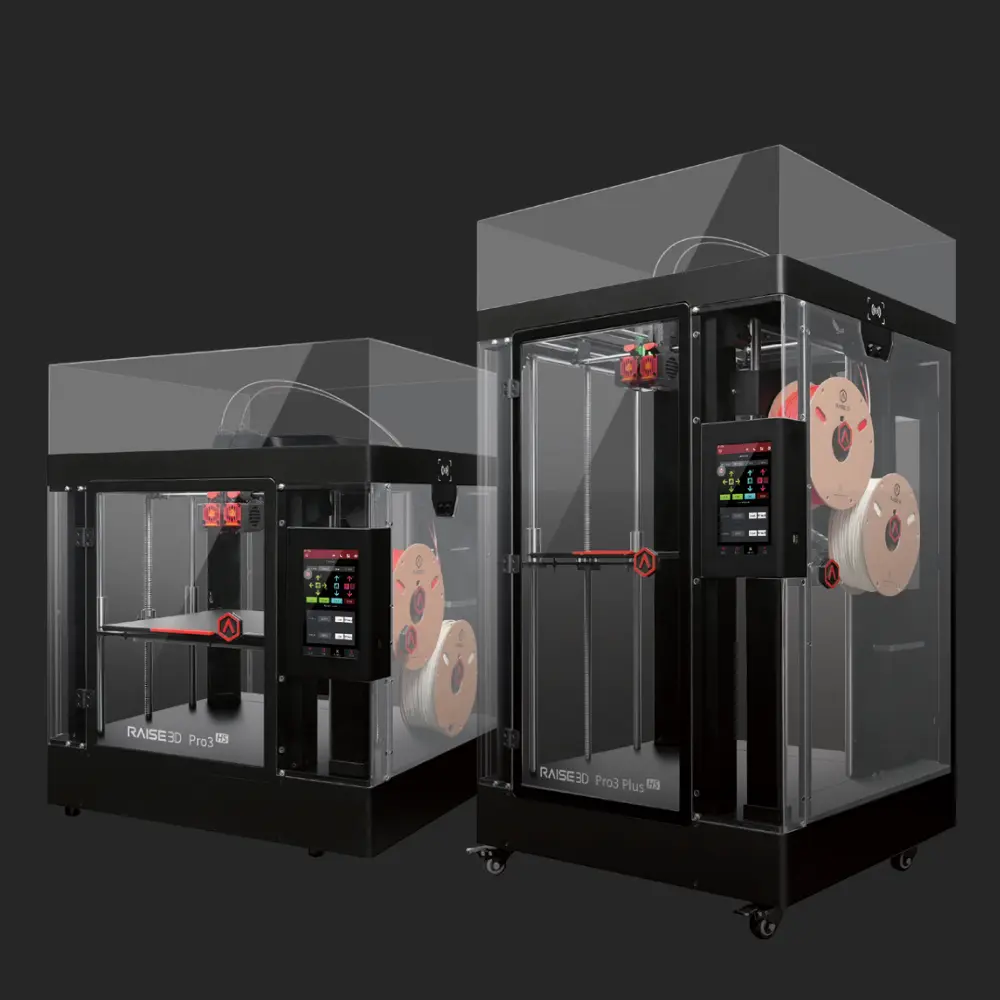
| Raise3D | 業務用 | 密閉筐体・フィルター・自動化機能を標準で備え、企業や教育機関での運用を前提とした業務用の段 |
| Bambu Lab | デスクトップ(マルチカラー) | 自動材料交換によるマルチカラー造形に対応。色分けした模型や個人の制作に強い |
| Creality | デスクトップ(エントリー) | 低価格機種を幅広く揃え、まず FDM に触れる入口として普及している |
ここで読者の側から絞ります。企業の試作・治具と学校の授業に共通するのは、「複数の人が使う」「執務室や教室の近くに置く」「毎回同じ品質で出したい」の 3 点です。ハイエンドは専用の設備と専任の担当者を置ける規模で力を発揮し、デスクトップ機は個人や少人数の制作に向けて設計されています。前節の 5 点を標準で備え、フィルター付きの密閉筐体で室内に置け、法人向けの保守が付くのは業務用の段です。次節では、この段の例として Raise3D のラインナップを見ます。
Raise3D のラインナップ(T シリーズ・HS シリーズ・E3)
Raise3D は、業務用の段の中で用途別に 3 つの系統を揃えています。
| 系統 | 位置づけ |
|---|---|
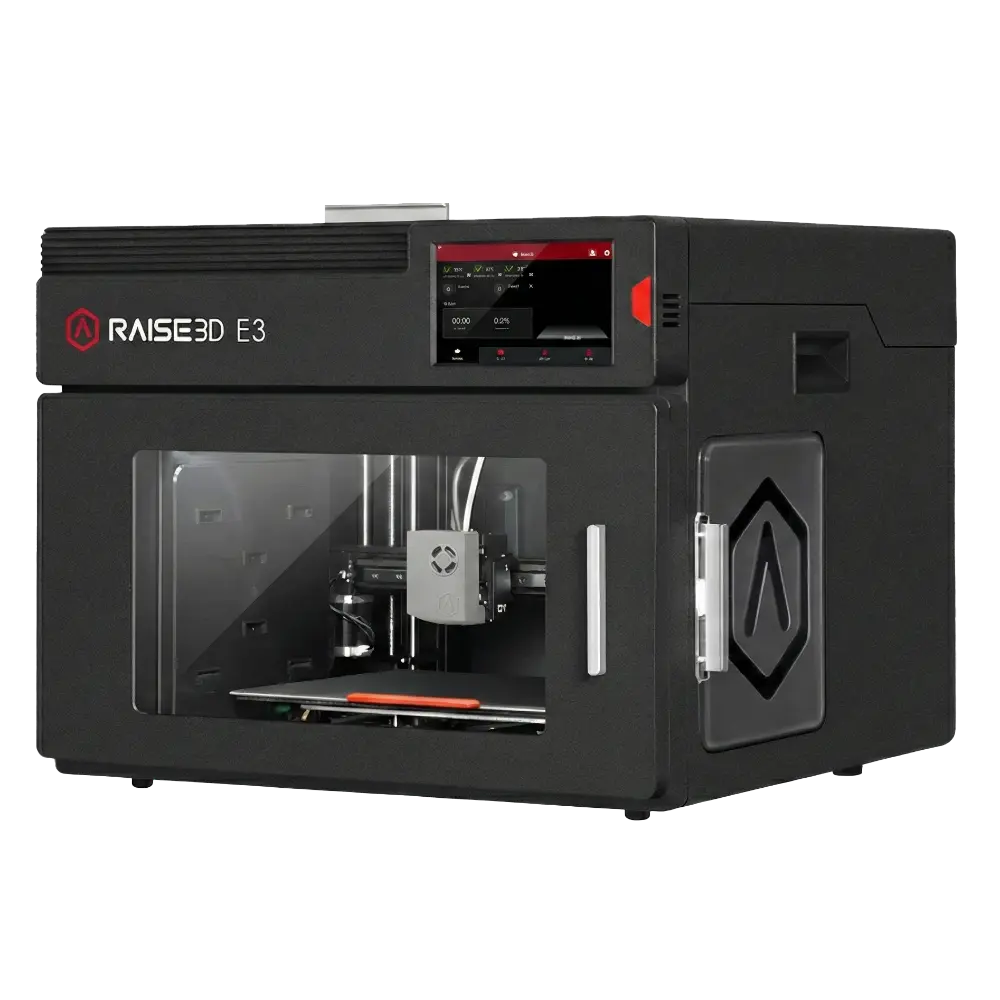
| E3 | 入口となるモデル。IDEX を備え、ミラー/コピー造形ができる |
| HS シリーズ(Pro3 HS) | 高速造形に対応したモデル。試作の回転を上げたい用途向け |
| T シリーズ | Pro シリーズの上位モデルで大型サイズ。庫内温度の加熱機能があり、ABS でも反らずに造形できる |
入口の E3 で運用を始め、速度が必要になれば Pro3 HS、大型品や ABS の量産試作が増えれば T シリーズ、という段階的な広げ方ができます。
法人に選ばれる理由は 5 つにまとまります。
- 9 点の自動レベリング ― 1 層目の失敗を減らし、水平出しを担当者に属人化させない
- 停電復旧 ― 長時間造形を途中から再開できる
- 材料切れセンサー ― リールの残量を気にせず仕掛けられる
- HEPA/活性炭フィルター ― 密閉筐体と組み合わせ、室内に置ける
- OMP の材料の幅 ― Raise3D が他社製フィラメントを検証し、専用プロファイルを配布する仕組み。純正材料に縛られず、用途に合う材料をエンジニアリング樹脂まで広く選べる
Raise3D の 3 系統
- Raise3D E3入口となるモデル。IDEX でミラー/コピー造形製品ページを見る
- Raise3D Pro3 HS高速造形。試作の回転を上げたい用途向け製品ページを見る
 Raise3D T シリーズ大型サイズ。庫内加熱で ABS でも反らずに造形製品ページを見る
お電話でもご相談いただけます:042-444-7220(平日 9:00〜17:00)
設置する場所(におい・換気・音)
FDM は樹脂を溶かすため、微粒子とにおいが出ます。業務用機の密閉筐体に付く HEPA フィルターが微粒子を、活性炭フィルターがにおいの元となる揮発成分を除きます。これがあれば、執務室や教室に隣接した部屋に置けます。
ただし ABS はにおいが強く、フィルターがあっても換気は必要です。窓か換気扇のある部屋に置き、PLA 中心の運用でも造形中は空気を入れ替えてください。
音は、密閉筐体の機種なら会話の妨げになる大きさではありませんが、動作音は数時間続きます。打ち合わせスペースの真横は避け、振動を拾わない安定した台に置きます。
造形サイズと速度
| 機種 | 造形サイズ | 速度 |
|---|---|---|
| E3 | 330×240×240 mm(シングル) | 最大 200 mm/s |
| Pro3 HS | 300×300×300 mm | 標準 300 mm/s |
サイズは「一番大きく作りたい部品」が入るかで決めます。E3 はシングル時に幅 330 mm まで取れ、横に長い治具に向きます。IDEX でミラー/コピー造形をするときは、2 本のヘッドが幅を分け合うため、1 個あたりの幅は小さくなります。Pro3 HS は高さ 300 mm まで取れ、立体的な筐体やカバー類に向きます。
速度は「最大」と「標準」の違いに注意します。E3 の 200 mm/s は上限値、Pro3 HS の 300 mm/s は標準プロファイルの値です。授業のように 1 コマの中で結果を見せたい、試作を 1 日に何度も回したい場合は、標準で速い Pro3 HS が候補になります。
設計するときの決まり
FDM は下の層の上に次の層を積むため、下に何もない張り出し(オーバーハング)は垂れます。目安は 45 度です。壁の傾きが垂直から 45 度以内なら、下の層が次の層の一部を支えるのでサポートなしで造形できます。45 度を超える張り出しは、サポートを付けるか、モデルの向きを変えて張り出しをなくすかを設計の段階で決めておきます。サポートは外す手間と跡が残るため、向きの変更で済むならそちらを優先します。
出典: 『3Dプリンターの教科書〈Raise3D E3〉』(自社)・Raise3D E3 製品ページ(メーカー)・Raise3D「What is FFF 3D Printing」・Raise3D Pro3 HS 製品ページ(メーカー)・Raise3D「Open Material Program」
09よくある質問
FFF と FDM の違いは?
ほぼ同じ方式を指す 2 つの呼び名です。FDM は Stratasys の商標で、FFF が一般名として使われています。
3D プリンターの光造形と FDM の違いは?
光造形(SLA)は、造形後に洗浄と二次硬化の後処理が要ります。FDM(FFF)は試作・教育用の模型・治具や部品に、SLA は歯科・医療の模型や高精細な試作に向きます。
レーザーの方式と FDM 方式はどう違う?
レーザーを使う SLS は、粉末をレーザーで焼結して形を作ります。機能試作・航空宇宙の部品・カスタム医療機器に向く方式です。
FDM 3D プリンターで透明なものは作れる?
FDM では透明なものは作れず、半透明までです。材料の中では PETG に透明感があります。
FDM 3D プリンターの表面処理はどうする?
ABS はアセトンで表面を平滑化できます。機種の機能では、E3 の Pro Ironing が表面粗さ Ra 2 µm 未満です。
FDM 3D プリンターでフィギュアは作れる?
FDM は表面の滑らかさや高精細が要るものが苦手です。精細なフィギュアには光造形が向きます。
FDM 3D プリンターはどのくらい高精度?
基本の積層ピッチは 0.2 mm です。積層ピッチを薄くすると表面は滑らかになりますが、そのぶん造形に時間がかかります。
FDM 3D プリンターのおすすめはどう選ぶ?
9 点の自動レベリング・停電復旧・フィラメント切れセンサー・乾燥剤ポケット付きボックス・HEPA/活性炭フィルター・IDEX の有無を見て選びます。
FDM 3D プリンターはどんな用途に向いている?
試作・治工具・最終品の部品・教育に向いています。教育では、授業や講習で造形の原理を学ぶ用途です。
10まとめと導入の相談
FDM 3Dプリンタは、用途で方式を決め、材料と機構で機種を絞る、という順番で選びます。
まず、作りたいものが FDM に合うかを確かめます。試作品、治具、教材のように、強度と大きさが要り、材料費を抑えたい用途には FDM が向いています。積層痕が許されない外観部品や、細かな造形が中心の用途なら、光造形などほかの方式を先に検討します。
FDM に決めたら、機種は次の 2 点で絞ります。
- 材料: 使いたい樹脂を、その機種が安定して造形できるかを確かめます。PLA で足りるのか、ABS や繊維入り樹脂まで使うのかで、候補が変わります。
- 機構: 筐体が密閉されているか、ノズルが何本あるか、造形サイズが足りるかを確かめます。反りやサポート除去の手間といった FDM の弱点は、機構で軽くできます。
用途や材料がまだ固まっていない段階でも、導入の相談を受け付けています。作りたい部品、使いたい材料、設置場所、台数の見込みをお知らせいただくと、話が早く進みます。
具体的な機種を見て検討したい場合は、E3 の製品ページをご覧ください。
導入のご相談
次に読む