トップ / 共通 / 3. FDM 3Dプリンターのきほん
3.FDM 3Dプリンターのきほん
Raise3D E3 は「FDM方式」と呼ばれるタイプの3Dプリンターです。どんな仕組みで動くのか、材料にはどんな種類があるのか、3Dデータがどうやって形になるのか——この「そもそも」を知っておくと、このあとの操作の意味がぐっと分かりやすくなります。急いでいる方は読み飛ばして、あとから戻ってきても大丈夫です。
FDM方式とは(熱でとかして、積み重ねる)
FDM/FFF方式の3Dプリンターは、フィラメント(=糸状の熱可塑性樹脂)を熱でとかし、少しずつ積み重ねて立体物を作る機械です。1980年代にアメリカで開発され、その後、特許の失効とともに開発が進みました。ほかの3Dプリント技術にくらべて低コストで、手軽にデジタルデータから立体物を作れるのが持ち味です。
用語:熱可塑性樹脂(ねつかそせいじゅし)
熱を加えるとやわらかくなり、冷えると固まるプラスチックのことです。FDMは「Fused Deposition Modeling(熱溶解積層法)」、FFFは「Fused Filament Fabrication」の略で、ほぼ同じ方式を指します。
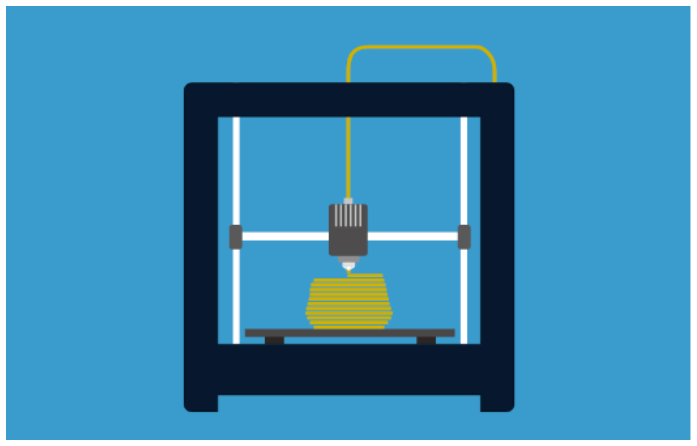 FDM方式の3Dプリンターのイメージ。Raise3D E3 もこの方式です
原理と仕組み
フィラメントは、プリントヘッドのノズル(=材料を溶かして出す先端)から細い線状に押し出され、次第に冷えて固まります。これを1段ずつ繰り返して、デジタルデータのとおりに立体物ができあがる仕組みです。
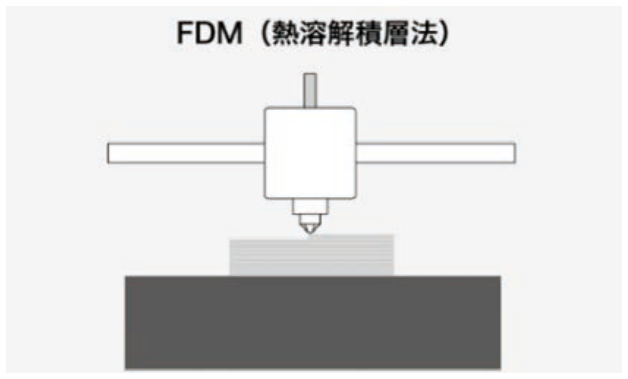 とかした樹脂を1層ずつ積み上げていく(熱溶解積層法)
基本的な特長は、使いやすさ・低コスト・材料の多様性です。さまざまな材料が使えるため、試作品(プロトタイプ)づくり、教育用途、趣味のものづくりなど、幅広い場面で活躍します。
FDM方式の得意なこと・苦手なこと
万能ではありません。得意と苦手を知っておくと、「思っていたのと違う」を減らせます。
○ 得意なこと(メリット)
低コスト
ほかの3Dプリント技術にくらべて、機械も材料も安価です。
使いやすい
操作がかんたんで、お手入れもノズルまわりが中心。手間が少なくすみます。
材料が豊富
PLA・ABS・PETG・TPU など、さまざまな熱可塑性フィラメントを使えます。
△ 苦手なこと(デメリット)
反り
材料が冷えるときに縮んで、部品が反ることがあります。大型の部品や ABS で目立ちます。
精度の限界
反りや積層の関係で、ほかの3Dプリント技術より細かい精度は出にくい傾向があります。
積層跡(しまもよう)
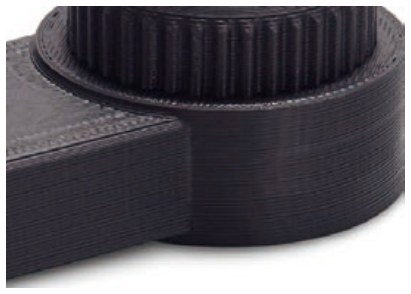
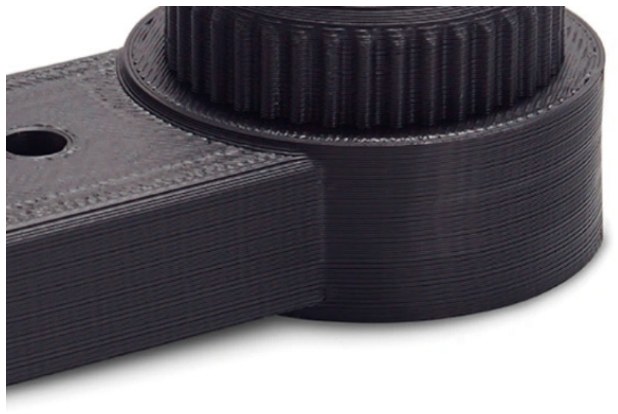
積み重ねたフィラメントの跡が、表面にしま状に残ります。
材料「フィラメント」のきほん
フィラメントとは、FDM/FFF方式の3Dプリンター用の材料のことです。私たちの身の回りの工業製品に使われているプラスチックと同じ材料で、とても幅広い種類があります。何よりも低価格で扱いやすく、プリントしやすいものから高強度なものまで選べるのが魅力です。
| 形状 | 糸状(スプール=糸巻きに巻かれて売られています) |
|---|
| 特長 | 低価格。本物の熱可塑性樹脂がそのまま使える |
|---|
| 注意点 | 積層跡が残る。湿度に弱く、乾燥状態が必須。熱収縮による形状変化(反り)がある |
|---|
| 価格帯(概算) | 6,000円~50,000円/1kg |
|---|
向いている
試作(ラピッドプロトタイピング)、治工具(じこうぐ=作業を助ける道具)、機能試作、高強度パーツなど。
苦手
積層の跡が残るため、フィギュアのように表面のなめらかさが求められるものや、細かく高精細なものには向きません。
湿気に注意(品質に直結)
フィラメントは湿度の影響を受けやすく、空気中の水分を吸うと造形の品質が下がります。乾燥剤や専用の保管ボックスを使って、常に乾燥した状態を保つのがベストです。
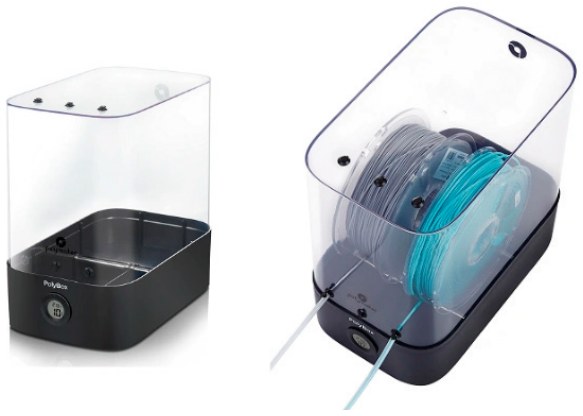 乾燥剤入りの保管ボックスの例。使わないフィラメントは密閉保管が安心です
フィラメントの種類いろいろ
代表的な14種類を紹介します。まずは扱いやすい PLA から始めるのがおすすめです。E3 でどの材料を使うかは、社内の運用ルールに従ってください。
PLA
植物由来のポリ乳酸が原料の、環境にやさしい素材。低い温度で造形でき、においも少なく、縮みや歪みが小さい
初心者向けの定番です。カラーも豊富。ただし熱と強度には弱く、機械部品や高温の場所には不向きです。
ABS
高強度で衝撃に強い素材。自動車部品や電子機器のケースなど、耐久性が必要なものに向きます。高めの温度が必要で、冷えるときに縮んで
反りやすいのが注意点。特有のにおいがあるので換気のよい場所で使います。
ASA
ABS に似た性質に加えて、紫外線や湿気に強い
耐候性が持ち味。屋外で使う部品に向きます。ABS より縮みにくく、形状が安定しやすいのも特長です。造形条件は ABS と同様に高温・要換気です。
PC(ポリカーボネート)
非常に高い耐衝撃性と強度を持ち、熱にも耐えます。防護具や機械部品向き。造形には高温が必要で、特殊なプリントベッドや囲い(エンクロージャー)が必要になる場合があります。
PA(ナイロン)
強度とねばり強さ(靭性)を兼ね備え、すり減りにくく、薬品にも強い素材。機械部品など産業用途で活躍します。
湿気をとても吸いやすいので、造形前の乾燥が必須。加熱式のプリントベッドが推奨されます。
TPU
ゴムのような
柔軟性と強度を併せ持つ素材。すり減りに強く、やわらかい部品やグリップに向きます。ノズル詰まりを防ぐため、ゆっくりした速度での造形が推奨されます。
PETG
ペットボトルでおなじみ PET の強化版。強くてねばりがあり、透明感が高いのが特長です。ABS のような高温・換気が不要で
初心者にも扱いやすく、造形後の縮みも少なめ。ボトルや容器の試作にも向きます。
PP(ポリプロピレン)
軽くて衝撃と薬品に強く、食品容器や医療機器などに広く使われる素材。ただし造形中の収縮が強く、
造形難易度は高め。専用のベッドシートや接着剤を使うと安定します。
カーボンファイバー配合
軽いのに非常に強くて硬い素材。自動車部品・ドローン・スポーツ用品など軽量化と高強度の両立に向きます。形状も安定しやすい一方、
ノズルがすり減りやすいため硬質ノズルの使用が推奨されます。
ガラス繊維配合
強度と耐衝撃性に優れ、寸法が狂いにくく熱にも強い素材。産業用部品や機械の構造部品向きです。こちらもノズルがすり減りやすいため、硬質ノズルが推奨されます。
スーパーエンプラ
エンジニアリングプラスチックを超える性能の高機能材料。高い耐熱・耐薬品・機械的強度を持ち、航空宇宙・自動車・医療など厳しい環境の部品に使われます。造形には高度な設備と技術が必要です。
木材配合
木粉を混ぜて木の質感を再現した素材。表面が木目調になり、やすりがけや塗装もできます。アート作品など自然な風合いに最適。木粉でノズルが詰まりやすいので、定期的なお手入れが必要です。
鋳造用
ロストワックス鋳造(=型から溶かし出して金属を流し込む製法)に適した材料。プリントした原型を溶かし出すことで、精密な金属部品を作れます。1200度の高温で焼失するため、専用の鋳造設備が必要です。
サポート用
造形中の「支え」専用の素材。手でパキッと外せる
ブレークタイプと、水に浸けると溶けて残らない
水溶性タイプがあります。E3 のような
デュアルエクストルーダー搭載機で特に効果を発揮します(使える材料の組み合わせには制限があります)。
3Dデータが「もの」になるまで
3Dプリンターは、3Dデータがなければ何も作れません。データを用意してから造形が終わるまでの流れは、次の3ステップです。
-
3Dデータを用意する
作り方は3つあります。どれで作ったデータでも使えます。
3Dソフトで作る
パソコンの3D CAD・モデリングソフトで設計します。
3Dスキャナーで取り込む
実物をスキャンしてデータ化します。
フリーデータを入手
配布サイトから無料の3Dデータをダウンロードします。
-
スライサーソフトで「スライス」する
用意した3Dデータは STL形式(ポリゴンのデータ)を使います。これをスライサーソフトで薄い層に輪切りにして、プリンターへの命令(gcode)に変換します。E3 では、このスライサーソフトが ideaMaker です。
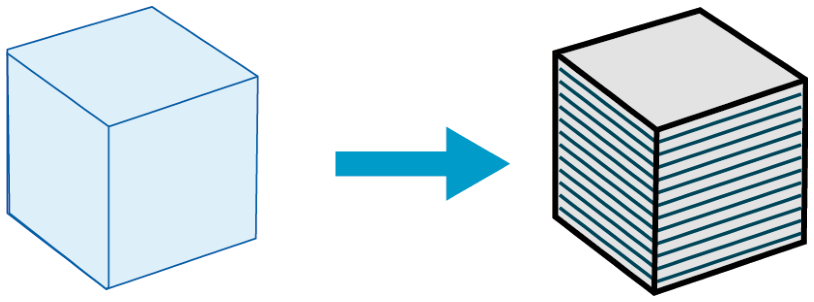 3Dデータ(左)をスライスして、層の積み重ねデータ(右)に変換
-
プリンターに送って造形開始
スライスしたデータを3Dプリンターに送り、造形を開始すれば完成です。具体的な操作は「6. はじめての造形」と「7. ideaMaker 入門」で説明します。
3Dデータの種類(プリントできる形式・できない形式)
3Dデータと一口にいっても、中身の表現方法はいくつかあります。3Dプリントに使えるのは「ポリゴンメッシュ」か「ソリッド」です。
プリント不可
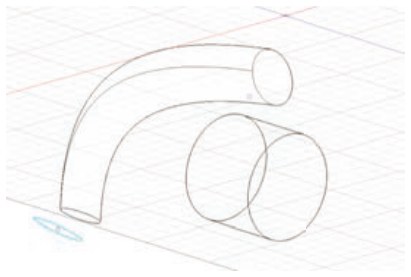
ワイヤーフレーム
形をエッジ(線)だけで表現したデータ。主に3Dモデリングの初期段階で使われます。線だけなのでプリントはできません。
プリント不可
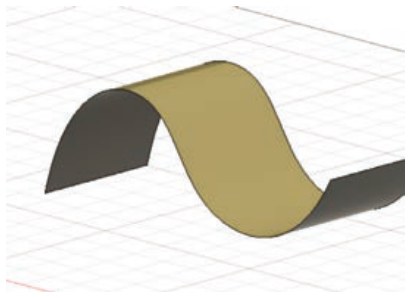
サーフェイス
表面を「面」で表現したデータ。3DCG やゲーム・アニメのモデルに使われます。表面だけで中身がないため、そのままではプリントできません。
プリント可
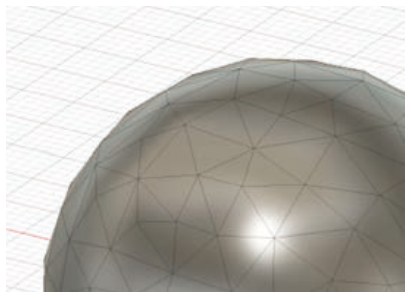
ポリゴンメッシュ
表面を多角形(主に三角形)の集まりで構成したデータ。
3Dプリンターで使う STL データはこの形式です。
プリント可
ソリッド
内部構造まで含めた完全な3次元形状。体積や質量も計算でき、3DCAD(設計ソフト)で使われます。製造・エンジニアリング向きです。
用語:STL と OBJ(よく見るファイル形式)
STL は3Dプリントで最も一般的な形式で、表面を三角形の集まりで表現します(メッシュデータ)。OBJ も同じくメッシュデータですが、加えて色や質感(テクスチャ)の情報も保存できます。どちらも ideaMaker で読み込めます。
3Dデータを作るソフトの例
3Dデータ作りには、寸法どおりに設計する 3DCAD ソフトと、粘土をこねるように自由な形を作る3Dモデリングソフトの2系統があります。作りたいものに合わせて選びます。
Tinkercad(3DCAD・無料)
ブラウザで使える無料の簡易CAD。決まった形を組み合わせて作るので、入門にぴったり。そのぶん自由度は低めです。
Fusion 360(3DCAD)
Autodesk社のクラウド型CAD。教育機関は無料で使えます。一般的なCAD操作に加え、粘土をこねるようなスカルプト機能も搭載。直感的で初心者にも使いやすいソフトです。
SolidWorks(3DCAD)
代表的な本格CADのひとつ。基本操作から高度なシミュレーションまで幅広い機能を持ちます。
ZBrush(モデリング)
粘土をこねる感覚で細かい造形ができるデジタルスカルプトソフト。キャラクターやフィギュア制作、映画・ゲーム業界で広く使われています。
Blender(モデリング・無料)
無料・オープンソースの総合3Dソフト。モデリングからアニメーション、動画編集までこなせる多機能ぶりですが、そのぶん習得には時間がかかります。
「サポート材」のきほん
3Dプリンターは下から1層ずつ積み上げて形を作るため、形によっては途中で支えがないと造形できません。この支えがサポート材(=張り出し部分の仮の支え)です。FDM/FFF方式では、形状しだいでサポート材が必要になります。
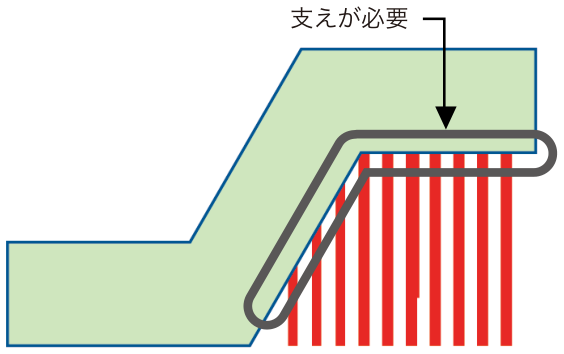 赤い縦線の部分が「支え」。これがないと、張り出した部分は空中に積めず落ちてしまいます
フィラメントをノズルから押し出して積むFDM方式では、支えなしでは作れない形があります。
サポート材には、
造形する材料そのものを支えに使う方法と、
サポート専用フィラメントを使う方法があります(専用材は対応機種・材料が限られます)。
サポート材が必要な形=「オーバーハング」
オーバーハングとは、もともと岩壁がひさしのように頭上におおいかぶさる部分のこと。3Dプリントでは、T字やY字のように空中へ張り出した形を指します。屋根になる部分は、サポート材がないと造形の途中で落ちてしまうおそれがあります。
オーバーハングの例
Y・T・H のような形は、張り出し部分の下にサポート材(うすい縦線の部分)が必要です。
45度が目安
屋根の傾きが
45度をこえるとサポート材が必要になります。45度未満ならサポートなしでも造形できるのが基本です(機種や材料により35度や40度でも必要な場合あり)。
T字(90度)は必須
真横に張り出すT字(角度90度)のオーバーハングは、
確実にサポート材が必要です。付けないと空中で支えきれず失敗します。
サポート材は ideaMaker が自動で付けてくれる
どこにサポートが要るかを自分で全部考える必要はありません。スライスのときに ideaMaker が自動生成できます。操作は「
③ ideaMaker 基本操作編」で説明します。
このページでおさえること
① E3 は FDM方式=とかした樹脂を1層ずつ積み上げる。低コストで扱いやすいが、反り・積層跡という弱点もある。 ② 材料はフィラメント。まずは PLA が扱いやすい。湿気は大敵なので乾燥保管。 ③ 造形の流れは「データ用意 → ideaMaker でスライス → プリンターへ」。 ④ 45度をこえる張り出し(オーバーハング)にはサポート材が必要。
 3Dスキャナーで取り込む 実物をスキャンしてデータ化します。
 フリーデータを入手 配布サイトから無料の3Dデータをダウンロードします。