「最初の材料はPLAがいいですよ」と勧められたものの、ABS(アクリロニトリル・ブタジエン・スチレン)やPETG(グリコール変性ポリエチレンテレフタレート)、PLA+と何が違うのか、何度で印刷すればよいのか、保管はどうするのか、授業で使っても安全なのか、そもそも手元の3Dプリンターで使えるのか。
買う前に、こうした疑問で足が止まっている方は多いのではないでしょうか。
この記事では、3Dプリンターとフィラメントを販売し、企業の試作部門や学校への導入をお手伝いしてきた弊社が、PLA(ポリ乳酸)フィラメントの特徴と弱点、ほかの材料との違い、作れるものと適していないもの、温度と保管のしかたをわかりやすく紹介します。
あわせて、手持ちの機種でPLAが使えるかを機種の資料で確かめる手順もご案内します。読み終えたときに、用途に合うPLAをご自身で選べるようになることを目指して書きました。
この記事の要点
- PLAは植物由来の樹脂で、低い温度(190〜220℃前後)で溶け、反りとにおいが少ないため、最初の材料に適しています。
- 弱点は熱(約60℃で軟化)と衝撃です。車内や熱湯に触れる部品、繰り返し力がかかる部品には適していません。
- ABSは耐熱・耐衝撃、PETGはその中間、PLA+は衝撃に強いPLAです。用途と機種で選び分けます。
- 湿気を吸うと品質が落ちるため、乾燥剤と密閉容器で保管し、必要なら45〜55℃で乾燥させます。
- ほぼすべてのFDM方式3DプリンターでPLAは使えます。確かめる点はノズル温度、フィラメント径、スプールの収まりです。
目次
01PLAフィラメントとは?植物由来で扱いやすい3Dプリンター材料

-
1
用途でPLAを選ぶ
-
2
手持ちの機種で使えるか確かめる
-
3
温度を合わせる
-
4
造形する
-
5
湿気から守って保管する
PLAフィラメントは、トウモロコシやジャガイモ、タピオカなどの植物から取り出したでんぷんを原料とするPLA(Polylactic Acid:ポリ乳酸)樹脂を、3Dプリンター用に細い線状(フィラメント)に加工した材料です。
FDM(Fused Deposition Modeling:熱溶解積層法)方式の3Dプリンターで、ノズルで溶かしながら一層ずつ積み重ねて立体を作ります。線の太さは1.75mmが主流で、一部の機種では2.85mmが使われます。
PLA樹脂は、石油由来のABS樹脂の代わりになる環境負荷の少ないバイオプラスチックとして開発されました。3Dプリンターの世界ではABSとともに最も古くからある材料で、現在はデスクトップ型から業務用まで、FDM方式の3Dプリンターで最も多く使われている材料です。
最初の材料としてPLAが勧められる理由は、次の4点です。
- 低い温度で溶けるため、ヒーター能力が低い機種でも扱える
- 冷えるときの収縮が小さく、反りが起きにくい
- 造形中のにおいが少なく、密閉した庫内や排気設備がなくても使える
- 価格が安く、色の種類が多い
一方で、「PLAはABSの反対の性質」と単純に覚えてしまうと、現場で困ることがあります。
耐熱性と耐衝撃性が低いという弱点は確かにありますが、近年は衝撃に強いPLA+や強化PLA、積層の跡が目立たないマットPLA、木や金属の質感を再現したPLAなど、用途ごとに性質の違うPLAが多数登場しています。
「PLAで何を作りたいか」を決めてから、その中で種類を選ぶのが現在の正しい選び方です。
フィラメント全体の種類と選び方は 3Dプリンターのフィラメント材料の種類と選び方 で説明しています。
02PLAの特徴:強みと弱み
PLAの強みは「寸法が安定し、失敗が少なく、安く、においが少ない」こと、弱みは「熱と衝撃に弱い」ことです。試作や教育のように、形を素早く正確に確かめたい用途には適していますが、屋外や車内、力のかかる部品には適していません。
○ 強み
熱収縮が小さく反りにくい
ノズル詰まりや糸引きが少ない
造形中のにおいが少ない
植物由来で生分解性を持つ
| 項目 | PLAの性質 | 現場での意味 |
|---|---|---|
| 寸法安定性 | 熱収縮が小さく反りにくい | 大きな造形物もデータ通りに出やすい |
| 印刷の安定性 | ノズル詰まりや糸引きが少ない | 初心者でも失敗が少ない |
| におい | 造形中のにおいが少ない | 教室やオフィスに置ける |
| 環境面 | 植物由来で生分解性を持つ | 教材として説明しやすい |
| 耐熱性 | 約60℃で軟らかくなる | 車内・熱湯・食洗機は不可 |
| 耐衝撃性 | 硬いが脆く、割れやすい | 落下や繰り返し荷重に弱い |
| 後加工 | 研磨の熱で軟化、アセトンで溶けない | ABSのような溶剤仕上げはできない |
低い温度で溶けて反りにくい
PLAはノズル温度190〜220℃前後で溶け、ABSの230〜260℃より40℃ほど低い温度で造形できます。溶ける温度が低いということは、ノズルから出た樹脂が造形物として固まるまでの温度差が小さいということです。
熱可塑性樹脂は冷えるときに縮みますが、温度差が小さいほど縮む量も小さくなります。これがPLAが反りにくい理由です。
反りとは、造形中に下の層が冷えて縮み、まだ熱い上の層との間でひずみが生じて、造形物の端がプレートから浮き上がる現象です。ABSは収縮が大きいため、プレートを90〜110℃に加熱し、庫内を密閉して温度を保たないと大きな造形物が作れません。
PLAはプレートの加熱が必須ではなく、密閉も不要です。開放型の安価な機種でも、30cm級の造形物を反りなく作れます。
印刷の安定性も高く、ノズル詰まりや押し出し不足といった低価格機で起きやすいトラブルが少ないため、設定を調整する時間を取れない現場や、生徒が自分で操作する授業でも失敗が少なく済みます。
衝撃と熱には強くない
PLAには、およそ55〜60℃で軟らかくなり始めることと、硬くて脆いため衝撃で割れやすいことの2つの弱点があります。
熱については、樹脂が軟らかくなり始める温度(ガラス転移温度)が約60℃と低いのが原因です。夏の車内は60℃を超えることがあり、ダッシュボードに置いたPLAの部品は変形します。熱湯や食洗機、熱い飲み物を入れた容器のそばなども同様です。
モーターや電源のそばに取り付けるカバー、照明器具の部品のように、ほんのり温かくなる場所でも長期間では変形することがあります。
衝撃については、PLAは引張強さや曲げ剛性の数値自体は決して低くありませんが、伸びが小さく、力が限界を超えると曲がらずにパキッと割れます。
そのため、薄いツメで留めるスナップフィット、繰り返し開閉するヒンジ、落下の可能性がある治具などでは、標準のPLAでは割れが起きがちです。
このほかに、現場で見落とされやすい性質が3つあります。
- 屋外で日光と雨にさらされると、数か月から1年ほどで白化や脆化が進みます。
- 研磨すると摩擦熱で表面が軟化し、紙やすりに樹脂が絡んで仕上げにくくなります。
- 「生分解性」は高温多湿の工業的な堆肥化条件でのことで、室内や土に埋めた程度では分解しません。廃棄は自治体のプラスチックごみの区分に従ってください。
反りと積層の跡を抑えるには
-
1
下の層が冷えて縮む
-
2
上の層はまだ熱く縮まない
-
3
層の間にひずみが生じる
-
4
端がプレートから浮く
PLAの反りはプレートの温度と1層目の密着で、積層の跡は層の厚さと温度と冷却で、それぞれ抑えられます。
反りは「反りにくいPLAでも、底面が広く薄い造形物では起きる」と考えて準備してください。対策は次の順で確かめると効率的です。
- プレートの高さ(レベリング)を合わせてください。目安は、1層目がわずかに押しつぶされてプレートに密着する高さです。自動補正機能のある機種では、その機能を使ってください。
- プレートの表面をIPA(Isopropyl Alcohol:イソプロピルアルコール)などで脱脂してください。指の油脂が残ると、その部分だけ浮きます。
- プレートを加熱できる機種では50〜60℃に設定してください。ガラス転移温度に近い温度に保つことで、底面の収縮が遅くなります。
- 底面が広い造形物には、スライサーで「ブリム」(底面の周囲に広げる薄い縁)を付けてください。はがすのは簡単で、反りの抑制効果が大きいです。
- 1層目から数層は冷却ファンを弱めてください。エアコンの風が直接当たる場所も避けてください。
積層の跡は、FDM方式の構造上ゼロにはできませんが、目立たなくすることはできます。層の厚さを0.2mmから0.1〜0.15mmに下げると、跡は細かくなります。
ノズル温度が高すぎると樹脂が垂れて層の境目が崩れ、低すぎると層と層の密着が弱くなって表面がザラつきます。そのため、材料の推奨範囲の中で適温を探してください。
PLAは冷却ファンをしっかり回したほうが細部がきれいに出る材料です。表面の艶そのものを消して跡を目立たなくするマットPLAを選ぶのも有効です。
03ABS・PETG・PLA+との違い
Q160℃を超える環境で使う、または溶剤仕上げをしたい
Q2水や薬品に触れる、または透明にしたい
Q3PLAで形は良いが割れた、治具として使いたい
他形状確認・教育・展示・大きな造形物
PLAは「扱いやすさと寸法精度」、ABSは「耐熱性と耐衝撃性」、PETGは「その中間で、耐薬品性と耐久性」、PLA+は「PLAの扱いやすさを保って衝撃に強くした材料」です。
軟らかくなる温度ノズル温度の目安
0℃50℃100℃150℃200℃250℃
ABSは家電の筐体などに使われる石油由来の汎用樹脂で、PETGはペットボトルに使われるPETに成分を加えて加工しやすくした樹脂です。
| 項目 | PLA | ABS | PETG |
|---|---|---|---|
| ノズル温度の目安 | 190〜220℃ | 230〜260℃ | 230〜250℃ |
| 軟らかくなる温度 | 約60℃ | 約90〜100℃ | 約70〜80℃ |
| 耐衝撃性 | 低い | 高い | 高い |
| 反りとにおい | 反りが少なく、においも少ない | 反りが大きく、においが強い | 反りは少〜中、においは少ない |
| 向く用途 | 試作、教材、模型 | 耐熱部品、筐体 | 容器、水回り、工具 |
数値は一般的な目安で、同じ種類でもメーカーごとに異なります。実際の設定はフィラメントのデータシートに従ってください。
選び分けの考え方は次の通りです。
- 形状確認、教育、展示、大きな造形物:PLA
- PLAで形は良いが割れた、治具として使いたい:PLA+・強化PLA
- 60℃を超える環境、機械的な耐久、溶剤仕上げ:ABS(密閉庫内と加熱プレートのある機種が必要)
- 水に触れる、薬品に触れる、透明にしたい、ABSの設備がない:PETG
学校でABSを扱う場合は、においと換気への対応、プレートの高温、庫内の密閉が必要になるため、機種選びから見直す必要があります。
PLAとPETGであれば同じ機種でそのまま使い分けられる場合が多く、最初はPLAで慣れ、必要が出たらPETGやPLA+を足すのがおすすめです。
PLA+と強化PLAは何が違うか
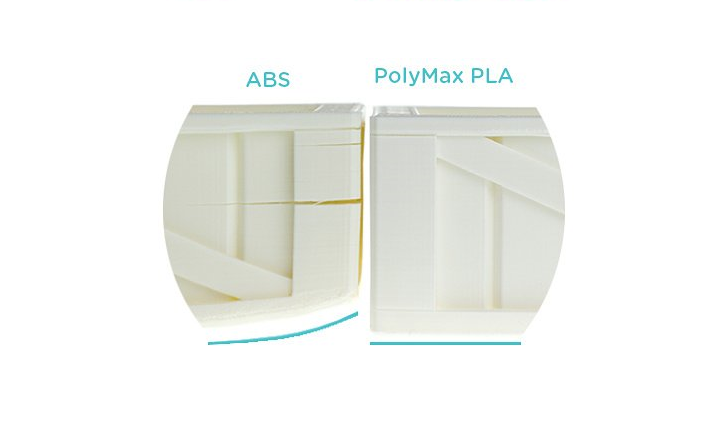
PLA+と強化PLAは、どちらも「PLA樹脂に添加材を配合して衝撃に強くした材料」を指し、実質的に同じ分類です。

| 項目 | 標準PLA | PLA+・強化PLA |
|---|---|---|
| 耐衝撃性 | 硬いが脆く、割れやすい | ↑ 割れずに粘る |
| 耐熱性 | 約60℃で軟化 | = ほとんど変わらない |
| ノズル温度 | 190〜220℃ | + 5〜15℃ほど高め |
| 価格 | 安い | + やや高い |
PLA+は規格で定まった名称ではなく、メーカーが「標準PLAより強い」という意味で付けた呼び名で、日本では「強化PLA」「高強度PLA」「タフPLA」とも呼ばれます。配合は各社の独自技術のため、同じPLA+でも性質はメーカーごとに違います。
共通する傾向は次の3点です。
- 耐衝撃性が上がり、曲げたときに割れずに粘るようになります。
- 耐熱性はほとんど変わらず、約60℃で軟らかくなる点は標準PLAと同じです。熱処理で耐熱性を上げられる製品もありますが、寸法が変わるため治具では事前の検証が必要です。
- ノズル温度は標準PLAより5〜15℃ほど高めの設定が推奨され、価格もやや高くなります。
弊社で取り扱う強化PLAの代表例を挙げます。
| 製品 | 特徴 | ノズル温度 | 容量 |
|---|---|---|---|
| PolyMax PLA(Polymaker) | 標準PLAの最大9倍の耐衝撃性 | 220℃ | 750g |
| Bedrock 3D PLA PRO1 | 高速造形向きの高性能PLA、大型造形でも反りが少ない | 200℃ | 750g |
| ホッティーポリマー 高強度PLA | 天然由来のトチュウエラストマーを配合し、耐衝撃性と強度を高めた | 210〜240℃ | 500g |
PolyMax PLAのように「ABSの特性をPLA樹脂で再現した」材料を使うと、PLAの反りにくさとノズル詰まりの少なさを保ちながら、治具や機能試作に使える強度が得られます。
「PLAで試作したら形は良かったが、使っていたら割れた」など、強度が求められる場合に使用を検討してみましょう。
タフPLAや高耐熱PLAの例は 高速・高耐熱のPLA で紹介しています。
04PLAの温度と保管
PLAの温度設定は「ノズル190〜220℃、プレート室温〜60℃、密閉不要、冷却ファンあり」が基本で、保管は「乾燥剤を入れて密閉し、高温を避ける」が基本です。
温度
0℃50℃100℃150℃200℃250℃
| 設定項目 | 標準PLAの目安 | 補足 |
|---|---|---|
| ノズル温度 | 190〜220℃ | 木材・金属配合PLAは240℃前後の製品もある |
| プレート温度 | 室温〜60℃ | 加熱できる機種では50〜60℃が安定しやすい |
| 庫内(チャンバー)加熱 | 不要 | 加熱式庫内の機種では扉を開けるか加熱を切る |
| 冷却ファン | 強め(1層目以降) | 細部とオーバーハングの仕上がりに効く |
| 乾燥温度 | 45〜55℃ | 60℃を超えるとスプール上で軟化・固着する |
| 保管環境 | 密閉+乾燥剤、常温 | 窓際・車内・ヒーター付近を避ける |
印刷温度は材料と機種で決める
印刷温度は、まずフィラメントのデータシートにある推奨範囲の中央の値から始め、実際に出力した結果を見て上下に調整して決めます。
温度が低すぎる
- 層の間に隙間ができる
- 表面がザラつく
- 積層の境目で割れる
- 押し出し時にカチカチと音が鳴る
5℃ずつ上げる
適温を探す
- 推奨範囲の中央から始める
- テンプチャータワーで段階的に試す
- 速度を上げたら5〜10℃上げる
適温を記録する
温度が高すぎる
- 細い糸が引く
- 角が丸く垂れる
- 表面が過剰に艶を持つ
- 小さな突起が崩れる
5℃ずつ下げる
推奨範囲に幅があるのは、同じ温度を設定しても、機種のセンサーの誤差、ノズルの大きさ、造形速度、冷却の強さによって、樹脂が実際に受け取る熱が変わるからです。
症状と調整の方向は次の通りです。
- 温度が高すぎるとき:細い糸が引く、角が丸く垂れる、表面が過剰に艶を持つ、小さな突起が崩れる → 5℃ずつ下げる
- 温度が低すぎるとき:層の間に隙間ができる、表面がザラつく、積層の境目で割れる、押し出し時にカチカチと音が鳴る → 5℃ずつ上げる
- 速度を上げたとき:樹脂を溶かす時間が短くなるため、5〜10℃上げる
機種での確認は次の手順で行います。
- 推奨ノズル温度とプレート温度は、フィラメントのデータシートに載っています。
- スライサーで材料のプロファイルを選んでください。Raise3Dの純正スライサーideaMakerのように、純正フィラメントのプロファイルが用意されている場合は、それが基準になります。
- 推奨範囲の中央の温度で、小さなテスト造形を行ってください。温度を段階的に変えて出力する「テンプチャータワー」が便利です。
- 糸引き、表面、層の密着を見て、適温を記録してください。
- 色や銘柄を変えたときは、同じPLAでもこの手順を繰り返してください。顔料や添加材で適温が変わるためです。
プレートは、加熱できる機種では50〜60℃にしてください。ガラス転移温度に近い65℃前後を超えると、底の数層が軟らかいまま押し広げられて裾が広がる「エレファントフット」が出やすくなります。
加熱できない機種では、マスキングテープやのり、専用シートで密着を補ってください。
弊社で取り扱うPLAの推奨温度を挙げます。最新の値は各製品のデータシートでご確認ください。
| 製品 | ノズル温度 | 造形速度の目安 | 容量 |
|---|---|---|---|
| Raise3D Premium PLA | 190〜220℃ | 50〜70mm/s | 1kg |
| Raise3D Hyper Speed PLA | 210℃ | — | 1kg |
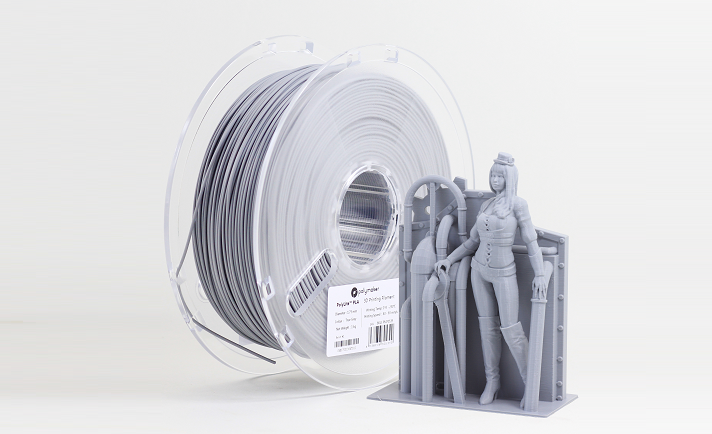
| PolyLite PLA(Polymaker) | 200〜220℃ | 60mm/s | 1kg |
| PolyMax PLA(Polymaker) | 220℃ | 60mm/s | 750g |
| Polymaker PolySonic PLA | 190℃ | — | 1kg |
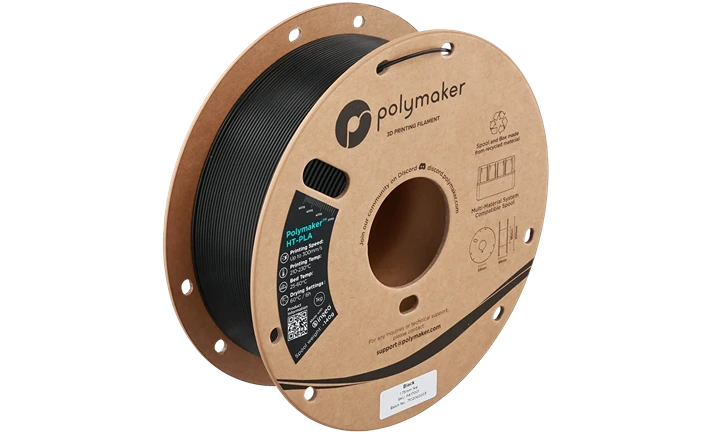
| Polymaker HT-PLA | 210℃ | — | 1kg |
| Bedrock 3D PLA PRO1 | 200℃ | 90〜110mm/s | 750g |
湿気を防ぐ乾燥と保管
-
1
開封したら乾燥剤と密閉容器へ
-
2
吸湿のサイン(音・糸引き・折れ)を確認
-
3
45〜55℃で4〜6時間乾燥
-
4
乾燥機から直接送る
PLAは空気中の湿気を吸い、吸った水分がノズル内で沸騰して気泡になることで、表面の荒れや糸引き、強度の低下を起こします。
ナイロンやPETGほど極端ではありませんが、「PLAだから乾燥はいらない」とは言えません。特に梅雨から夏にかけて、開封したまま数週間置いたスプールでは不具合が出ます。
湿気を吸ったPLAの見分け方は次の通りです。
- 造形中にノズルからプチプチという音がし、細かな蒸気が見える
- 表面がザラつき、艶が落ち、糸引きが増える
- フィラメントが硬く脆くなり、エクストルーダーの手前や曲げたときにポキッと折れる
未開封の袋はそのままで構いません。開封後は乾燥剤(シリカゲル)と一緒にチャック付きの袋か密閉容器に入れ、直射日光とヒーターの熱を避けて常温で保管してください。
PLAは熱にも弱いため、窓際や車内に置くとスプール上でフィラメントが変形します。学校では夏休みの前に、職場では長期連休の前に、スプールを密閉袋に戻す習慣を付けるだけで、休み明けのトラブルが大きく減ります。
吸湿したPLAは、次の手順で乾燥させれば多くの場合は使えるようになります。
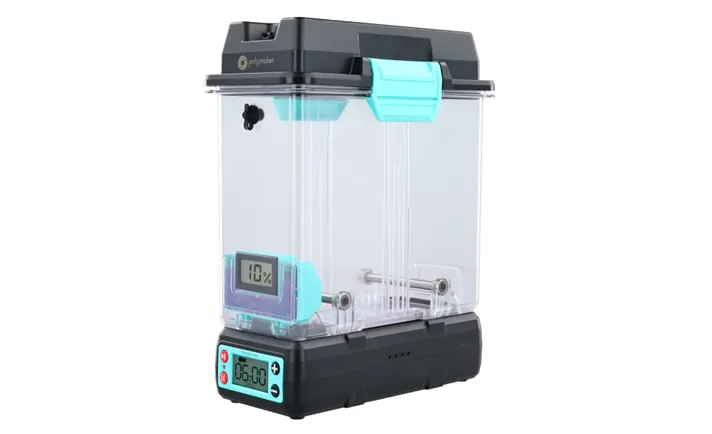
- フィラメント乾燥機、または加熱機能のあるフィラメント用除湿ボックスを45〜55℃に設定してください。60℃を超えるとPLAが軟化し、巻きが固着します。
- スプールを入れ、4〜6時間乾燥させてください。
- 乾燥後は乾燥剤を入れた容器に移すか、乾燥機からそのまま3Dプリンターに送り込める製品を使ってください。
- 家庭用オーブンは温度の誤差が大きく、PLAでは軟化の危険があるため使わないでください。
○ こうする
× しない
弊社で取り扱う乾燥・保管用品には、Polymaker PolyDryerとSUNLU FilaDryer S2があります。PolyDryerはドライヤードックとフィラメントボックスの2つでできており、乾燥した状態のままプリンターへ送り出せます。
SUNLU FilaDryer S2は最高70℃まで設定できる乾燥機です。
保管容器・乾燥剤・乾燥機の選び方は フィラメントの保管と乾燥 で詳しく説明しています。
05PLAフィラメントの種類と選び方
PLAフィラメントは、標準PLA、衝撃に強いPLA+・強化PLA、艶を消したマットPLA、質感を変えた異素材配合・意匠PLA、機種専用の純正PLAの5つに大別でき、「何を作るか」「どの機種で使うか」の2点で選びます。
見た目(積層の跡の目立ちにくさ) →

| 種類 | 特徴 | 向く用途 | 代表例(弊社取扱) |
|---|---|---|---|
| 標準PLA | 安く、色が多く、最も失敗が少ない | 形状確認、授業、模型 | PolyLite PLA、Raise3D Hyper Speed PLA・PolySonic PLA(高速造形向き) |
| PLA+・強化PLA | 耐衝撃性を高めた | 治具、機能試作 | PolyMax PLA、Bedrock 3D PLA PRO1、ホッティーポリマー 高強度PLA |
| マットPLA | 艶消しで積層の跡が目立たない | 展示品、最終品の外装 | — |
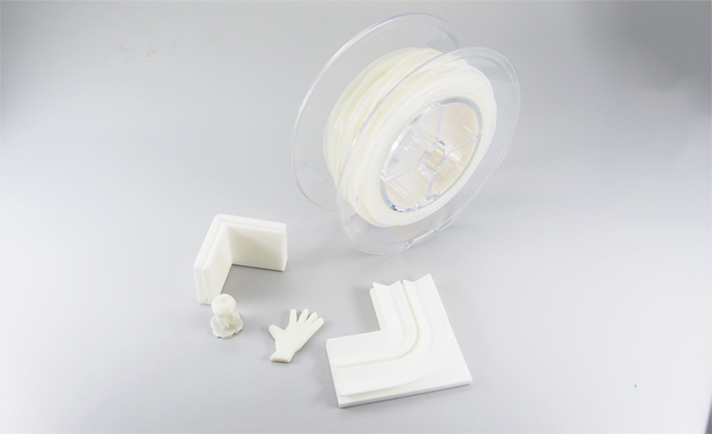
| 異素材配合・意匠PLA | 木・銅・アルミの質感、角度で色が変わる、香り付き | モックアップ、アート、教材 | PolyWood(木粉を使わず100%PLAで木の質感を再現)、PolyLite PLA Sparkle、ホッティポリマーHP(アロマタイプ) |
| 機種純正PLA | 機種に合わせて調整され、スライサーにプロファイルがある | 業務での安定運用 | Raise3D Premium PLA |
弊社で購入できる PLA フィラメント(標準・純正)
高強度・耐熱の PLA
異素材配合PLAのうち、木粉や金属粉を含むものは、ノズル温度が高め(240℃前後まで)になり、粉がノズルを摩耗させたり詰まらせたりすることがあります。
0.4mmより大きいノズルを使う、摩耗に強いノズルに替える、といった準備が必要です。PolyWoodのように粉を使わずに質感を出した製品は、この問題を避けられます。
半透明のフィラメントで透明がどこまで出るかは クリア(半透明)フィラメント で、食品対応や蓄光などの変わり種は 特殊用途のフィラメント で説明しています。
マットPLA:最終品にも使える仕上がり
マットPLAは、表面の艶を消す成分を配合したPLAで、光の反射が抑えられる分、積層の跡が目立ちにくくなり、FDM方式でも塗装品や射出成形品に近い見た目に仕上がります。
標準のPLAは表面に光沢があり、光が層の段差で反射して縞模様として見えます。マットPLAはこの反射が散るため、同じ層の厚さでも縞が見えにくくなります。
研磨や塗装の工程を省いて「そのまま人に見せられる」品質が出るため、展示用の製品モデル、プレゼン用の筐体、学校での作品展示に適しています。塗装する場合も、艶消しの表面は塗料の食い付きが良い傾向があります。
ただし、艶消し成分を含む分、一般にマットPLAは標準PLAよりわずかに脆く、層間の密着も少し弱くなる傾向があります。
見た目が重要な外装部品には適していますが、力のかかる部品には標準PLAや強化PLAを選び、マットPLAは意匠面に使う、というすみわけが現実的です。
法人・学校で選ぶときに確かめること
法人や学校でPLAを選ぶときは、性能そのものより「機種に合うか」「安全書類が揃うか」「同じ品質で継続して手に入るか」の3点を先に確かめます。
個人の趣味と違い、一度選んだ材料を複数人・複数台で長く使うため、最初の確認が後の手間を大きく左右します。
- フィラメント径を機種の仕様と合わせてください。1.75mmと2.85mmは互換性がありません。
- スプールは、外径と幅が機種のスプールホルダーに収まるものを選んでください。Raise3Dのように庫内にスプールを収める機種では、収まらないスプールは外付けの対応が必要になります。
- 径の公差は±0.05mm以内が目安です。公差が大きいと押し出し量がばらつき、表面と寸法が安定しません。
- SDS(Safety Data Sheet:安全データシート)とTDS(Technical Data Sheet:技術データシート)は、学校の安全管理や法人の購買手続きで必要になることが多い書類です。入手できる製品を選んでください。
- 必要な色と容量を決めてください。授業では色の種類と1kgの大容量が、試作ではグレーやホワイトのような形状が見やすい色が選ばれます。
- 継続して入手できる製品かどうかは、販売店に尋ねれば分かります。ロットごとの色や品質のばらつきが小さい継続生産の製品を選ぶと、途中で設定をやり直す手間が減ります。
- 機種のメーカーが純正フィラメントを出している場合は、まず純正で基準を作り、サードパーティ製を加えるときはプロファイルを比較してください。
弊社では、ご使用前の仕上がりや用途に合う材料かどうかを確かめていただくために、取り扱い機種でのテスト3Dプリントと無料サンプルを受け付けています。実際の形状データで比べてから選んでいただけます。
Raise3D の 3 系統
06PLAでできること・適していないもの

PLAは「形を確かめる」「人に見せる」「教える」用途に適し、「熱がかかる」「力がかかる」「食品に触れる」用途には適していません。
-
1
3D CADでデータを作る
-
2
PLAで造形する
-
3
形状・組み付けを確かめる
-
4
データを修正する
| できること | 適していないもの |
|---|---|
| 試作品・モックアップ(形状・組み付けの確認) | 60℃を超える環境の部品(車内、熱湯、食洗機、発熱部品の近く) |
| 大型の造形物(反りが少ないため) | 屋外で長期間使う部品(日光・雨で劣化) |
| 学校教育用モデル、STEM(Science, Technology, Engineering, Mathematics:科学・技術・工学・数学)教育の教材 | 落下や衝撃を受ける部品(標準PLAの場合) |
| 模型・おもちゃ・展示用モデル | 繰り返し曲げるヒンジ、薄いスナップフィット |
| 位置決め程度の軽い治具 | 食品に直接触れる容器や食器 |
| 強化PLAでの機能試作、治具・工具 | 溶剤で溶かして仕上げる工程が前提の部品 |
最も多い用途は試作です。
製品開発の過程で、3D CAD(Computer Aided Design:コンピュータ支援設計)のデータを素早く立体にして形状や組み付けを確かめる作業(ラピッド・プロトタイピング)では、「早く、データ通りに出る」PLAの性質がそのまま役立ちます。
従来は樹脂の塊を削る切削加工で外注していたモックアップも、デスクトップ3DプリンターとPLAで社内で作れば、コストとリードタイムの両方で有利になるケースが多いです。
強化PLAを使えば、用途は治具や工具にも広がります。治具とは、加工や組み立てで部品を固定したり、検査で部品の位置を決めたりする道具です。
「とめる」機能が求められるため強度と耐久性が必要で、標準PLAでは難しかった領域ですが、ABS並みの耐衝撃性を持つ強化PLAならPLAの寸法安定性を保ったまま対応できます。
食品に触れる用途は、おすすめできません。
PLA樹脂そのものには食品接触の基準に適合しているものがありますが、3Dプリンターで造形した物は、ノズルに以前の材料が残っている可能性があること、層と層の間の隙間に食品が入って雑菌が繁殖しやすいこと、耐熱性が低く食洗機や熱湯での殺菌ができないことから、安全を保証できません。
授業での使い方:スケッチから立体へ
弊社は、Raise3D E3を使った教材『3Dプリンターの教科書〈Raise3D E3〉デジタルファブリケーション編』(B5・72ページ)を発行し、技術サイト「Raise3D E3/ideaMaker やさしいマニュアル」を公開しています。
工業高校の教職員向けには、手描きスケッチからideaMakerで立体にし、Raise3D E3で造形するまでの流れを体験する講習会を行っており、学校向けの研修も受け付けています。
07学校や職場で使うときの安全:においと換気
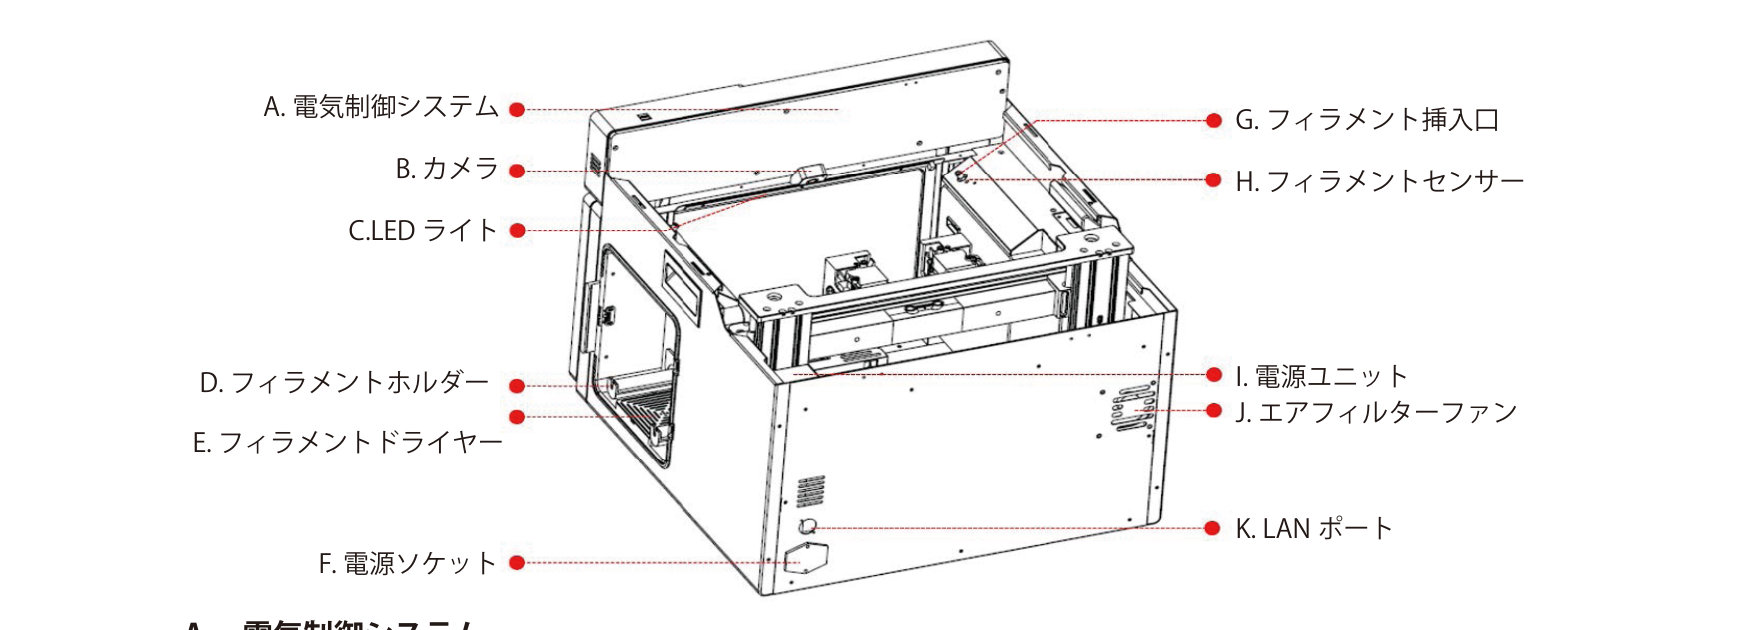
PLAは、造形中のにおいがABSに比べて格段に少なく、教室やオフィスで広く使われている材料ですが、「無臭で無害」ではないため、換気と置き場所の配慮は必要です。
PLAを加熱すると、わずかに甘いにおいがします。ABSが出すスチレン系の刺激臭とは違い、不快に感じる人は少なく、同じ部屋で作業できるのが一般的です。
ただし、どの熱可塑性樹脂も加熱すると、微量のVOC(Volatile Organic Compounds:揮発性有機化合物)と超微粒子を放出することが研究で報告されています。PLAの放出量はABSより少ないことも報告されていますが、ゼロではありません。
現場で推奨する対策は次の通りです。
- 窓や換気設備のある部屋に置き、連続して長時間印刷するときは換気してください。
- 生徒や社員が長時間座る机の真横ではなく、少し離した壁際に置いてください。
- 密閉型の筐体を持つ機種を選んでください。においと粒子の拡散が抑えられ、高温のノズルやプレート、動く部品に手が触れにくいため、学校ではこの点でも有利です。Raise3DのE3とPro3 HSシリーズにはHEPAフィルターと活性炭フィルターがあり、E3ではこれらで微粒子とにおいを除去します。
- 3DプリンターとフィラメントのSDSを保管し、学校や職場の安全管理のルールに従ってください。
においや換気以外で、学校で注意すべき点が3つあります。
- 火傷:ノズルは200℃前後、プレートも60℃前後になります。造形直後の造形物やプレートに触れさせないルールを決めてください。
- 刃物:造形物をプレートから外すスクレーパーや、サポート材を外すニッパーは、使う人と場所を決めてください。
- 無人運転:長時間の印刷を無人で行うときは、メーカーの推奨に従い、遠隔監視のカメラ機能がある機種ではそれを活用してください。
PLA自体は、通常の取り扱いで特別な危険物として扱われる材料ではありません。SDSを確認し、換気と火傷の対策をしたうえで、小学校から高校までの授業で問題なく使われています。
08うちの3DプリンターでPLAは使える?確かめ方
FDM方式の3Dプリンターであれば、ほぼすべての機種でPLAは使えます。PLAが求める条件は「ノズルが220℃程度まで加熱できる」「フィラメント径が合う」の2つだけで、現行のFDM方式の機種でこれを満たさないものはまずありません。
確かめる必要があるのは、径とスプールの収まり、そして純正材料しか使えない仕組みの有無です。
機種の資料(取扱説明書や仕様表)で、次の順に確かめます。
| 造形方式 | FDM(熱溶解積層) | 1FDM・FFFならフィラメントを使う |
|---|---|---|
| ノズル最高温度 | 300℃ | 2220℃以上ならPLAの温度条件を満たす |
| フィラメント径 | 1.75mm | 3購入するフィラメントの径を合わせる |
| 対応材料 | 純正・認証材 | 4純正のみの仕組みかを確かめる |
| スプール | 庫内収納(1kg) | 5収まる外径・幅を確かめる |
| ヒートベッド | 最高 110℃ | 650〜60℃に設定できればよい(なくても可) |
- 造形方式が「FDM」「FFF(Fused Filament Fabrication:熱溶解フィラメント製造法)」「熱溶解積層」のいずれかであれば、フィラメントを使う方式です。液体の樹脂を光で固める光造形方式の機種では、フィラメントは使えません。
- 対応するフィラメントは、「対応材料」または「使用可能フィラメント」の欄に載っています。PLAの記載がなくても、最高ノズル温度が220℃以上なら温度条件は満たします。
- 「フィラメント径」は1.75mmか2.85mm(3mm)のどちらかです。購入するフィラメントの径をこれに一致させてください。
- 純正カートリッジやICチップ付きスプールが必須の機種もあります。該当する場合は、メーカーが認めた材料の中からPLAを選んでください。
- スプールホルダーの位置と、収まるスプールの最大外径・幅も確かめる項目です。庫内収納型の機種では特に重要です。
- 「ヒートベッド(加熱プレート)」はなくてもPLAは使えます。ある場合は、50〜60℃に設定できるかどうかが確かめる点です。
- 密閉庫内で加熱ができる機種では、PLAの使用時に扉を開けるか加熱を切る、という記載が資料にないかも見ておく必要があります。庫内が温かいとPLAは冷えにくくなり、細部が崩れたり、ノズル付近で軟化して詰まったりします。
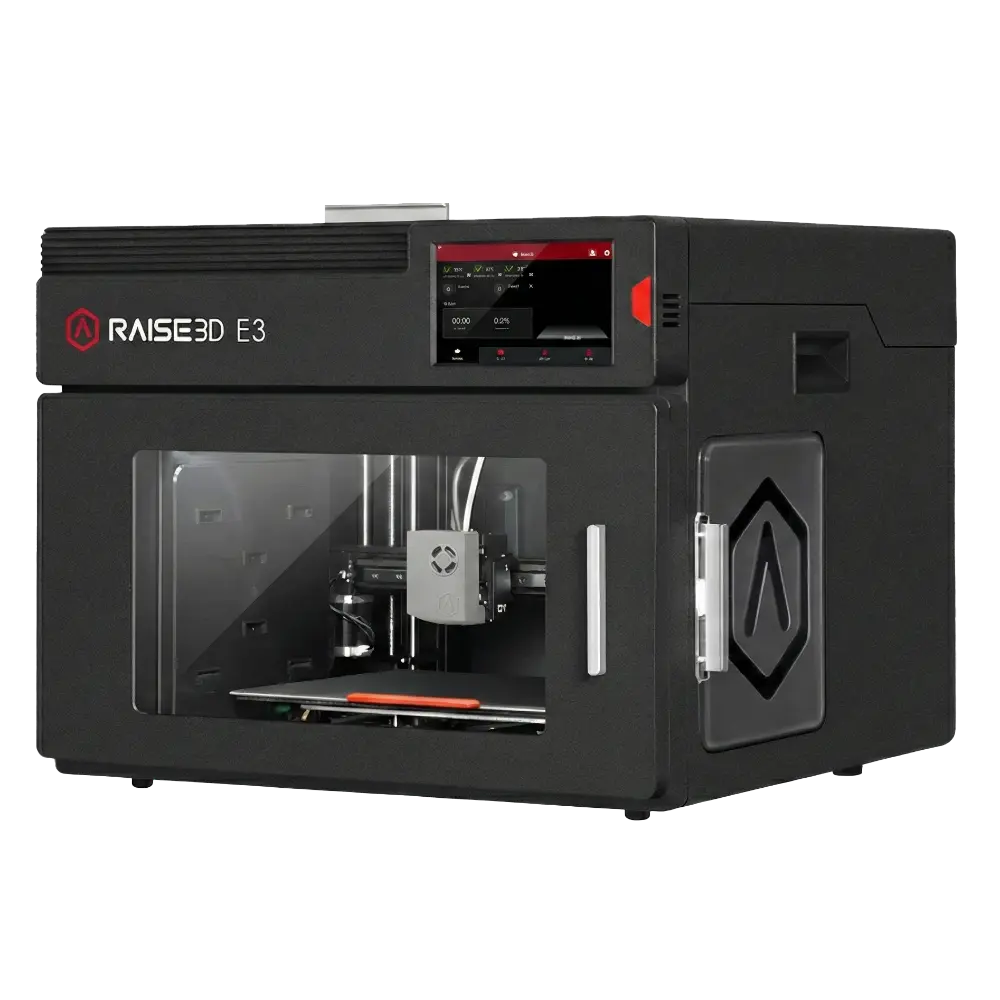
弊社が取り扱うRaise3Dの機種は、いずれもPLAに対応しています。
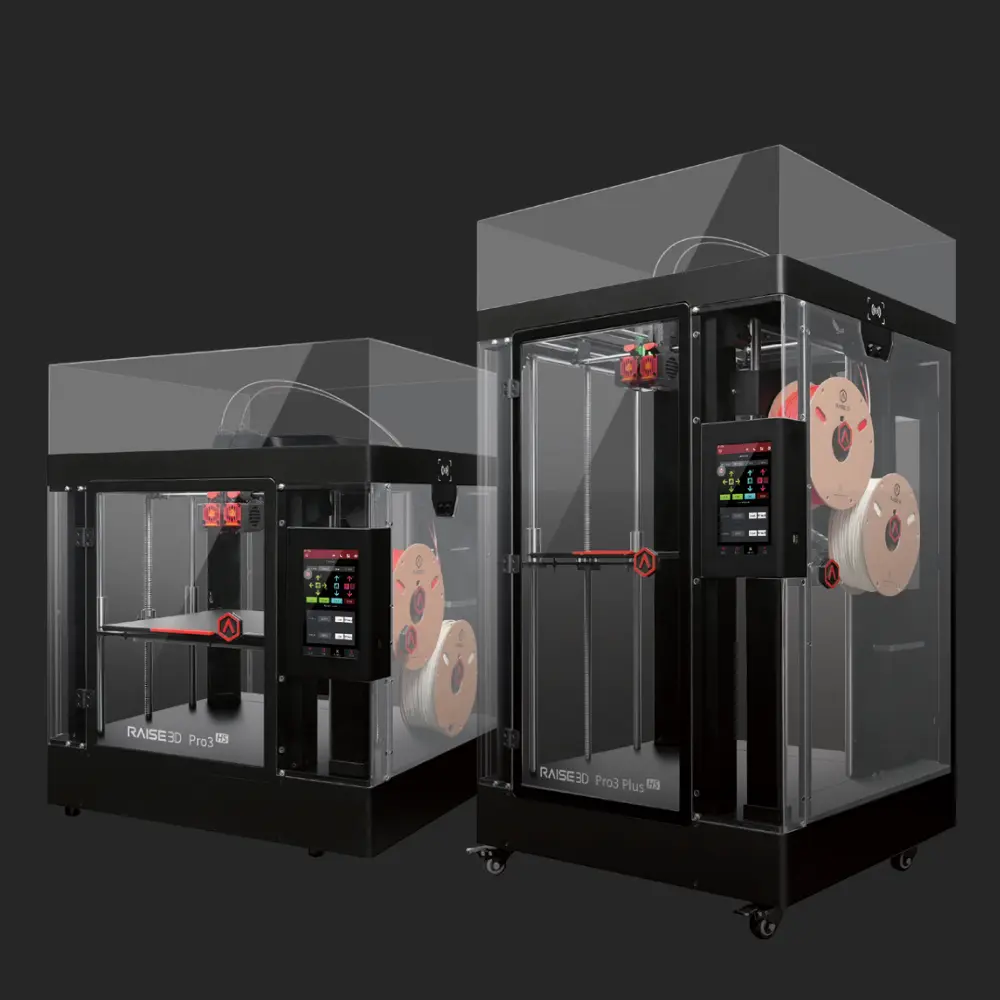
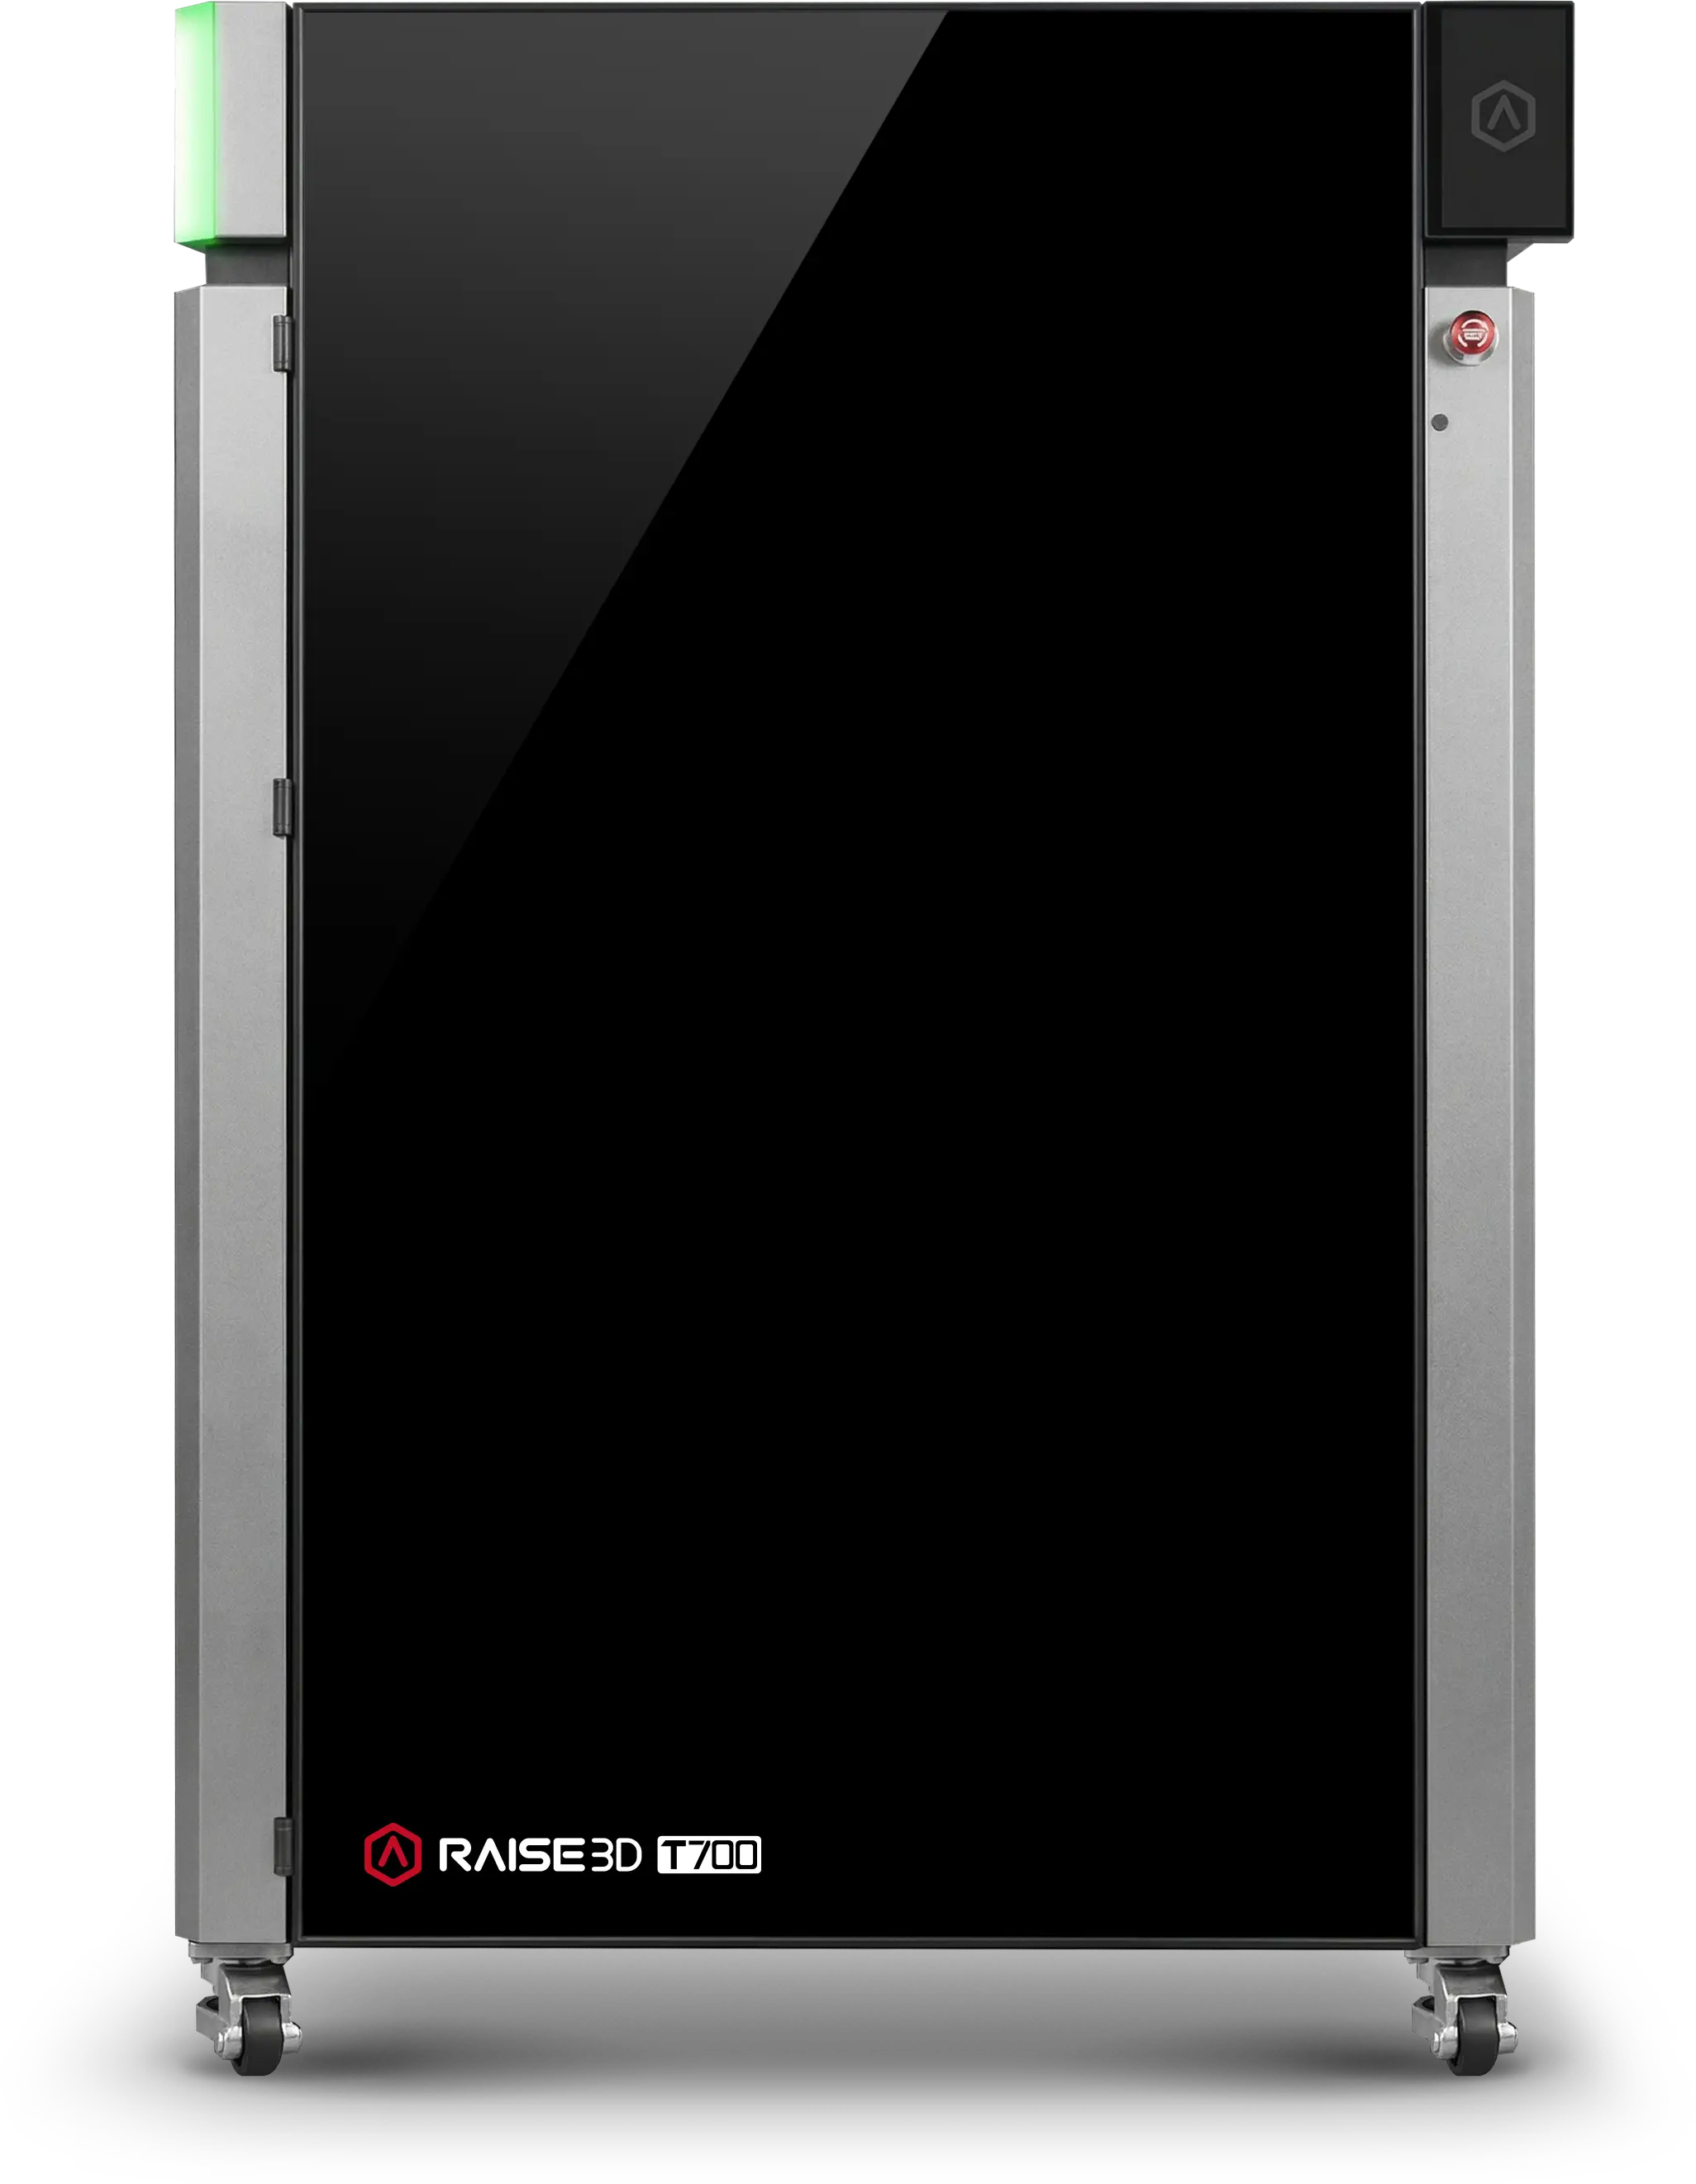
E3はデスクトップ機、Pro3 HS・Pro3 Plus HSは業務用機、T450・T700は大型機で、いずれもPLAからナイロン(PA:ポリアミド)、カーボンファイバー配合材料まで幅広く使えます。
PLAで始めて後からPETGやABSに広げる、という進め方ができます。
| 機種 | 造形サイズ(W×D×H) | ノズル最高温度 |
|---|---|---|
| Raise3D E3 | 330×240×240mm(シングルヘッド)/295×240×240mm(デュアルヘッド) | 330℃ |
| Raise3D Pro3 HS | 300×300×300mm | 320℃ |
| Raise3D Pro3 Plus HS | 300×300×605mm | 320℃ |
| Raise3D T450 | 450×350×400mm | 420℃ |
| Raise3D T700 | 700×500×1000mm | 420℃ |
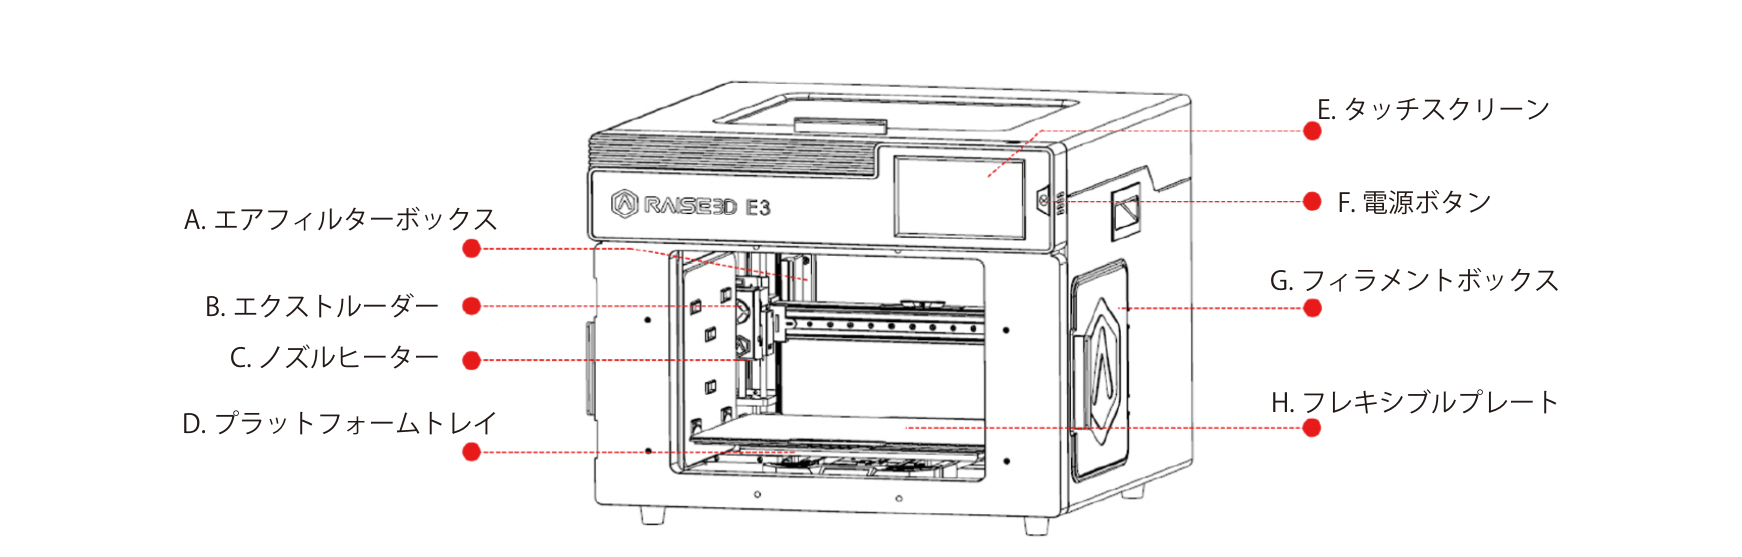
E3の対応材料は、Hyper Core(PPA CF・PPA GF・ABS CF)とHyper Speed(PLA・ABS・PETG CF・PET CF・PLA Pro)です。
このほか、Industrial(PPA CF・PPA GF・PET CF・PET GF・PETG ESD・PET Support・PPA Support・PPS CF・PA12 CF+)とPremium(PLA・ABS・ASA・PETG・PC・TPU-95A・PVA+)も使えます。OMPで認証されたサードパーティ材も使えます。
09よくある質問
PLAフィラメントとは何ですか
トウモロコシなどの植物由来のポリ乳酸樹脂を線状に加工した、FDM方式3Dプリンター用の材料です。低い温度で溶け、反りとにおいが少なく、安価なため、最初の材料として最も多く使われています。
PLAとABSの違いは何ですか
PLAは扱いやすく寸法精度が高いものの熱と衝撃に弱く、ABSは耐熱・耐衝撃性に優れるものの反りやすく、においが強く、加熱プレートと密閉庫内が必要です。試作・教育はPLA、60℃を超える環境や耐久部品はABSが基本です。
PLAとPETGはどっちを選べばいいですか
形を確かめる試作や教材ならPLA、水や薬品に触れる物、ある程度の耐熱と耐衝撃が要る物ならPETGです。PETGは糸引きが出やすく湿気に敏感なため、PLAに慣れてから使い始めるのがおすすめです。
PLAとPLA+の違いは何ですか
PLA+はPLAに添加材を配合して耐衝撃性を高めた材料で、「強化PLA」「高強度PLA」とも呼ばれます。割れにくくなりますが、耐熱性はほとんど変わりません。治具や機能試作でPLAが割れたときの選択肢です。
PLAフィラメントの温度は何度にすればいいですか
ノズルは190〜220℃、プレートは加熱できる機種で50〜60℃が目安です。メーカーの推奨範囲の中央から始め、糸引きが出れば下げ、層の隙間が出れば上げて調整してください。木材や金属を配合したPLAは240℃前後の製品もあります。
PLAフィラメントの乾燥や保管はどうすればいいですか
開封後は乾燥剤と一緒に密閉し、直射日光と高温を避けて保管してください。造形中にプチプチと音がする、糸引きや表面の荒れが増えた、フィラメントが折れやすい、という場合は吸湿しているので、45〜55℃で4〜6時間乾燥させてください。60℃を超えないことが重要です。
学校の授業で使うなら、PLAは安全ですか(におい・換気)
PLAはにおいが少なく、小学校から高校まで広く使われていますが、加熱すると微量の揮発性物質と微粒子が出るため、換気のできる部屋に置き、生徒の机から離してください。密閉型の機種はにおいと火傷の両方の対策になります。SDSを保管し、学校の安全管理のルールに従ってください。
うちの3DプリンターでPLAは使えますか
FDM方式の機種であれば、ほぼ使えます。仕様表でノズル温度が220℃以上になること、フィラメント径(1.75mmか2.85mm)、スプールが収まるか、純正材料のみの仕組みではないか、の4点を確かめてください。
10まとめ
PLAフィラメントは、植物由来のポリ乳酸を原料とするFDM方式3Dプリンターの材料で、低い温度で溶け、反りとにおいが少なく、安価なため、企業の試作部門でも学校でも「最初の材料」として最も適しています。
| 確かめたいこと | 答え |
|---|---|
| PLAの強みと弱み | 寸法が安定、失敗が少ない、安い、においが少ない。約60℃で軟化し、衝撃で割れやすい |
| ABS・PETG・PLA+との違い | ABSは耐熱・耐衝撃だが反りとにおいが強く設備が要る。PETGは中間で水・薬品に強い。PLA+は衝撃に強いPLA |
| 温度 | ノズル190〜220℃、プレート50〜60℃、密閉不要、冷却強め |
| 保管と乾燥 | 密閉+乾燥剤。吸湿したら45〜55℃で4〜6時間、60℃は超えない |
| 用途と機種の確認 | 試作、大型造形、教材、模型、展示品、(強化PLAで)治具。高温環境・屋外長期・衝撃部品・食品接触には適していない。FDM方式なら原則可で、径・スプール・純正縛りを確認 |
選ぶときは、まず「何を作るか」を決め、形状確認や教育なら標準PLAかマットPLA、割れが問題なら強化PLA、熱が問題ならPLA以外の材料、と絞り込んでいきます。
そのうえで、機種の径とスプールの収まり、SDSの有無、継続して入手できるかを確かめれば、注文して失敗することはほとんどありません。
ブランド別に見る: Raise3D 純正 / Polymaker / BASF / ホッティポリマー
関連記事
- フィラメントの種類と選び方
- ABSフィラメント
- PETGフィラメント
- 高速・高耐熱のPLA
- フィラメントの保管と乾燥
- クリア(半透明)フィラメント
- 特殊用途のフィラメント
11導入のご相談
PLAの選定や機種の確認は、お問い合わせフォームからご相談ください。
ご相談
PLA の選定・機種の確認を相談する
まず質問だけでも構いません。用途や造形物をお知らせいただければ、機種・フィラメント・パーツの選び方をご案内します。
お電話でもご相談いただけます:042-444-7220(平日 9:00〜17:00)