3Dプリンター用材料
3Dプリンター用材料 > 3Dプリンター用フィラメント
3Dプリンター用材料 > 3Dプリンター用フィラメント > PLAフィラメント
3Dプリンター用材料 > 3Dプリンター用フィラメント > Polymaker フィラメント
3Dプリンター用材料 > 高耐熱な造形材料
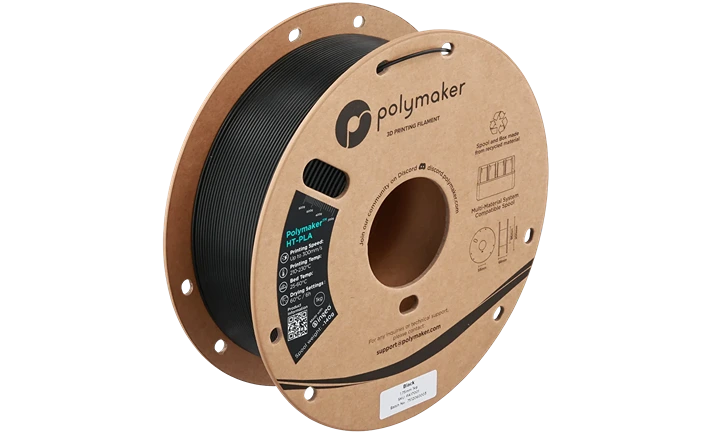
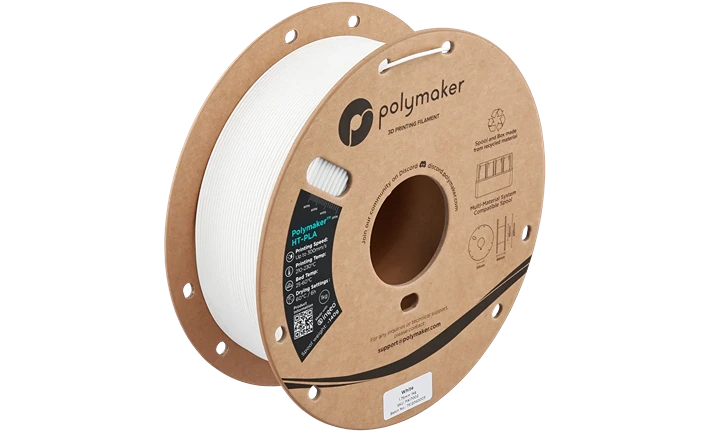
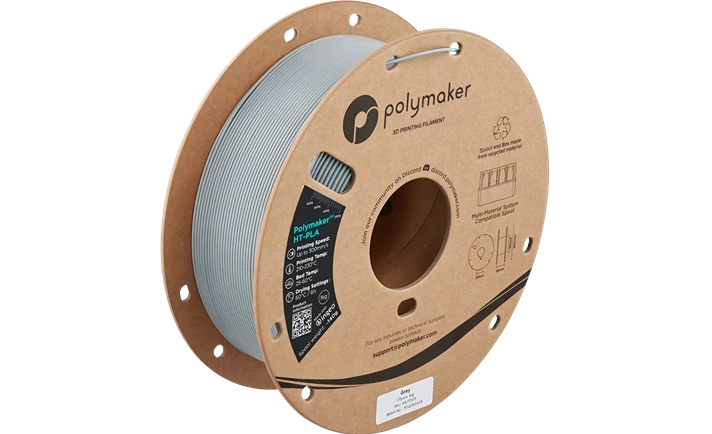
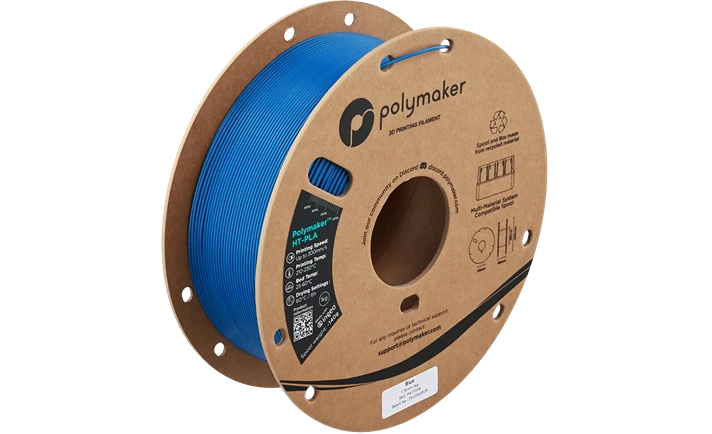
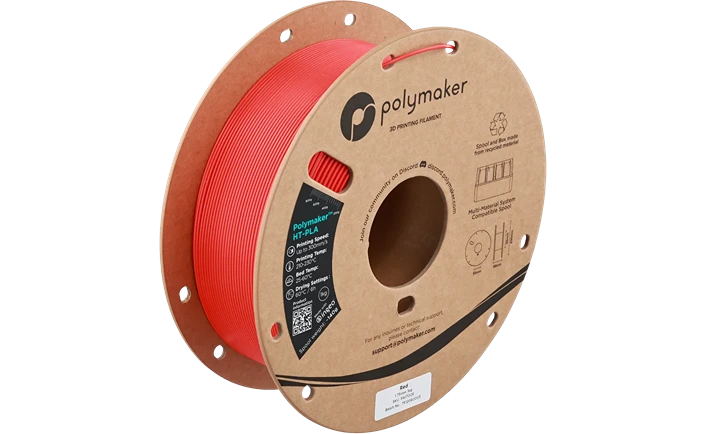
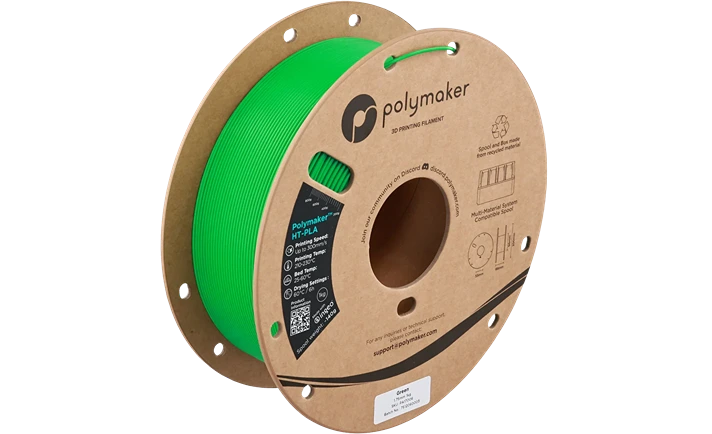
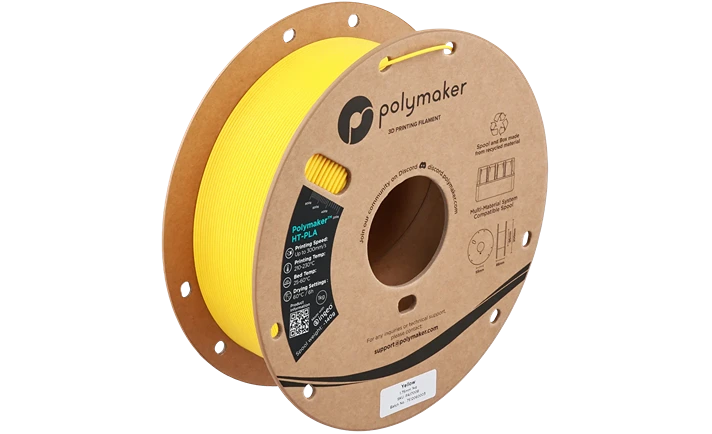
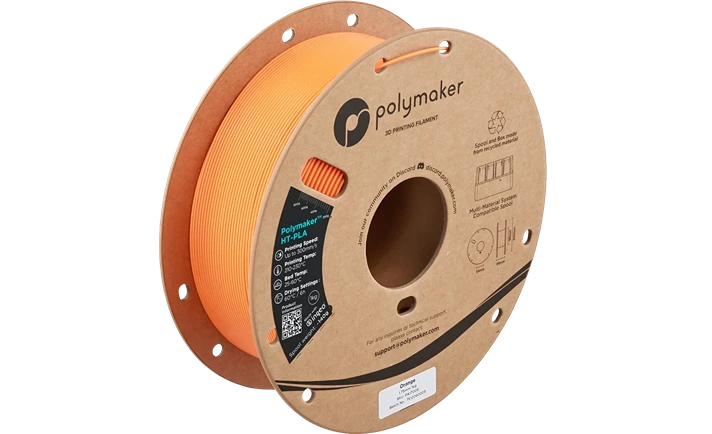
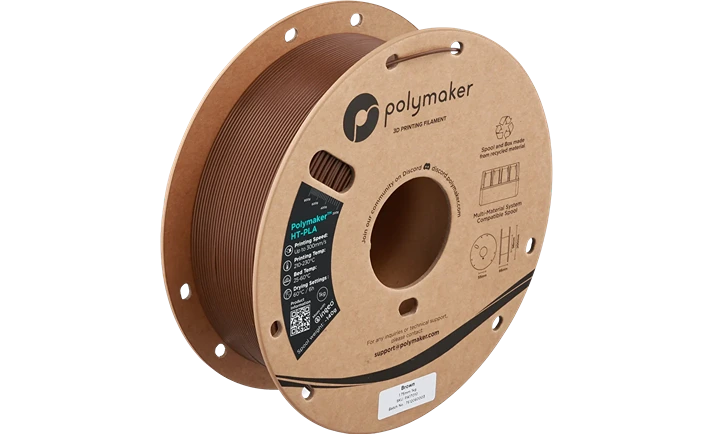
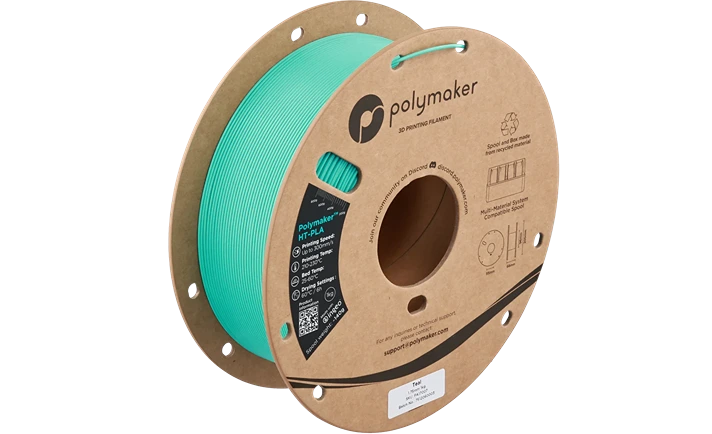
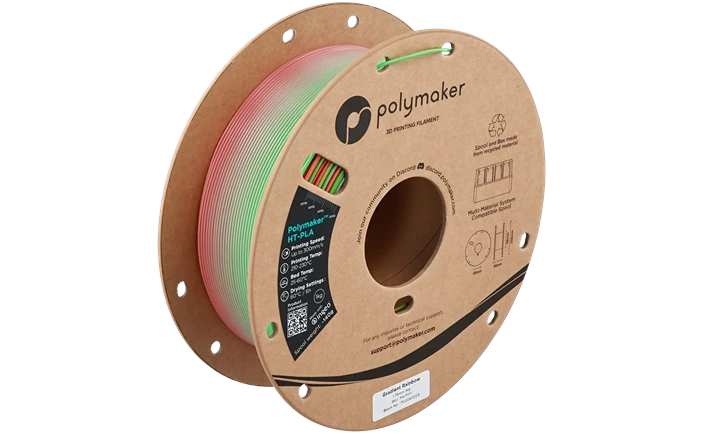
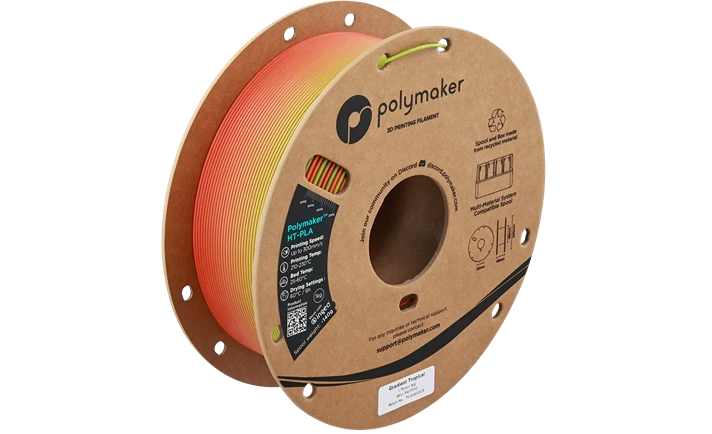
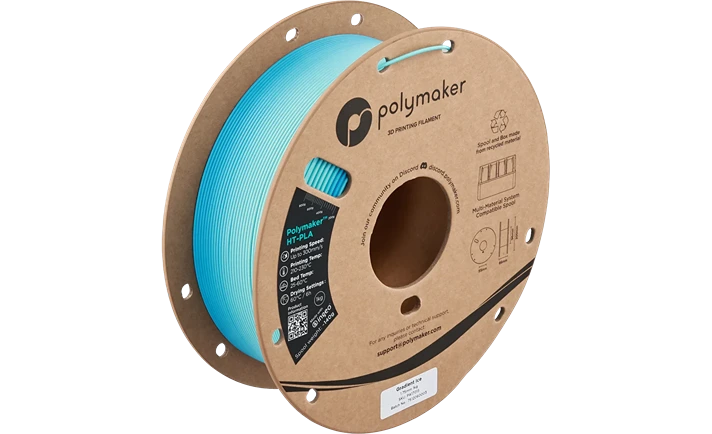
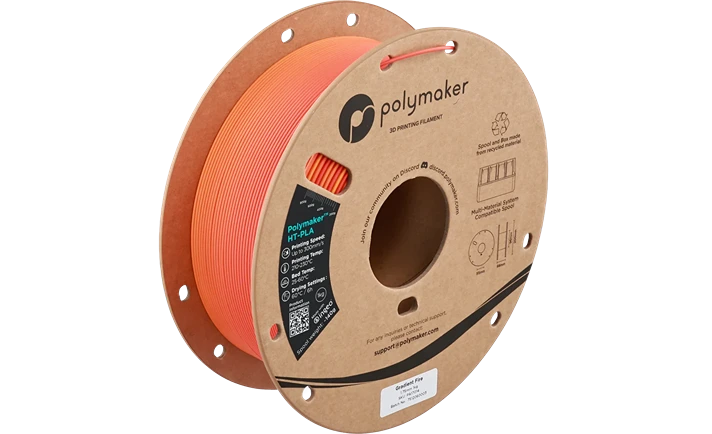
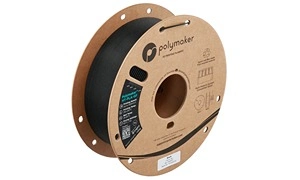
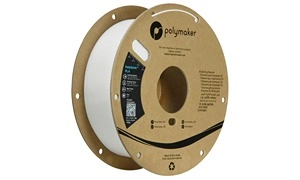
Polymaker HT-PLA 耐熱 PLA フィラメント 1.75mm 1kg(14 色)
工業用グレードの耐久性と、標準 PLA の造形しやすさ・高精度を兼ね備えた耐熱 PLA フィラメントです。最大 300mm/s の高速造形にも対応し、全 14 色からお選びいただけます。
全 14 色 HT-PLA-GF 1kg4,455円
ガラス繊維配合 PolyLite PLA 1kg4,800円
定番の PLA PolySonic PLA 1kg3,800円
高速造形向け
| 製品名 | Polymaker HT-PLA |
| メーカー | Polymaker |
| 材料 | 耐熱 PLA |
| フィラメント径 | 1.75mm(公差 ±0.05mm・通常 ±0.02mm) |
| 正味重量 | 1,000g |
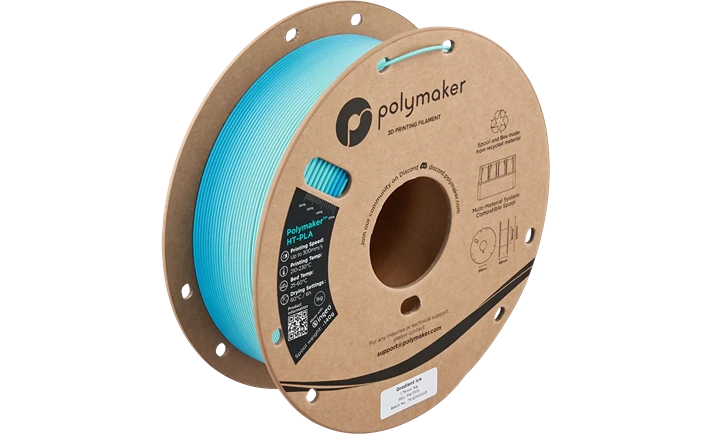
| 色 | 14 色(ホワイト・ブラック・イエロー・グレー・レッド・ブルー・オレンジ・グリーン・ブラウン・ティール・レインボー・トロピカル・アイス・ファイアー。レインボー以降の 4 色はグラデーション) |
| 推奨ノズル温度 | 210~230°C |
| 推奨ヒートベッド温度 | 25~60°C |
| 推奨プリント速度 | 最大 300mm/s |
| 乾燥条件 | 60°C・6 時間 |
| ノズル要件 | 硬化ノズルは必須ではありません(0.2mm ノズルにも対応) |
| 造形プレート | PC・テクスチャード PEI(必要に応じて糊) |
| 対応機種 | 1.75mm フィラメントに対応した FDM / FFF 3D プリンター |
| 密度 | 1.287 g/cm3(23°C) |
| 最大引張強さ | 42.86 ± 0.76 MPa |
| 曲げ弾性率 | 2893.46 ± 53.15 MPa |
| 荷重たわみ温度 | 1.8MPa: 58.6°C(印刷時) / 71.7°C(アニール後)、0.45MPa: 61.4°C(印刷時) / 107.2°C(アニール後) |
| ビカット軟化温度 | 156.2°C(印刷時) / 155.2°C(アニール後) |
| 保管 | 湿気を避け、乾燥剤入りの袋で密閉 |
| 出荷 | 在庫品は 1~3 営業日 |
造形しやすさはそのままに、耐熱性を上げた PLA
HT-PLA は、工業用グレードの耐久性と、標準 PLA の容易な造形性・高精度を兼ね備えた 3D プリント素材です。造形後にアニール(熱処理)を行うと、荷重たわみ温度がさらに上がります。
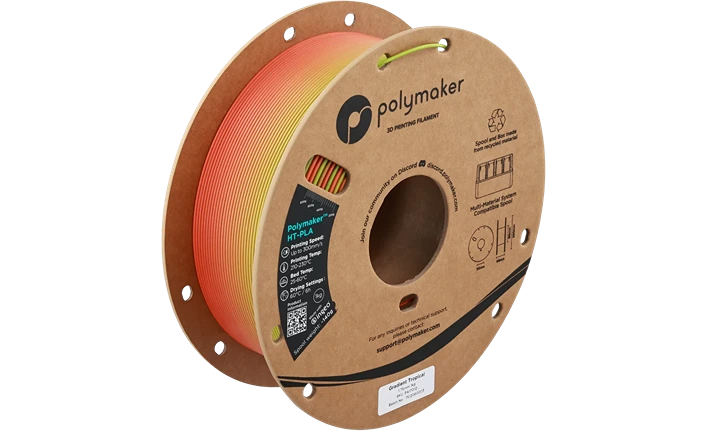
グラデーションの 4 色は、色が一周する長さが決まっています。レインボー 200g、トロピカル 120g、アイス 100g、ファイアー 120g です。画面の色味は実物と多少異なる場合があります。
HT-PLA が選ばれる理由
アニールで耐熱性が上がる
造形後に 80~90°C で 30 分ほど熱処理をすると、荷重たわみ温度が上がります。数値はスペック表をご覧ください。
最大 300mm/s の高速造形
高機能な部品を、標準 PLA と同じ手軽さで速く造形できます。
0.2mm ノズルにも対応
硬化ノズルは必須ではなく、0.2mm ノズルでの細かい造形にも使えます。
印刷条件
推奨設定
造形プレートは PC またはテクスチャード PEI が推奨で、定着が弱いときは糊を併用してください。
対応機種
1.75mm フィラメントに対応した FDM / FFF 3D プリンター
一般的な 3D プリンターのほとんどでお使いいただけます。硬化ノズルは必須ではなく、0.2mm ノズルでのプリントにも対応します。2.85mm(3.00mm)機にはお使いいただけません。
開封からアニールまでの流れ
開封
箱を開け、袋からスプールと乾燥剤を取り出します。
設定
ノズルを 210~230°C、ヒートベッドを 25~60°C にします。
造形
速度は最大 300mm/s まで上げられます。造形プレートは PC またはテクスチャード PEI が目安です。
アニール
耐熱性を上げたいときは、造形物を 80~90°C で 30 分ほど熱処理します。
使わないときは乾燥剤入りの袋で密閉して保管してください。湿気を吸ったフィラメントは、造形中に糸を引いたり表面が荒れたりすることがあります。
乾燥と保管には PolyDryer
PolyDryer は、フィラメントを乾燥させながら、そのまま保管もできる乾燥機です。スプールを入れたまま造形に送り出せます。

湿気を吸ったら乾燥
糸引きや表面の荒れが出てきたスプールを乾かしてから造形します。
乾かしながら造形
スプールを入れたままフィラメントを送り出せるので、乾燥と造形を同時に進められます。
使わないときの置き場所に
開封したスプールの保管ケースとしても使えます。
資料・ご相談
製品シート(PDF)は i-MAKER 作成(価格・仕様は 2026-10-21 時点)。SDS・TDS は Polymaker 日本総代理店(poly-maker.jp)の PDF(SDS は日本語・TDS は英語)。2026-10-20 確認。
よくあるご質問
アニールはどのように行いますか?
硬化ノズルは必要ですか?
HT-PLA-GF との違いは何ですか?
乾燥はどの条件で行いますか?
どのプリンターで使えますか?
一緒に使う商品
送料 1,000円(税別)。請求書払い・見積書の発行に対応。