3Dプリンター用材料
3Dプリンター用材料 > 3Dプリンター用フィラメント
3Dプリンター用材料 > 3Dプリンター用フィラメント > PLAフィラメント
3Dプリンター用材料 > 3Dプリンター用フィラメント > Polymaker フィラメント
3Dプリンター用材料 > 高耐熱な造形材料
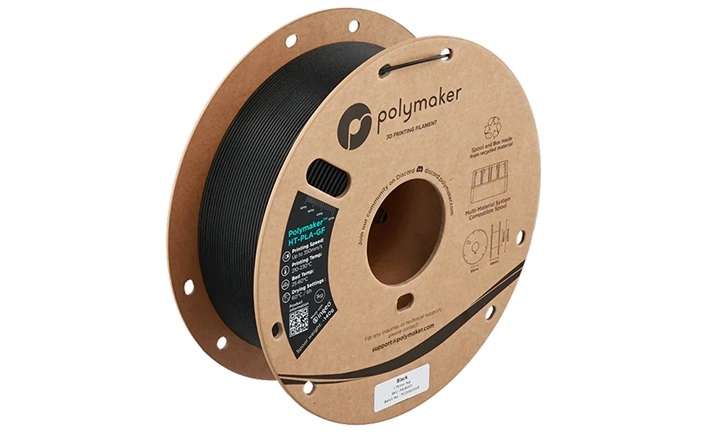
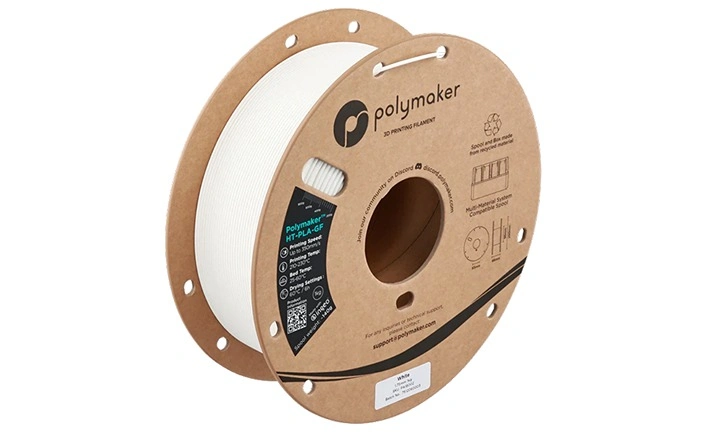
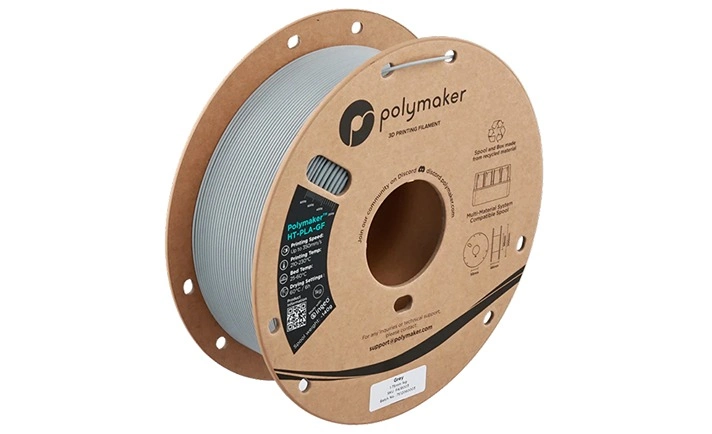
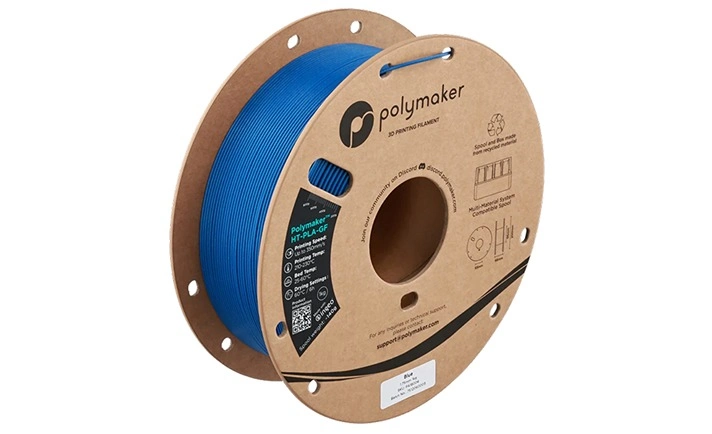
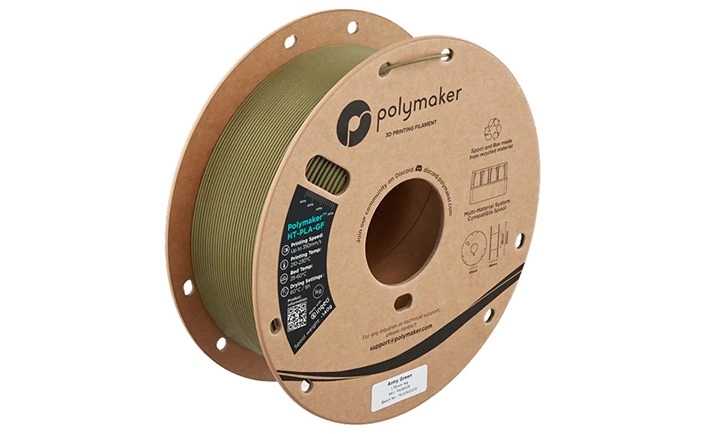
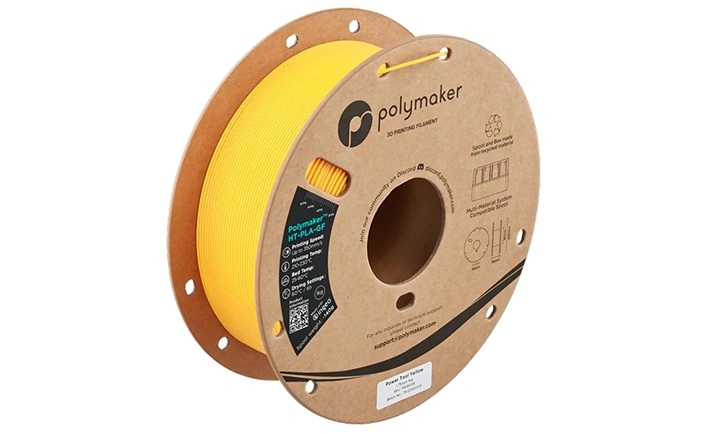
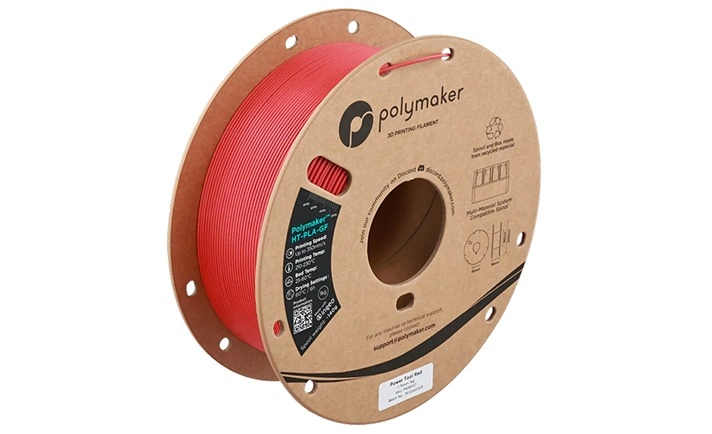
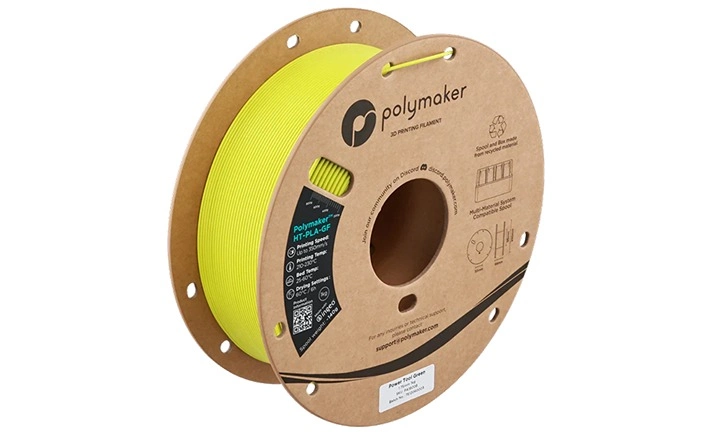
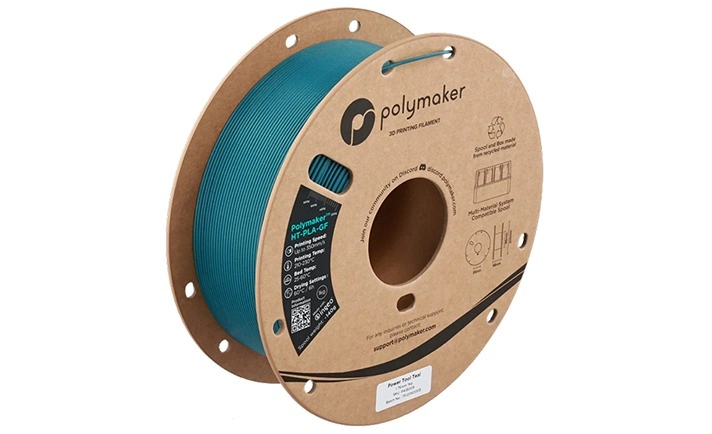
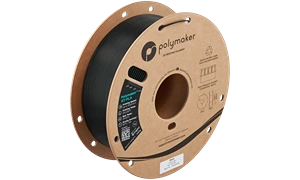
Polymaker HT-PLA-GF 耐熱 PLA フィラメント 1.75mm 1kg(9 色)
ガラス繊維を 12% 配合した耐熱 PLA フィラメントです。工業用グレードの耐久性と標準 PLA の造形しやすさを兼ね備え、最大 350mm/s のプリント速度に対応します。硬化鋼ノズルが必要です。
ガラス繊維配合 HT-PLA 1kg3,618円
硬化ノズル不要 PolyLite PLA-CF 1kg6,600円
カーボン配合 PolyLite PLA 1kg4,800円
定番の PLA
| 製品名 | Polymaker HT-PLA-GF |
| メーカー | Polymaker |
| 材料 | 耐熱 PLA(ガラス繊維 12% 配合) |
| フィラメント径 | 1.75mm(公差 ±0.05mm・通常 ±0.02mm) |
| 正味重量 | 1,000g |
| 色 | 9 色(ホワイト・ブラック・グレー・ブルー・アーミーグリーン・パワーツールイエロー・パワーツールレッド・パワーツールグリーン・パワーツールティール) |
| 推奨ノズル温度 | 210~230°C |
| 推奨ヒートベッド温度 | 25~60°C |
| 推奨プリント速度 | 最大 350mm/s |
| 乾燥条件 | 60°C・6 時間 |
| ノズル要件 | 硬化鋼ノズルが必要(0.2mm ノズルには非対応) |
| 造形プレート | PC・テクスチャード PEI(必要に応じて糊) |
| 対応機種 | 1.75mm フィラメントに対応した FDM / FFF 3D プリンター |
| 密度 | 1.337 g/cm3(23°C) |
| 最大引張強さ | 50.09 ± 0.73 MPa |
| 曲げ弾性率 | 3684.87 ± 115.49 MPa |
| 荷重たわみ温度 | 1.8MPa: 59.7°C(印刷時) / 84°C(アニール後)、0.45MPa: 75.5°C(印刷時) / 114.7°C(アニール後) |
| ビカット軟化温度 | 148.9°C(印刷時) / 148.3°C(アニール後) |
| 保管 | 湿気を避け、乾燥剤入りの袋で密閉 |
| 出荷 | 在庫品は 1~3 営業日 |
ガラス繊維入りで、たわみにくい耐熱 PLA
HT-PLA-GF は、ガラス繊維を 12% 配合した耐熱 PLA です。工業用グレードの耐久性と、標準 PLA の造形しやすさ・高精度を兼ね備えています。発熱する工具まわりの治具など、頑丈さと耐熱性の両方が要る用途に向きます。

色は上の「カラー」で選べます。画面の色味は実物と多少異なる場合があります。


HT-PLA-GF が選ばれる理由
ガラス繊維 12% 配合
曲げ弾性率・引張強さが高く、力のかかる治具や部品に向きます。
アニールで耐熱性が上がる
造形後に 80~100°C(推奨 100°C)で 20~30 分ほど熱処理をすると、荷重たわみ温度が上がります。
最大 350mm/s の高速造形
繊維入りの材料でありながら、標準 PLA と同じ手軽さで速く造形できます。
印刷条件
推奨設定
造形プレートは PC またはテクスチャード PEI が推奨で、定着が弱いときは糊を併用してください。乾燥は 60°C で 6 時間が目安です。
対応機種
1.75mm フィラメントに対応した FDM / FFF 3D プリンター
硬化鋼ノズルが必要で、0.2mm ノズルには対応していません。2.85mm(3.00mm)機にはお使いいただけません。
開封からアニールまでの流れ
開封
箱を開け、袋からスプールと乾燥剤を取り出します。
ノズル交換
ノズルが真鍮のままなら、硬化鋼ノズルに交換します。
造形
ノズル 210~230°C、ヒートベッド 25~60°C、速度は最大 350mm/s まで上げられます。
アニール
耐熱性を上げたいときは、造形物を 80~100°C(推奨 100°C)で 20~30 分ほど熱処理します。
薄い造形物は反りを防ぐため、低めの温度でのアニールが推奨されています。使わないときは乾燥剤入りの袋で密閉して保管してください。
乾燥と保管には PolyDryer
PolyDryer は、フィラメントを乾燥させながら、そのまま保管もできる乾燥機です。スプールを入れたまま造形に送り出せます。


湿気を吸ったら乾燥
糸引きや表面の荒れが出てきたスプールを乾かしてから造形します。
乾かしながら造形
スプールを入れたままフィラメントを送り出せるので、乾燥と造形を同時に進められます。
使わないときの置き場所に
開封したスプールの保管ケースとしても使えます。
資料・ご相談
製品シート(PDF)は i-MAKER 作成(価格・仕様は 2026-10-21 時点)。SDS・TDS は Polymaker 日本総代理店(poly-maker.jp)の PDF(SDS は日本語・TDS は英語)。2026-10-20 確認。
よくあるご質問
硬化鋼ノズルは必ず必要ですか?
アニールはどのように行いますか?
HT-PLA との違いは何ですか?
乾燥はどの条件で行いますか?
どのプリンターで使えますか?
一緒に使う商品
送料 1,000円(税別)。請求書払い・見積書の発行に対応。