3Dプリンター用材料
3Dプリンター用材料 > 3Dプリンター用フィラメント > BASF Forward AM フィラメント
3Dプリンター用材料 > 3Dプリンター用フィラメント
3Dプリンター用材料 > 3Dプリンター用フィラメント > ABSフィラメント
3Dプリンター用材料 > 高強度な造形材料
3Dプリンター用材料 > 3Dプリンター用フィラメント > Raise3D対応フィラメント(全素材) > Raise3D対応 ABSフィラメント


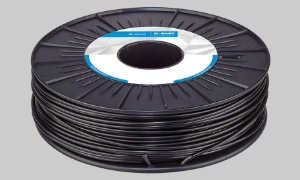
Bedrock 3D ABS Fusion+ ABS フィラメント 1.75mm 750g(3 色)
Ultrafuse ABS Fusion+ は、反りを抑えるよう配合を最適化した、エンジニアリンググレードの ABS フィラメントです。ナチュラル・ブラック・グレイの 3 色からお選びいただけます。
| 製品名 | BEDROCK 3D ABS Fusion+ |
| メーカー | BEDROCK 3D(旧 Forward AM / BASF) |
| 材料 | ABS(反りを抑えるよう最適化した配合) |
| フィラメント径 | 1.75mm(公差 ±0.050mm・平均真円度 0.050mm 未満) |
| 正味重量 | 750g(1 巻) |
| 色 | 3 色(ナチュラル・ブラック・グレイ) |
| 推奨ノズル温度 | 260~280°C |
| 推奨ヒートベッド温度 | 100~120°C |
| 推奨プリント速度 | 40~80mm/s |
| 推奨ノズル径 | 0.4mm 以上 |
| ベッド材 | ガラス(保護のため少量の接着スプレーを併用) |
| 乾燥 | 60°C の熱風乾燥機または真空オーブンで 8~10 時間以上 |
| 対応機種 | 1.75mm フィラメントの FDM / FFF 3D プリンター |
| 保管 | 湿気を避け、乾燥剤入りの袋で密閉 |
| 出荷 | 在庫品は 1~3 営業日 |
反りを抑えるよう配合を最適化した ABS
ABS Fusion+ は、荷重のかかる部品に使うことを想定して自動車分野向けに開発されたエンジニアリンググレードのフィラメントです。治具・固定具や、温水に触れる部品の造形に使われています。

BEDROCK 3D は、Ultrafuse 製品ライン(旧 Forward AM / BASF)の新しいブランド名です。製造元・工場・フィラメントは同じで、Ultrafuse と BEDROCK 3D は同じ製品を指します。
色は上の「カラー」で選べます。画面の色味は実物と多少異なる場合があります。
ABS Fusion+ が選ばれる理由
なめらかな造形と高い寸法精度
ABS の配合を最適化し、なめらかな造形と高い寸法精度が得られるようにしています。
プレートへの定着
加熱したガラスや標準の造形プレートに直接造形できます。
水溶性サポート材に対応
水溶性サポート材と組み合わせられます。造形後は水に溶かしてサポートを取り除けます。
造形条件
推奨造形条件
対応機種
1.75mm フィラメントの FDM / FFF 3D プリンター
Raise3D・Ultimaker・Prusa には公式のプリントプロファイルがあります。2.85mm(3.00mm)のフィラメントを使うプリンターにはお使いいただけません。
使い方の注意
造形プレートはガラス
TDS のベッド材はガラスです。ガラスを保護するために、少量の接着スプレーを併用してください。
高速で造形するとき
TDS には「高速で造形する場合はノズル温度をさらに上げる必要があることがあります」と注記されています。
造形前の乾燥
造形性と機械特性を十分に出すために、60°C の熱風乾燥機または真空オーブンで 8~10 時間以上の乾燥が推奨されています。
サポート材は、同じ材料で造形して折り取るブレイクアウェイのほか、水溶性サポート材と組み合わせられます。
主な物性(TDS の代表値)
BEDROCK 3D ABS Fusion+ 技術データシート v1.0(2026-08)
用途例
治具・固定具
公式の用途例には治具・固定具が挙げられています。大きな部品でも失敗を減らせるよう配合されています。
自動車部品
荷重のかかる部品に使うことを想定して自動車分野向けに開発されました。
温水に触れる用途
公式の用途例には温水を扱う用途が挙げられています。
開封から保管までの流れ
開封
箱を開け、袋からスプールと乾燥剤を取り出します。
設定
ノズルを 260~280°C、ベッドを 100~120°C に設定します。ノズル径は 0.4mm 以上です。
造形
造形スピードは 40~80 mm/s が推奨です。ガラスのプレートに少量の接着スプレーを併用します。
保管
使い終わったら乾燥剤入りの袋で密閉します。再使用の前は 60°C で 8~10 時間以上の乾燥を行ってください。


湿気を吸ったフィラメントは、造形中に糸を引いたり表面が荒れたりすることがあります。
乾燥と保管には PolyDryer
PolyDryer は、フィラメントを乾燥させながら、そのまま保管もできる乾燥機です。スプールを入れたまま造形に送り出せます。この材料の推奨乾燥温度 60°C に対応します。
湿気を吸ったら乾燥
糸引きや表面の荒れが出てきたスプールを乾かしてから造形します。
乾かしながら造形
スプールを入れたままフィラメントを送り出せるので、乾燥と造形を同時に進められます。
使わないときの置き場所に
開封したスプールの保管ケースとしても使えます。
資料・ご相談
製品シート(PDF)は i-MAKER 作成(価格・仕様は 2026-10-21 時点)。製品ページ・TDS は Bedrock 3D 公式(bedrock3d.com)の英語版。2026-10-20 確認。
よくあるご質問
どんな用途に向きますか?
造形プレートには何を使いますか?
サポート材は何が使えますか?
造形前の乾燥は必要ですか?
対応機種を教えてください
税別・送料 1,000円。請求書払い・見積書の発行に対応。