3Dプリンター用材料 > 3Dプリンター用フィラメント > ABSフィラメント
3Dプリンター用材料 > 3Dプリンター用フィラメント > Raise3D対応フィラメント(全素材)
3Dプリンター用材料 > 高強度な造形材料
3Dプリンター用材料
Raise3D 対応フィラメント・パーツ
3Dプリンター用材料 > 3Dプリンター用フィラメント
3Dプリンター用材料 > 3Dプリンター用フィラメント > Raise3D対応フィラメント(全素材) > Raise3D対応 ABSフィラメント
3Dプリンター用材料 > 3Dプリンター用フィラメント > Raise3D対応フィラメント(全素材) > Raise3D対応 高強度フィラメント
Raise3D 対応フィラメント・パーツ > Raise3D Pro3 HS シリーズ で使える消耗品
Raise3D 対応フィラメント・パーツ > Raise3D Pro3 シリーズ で使える消耗品
Raise3D 対応フィラメント・パーツ > Raise3D E3 で使える消耗品
Raise3D 対応フィラメント・パーツ > Raise3D E2 で使える消耗品
Raise3D 対応フィラメント・パーツ > Raise3D Pro2 シリーズ / N2S で使える消耗品
Raise3D 対応フィラメント・パーツ > Raise3D N1 / N2 / N2 Plus で使える消耗品


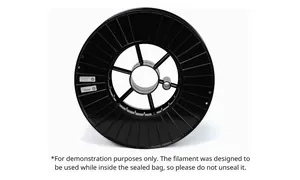
Raise3D Premium ABS フィラメント 1.75mm 1kg
PLA より耐熱性に優れた ABS フィラメントです。強度を要する試作部品や機能テストに向き、研磨・塗装もできます。
耐熱・全 3 色 Hyper Speed ABS V2 1kg6,300円
高速造形用 Hyper Speed ABS V2 2.5kg15,500円
大容量 Premium ASA 1kg6,900円
UV に強い
| 製品名 | Raise3D Premium ABS |
| メーカー | Raise3D |
| 材料 | ABS(アクリロニトリルブタジエンスチレン) |
| フィラメント径 | 1.75mm |
| 正味重量 | 1,000g |
| 色 | 3 色(ブラック・ホワイト・グレー) |
| 推奨ノズル温度 | 240~260°C |
| 推奨ヒートベッド温度 | 100~110°C |
| 推奨プリント速度 | 40~80mm/s |
| 対応機種 | Pro3 HS シリーズ・Pro3 シリーズ(HyperSpeedKit 装着済み)・Pro3 シリーズ(販売終了)・Pro2 シリーズ(販売終了)・E3・E2(販売終了予定)・N シリーズ(N1・N2・N2 Plus・N2S。販売終了) |
| 乾燥条件 | 80°C |
| 最大引張強さ | 33 ± 1 MPa (X-Y) |
| 曲げ弾性率 | 2850 ± 300 MPa |
| 荷重たわみ温度 | 98°C@0.45MPa / 100°C@1.8MPa(ISO75) |
| 保管 | 湿気を避け、乾燥剤入りの袋で密閉 |
| 出荷 | 在庫品は 1~3 営業日 |
熱に強く、後加工もできる ABS
ABS(アクリロニトリルブタジエンスチレン)は PLA よりも耐熱性に優れている他、強度を要する試作部品や機能テストにお勧めです。研磨・塗装も可能なため、後加工を必要とするモデルにも対応しています。

色は上の「カラー」で選べます。画面の色味は実物と多少異なる場合があります。
Premium ABS 1kg が選ばれる理由
良好な耐熱性
荷重たわみ温度は 98°C@0.45MPa / 100°C@1.8MPa。PLA よりも熱がかかる部品に向きます。
優れた耐衝撃性と強度
引張強さ 33 ± 1 MPa、曲げ強さ 73 ± 1 MPa、曲げ弾性率 2850 ± 300 MPa。強度を要する試作部品や機能テストにお使いいただけます。
研磨・塗装ができる
後加工を必要とするモデルにも対応します。最終部品や治具の仕上げにお使いいただけます。
印刷条件
公式データシートの推奨設定
積層ピッチ 0.05mm~、冷却ファン オン(50%)、アクリルカバーは被せる(Raise3D 公式データシート)。造形物の大きさや形に合わせて微調整すると仕上がりが安定します。
対応機種
Raise3D 公式の対応表
N シリーズ(Raise3D の取扱説明書に記載)
HyperSpeedKit を付けた Pro3 シリーズと Pro3 HS シリーズでは、Hyper Speed ABS V2 を使うときに比べて造形速度が制限されます。E2CF には対応していません。造形時はアクリルカバーを被せてください。N シリーズ(N1・N2・N2 Plus・N2S)は、Raise3D 公式の対応表には載っていませんが、各機種の取扱説明書に Raise3D 純正の「プレミアム ABS」として記載があります。
開封から保管までの流れ
開封
箱を開け、包装からスプールと乾燥剤を取り出します。
設定
ideaMaker の材料設定を選び、ノズルを 240~260°C にします。
造形
ベッド温度は 100~110°C が目安です。速度は 40~80mm/s の範囲で調整します。
保管
使い終わったら乾燥剤入りの袋で密閉します。長期保管は PolyDryer が便利です。


湿気を吸ったフィラメントは、造形中に糸を引いたり表面が荒れたりすることがあります。公式データシートの乾燥温度は 80°C です。
乾燥と保管には PolyDryer
PolyDryer は、フィラメントを乾燥させながら、そのまま保管もできる乾燥機です。スプールを入れたまま造形に送り出せます。

湿気を吸ったら乾燥
糸引きや表面の荒れが出てきたスプールを、公式データシートの乾燥温度 80°C を目安に乾かしてから造形します。
乾かしながら造形
スプールを入れたままフィラメントを送り出せるので、乾燥と造形を同時に進められます。
使わないときの置き場所に
開封したスプールの保管ケースとしても使えます。
資料・ご相談
製品シート(PDF)は i-MAKER 作成(価格・仕様は 2026-10-21 時点)。製品ページは Raise3D 国内総代理店(raise3d.jp)、TDS は Raise3D 本社(raise3d.com)の英語 PDF。2026-10-20 確認。
よくあるご質問
Premium PLA との違いは何ですか?
反りを抑えるにはどうしますか?
Premium ASA との違いは何ですか?
湿気を吸ったときはどうしますか?
対応していない機種はありますか?
一緒に使う商品
送料 1,000円。請求書払い・見積書の発行に対応。