3Dプリンター用材料 > 3Dプリンター用フィラメント
3Dプリンター用材料 > 3Dプリンター用フィラメント > PLAフィラメント
3Dプリンター用材料 > 3Dプリンター用フィラメント > Raise3D対応フィラメント(全素材)
交換パーツ・スペア部品 > Raise3D 全機種パーツ
3Dプリンター用材料
Raise3D 対応フィラメント・パーツ
3Dプリンター用材料 > 3Dプリンター用フィラメント > Raise3D対応フィラメント(全素材) > Raise3D対応 PA(ナイロン)フィラメント
3Dプリンター用材料 > 3Dプリンター用フィラメント > Raise3D対応フィラメント(全素材) > Raise3D対応 高耐熱フィラメント
3Dプリンター用材料 > 3Dプリンター用フィラメント > Raise3D対応フィラメント(全素材) > Raise3D対応 高強度フィラメント
3Dプリンター用材料 > 3Dプリンター用フィラメント > Raise3D対応フィラメント(全素材) > Raise3D対応 エンプラフィラメント
Raise3D 対応フィラメント・パーツ > Raise3D Pro3 HS シリーズ で使える消耗品
Raise3D 対応フィラメント・パーツ > Raise3D E3 で使える消耗品
Raise3D 対応フィラメント・パーツ > Raise3D E2CF で使える消耗品
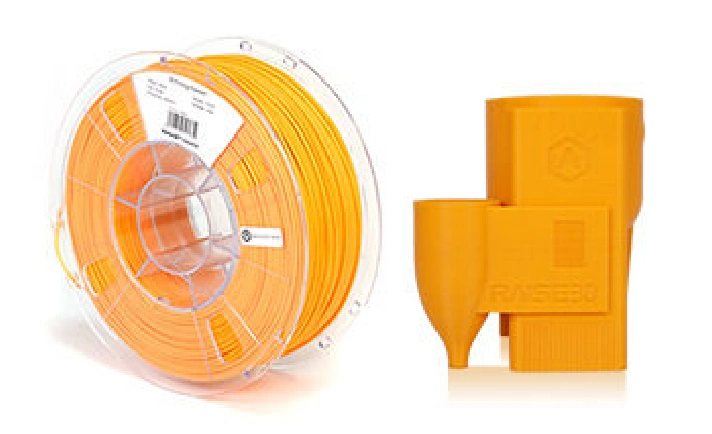
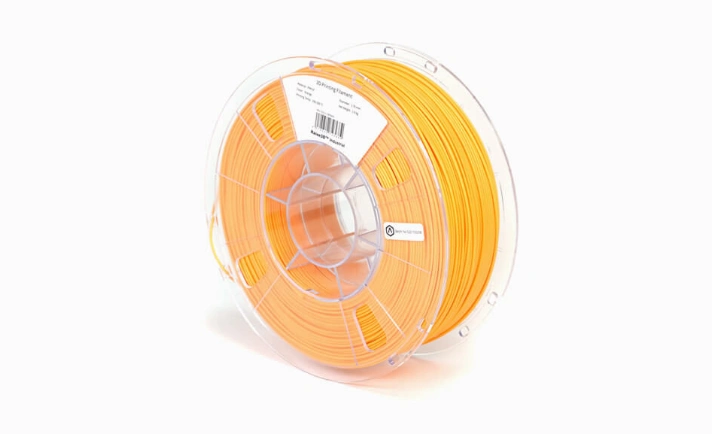
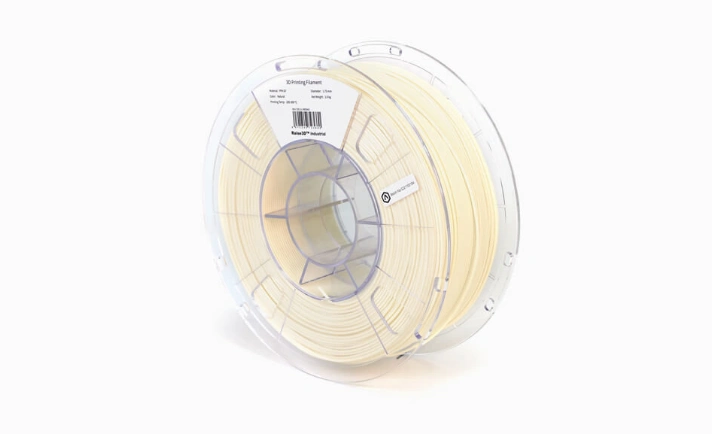
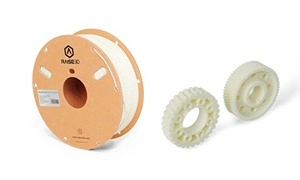
Raise3D Industrial PPA GF フィラメント 1.75mm 1kg
PPA(ポリフタルアミド)にグラスファイバーを含有したフィラメントです。曲げ強度・弾性で PA12 CF より優れた機械特性を持ち、ナチュラルとオレンジの 2 色から選べます。
ナチュラル・オレンジ PPA CF 1kg35,000円
剛性と耐熱・耐薬品性 PA12 CF+ 1kg28,000円
靭性と耐薬品性 PPS CF 0.5kg12,800円
難燃 UL94 V0 適合
| 製品名 | Raise3D Industrial PPA GF |
| メーカー | Raise3D |
| 材料 | PPA(ポリフタルアミド・グラスファイバー含有) |
| 正味重量 | 1,000g |
| 色 | 2 色(ナチュラル・オレンジ) |
| 推奨ノズル温度 | 280~320°C |
| 推奨ヒートベッド温度 | 65~80°C |
| 推奨プリント速度 | 30~120mm/s |
| ノズル要件 | 硬化鋼以上の耐摩耗ノズル(SiC ノズル)を推奨 |
| 乾燥条件 | 80~100°C で 4~6 時間 |
| 最大引張強さ | 89 ± 3 MPa(ISO 527・焼鈍後) |
| 曲げ弾性率 | 4580 ± 150 MPa(ISO 178・焼鈍後) |
| 荷重たわみ温度 | 147°C(ISO 75 @0.45MPa)/ 101°C(ISO 75 @1.8MPa) |
| 対応機種 | Pro3 HS シリーズ、E3、E2CF(販売終了予定) |
| 保管 | 乾燥後はフィラメント乾燥ボックスで保管 |
| 出荷 | 在庫品は 1~3 営業日 |
ガラス繊維入りの PPA。曲げに強く、色を選べます
Industrial PPA GF は、PPA(ポリフタルアミド)をベースにグラスファイバーを含有したフィラメントです。曲げ強度・弾性において PA12 CF よりも優れた機械特性を持ちます。造形後のアニール処理で機械的特性と寸法精度を上げられます。

色は上の「カラー」で選べます。画面の色味は実物と多少異なる場合があります。
Industrial PPA GF が選ばれる理由
曲げに強い
引張強さ 89 MPa、曲げ強さ 143 MPa、曲げ弾性率 4580 MPa。曲げ強度・弾性は PA12 CF より優れます。
耐熱性と耐薬品性
荷重たわみ温度は 147°C(0.45MPa)。良好な表面品質と寸法安定性も特長です。
2 色から選べます
ナチュラルとオレンジの 2 色。部品の見分けや外観の要件に合わせて選べます。
印刷条件
推奨設定
積層ピッチは 0.1~0.25mm、冷却ファンはオン(50%)、アクリルカバーを被せた状態が公式の推奨です。真鍮ノズルは摩耗しやすいため、硬化鋼以上の耐摩耗ノズル(SiC ノズル)をお使いください。乾燥後は造形中もフィラメント乾燥ボックスでの保管が推奨されています。
対応機種
使える機種
公式の対応表では、Pro3 シリーズ・Pro3 シリーズ(HyperSpeedKit 装着済み)・Pro2 シリーズ・E2 は対象外です。Pro3 HS シリーズ・E3 では、保管用に PolyDryer(フィラメント乾燥/除湿 BOX)が案内されています。
開封から保管までの流れ
開封
箱を開け、真空パックからスプールと乾燥剤を取り出します。
乾燥
造形の前に 80~100°C で 4~6 時間乾かします。乾燥後はフィラメント乾燥ボックスに入れて使います。
造形
ノズル 280~320°C・ベッド 65~80°C。SiC ノズルを付けた機種で造形します。
アニール・保管
必要に応じてアニール処理で特性と寸法精度を上げ、残りは乾燥した状態で保管します。


湿気を吸ったフィラメントは、造形中に糸を引いたり層間の接着が弱くなったりすることがあります。
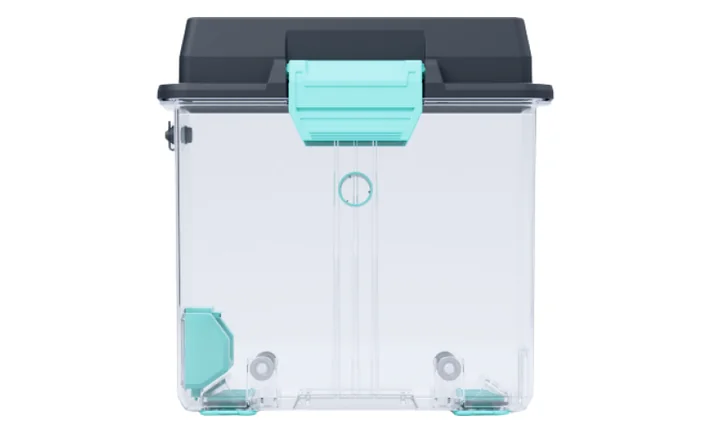
乾燥と保管には PolyDryer
公式の対応表では、Pro3 HS シリーズ・E3 のいずれでも保管用に PolyDryer(フィラメント乾燥/除湿 BOX)が案内されています。スプールを入れたまま乾燥と造形を同時に進められます。

湿気を吸ったら乾燥
糸引きや層間の接着の弱まりが出てきたスプールを、造形の前に乾かします。
乾かしながら造形
スプールを入れたままフィラメントを送り出せるので、乾燥と造形を同時に進められます。
使わないときの置き場所に
開封したスプールの保管ケースとしても使えます。
資料・ご相談
製品シート(PDF)は i-MAKER 作成(価格・仕様は 2026-10-21 時点)。製品ページは Raise3D 国内総代理店(raise3d.jp)。データシートは製品ページ内「技術情報」のリンクから。2026-10-20 確認。
よくあるご質問
どのノズルを使えばよいですか?
何色から選べますか?
アニール処理は必要ですか?
乾燥はどうしますか?
PPA CF との違いは何ですか?
一緒に使う商品
送料 1,000円。請求書払い・見積書の発行に対応。