
3Dプリンター用材料
BASF Forward AM フィラメント
3Dプリンター用フィラメント
PP(ポリプロピレン)フィラメント
ガラス繊維配合フィラメント
高強度な造形材料
高耐熱な造形材料
3Dプリンター用フィラメント > Raise3D対応 PPフィラメント
3Dプリンター用フィラメント > Raise3D対応 高耐熱フィラメント


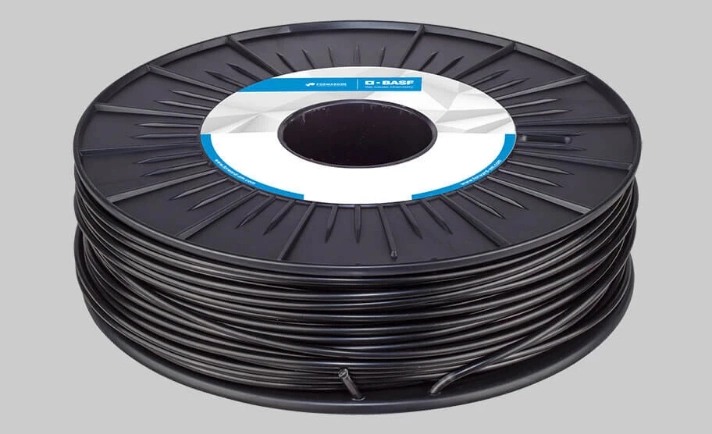
Bedrock 3D PP GF30 ガラス繊維配合 PP フィラメント 1.75mm 700g(ブラック)
ガラス繊維で強化したポリプロピレンのフィラメントです。優れた耐薬品性と高い耐熱性を持ち、荷重たわみ温度(0.45MPa)は 148°C です。色はブラックの 1 色です。
| 製品名 | Ultrafuse PP GF30 |
| メーカー | BEDROCK 3D(旧 Forward AM / BASF) |
| 材料 | PP(ポリプロピレン)+ ガラス繊維 30% |
| フィラメント径 | 1.75mm(公差 ±0.050mm) |
| 正味重量 | 700g(1 巻) |
| 色 | ブラック |
| 推奨ノズル温度 | 240~260°C |
| 推奨ヒートベッド温度 | 20~40°C |
| 推奨プリント速度 | 30~80mm/s |
| 推奨ノズル径 | 0.6mm 以上 |
| ベッド材 | PP GF 用接着剤または PP テープ |
| 乾燥 | 60°C で 4~16 時間(熱風乾燥機または真空オーブン) |
| 対応機種 | 0.6mm 以上のノズルと、ベッド温度 20~40°C を設定できる 1.75mm の FDM / FFF 3D プリンター |
| 保管 | 湿気を避け、乾燥剤入りの袋で密閉 |
| 出荷 | 在庫品は 1~3 営業日 |
ガラス繊維 30%。薬品と熱にさらされる部品のためのポリプロピレン
PP GF30 は、ガラス繊維を 30% 配合したポリプロピレン(PP)のフィラメントです。優れた耐薬品性と高い耐熱性を持ち、荷重たわみ温度(0.45MPa)は 148°C。厳しい環境で使う部品の造形に向きます。

BEDROCK 3D は、Ultrafuse 製品ライン(旧 Forward AM / BASF)の新しいブランド名です。製造元・工場・フィラメントは同じで、Ultrafuse と BEDROCK 3D は同じ製品を指します。
PP GF30 が選ばれる理由
優れた耐薬品性
公式の材料ハイライトの筆頭が耐薬品性です。薬品にさらされる部品や、洗浄をくり返す治具に向きます。
高い耐熱性
荷重たわみ温度は 0.45MPa で 148°C、1.8MPa で 117°C です。熱のかかる場所で形を保ちます。
低吸湿・低密度・紫外線への耐性
公式の材料ハイライトには、低吸湿・低密度・紫外線への耐性も挙げられています。軽く仕上げたい部品にも使えます。
造形条件
推奨造形条件
数値は公式の技術データシート(TDS v2.3)の推奨値です。
対応機種
次の条件を設定できる 1.75mm の FDM / FFF 3D プリンター
2.85mm(3.00mm)のフィラメントを使うプリンターにはお使いいただけません。お手元の機種の対応径をご確認ください。
使い方の注意
ベッドは接着剤か PP テープ
公式のベッド材は PP GF 用の接着剤、または PP テープです。造形を始める前に、どちらかをご用意ください。
ノズルの摩耗にご注意ください
ガラス繊維を含むため、真ちゅうのノズルでは内側が摩耗します。0.6mm 以上で摩耗に強いノズルをご用意ください。
サポート材は非対応です
公式の適合表では、水溶性サポート材にも単一材料での剥がすサポートにも対応していません。サポートが少なくて済む形状でご使用ください。
用途例
自動車・輸送
公式の用途例は自動車・輸送分野です。ポリプロピレンは自動車で広く使われてきた材料です。
機能試作
公式の用途例には機能試作が挙げられています。実際に動かして確かめる部品の試作に使えます。
治具・固定具
公式の用途例には治具・固定具が挙げられています。薬品や熱にさらされる現場の道具に向きます。

開封から保管までの流れ
開封
箱を開け、袋からスプールと乾燥剤を取り出します。
乾燥
湿気を吸っているときは、60°C で 4~16 時間の乾燥が必要です。
造形
ベッドに PP GF 用接着剤か PP テープを用意し、ノズル 240~260°C・ベッド 20~40°C で造形します。
保管
使い終わったら乾燥剤入りの袋で密閉します。公式には、材料の性質を保つため常に乾いた状態で保管するよう記載されています。
湿気を吸ったフィラメントは、造形中に糸を引いたり表面が荒れたりすることがあります。
乾燥と保管には PolyDryer
PolyDryer は、フィラメントを乾燥させながら、そのまま保管もできる乾燥機です。PP GF30 の公式の乾燥条件 60°C に対応できます。


湿気を吸ったら乾燥
糸引きや表面の荒れが出てきたスプールを乾かしてから造形します。
乾かしながら造形
スプールを入れたままフィラメントを送り出せるので、乾燥と造形を同時に進められます。
使わないときの置き場所に
開封したスプールの保管ケースとしても使えます。
資料・ご相談
公式の製品ページは Forward AM のサイト(英語)へ移動します。技術データシート(TDS)は公式サイトのフォームからのお申し込みになります。
よくあるご質問
ベッド温度が 20~40°C と低いのはなぜですか?
乾燥はどうしますか?
サポート材は使えますか?
どのくらいの熱に耐えますか?
屋外で使う部品に向きますか?
サイズ・グレードから選ぶ


BEDROCK 3D の他の材料


税別・送料 1,000円。請求書払い・見積書の発行に対応。


