3Dプリンター用材料
BASF Forward AM フィラメント
3Dプリンター用フィラメント
PA(ナイロン)フィラメント
カーボンファイバー配合フィラメント
高強度な造形材料
高耐熱な造形材料
3Dプリンター用フィラメント > Raise3D対応 PA(ナイロン)フィラメント
3Dプリンター用フィラメント > Raise3D対応 高耐熱フィラメント
3Dプリンター用フィラメント > Raise3D対応 カーボン配合フィラメント


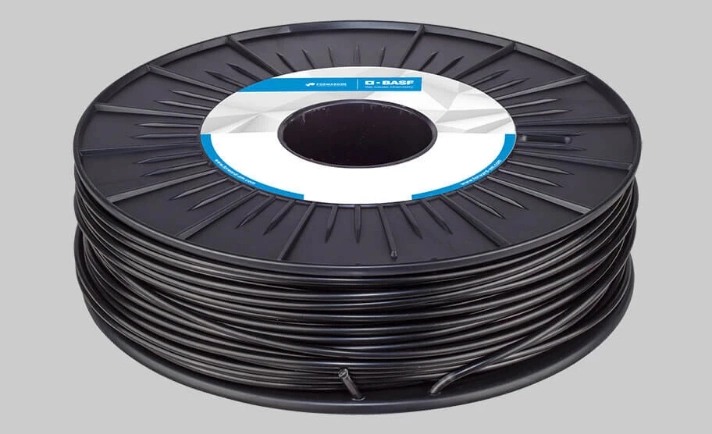
Bedrock 3D PAHT CF15 カーボン繊維配合ナイロンフィラメント 1.75mm 750g(ブラック)
カーボン繊維を 15% 配合した高耐熱ポリアミド(PAHT)のフィラメントです。連続使用 150°C まで耐え、多くの PA グレードより高い耐薬品性を持ちます。色はブラックの 1 色です。
| 製品名 | BEDROCK 3D PAHT CF15 |
| メーカー | BEDROCK 3D(旧 Forward AM / BASF) |
| 材料 | PAHT(高耐熱ポリアミド)+ カーボン繊維 15% |
| フィラメント径 | 1.75mm(公差 ±0.050mm) |
| 正味重量 | 750g(1 巻) |
| 色 | ブラック |
| 推奨ノズル温度 | 260~280°C |
| 推奨ヒートベッド温度 | 100~120°C |
| 推奨プリント速度 | 30~80mm/s |
| 推奨ノズル径 | 0.6mm 以上(硬化鋼) |
| ベッド材 | PEI またはガラス |
| 乾燥 | 80°C で 4~16 時間(熱風乾燥機または真空オーブン) |
| 対応機種 | 0.6mm 以上の硬化鋼またはルビー製ノズルと、ベッド温度 100~120°C を設定できる 1.75mm の FDM / FFF 3D プリンター |
| 保管 | 湿気を避け、乾燥剤入りの袋で密閉 |
| 出荷 | 在庫品は 1~3 営業日 |
熱・薬品・荷重のかかる部品に。カーボン繊維入りの高耐熱ナイロン
PAHT CF15 は、カーボン繊維を 15% 配合した高耐熱ポリアミド(PAHT)のフィラメントです。標準的な材料では足りない場面に向けて作られており、軽くて剛性が高く、厳しい環境でも寸法が狂いにくい部品を造形できます。

BEDROCK 3D は、Ultrafuse 製品ライン(旧 Forward AM / BASF)の新しいブランド名です。製造元・工場・フィラメントは同じで、Ultrafuse と BEDROCK 3D は同じ製品を指します。
PAHT CF15 が選ばれる理由
連続使用 150°C まで
公式には「連続使用 150°C まで耐える」と記載されています。荷重たわみ温度(0.45MPa)は乾燥状態で 145°C、調湿状態で 128°C です。
多くの PA グレードより高い耐薬品性
公式の表現で「厳しい条件下では多くの PA グレードを上回る耐薬品性」とされています。薬品にさらされる部品の造形に向きます。
ESD Safe(静電気対策)
表面抵抗は 10^5~10^11 Ω です。静電気を嫌う工程の治具や部品に使えます。
造形条件
推奨造形条件
数値は公式の技術データシート(TDS v1.0・2026 年 8 月)の推奨値です。
対応機種
次の条件を設定できる 1.75mm の FDM / FFF 3D プリンター
2.85mm(3.00mm)のフィラメントを使うプリンターにはお使いいただけません。お手元の機種の対応径をご確認ください。
使い方の注意
ベッドは PEI かガラス
公式の推奨ベッド材は PEI またはガラスです。試験は 110°C のガラスで行われています。
アニーリング(熱処理)ができます
公式には 90°C のオーブンで行う熱処理の手順が示されています。条件と寸法変化は下の「よくあるご質問」をご覧ください。
水溶性サポート材に対応
公式の技術データシートでは、サポート材として単一材料での剥がすサポートと水溶性サポート材が挙げられています。複雑な形状の造形に使えます。
用途例
自動車部品
公式の用途例は自動車分野です。強度と寸法精度が必要な部品の開発に使われています。
厳しい環境で使う複雑な形状
公式の用途例は「厳しい環境で使う複雑な形状の部品」です。薬品にさらされる部品や機能試作にも向きます。
静電気を嫌う工程の治具
表面抵抗 10^5~10^11 Ω の ESD Safe な材料です。電子部品を扱う治具や固定具に使えます。


開封から保管までの流れ
開封
箱を開け、袋からスプールと乾燥剤を取り出します。
乾燥
湿気を吸っているときは、80°C で 4~16 時間の乾燥が必要です。
造形
0.6mm 以上の硬化ノズルを使い、ノズル 260~280°C・ベッド 100~120°C で造形します。
保管
使い終わったら乾燥剤入りの袋で密閉します。公式の保管条件は 15~25°C の清潔で乾いた場所です。
湿気を吸ったフィラメントは、造形中に糸を引いたり表面が荒れたりすることがあります。
資料・ご相談
公式の製品ページと技術データシート(TDS)は BEDROCK 3D のサイト(英語)へ移動します。
よくあるご質問
どんなノズルが必要ですか?
乾燥はどうしますか?
強度の「dry」と「conditioned」は何が違いますか?
静電気対策の部品に使えますか?
造形後に熱処理(アニーリング)はできますか?
サイズ・グレードから選ぶ


BEDROCK 3D の他の材料


税別・送料 1,000円。請求書払い・見積書の発行に対応。