
3Dプリンター用フィラメント
PA(ナイロン)フィラメント
カーボンファイバー配合フィラメント
Polymaker フィラメント
3Dプリンター用材料
高強度な造形材料
高耐熱な造形材料
高硬度な造形材料
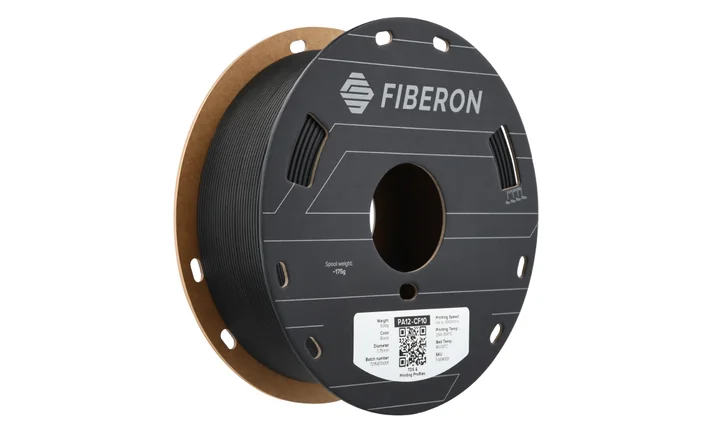
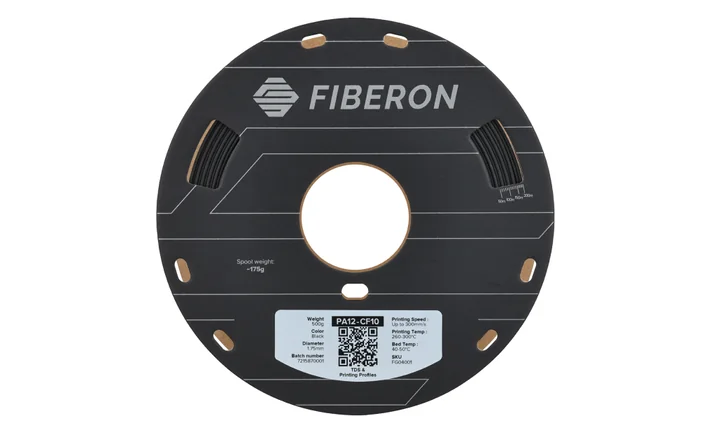
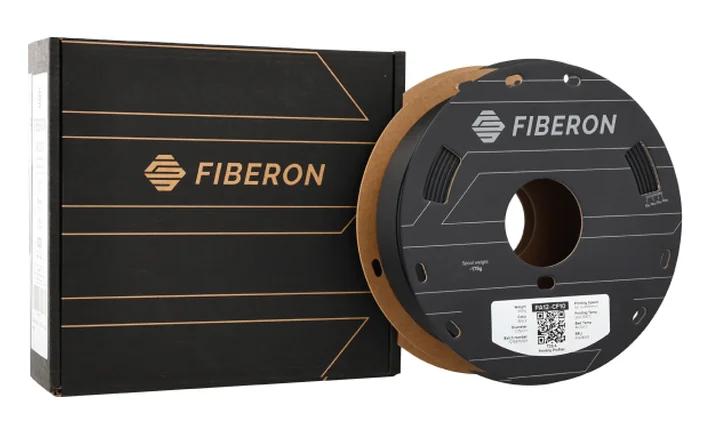
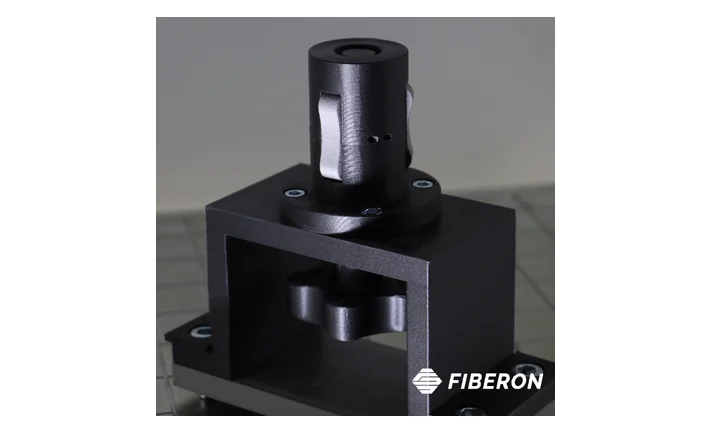
Polymaker Fiberon PA12-CF10 カーボン配合ナイロンフィラメント 1.75mm 500g
短繊維カーボンファイバーで強化した長鎖コポリアミド系のフィラメントです。表面の仕上がりがきれいで、造形中の寸法も安定します。
| 製品名 | Fiberon PA12-CF10 |
| メーカー | Polymaker |
| 材料 | 短繊維カーボンファイバー強化 長鎖コポリアミド(PA12 系) |
| フィラメント径 | 1.75mm |
| 正味重量 | 500g |
| 色 | 1 色(ブラック) |
| 推奨ノズル温度 | 280~300°C |
| 推奨ヒートベッド温度 | 40~50°C |
| 推奨プリント速度 | 最大 300mm/s |
| 対応機種 | 1.75mm フィラメントに対応した FDM / FFF 3D プリンター |
| ノズル要件 | 硬化鋼ノズル及びオールメタルホットエンドの使用を推奨(0.2mm ノズルは非推奨) |
| 造形プレート | BuildTak・ガラス・ブルーテープ |
| 乾燥条件 | 100°C で 10 時間 |
| 密度 | 1.06 g/cm3(23°C) |
| 最大引張強さ | 77.4 ± 1.1 MPa |
| 曲げ弾性率 | 2886.5 ± 144.8 MPa |
| 荷重たわみ温度 | 105°C(1.8MPa) |
| 平衡吸水率 | 1.5% |
| 保管 | 湿気を避け、乾燥剤入りの袋で密閉 |
| 出荷 | 在庫品は 1~3 営業日 |
吸湿しにくく、寸法が安定するカーボン配合ナイロン
Fiberon PA12-CF10 は、短繊維カーボンファイバーで強化された長鎖コポリアミド系のフィラメントです。PA6 系材料と比べると吸湿性が低く、造形安定性が高いのが特長です。

色はブラックの 1 色です。旧名は PolyMide PA12-CF で、名称変更品(製品同じ)です。
Fiberon PA12-CF10 が選ばれる理由
吸湿しにくい
平衡吸水率は 1.5%。PA6 系材料と比べると吸湿性が低く、扱いやすい材料です。
高い寸法安定性
Warp-free テクノロジーとカーボンファイバーの相乗効果により、高い寸法安定性を実現します。
きれいな表面と十分な強度
最大引張強さ 77.4 MPa、曲げ弾性率 2886.5 MPa。表面の仕上がりも良好です。
印刷条件
推奨設定
サポート材には PolySupport for PA12 または PolyDissolve S1 をお使いいただけます。プリント温度とプリント速度は、プリンター種類や環境によって変化します。
対応機種
1.75mm フィラメントに対応した FDM / FFF 3D プリンター
Fiberon シリーズはすべての樹脂で、硬化鋼ノズル及びオールメタルホットエンドの使用を推奨しています。2.85mm(3.00mm)のフィラメントを使うプリンターにはお使いいただけません。
開封から保管までの流れ
開封
箱を開け、袋からスプールと乾燥剤を取り出します。
ノズルの用意
硬化鋼ノズルとオールメタルホットエンドをご用意ください。0.2mm ノズルは非推奨です。
造形
ノズル 280~300°C・ベッド 40~50°C で造形します。サポートが要る形では PolySupport for PA12 を併用します。
保管
常に乾燥状態(相対湿度 20% 以下)で保管します。吸湿したときは 100°C で 10 時間乾かします。


湿気を吸うと、造形中に糸を引いたり表面が荒れたりすることがあります。
乾燥と保管には PolyDryer
PolyDryer は、フィラメントを乾燥させながら、そのまま保管もできる乾燥機です。スプールを入れたまま造形に送り出せます。

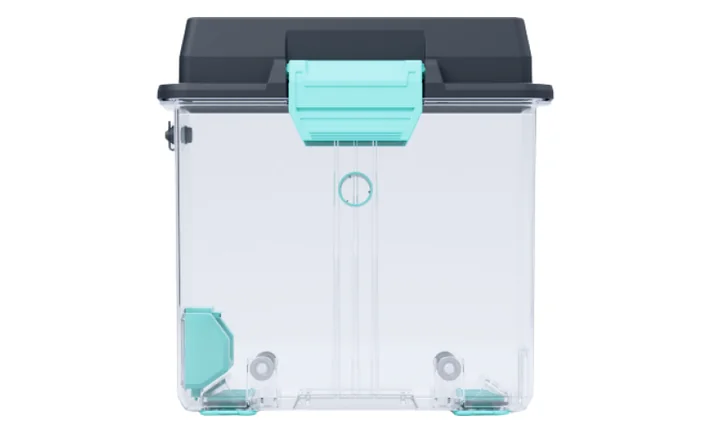
湿気を吸ったら乾燥
糸引きや表面の荒れが出てきたスプールを乾かしてから造形します。
乾かしながら造形
スプールを入れたままフィラメントを送り出せるので、乾燥と造形を同時に進められます。
使わないときの置き場所に
開封したスプールの保管ケースとしても使えます。
資料・ご相談
よくあるご質問
旧 PolyMide PA12-CF と同じものですか?
PA6-CF20 との違いは何ですか?
サポート材は何を使いますか?
湿気を吸ったときはどう乾かしますか?
対応機種を教えてください
ナイロン系・サポート材から選ぶ


一緒に使う器具・材料


送料 1,000円(税別)。請求書払い・見積書の発行に対応。


