042-444-7220
平日 9:00〜17:00 見積フォームへ
平日 9:00〜17:00 見積フォームへ
真空成形に使う型(原型)は、3D プリンターで出したものをそのまま使えます。光造形で出した原型は、表面を研磨しないでそのまま型にでき、メーカーの試験では数百回の成形に耐えています。何回もつかは原型を出した材料で変わるので、このページでは耐用回数・型の設計・原型を出すプリンターとレジンの順にまとめました。
同じ原型を何回使えるかは、原型を出した材料で決まります。メーカーの試験では次の回数でした。
成形するシートは薄く、型に触れるとすぐ冷えます。3D プリントの樹脂は熱に弱い材料ですが、成形が間に合わずに原型が痛むことはありません。数をこなす型は光造形で出し、1 つの形を試すだけなら手元の PLA の原型でも足ります。
出典: メーカーの技術支援ページ「3D プリント製品の耐熱性に問題はないのでしょうか?」
型から抜けない、凹みの形が出ない、成形が安定しない。うまくいかない原因の多くは、機械ではなく原型の側にあります。設計のときに決めておくのは次の 4 点です。
型から成形品を抜くための傾きです。側面が垂直だと、冷えて縮んだシートが型をつかんで外れません。側面は 3°以上傾けて設計します。
凹みのある型は、凹んだ部分の底に直径 1.5〜2mm の穴を開けます。穴がないと空気が残り、凹みの形がシートに出ません。
底が反って浮いた型、水分やごみが付いた型は使いません。すき間から空気が入って成形が決まらず、吸い込まれた異物がポンプを傷めます。
真空の力は型にもかかります。既製品や薄い殻を型にするときは、内部の支持構造を増やしてから使います。原型の高さは 16cm までに収めます。
4 点はどれも金型づくりの基本と同じです。原型を出す前に CAD の段階で決めておくと、造形をやり直す回数が減ります。
出典: メーカーの技術支援ページ「モールドとして使用できるもの?」「金型が破損する可能性はありませんか?」「うまく成形できない理由?」
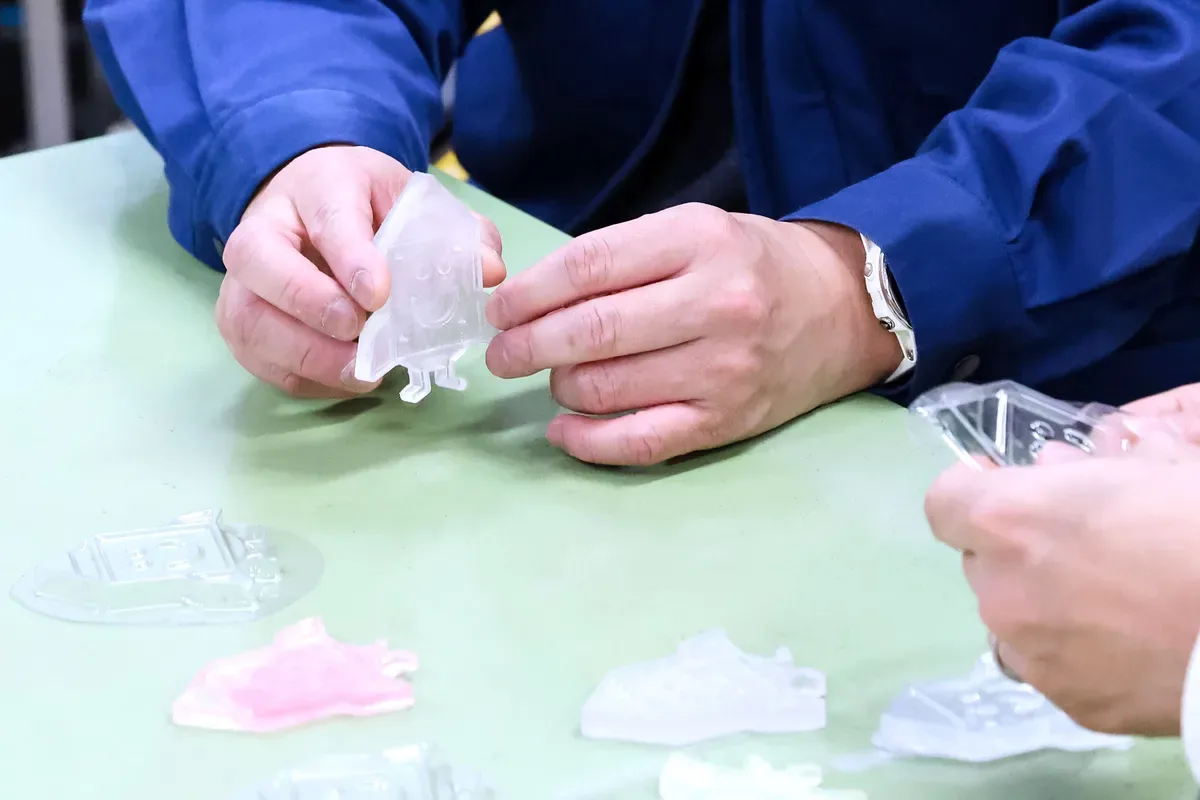
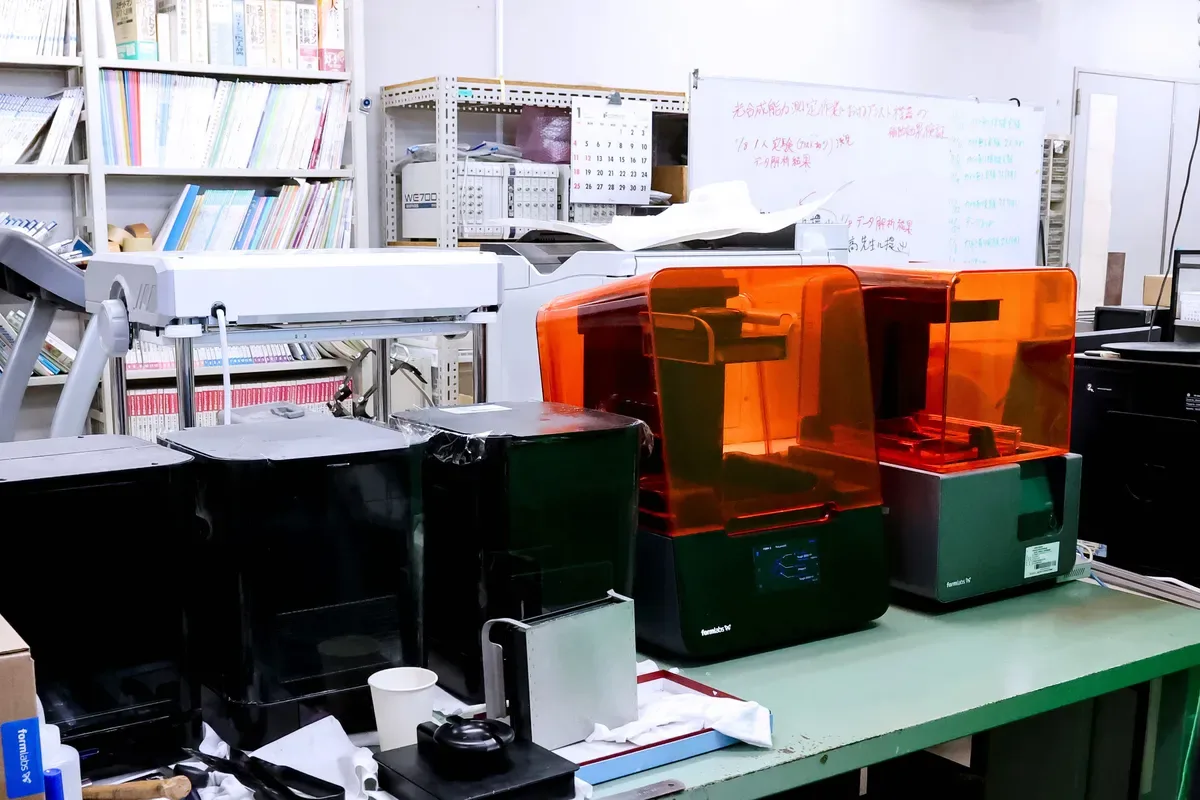
職業能力開発総合大学校では、光造形で出した原型から石けんの型を成形し、オープンキャンパスの体験に使っています。金属加工と金型を専門とする教授の言葉です。
「真空成形は、原型の表面にあるわずかな段差や傷まで忠実に拾い上げます。FDM(熱溶解積層)方式では積層痕が目立ち、型としての仕上げに多大な研磨工程を要しますが、Form 3とクリアレジンの組み合わせなら、そのまま真空成形の原型として使用できるレベルの平滑性が得られます。」
職業能力開発総合大学校 福祉工学ユニット 新家寿健教授
「例えば、型から製品を抜くための『抜き勾配』の設計や、空気を抜くための穴の配置。これらは金型製作の基本ですが、デジタルでも同じです。」
同
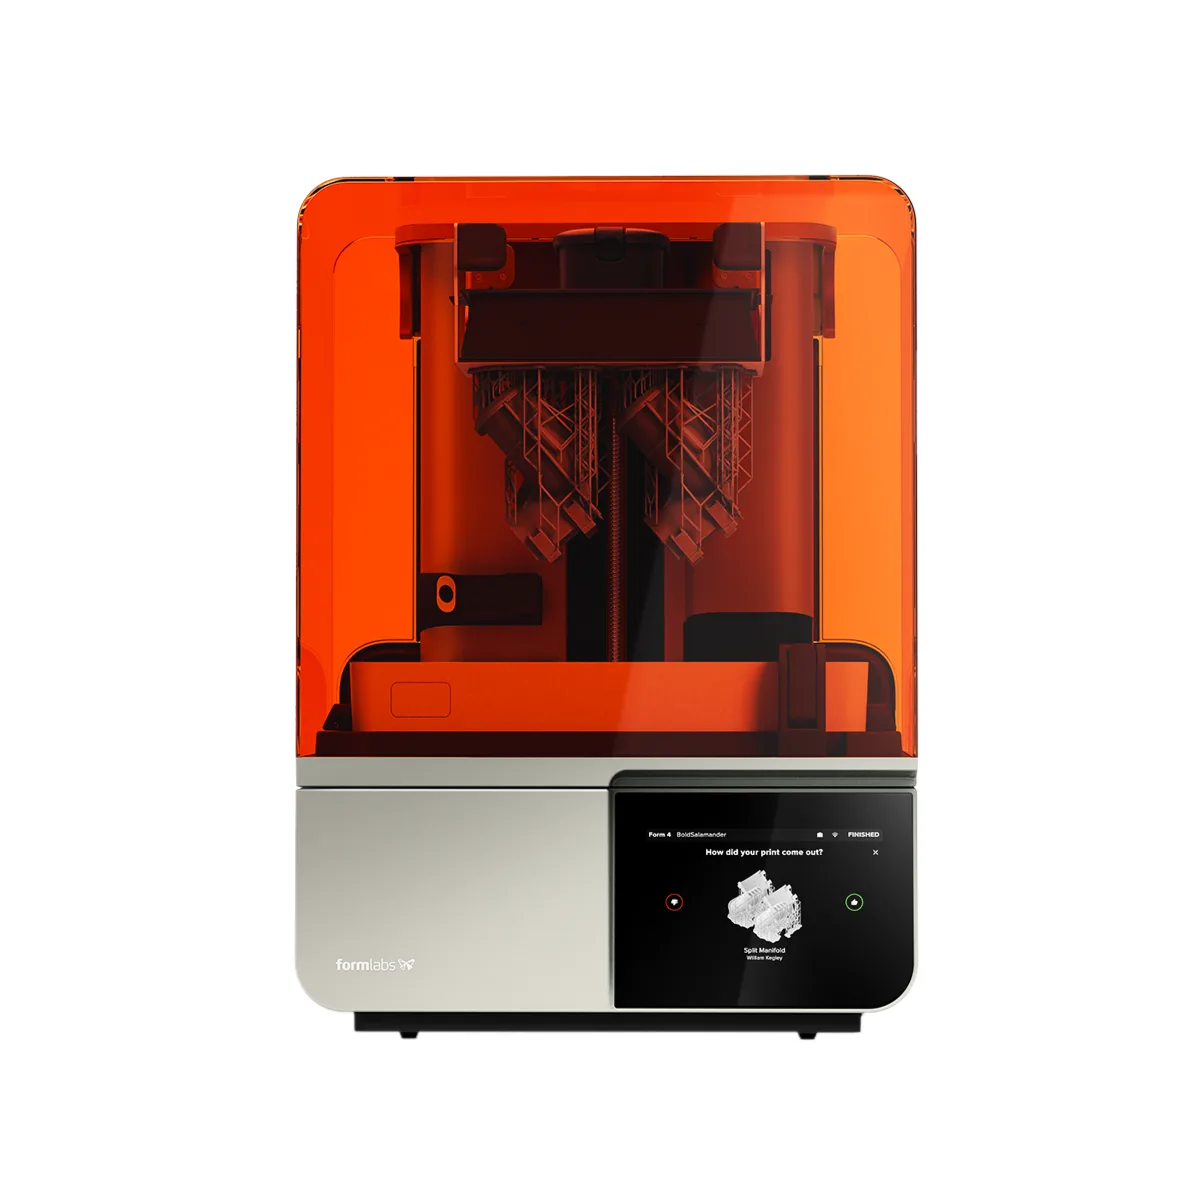
上の証言で使われているのは、光造形の 3D プリンターとクリアレジンです。弊社が扱っている現行機は Form 4 で、型づくりに向くレジンは下の 2 つから選べます。
型づくりの流れは、CAD で原型を設計する、Form 4 で造形する、洗浄と二次硬化を行う、FORMART に置いてシートを引く、の順です。原型が 1 つあれば、同じ形の成形をくり返せます。使うレジンは、型に写したい細かさで選び分けます。
FORMART と Form 4 は、まとめてお見積りできます。
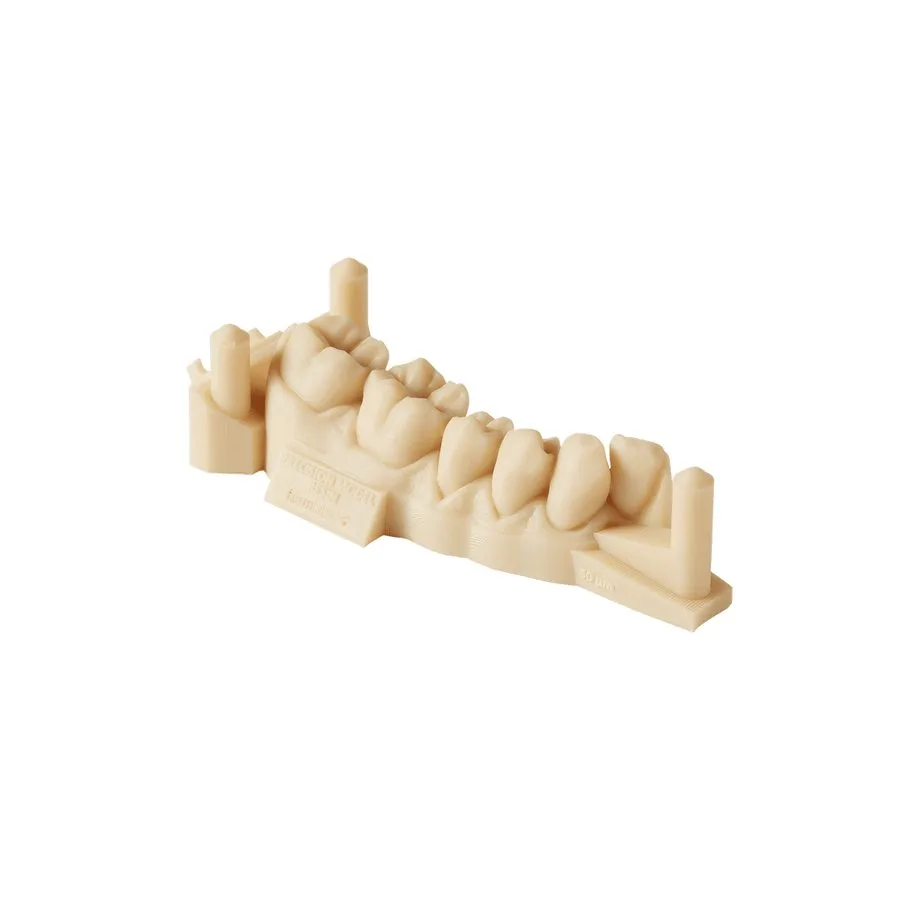
形と抜き勾配を確かめる型ならグレー、文字や細かい凹凸まで写したい型ならプレシジョンモデルです。どちらも 1L ボトルで、Form 4 で使えます。
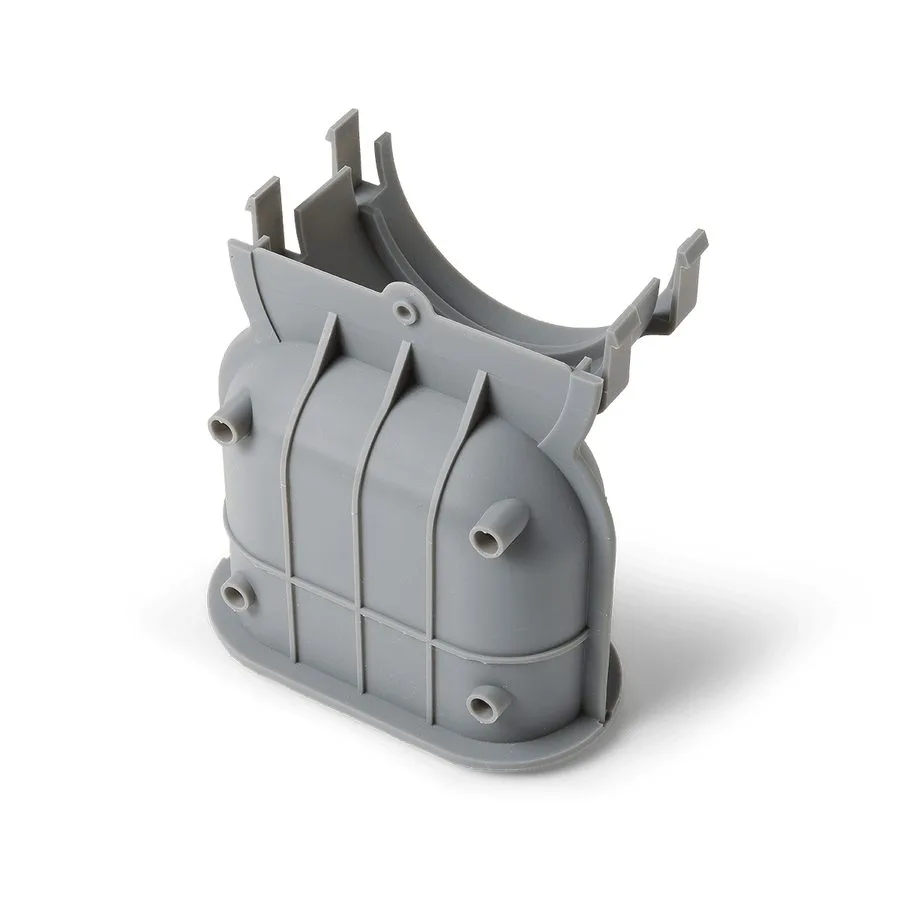
表面がなめらかで、形と抜き勾配、空気穴の位置を確かめる試作の型に向きます。仕上げの研磨をしないで真空成形に使えます。
13,300 円(税抜・1L)
税込 14,630 円
レジンの物性値と洗浄の条件は、それぞれの詳細ページに載せています。価格は 2026 年 9 月 1 日改定のものです。
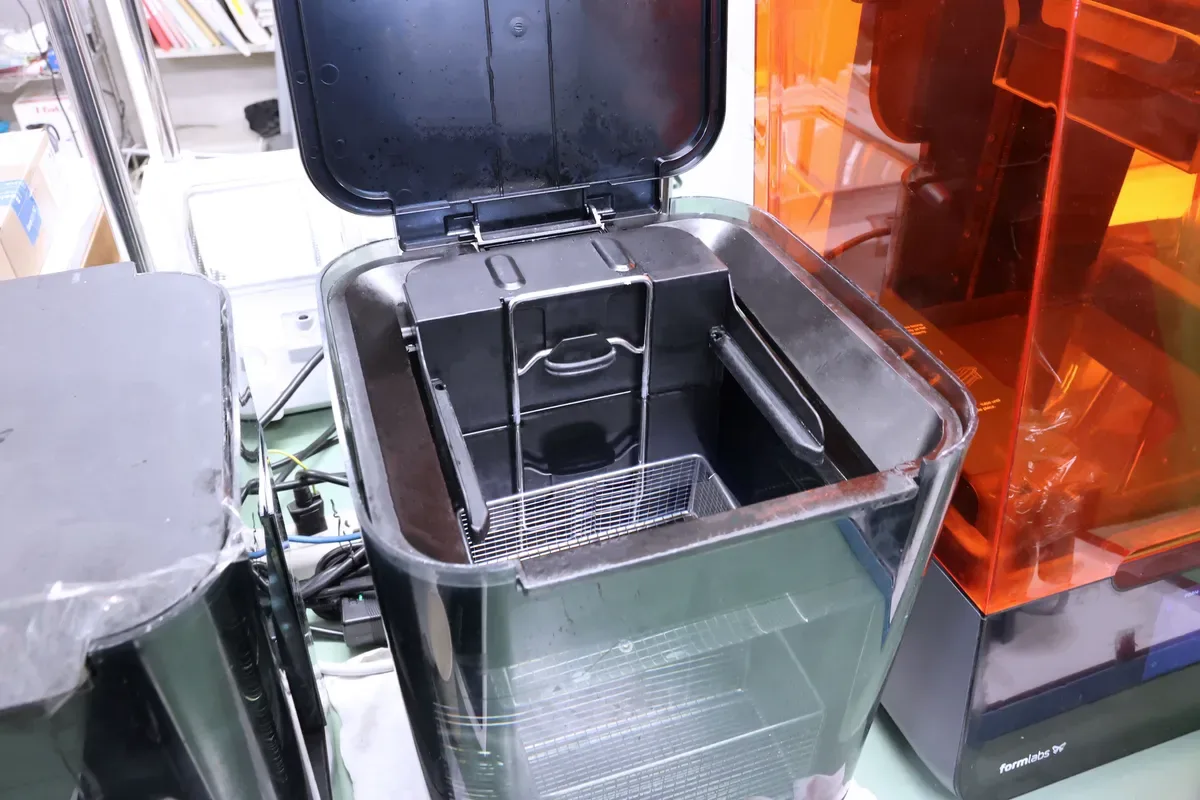
光造形で出した原型は、造形のあとに洗浄と二次硬化を行ってから型にします。IPA の代わりに使える洗浄液 3DMedSupo なら、使用済みの廃液を追加費用なしで回収します。
洗浄液の選び方と廃液回収の申し込みは、3DMedSupo のページに載せています。