光造形3Dプリンターのサポート設定のコツ|失敗しない5つのポイント【2026年版】
 i-MAKER 研究室 編集部

■ この記事の重要ポイント
- サポート設定の基本は「プリント方向を先に決め、デフォルト設定から1本ずつ間引く」こと
- 形状ごとにサポート戦略が異なる ― オーバーハング・球体・カップ形状・アイランド形状の4パターンを把握すれば大半のケースに対応可能
- 当社調べでは、プリント方向を45度傾斜にするだけでサポート本数を平均30%削減でき、除去跡も大幅に軽減される
目次
光造形3Dプリンターのサポート材とは?役割と仕組み
光造形3Dプリンターのサポート材は、造形物を安定して積層するための「仮の支え」です。造形物と同じレジンで作られるため、FDMのような専用サポート材は不要です。

光造形方式(SLA/DLP)は、液体レジンに紫外線を当てて1層ずつ硬化させ、ビルドプラットフォームに吊り下げながら積層していきます。この「吊り下げ」方式であるため、空中に浮く部分はサポート材がないと造形できません。
サポート材の3つの役割
- 造形物の保持 ― オーバーハングやブリッジ部分を下から支え、空中に浮く形状を実現する
- 剥離抵抗への対抗 ― 造形物がレジンタンクから引き剥がされる際の力に耐える「アンカー」として機能する
- 造形精度の維持 ― 積層時の微細な変形や位置ずれを防ぎ、データ通りの形状を再現する
サポート材は造形後に除去が必要なため、「多すぎると後処理が大変、少なすぎると造形が失敗」というジレンマがあります。このバランスを取ることが、光造形のサポート設定の最大のポイントです。
なぜサポート設定が重要なのか?剥離抵抗との関係
サポート設定の良し悪しは、光造形特有の物理現象「剥離抵抗」を制御できるかどうかで決まります。
レジンが硬化した直後、造形物はビルドプラットフォーム(上面)とレジンタンクの底面フィルム(下面)の両方に強力に接着した状態になります。次の層を造形するためにプラットフォームを引き上げる際、タンクの底から「ベリッ」と引き剥がす時に生じる物理的な抵抗力が「剥離抵抗」です。
サポート不足で起きる3つの不具合
- 脱落 ― 剥離力がサポートの保持力を上回り、造形物がプラットフォームから剥がれ落ちる
- 破断 ― サポート材が途中でちぎれ、造形物の一部が欠損する
- 歪み ― 剥がす力で薄い壁や細い部分が引き伸ばされ、寸法がずれる
剥離抵抗の大きさは1層あたりの断面積に比例します。つまり、タンクと接する面積が大きいほど剥離力が強くなり、より強固なサポートが必要になります。この原理を理解することが、効率的なサポート設定の第一歩です。
造形失敗のメカニズムや具体的な失敗パターンについてさらに詳しく知りたい方は、「光造形3Dプリンターの失敗例6選|原因と対策を徹底解説」で詳しく解説しています。

なお、最新のFormlabs Form 4では、レジンタンクに「リリーステクスチャ」と呼ばれる構造が採用されており、タンクとLPU(Light Processing Unit)の間に空気の通り道が確保されています。これにより従来機と比べて剥離抵抗が大幅に低減され、サポート本数を少なくしても安定した造形が可能になっています。
サポート設定の前に決めるべきプリント方向の選び方
サポート材を設定する前に、まず「プリント方向(造形方向)」を正しく決めることが最も重要です。方向次第でサポートの必要量が劇的に変わります。
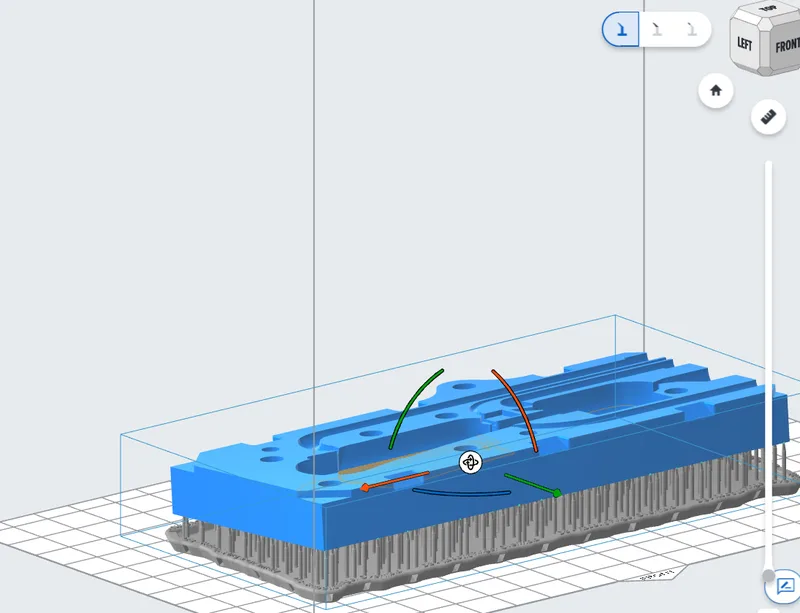
プリント方向の基本原則:「小から大に末広がり」
造形は「断面積が小さい部分から始めて、徐々に大きくなるように」配置するのが鉄則です。これにより1層あたりの断面積の急激な増加を防ぎ、剥離抵抗を一定範囲に抑えることができます。
プリント方向を決める4ステップ
- 造形物の形状を把握する ― オーバーハング、ブリッジ、平面部など、サポートが必要になる箇所を特定
- サポートを付けたくない面を決める ― 外観面、嵌合面など、跡を残したくない面を洗い出す
- 断面積が小→大に変化する方向を選ぶ ― モデルを傾けて1層あたりの断面積を小さくする。45度以内の傾斜が推奨
- サポートを付けたくない面を上側に配置する ― 上面にはサポートが付かないため、きれいな仕上がりになる
ただし、プラットフォームとの設置面がそこまで大きくならない場合は、必ずしも斜めにする必要はありません。小さなパーツや細長い形状は、垂直配置の方が効率的なケースもあります。
崩壊角度の目安 — 何度を超えるとサポートが必要?
光造形では、造形方向に対して約70度以上(水平面から約20度以下)になる面は、サポートなしでは形状を保てず崩壊する傾向があります。一般的には安全マージンを取り、45度を超えるオーバーハングにはサポートを付けることが推奨されます。
角度とサポートの関係
- 0〜45度(緩やか)― サポート不要。自己支持で造形可能
- 45〜70度(中程度)― サポート推奨。品質が低下しやすいゾーン
- 70度以上(急峻)― サポート必須。形状が崩壊するリスクが高い
なお、造形の向きを変えるとサポートの付き方は全く変わります。プリント方向が決まったら、造形物をサポートごと逆さにして確認してみてください。光造形では実際にビルドプラットフォームから吊り下がった状態で造形されるため、逆さにすることで「レジンが溜まりやすい場所」や「サポートが足りない場所」を直感的に発見できます。
形状別のサポート戦略 — どこにサポートが必要?
造形物の形状によって、サポートが必要な場所と量が大きく異なります。以下の4つのリスクパターンを把握しておけば、大半のケースに対応できます。
パターン1:オーバーハング形状
オーバーハングとは、下に支えがなく空中に突き出した部分のことです。一般的に45度を超えるオーバーハングにはサポートが必要です。角度が浅いほど自己支持が可能ですが、急激な張り出しはサポートなしでは造形が崩れます。
オーバーハングの判断基準
水平面からの角度が45度以下なら自己支持可能、45〜70度はサポート推奨、70度以上はサポート必須です。T字形状やL字形状の張り出し部分は典型的なオーバーハングです。
パターン2:アイランド形状(分岐構造)
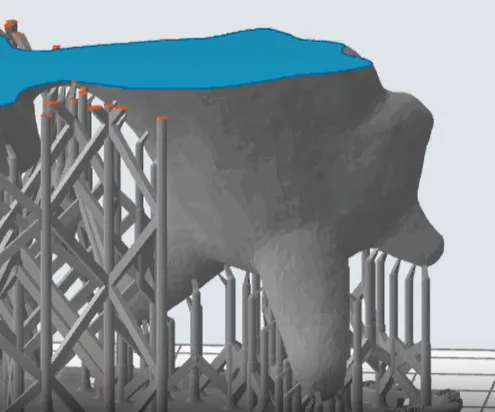
分離した2つの「島」が途中で合流する形状は、造形ミスやずれが起きやすい要注意パターンです。対策として、分岐が合流する方向ではなく、共通の基盤から建てる方向にモデルを配置します。V字やY字形状のモデルは、底部の幹から上に向かって分岐するように方向付けることで安定します。
パターン3:カップ形状(吸引カップ問題)
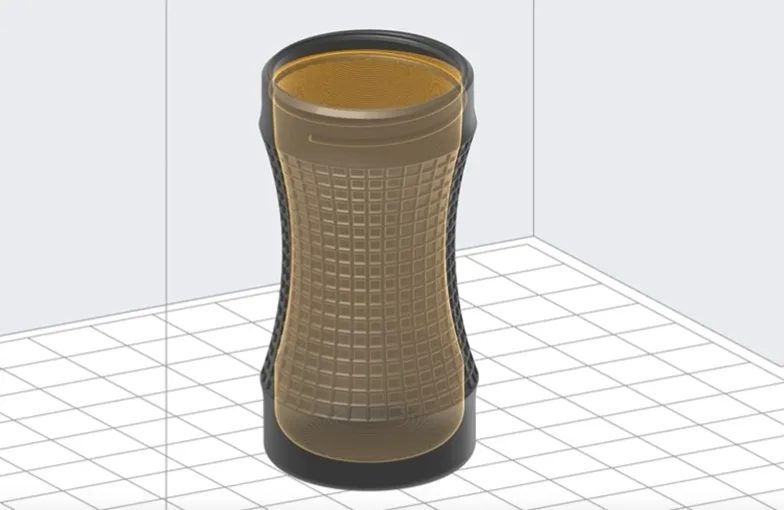
コップやケースのような中空形状を底面が下向きの状態で造形すると、内部に空気の逃げ道がなくなり、圧力によるたわみや積層跡の粗さが発生します。これを「吸引カップ問題」と呼びます。
対策は2つあります。造形方向を斜めに変えることで空気の通り道を確保するか、モデルの底面に小さな通気穴(ドレインホール)を追加する方法です。穴は後から埋めることも可能です。
パターン4:球体
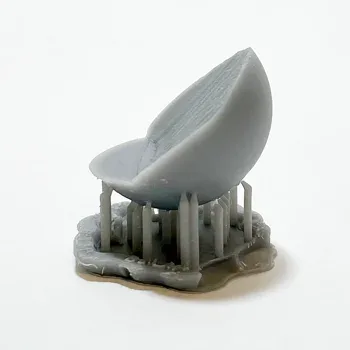
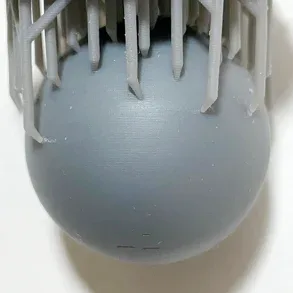
球体は最も失敗しやすい形状の1つです。サポート材と造形物の接点が曲面上の1点からスタートするため、初期の保持力が非常に不安定になります。対策として、サポート材の本数を増やし、タッチポイントのサイズを通常より太くすることで安定性を確保してください。
| 形状パターン | リスク | サポート戦略 | 推奨角度 |
|---|---|---|---|
| オーバーハング | 空中部分が崩壊 | 45度超の箇所に重点配置 | 45度以内 |
| アイランド | 分離パーツのずれ | 共通基盤から建てる方向に配置 | 分岐が下向き |
| カップ形状 | 吸引カップ現象 | 斜め配置 + ドレインホール | 30〜45度傾斜 |
| 球体 | 接点不安定で脱落 | 本数増加 + タッチポイント太く | 赤道部まで密に |
サポート材の本数と太さの最適なバランスとは?
サポート材には「本数(密度)」と「太さ(タッチポイントサイズ)」の2つの設定値があり、これらはトレードオフの関係にあります。
| 設定項目 | 多い/太い場合 | 少ない/細い場合 |
|---|---|---|
| 造形の安定性 | 高い(脱落リスク低) | 低い(脱落リスク高) |
| 除去の手間 | 多い(1本ずつニッパーで除去) | 少ない(手で取れる場合も) |
| 表面の仕上がり | 跡が多く目立つ | 跡が少なくきれい |
| 造形時間 | やや長い | 短い |
当社での導入実績をもとにした目安として、タッチポイントサイズは0.4〜0.6mmが標準的です。Form 3以降のFormlabs機では、この範囲であればサポートを手で取り外せるケースが多くなります。安全第一の場合は0.6mm、仕上がり重視の場合は0.4mmからお試しください。
PreFormでのサポート設定方法 — デフォルトから間引くコツ
PreForm(Formlabs純正スライサーソフト)を使った実践的なサポート設定の流れを解説します。「まずデフォルト→その後に間引く」のが最も効率的な方法です。
PreFormサポート設定の5ステップ
- モデルをインポートし、プリント方向を設定する
前セクションの原則に従い、末広がりになる方向に配置。PreFormの「Orient Model」機能も活用可能 - 「Auto-Generate Supports」でデフォルトのサポートを生成
PreFormのアルゴリズムが自動的に必要箇所にサポートを配置。多くの場合これで問題なく造形可能 - 造形物を俯瞰して問題がないか確認する
PreFormの自己診断機能は接点から数ミリの範囲を安全圏とするため、診断をすり抜けるケースもある。目視でオーバーハングの見落としがないか確認 - 外観面・嵌合面のサポートを1本ずつ間引く
仕上がりに影響が少ない箇所から除去。一度に大量に消すのではなく、1〜2本ずつ慎重に - テスト造形で検証し、必要に応じて調整を繰り返す
正解は実際にプリントしてみないとわからない部分もある。成功パターンを記録しておくと、次回以降の設定が効率化する
※ PreFormの自動サポート生成は大半のケースで適切に機能しますが、カップ形状や大断面積の造形では過不足がある場合があります。
覚えておくべきサポートのパラメータ設定項目
スライサーソフトのサポート設定には多くのパラメータがありますが、最低でも以下の5項目を理解しておけば、状況に応じた調整が可能です。
| パラメータ | 機能 | 調整の効果 |
|---|---|---|
| タッチポイント径 | サポートと造形物の接点の大きさ | 小さい → 外しやすく跡が小さい / 大きい → 保持力UP |
| 柱の直径 | サポート柱本体の太さ | 細い → レジン節約・除去容易 / 太い → 剛性UP・変形防止 |
| サポート密度 | サポート柱の間隔(通常5〜10mm) | 密 → 安定性UP / 疎 → 除去容易・レジン節約 |
| 接点の深さ | タッチポイントが造形物に食い込む深さ | 深い → 定着力UP / 浅い → 除去容易(球の半分が目安) |
| ラフト形状 | プラットフォームとの接合部の形状 | フルラフト(安定)/ スモール(レジン節約)/ なし(上級者向け) |
ラフトの種類と選び方
ラフトはサポート材の「土台」にあたる部分で、プラットフォームへの定着力を確保する重要な設定です。目的に応じて3種類から選択します。
| ラフト種類 | 特徴 | メリット | デメリット |
|---|---|---|---|
| フルラフト | 皿状の広いベース | 最も安定。テコの原理で取り外し容易。初心者推奨 | レジン消費量が多い |
| スモールラフト | 薄く小さい板状 | レジン節約。大型モデル向き | 取り外しにくく崩れやすい |
| ラフトなし | プラットフォーム直接 | 収縮変形を抑制 | 脱落リスク増。取り外し時に破損注意 |
ラフトには4つの目的があります。①プラットフォームへの定着力向上、②造形物を破損させずに取り外す補助、③二次硬化時の造形物の変形防止、④洗浄・二次硬化時に安定して置けるスタンドとしての機能です。迷ったらフルラフトを選びましょう。
サポートなしで造形できる条件とは?
すべての造形にサポートが必要なわけではありません。以下の条件を満たす形状は、サポートなしでの造形が可能です。
- オーバーハング角度が45度以下 ― 全ての面が自己支持可能
- ブリッジ(空中渡り)がない ― 両端が支えられていない空中構造がない
- 断面積の急激な変化がない ― 各層間の断面積増加が緩やか
- プラットフォームとの接触面が十分 ― ラフト(土台)で十分な定着力を確保
代表例としては、円柱、角柱、緩やかなテーパー形状などがサポートなしで造形しやすい形状です。ただし、サポートなし造形ではラフトの定着が唯一のアンカーとなるため、剥離抵抗が集中しやすく、大きな平面モデルでは反りのリスクが高まる点に注意してください。反りの詳しい原因と対策は「光造形3Dプリンターの反り・歪みの原因と対策」をご覧ください。
サポート材の除去方法と跡を残さないテクニック
サポート材の除去は光造形の後処理の中でも特に重要な工程です。正しい手順で除去すれば、跡を最小限に抑えることができます。
除去のタイミングはいつがベスト? 2つの考え方
サポート除去のタイミングには「洗浄後・二次硬化前」と「二次硬化後」の2つの流派があります。仕上がり目的で使い分けてください。
| タイミング | メリット | デメリット | 向いている用途 |
|---|---|---|---|
| 二次硬化前 | レジンが柔らかく切りやすい。跡が残りにくい | 折れやすく、繊細な部分を破損するリスク | フィギュア等の外観重視 |
| 二次硬化後 | 造形物が硬く安定、破損しにくい | サポート跡が硬く残りやすい | 機能部品等の強度重視 |
除去の基本手順
- 大きなサポートから順に除去する ― 一気に全部取ろうとせず、大きいものから段階的に
- 先端の細いニッパーで造形物表面ギリギリでカット ― 力任せに引っ張らず、根元を正確にカット
- 密集エリアはぬるま湯に数分浸ける ― レジンが柔らかくなり取りやすくなるテクニック(未硬化レジンの場合)
- デザインナイフ→精密ヤスリ→サンドペーパーの順で仕上げ ― 400〜800番の耐水サンドペーパーで跡を研磨し滑らかにする
FormlabsのForm 3以降の機種では、サポートの接点構造が改良されており、手で軽くひねるだけで取り外せるケースが多くなっています。ただし、サポート数が多い場合やタッチポイントを太く設定した場合は、従来通りニッパーでの除去が必要です。
跡を最小限にする3つのテクニック
- タッチポイントサイズを小さくする(0.4mm推奨) ― 跡の面積が物理的に小さくなる
- 外観面を避けてサポートを配置する ― プリント方向の工夫で、目立たない面にサポートを集中
- 段階的にサンディングする ― 400番→600番→800番と番手を上げて仕上げ、必要に応じてクリアコートで表面保護
洗浄工程がサポート除去に影響する理由
サポート除去の前に行う洗浄工程も、仕上がりに大きく影響します。洗浄が不十分だとサポート接点に残留レジンが固まり、跡が大きくなります。一方、IPA(イソプロピルアルコール)に長時間浸漬すると造形物が膨潤し、サポート接点が脆くなって意図しない破損が起きることもあります。洗浄時間は5〜10分を目安にしましょう。
なお、IPAは消防法上の危険物(第4類第1石油類)に該当し、廃液処理にも法規制があります。3DMedSupoはIPAに代わる安全な洗浄液で、同等の洗浄性能を持ちながら、臭いが少なく廃液回収まで一括対応しています。

3DMedSupo — サポート除去の洗浄工程も安心
洗浄液の選び方もサポート除去の品質に影響します。IPAの代わりに3DMedSupoを使えば、刺激臭や廃液処理の心配なく適切な洗浄管理が可能です。IPA廃液の回収も全国送料無料で対応しています。
- IPAと同等の洗浄性能(当社テスト済み)
- 非危険物 — 消防届出・有機則対応が不要
- 廃液回収まで一括対応・送料無料
「手元のIPA廃液、どうしよう?」
そのお悩み、3DMedSupoへの切り替えで解決します。法令遵守とコスト削減を同時に実現。全国どこでも送料無料で回収いたします。
光造形 vs FDM:サポート材の違いを比較
光造形(SLA/DLP)とFDM(熱溶解積層)では、サポート材の設計思想が根本的に異なります。方式ごとの違いを理解しておくことで、最適な設定が可能になります。
| 比較項目 | 光造形(SLA/DLP) | FDM |
|---|---|---|
| サポート材の素材 | 造形物と同じレジン | 同素材 or 水溶性PVA |
| サポートが必要な理由 | 剥離抵抗への対抗 + オーバーハング支持 | 重力によるたわみ防止 |
| 除去方法 | ニッパー or 手で除去 | ペンチ or 水に溶かす(PVA) |
| 除去跡 | 小さな点状の跡(サンディングで除去可能) | 面状の跡(大きく目立ちやすい) |
| プリント方向の影響 | 断面積に直結。方向変更で劇的改善 | 主にオーバーハング角度に影響 |
| スライサーソフト | PreForm(Formlabs)等 | Cura, PrusaSlicer等 |
光造形の最大の特徴は、剥離抵抗という光造形固有の力学が加わる点です。FDMでは重力だけを考慮すればよいのに対し、光造形では「上に引き上げる力」と「下に引っ張る力」の両方を考慮してサポートを設計する必要があります。
FDM方式での造形に興味がある方は、Raise3D Pro3 Plusのような高精度FDMプリンターもあわせてご検討ください。
サポート設定のトラブル防止チェックリスト
造形を開始する前に、以下のチェックリストで設定を確認してください。当社の導入実績では、このチェックを習慣化することで造形成功率が大幅に向上しています。
造形前チェックリスト
- プリント方向は「小→大」の末広がりになっているか?
- 45度を超えるオーバーハングにサポートが配置されているか?
- アイランド形状(分岐構造)がないか?ある場合は共通基盤から建てる方向か?
- カップ形状がある場合、ドレインホールまたは斜め配置で空気の逃げ道を確保しているか?
- 球体部分はサポート本数とタッチポイントサイズを増やしているか?
- 外観面・嵌合面にサポートが不要に配置されていないか?
- レジンタンクのフィルムに傷や硬化片がないか確認したか?
- レジンの温度は適切か?(推奨:室温20〜25℃)
特に冬場はレジンの粘度が上がりやすく、剥離抵抗も増大する傾向があります。室温管理やレジンタンクの事前加温も忘れずに行いましょう。
知っておくべき造形の限界値
サポート設定と合わせて、光造形の物理的な限界値も把握しておきましょう。以下はFormlabsの一般的なレジンでの目安です。
| 項目 | 推奨最小値 | 備考 |
|---|---|---|
| 壁の厚さ | 0.3mm以上 | 薄すぎると変形・破損リスク |
| ワイヤー径 | 0.5mm以上 | 細すぎるとサポート除去時に折れる |
| 穴の直径 | 0.5mm以上 | 小さすぎると塞がる可能性 |
| クリアランス | 0.2mm以上 | 嵌合部品の隙間 |
| オーバーハング角度 | 45度以内 | 超える場合はサポート必須 |
よくある質問(FAQ)
RECOMMENDED
Formlabs Form 4 — サポート設定の負担を軽減する次世代光造形機
- 5センサーシステムで剥離抵抗をリアルタイム制御 → サポート本数を最小化
- リリーステクスチャで剥離力を物理的に低減 → サポートなし造形の成功率UP
- 荷重センサーが材料・形状に応じて速度と品質を自動最適化
- PreFormの自動サポート生成がさらに最適化されたアルゴリズム
送料無料
回収缶付き(初回)
- 大量使用・研究室・製造現場に最適
- 使用済み液の回収はフォームから簡単依頼
- 全国どこでも回収対応

まとめ
光造形3Dプリンターのサポート設定は、「プリント方向→形状に応じたサポート配置→テスト造形での検証」という3段階のアプローチで最適化できます。
この記事のまとめ — サポート設定の5つのポイント
- プリント方向が最重要 ― 「小→大の末広がり」で配置し、断面積の急増を防ぐ
- 形状パターンを把握する ― オーバーハング・アイランド・カップ・球体の4パターンで大半に対応
- デフォルトから間引く ― PreFormの自動生成を起点に、外観面から1本ずつ減らす
- トレードオフを理解する ― 本数・太さの増減は安定性と仕上がりのバランス
- 繰り返し検証する ― 正解は形状ごとに異なる。成功パターンをログに残す
サポート材の設定は光造形における「永遠の課題」とも言えますが、剥離抵抗の原理を理解し、形状に応じた戦略を取れば、着実に成功率を高めることができます。
関連記事
光造形3Dプリンターの導入・運用のご相談
「サポート設定がうまくいかない」「Form 4を試してみたい」「洗浄液を3DMedSupoに切り替えたい」など、
3Dプリンター専門のスタッフが丁寧にお答えします。
お電話でもご相談いただけます:042-444-7220(平日 9:00〜17:00)
洗浄液の選定、レジンの相談、お見積りなど、お気軽にご相談ください。無料サンプルもご用意しています。


