Form 4などの光造形機で作った造形品を、石鹸の型づくりに使えないか。歯科技工や製造、教育の現場で光造形機をお使いの方が、新しい使い道として考えることです。
ところが検索で出てくるのは、CAD(Computer-Aided Design:コンピューター上で形を設計するソフト)の紹介や「真空」そのものの解説ばかりで、実際に作った工程や造形の条件まで書かれた情報はなかなか見つかりません。
この記事では、弊社が2026年9月に「ねこ」「はな」「楕円変形」の3種の石鹸を作った記録をもとに、作業を4つの工程に分けて説明します。
データを作る、Form 4で原型を造形する、卓上真空成形機FORMART 2で型にする、石鹸素地を流し込む、の4つです。
原型に使ったレジンと積層ピッチ、原型の寸法、型ごとの溶かし方と着色も示しますので、読み終えたあとには、お手元の光造形機と真空成形機で同じ工程を試す段取りが組めます。
この記事の要点
- 3Dプリンターの造形品は石鹸を流す「型」ではなく「原型」として使い、真空成形したシートを型にすると、抜きやすく、同じ型を何枚も作れます。
- 工程は「データ作成→Form 4で原型造形→FORMART 2で真空成形→石鹸素地を流し込む」の4つです。
- 原型はFast Modelレジン、積層ピッチ0.2mm(Form 4で選べる中で最も粗い設定)で造形し、原型の大きさは長い辺50mm・厚さ11〜13mmです。
- 原型には抜き勾配・丸み・空気穴が要ります。アンダーカット(引っかかる形)があるとシートが抜けません。
- 石鹸素地はIH調理器の湯煎か電子レンジで溶かして流し込み、着色もできます。
あわせて読みたい記事(深く知りたい方へ)


目次
013Dプリンターで石鹸の型は作れる?
-
1
① かたちスタジオ「石けんづくり」で形を決めてSTLを保存(大きさ・厚さ・模様を指定)
-
2
② Form 4で原型を造形(Fast Modelレジン・積層ピッチ0.2mm)
-
3
③ FORMART 2で真空成形して型にする
-
4
④ 石鹸素地を流し込む(IH調理器の湯煎か電子レンジで溶かす・着色もできる)
作れます。ただし、造形品をそのまま石鹸を流す「型」にするのではなく、造形品を「原型」にして、そこから真空成形でシートの型を起こす方法がおすすめです。理由は3つあります。
1つ目は安全面です。光造形のレジン(紫外線で固まる液体の樹脂)は硬化後も表面に未硬化の成分が残ることがあり、肌に触れる石鹸を直接流す型には向きません。
真空成形なら、石鹸を流すのは樹脂のシートで作った型です。
2つ目は抜きやすさです。レジンの造形品は硬いので、凹んだ型にすると固まった石鹸を取り出すときに欠けやすくなります。真空成形したシートは薄くてしなるため、軽くたわませるだけで石鹸が外れます。
3つ目は数の面です。原型が1つあれば、シートを替えて同じ型を何枚でも作れます。教室やイベントで人数分の型をそろえたいときに向いています。
造形品を「原型」にする3つの理由
理由 1
安全
石鹸に触れるのはレジンではなく、樹脂のシートの型
理由 2
抜きやすい
薄くしなるシートは、軽くたわませるだけで石鹸が外れる
理由 3
数をそろえられる
原型1つから、シートを替えて同じ型を何枚でも
光造形機のほかの用途は光造形の用途と業種で説明しています。
原型から型を起こすには、シリコーンを流す方法もあります。シリコーンはアンダーカット(引っかかって抜けない部分)のある形にも対応できますが、硬化に数時間から一晩かかります。
真空成形は数分で型ができる代わりに、型が抜ける形に原型を作る必要があります。
| 方法 | 石鹸に触れる材料 | 型ができるまでの時間 | 石鹸の抜きやすさ | 向いている場面 |
|---|---|---|---|---|
| 造形品をそのまま型にする | レジン | 造形時間のみ | 硬くて抜きにくい | 形の確認だけ |
| 原型+真空成形(今回の方法) | 樹脂のシート | 1枚数分 | 薄くしなるので抜きやすい | 同じ形を数多く作る |
| 原型+シリコーン型 | シリコーン | 数時間〜一晩 | 柔らかく抜きやすい | アンダーカットのある複雑な形 |
出典: i-MAKER 真空成形機FORMART 製品ページ
無償サンプル
原型の仕上がりを、実物で確かめる
Form 4の造形品は、無償のサンプルパーツで確かめられます。お手持ちのデータでのベンチマーク造形もご相談ください。
02石鹸の型ができるまでの工程
工程は4つです。データ作成から石鹸の完成まで、石鹸が固まる時間を除けば半日で一通り試せます。
| 工程 | 作業 | 使う機材・材料 | 目安の時間 |
|---|---|---|---|
| 1 | 形を決めてSTLを保存する | かたちスタジオ「石けんづくり」 | 10〜30分 |
| 2 | 原型を造形する | Form 4、Fast Modelレジン、洗浄・二次硬化の機材 | — |
| 3 | 真空成形して型にする | FORMART 2、成形用シート | 1枚数分 |
| 4 | 石鹸素地を溶かして流し込む | 石鹸素地、着色料、湯せんまたは電子レンジ | 流し込みまで15分、固まるまで1〜2時間 |
工程1で作るのは「石鹸そのものの形」です。真空成形の型は原型を裏返した形になり、そこに流した石鹸は原型と同じ形に戻ります。文字や模様は原型で見たままの向きで石鹸に出るので、鏡文字にする必要はありません。
原型・型・石鹸の関係(断面の模式図)
1原型
Form 4で造形。石鹸と同じ形
2成形
加熱したシートをかぶせて吸引
3型
外して裏返すと、原型の凹み
4石鹸
原型と同じ形・模様も同じ向き
工程1:かたちスタジオの「石けんづくり」で形を決めてSTLを保存する
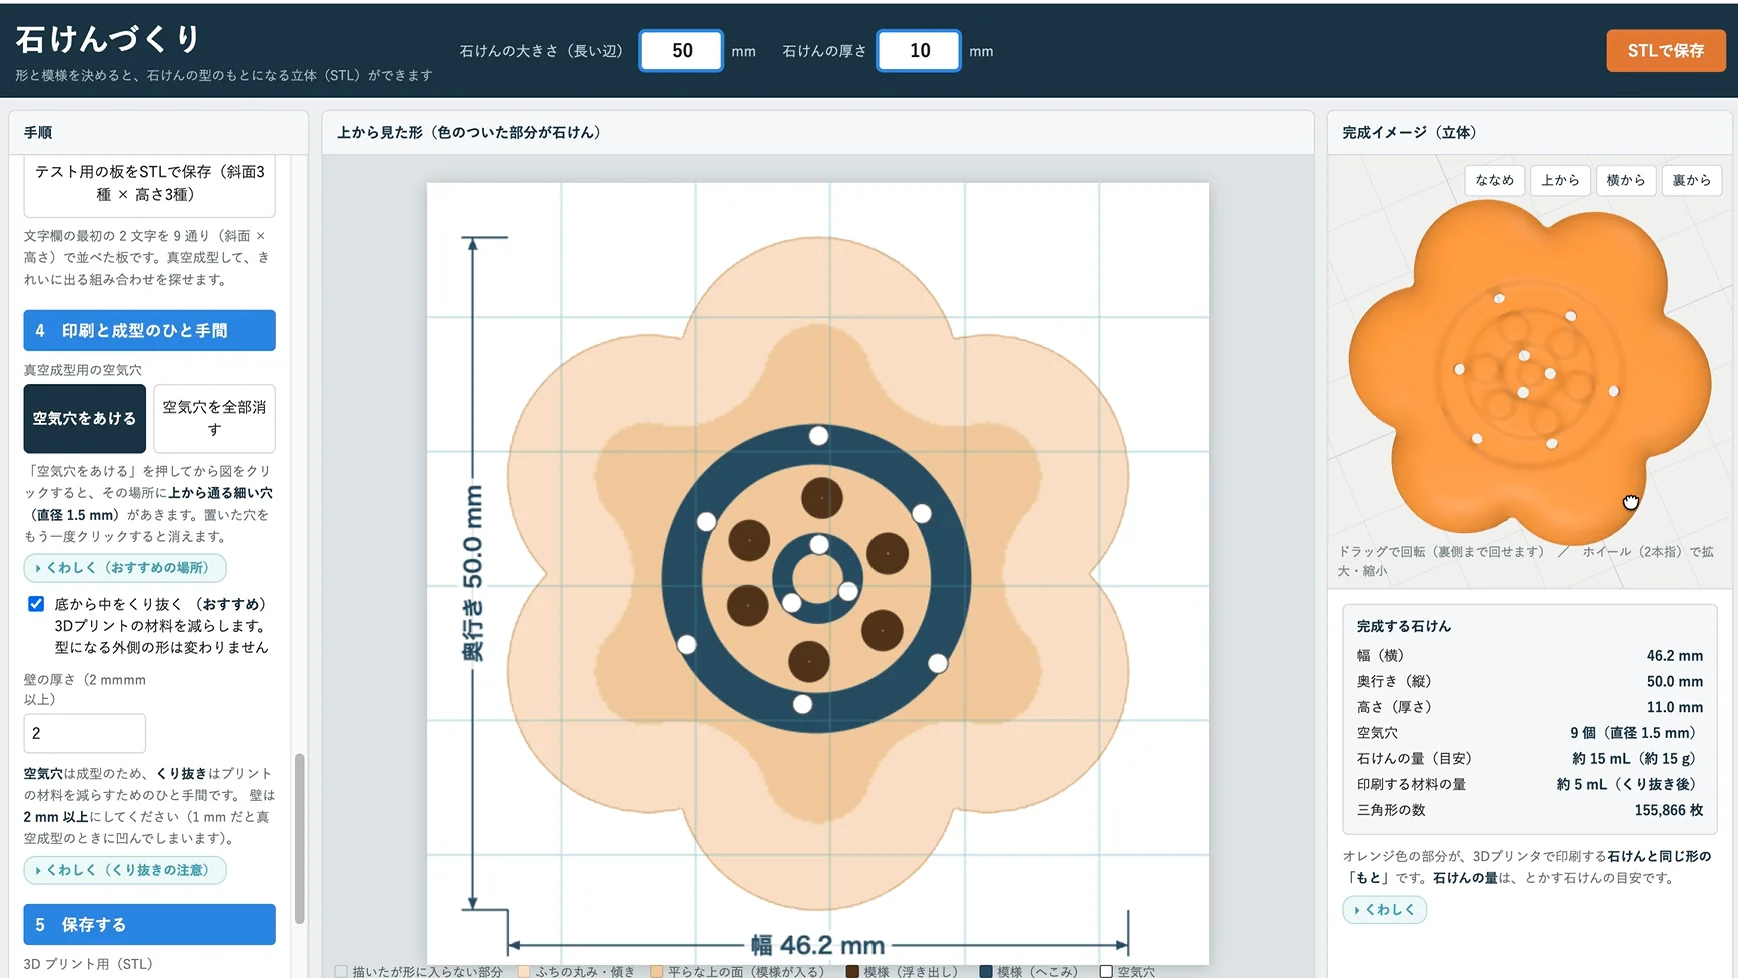
最初の工程は、石鹸の形を決めてSTL(Stereolithography:形を細かな三角形の集まりで表す、3Dプリンターで広く使われるデータ形式)で保存することです。弊社は「かたちスタジオ」の「石けんづくり」を使いました。
「かたちスタジオ」は、弊社が開発したWebアプリで、ブラウザで動きます。石鹸の型のもとになるSTLは、その中の「石けんづくり」で作ります。
専用のCADソフトを一から覚えなくても、用意された形を選び、大きさや模様を決めるだけでSTLを出せるのが利点です。普段からCADをお使いの方は、お手持ちのソフトで作っていただいても同じ工程で進められます。
手順は次のとおりです。
- 形を選びます。円・だ円・角丸四角・ハート・星・花のほか、自分で描いた形や紙に描いた形の読み込みもできます。
- 石けんの大きさ(長い辺)・厚さ・ふちの丸み・横の面の傾き(6度・10度・15度)を決めます。弊社の3種は長い辺50mmで作りました(横の面の傾きは、はなと楕円変形が6度)。
- 模様(浮き出し・へこみ・文字・ふちの斜面)を入れます。文字や模様は、原型で見たままの向きで入れます。模様の凹凸は深さ1〜2mm程度にとどめます。
- 空気穴を開ける場所を、図をクリックして決めます。直径1.5mmの穴が自動で入ります。おすすめは模様の根元と、形の角や先の細い所です。
- STLを保存します。石けんの量と造形に使う材料の量の目安も表示されます。
「石けんづくり」で決める項目(原型の断面)
1
長い辺50mm(弊社の3種)
2
厚さ11〜13mm(はな11mm・楕円変形13mm)
3
横の面の傾き6度・10度・15度から選ぶ(はな・楕円変形は6度)
4
ふちの丸み角を丸める(半径1〜2mm程度)
5
模様の深さ凹凸は1〜2mm程度
6
空気穴直径1.5mm。クリックした場所に自動で入る
7
くり抜き底から中を空洞にして材料を減らす
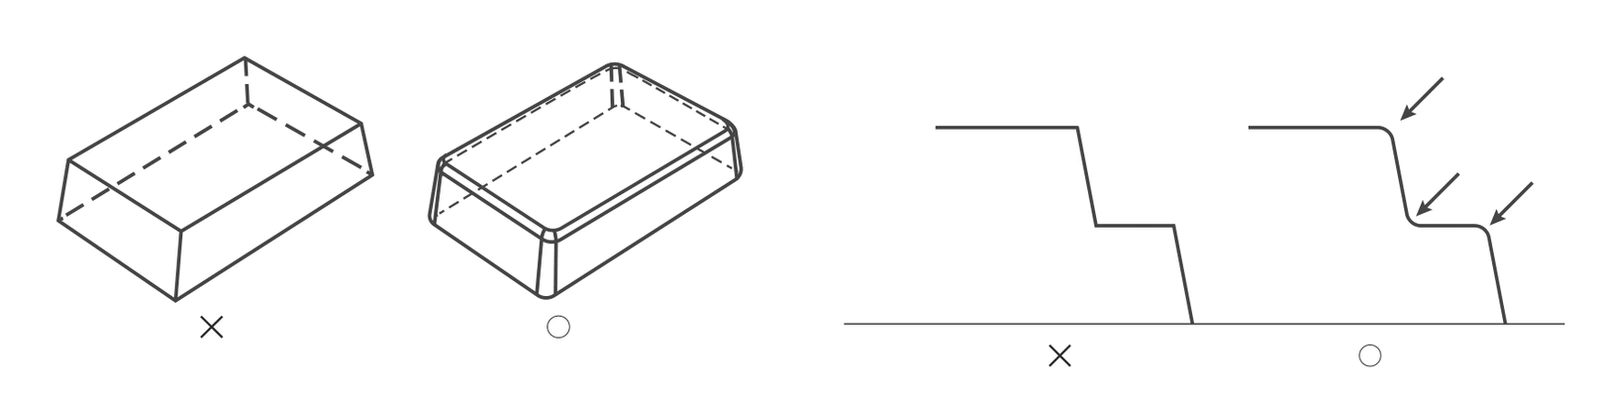
データの段階で気を付けたいのは、横から見て「上に向かって細くなる形」にしておくことです。
側面が垂直だったり途中でくびれていたりすると、固まったシートが原型から抜けません。側面には5〜10度の傾き(抜き勾配)を付けて、角は丸めておいてください。「石けんづくり」は、シートが入りきらない急なくぼみや細いとがりを最小Rで自動的に丸め、底から中をくり抜いて造形に使う材料を減らします(型になる外側の形は変わりません)。
工程2:Form 4で原型を造形する
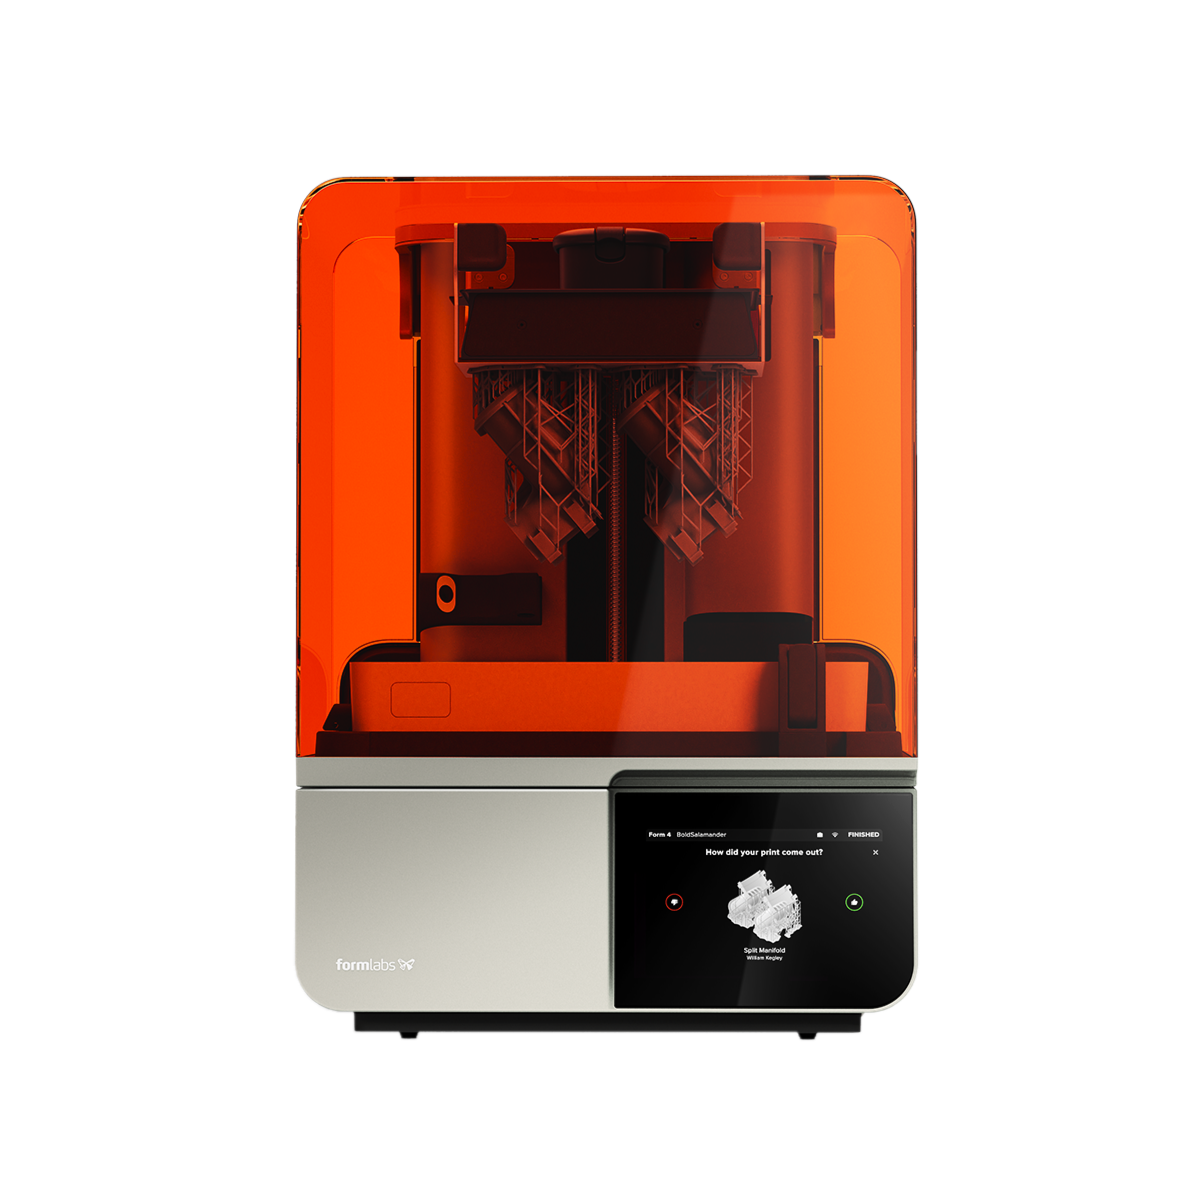
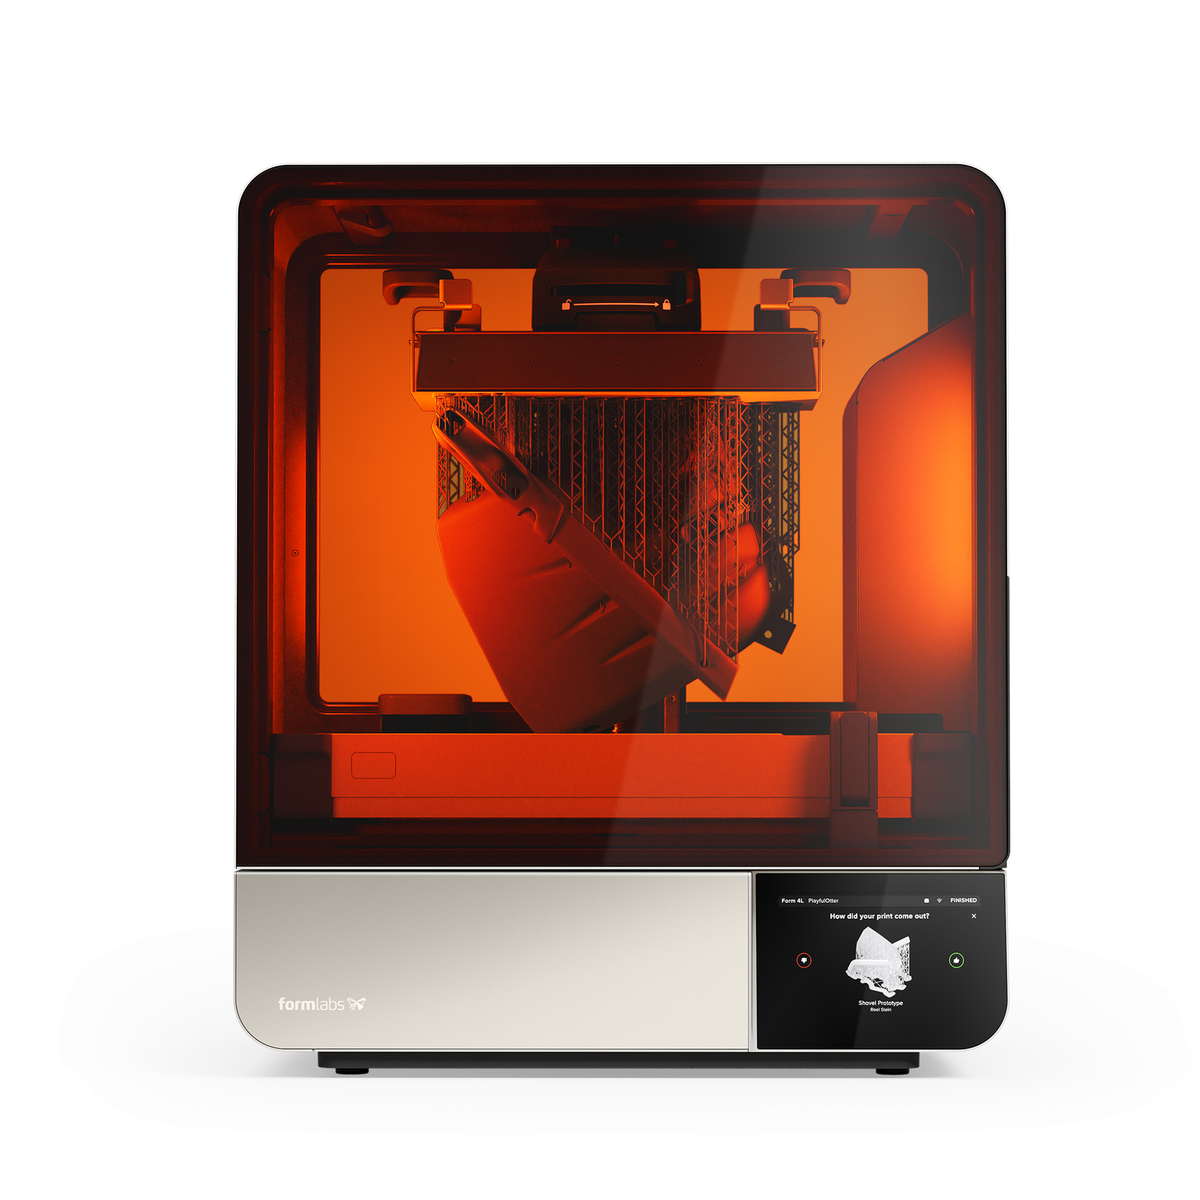
原型はFormlabs社の光造形機Form 4で造形しました。Form 4はLFD(Low Force Display)方式の光造形機で、液体のレジンに光を当てて1層ずつ固めていきます。
造形サイズは幅200×奥行125×高さ210mmで、手のひらサイズの原型なら数個を一度に並べて造形できます。
Form 4はレジンの自動補給とワイパーの攪拌でレジンの温度と粘度がそろうため、造形が安定して失敗が少ない機種です。仕組みは光造形のデメリットと対策で説明しています。
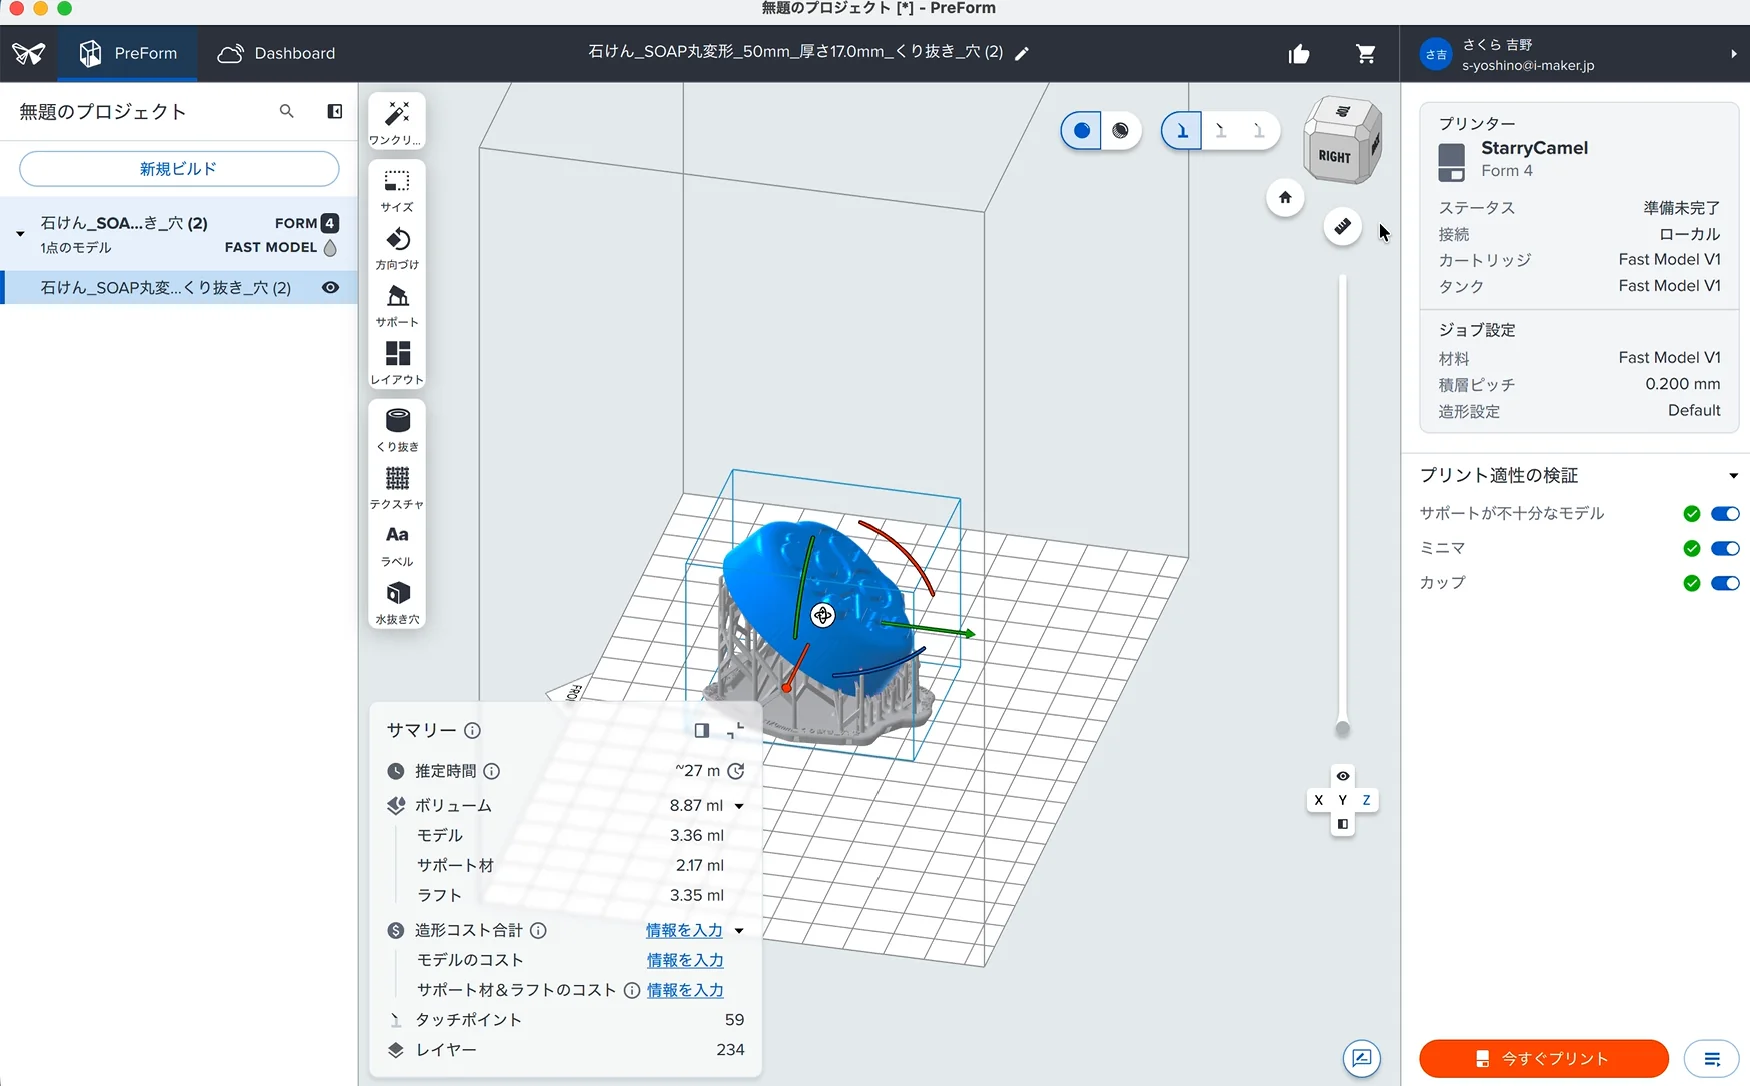
手順は次のとおりです。
- Formlabsの専用ソフトPreFormに、保存したSTLを読み込みます。
- レジンをFast Model、積層ピッチを0.2mm(200μm)に設定します。
- データをForm 4に送り、造形します。
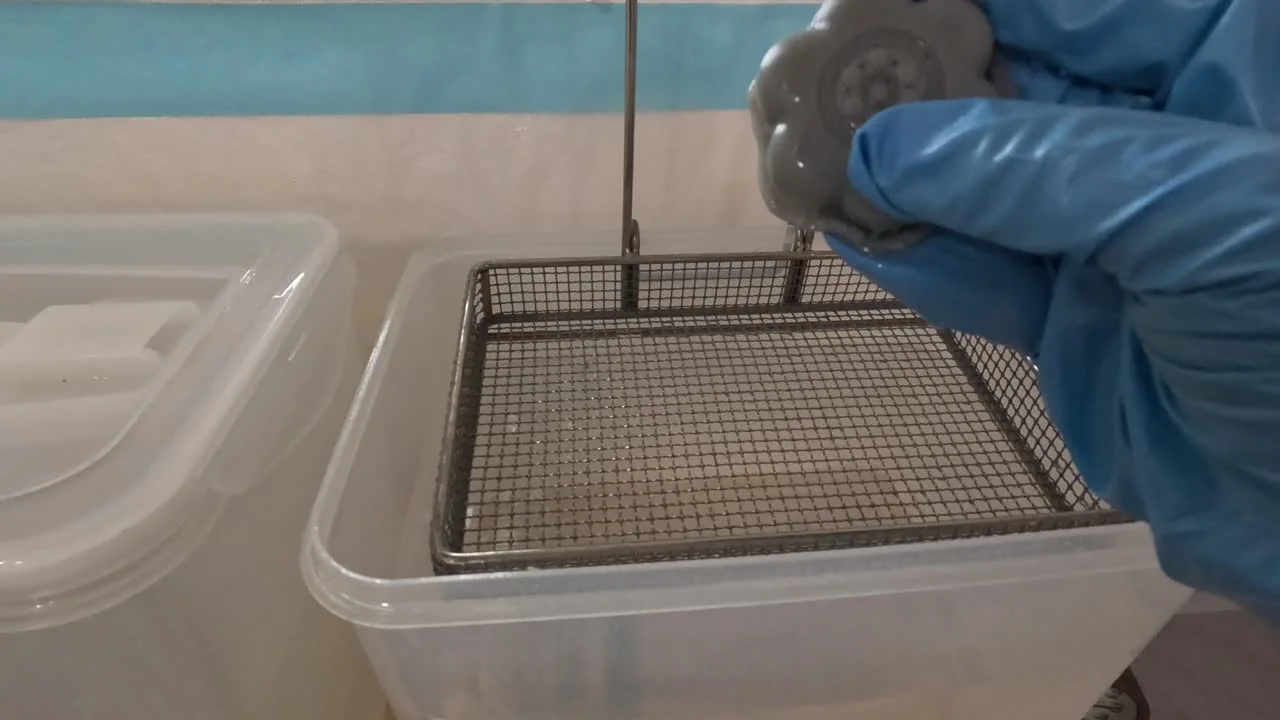
- 造形後、原型をプラットフォームから外し、洗浄液で洗浄して表面の未硬化レジンを落とします。
- 乾かしてから二次硬化(紫外線を当てて中まで固める処理)を行います。
原型の造形から後処理までの流れ
1
PreFormで設定Fast Model・0.2mm
2
Form 4で造形
3
プラットフォームから外す
4
洗浄未硬化レジンを落とす
5
乾燥
6
二次硬化中まで固める
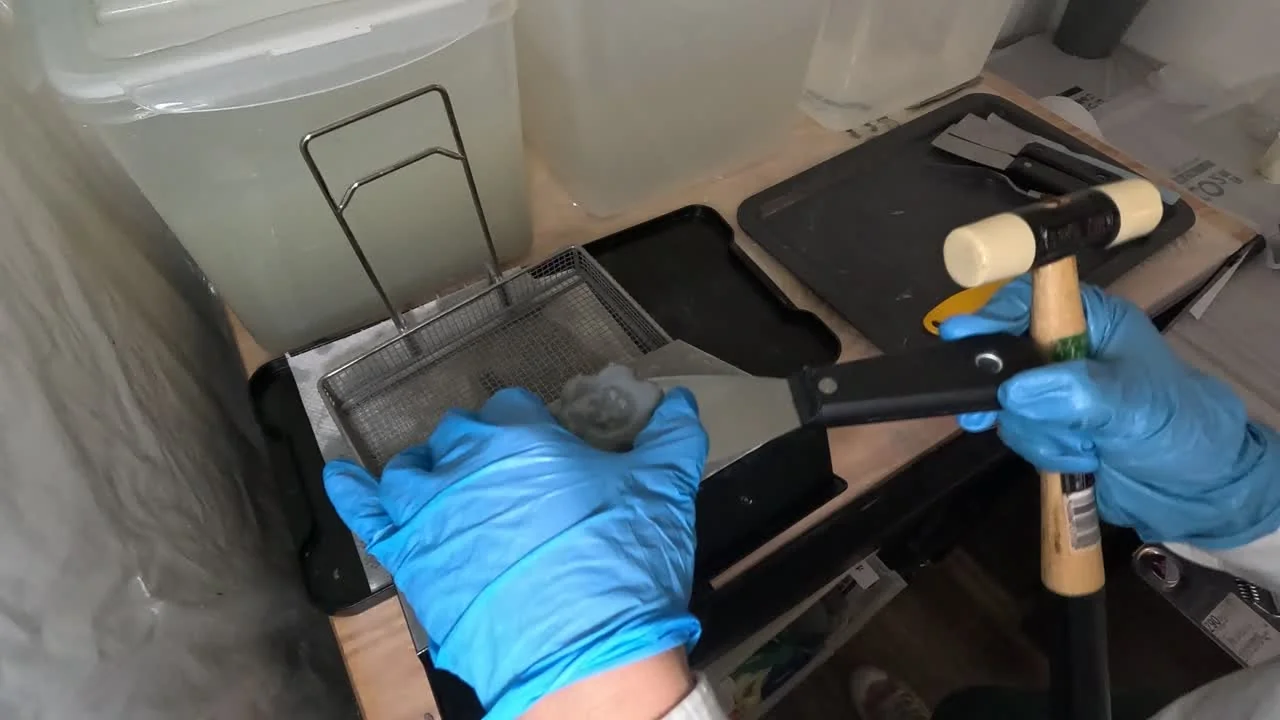
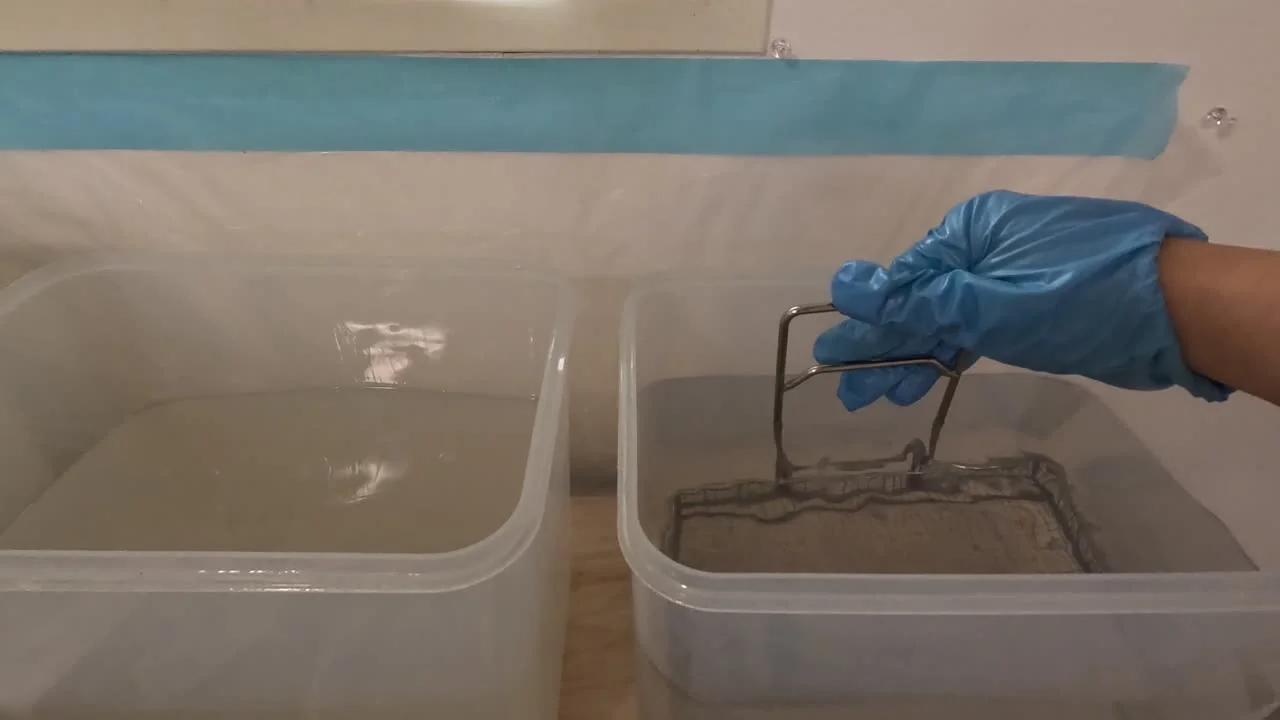
注意:二次硬化と洗浄後の確認
二次硬化は原型には欠かせません。真空成形では加熱して柔らかくなったシートが原型に押し付けられるため、固まりきっていない原型は表面がべたついてシートに貼り付いたり、熱で模様の角がなまったりします。
洗浄のあとは、模様の溝に未硬化レジンが残っていないかを確認してください。溝に残ったレジンが固まると、石鹸の模様が浅くなります。
工程3:FORMART 2で真空成形して型にする
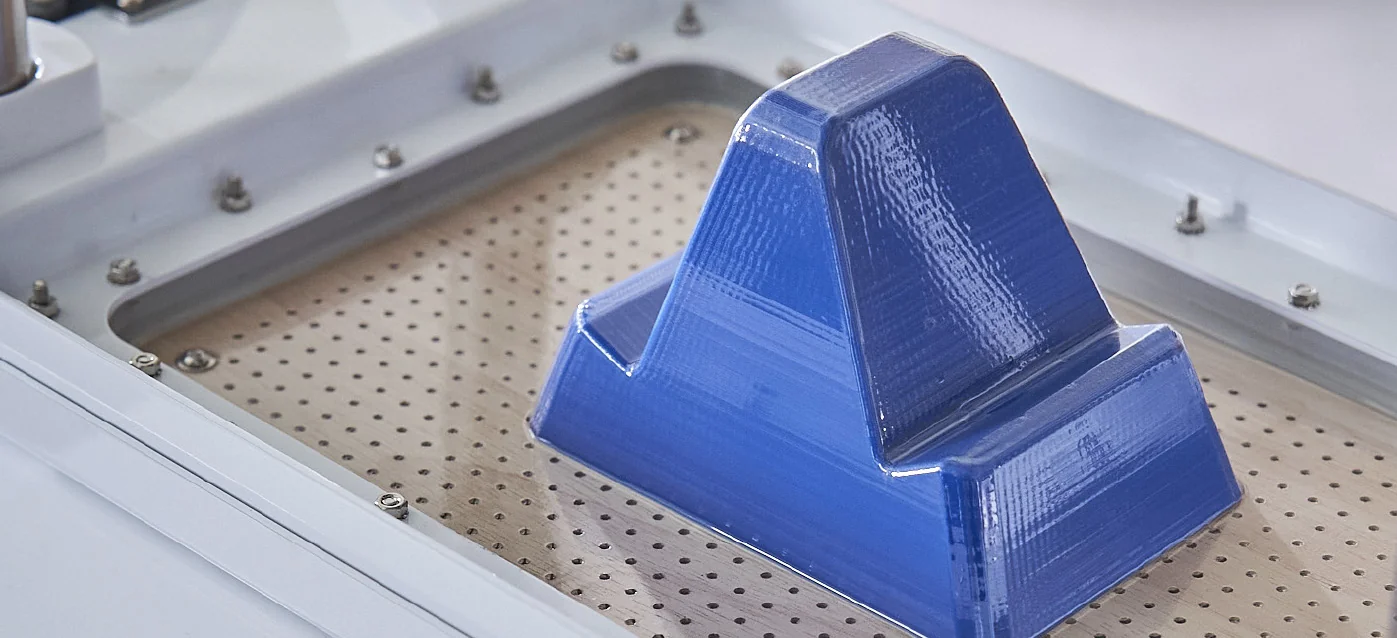
型は卓上真空成形機FORMART 2で作りました。真空成形は、加熱して柔らかくなった樹脂のシートを原型にかぶせ、シートの下の空気を吸い出して大気圧で原型に密着させる方法です。
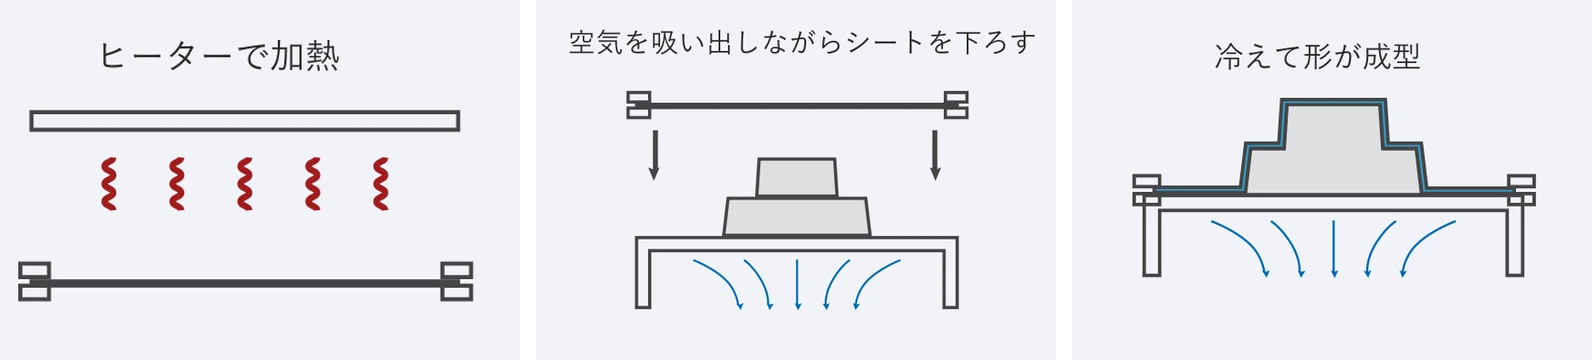
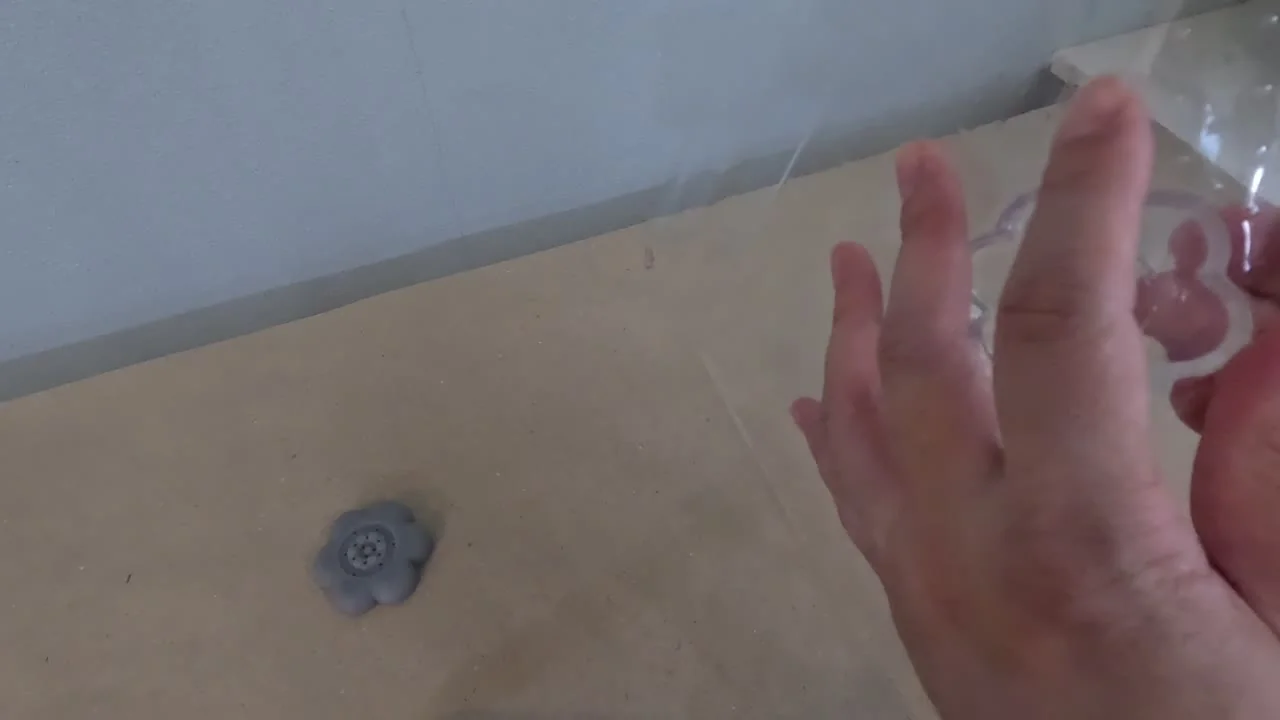
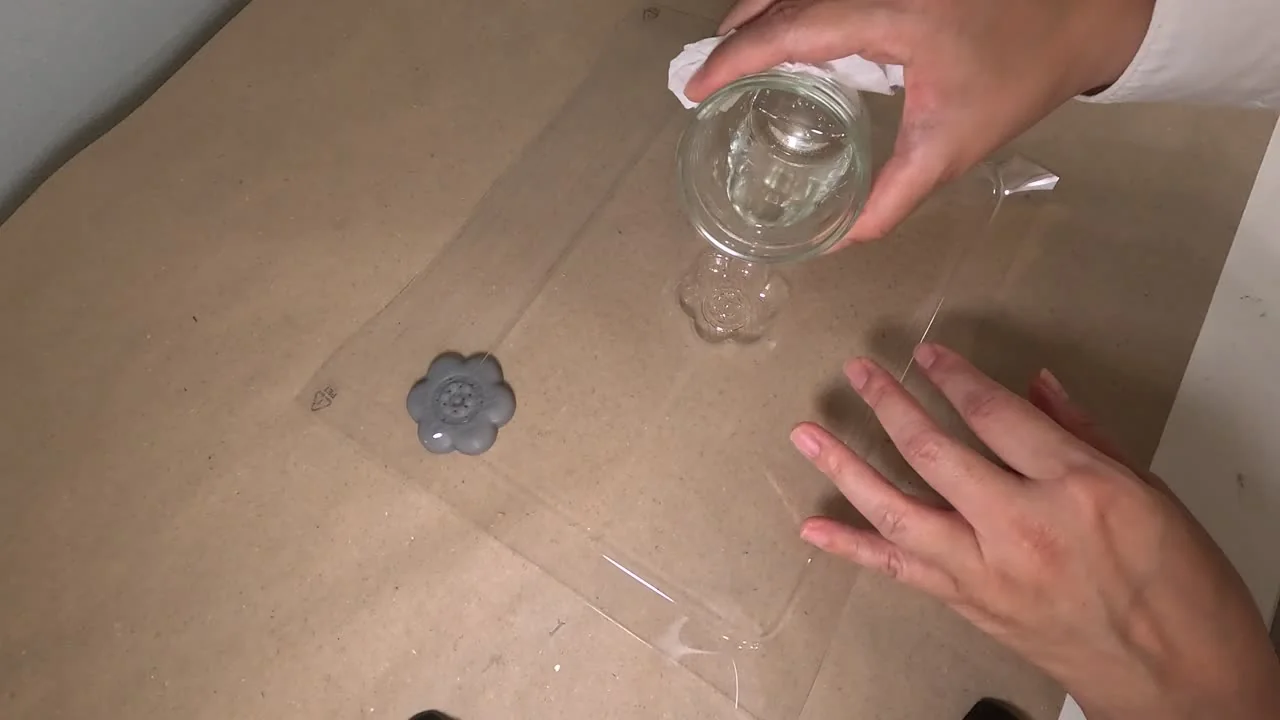
冷えて固まったシートを原型から外すと、原型を裏返した凹みができ、これが石鹸の型になります。
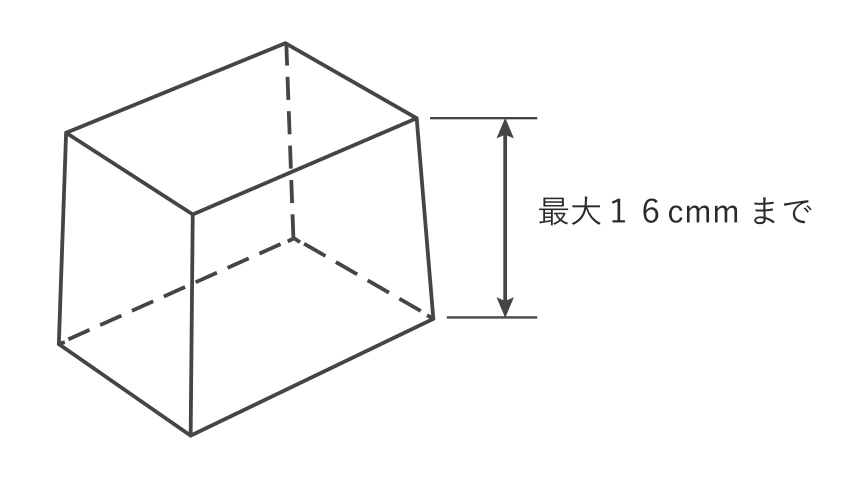
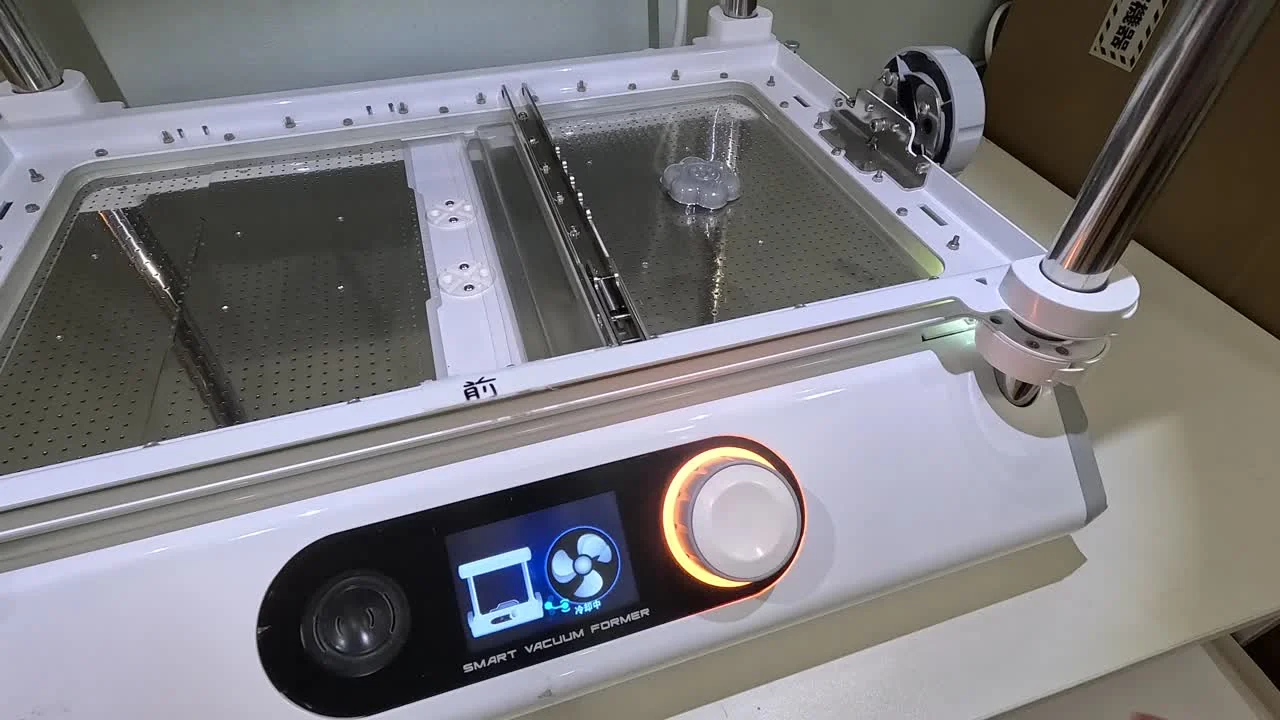
FORMART 2は、シートの加熱から吸引までを一台で行える卓上型の機種です。FORMARTで成形できる型の高さは、最大16cmです。
シートの加熱の目安は、弊社のFORMARTの教科書ではPETが約160〜180℃、HIPSが140〜160℃で、FORMARTはQRコード付きの専用シートから温度や時間を自動で読み込みます。
シートの加熱温度の目安
PET
HIPS
手順は次のとおりです。
- 原型の裏に両面テープなどを貼り、成形テーブルの中央に固定します。複数並べる場合は、原型の高さと同じくらいの間隔を空けます。近すぎると原型の間でシートがつながり、しわになります。
- シートをフレームに固定します。
- ヒーターでシートを加熱します。全体が均一にたわんできたら加熱は十分です。
- 柔らかくなったシートを原型にかぶせ、吸引します。シートが原型に吸い付き、模様が浮き出るのを確認します。
- シートが冷えて硬くなるまで待ちます。熱いうちに外すと形が戻ります。
- フレームからシートを外し、原型を抜きます。
- 余分なシートをはさみやカッターで切り落とします。縁を10〜15mm残すと、石鹸を流すときに持ちやすくなります。
原型の並べ方:間隔は原型の高さと同じくらい
OK
間隔を空けると、シートが原型の間まで沿う
NG
近すぎると原型の間でシートがつながり、しわ(ウェビング)になる
成形と冷却の工程は数十秒から1分程度で、シートの加熱を含めても1回の成形は数分で終わります。同じ原型で続けて成形すれば、短時間で人数分の型がそろいます。
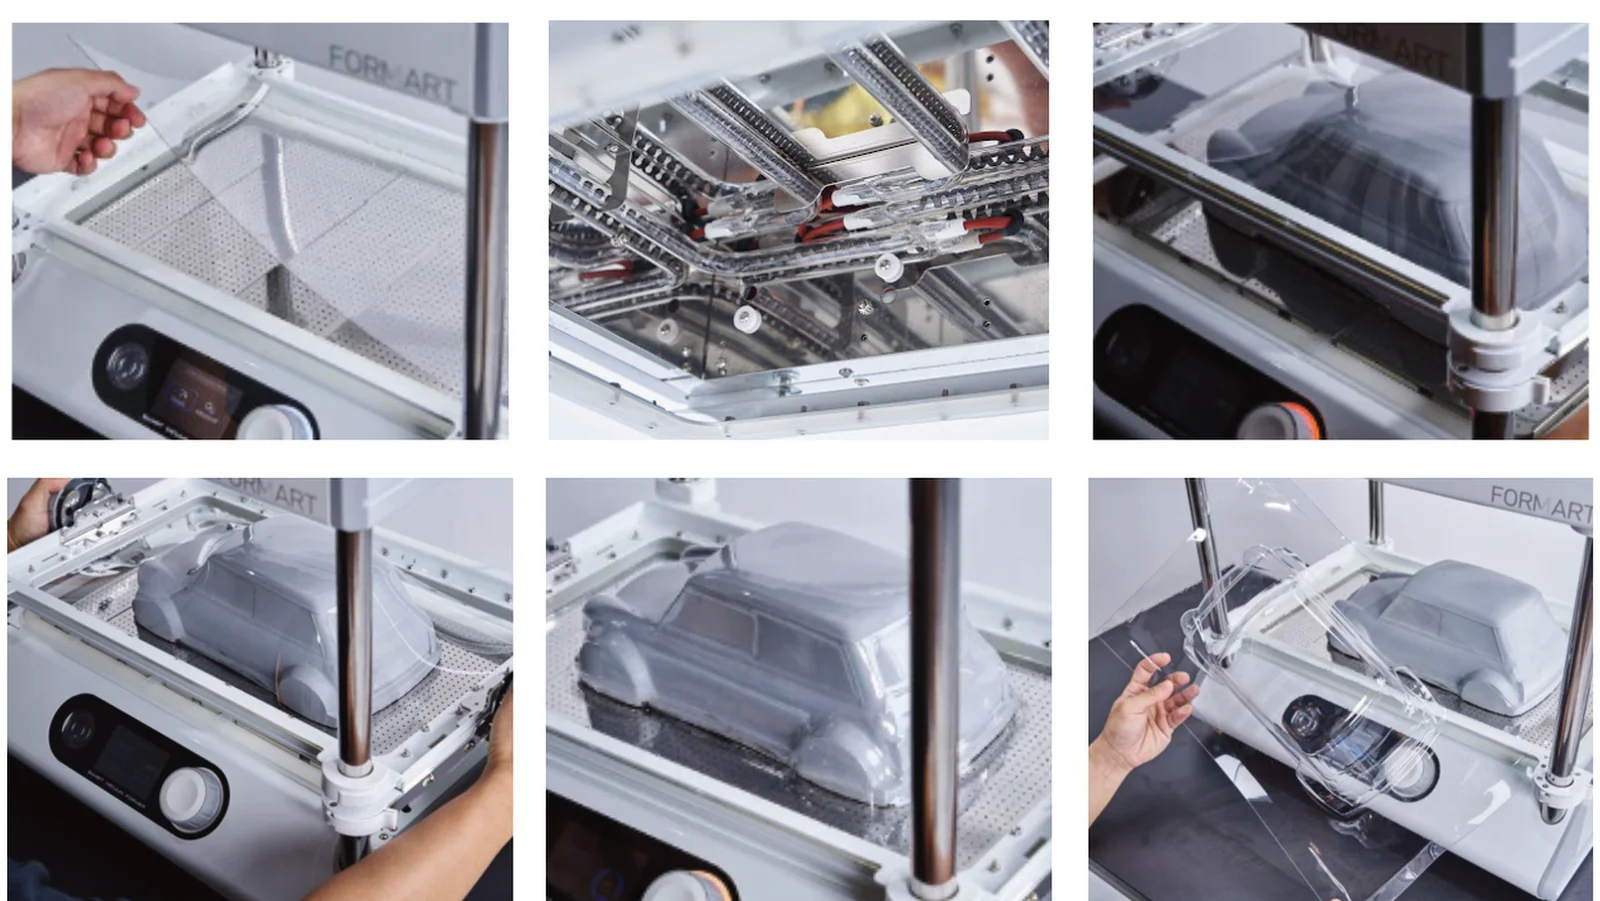
弊社のFORMARTの教科書は、要点として、型の高さを16cm以内に収めること、型とシートの間に十分な吸引が得られるよう型の底面をできるだけ平らに保つこと、湿気を含んだシートは気泡が出やすいので除湿機能であらかじめ乾かすこと、型は加熱中に素早く並べることを挙げています。
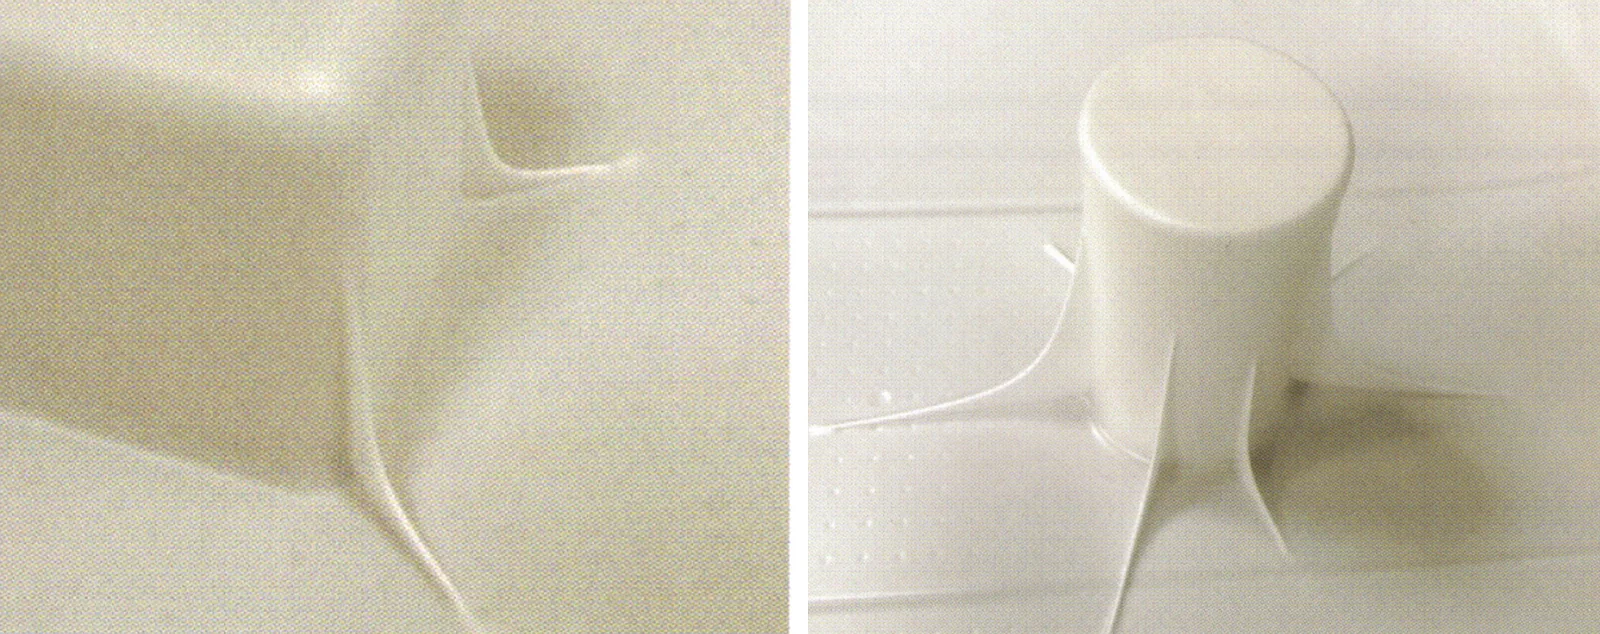
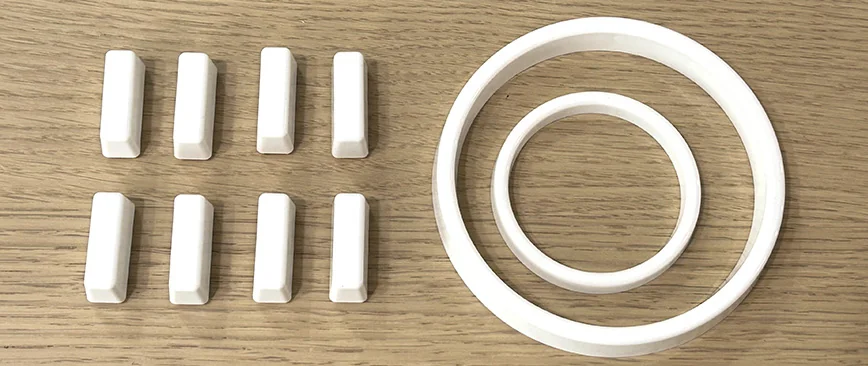
原型を複数並べるときに起きやすいのが、型の間や凹みでシートがたるんで薄いしわになる「ウェビング」です。角の部分や高さのある形で出やすく、見た目を損ねます。FORMARTには付属のウェビング除去用のキューブやリングを型の周りに置いてシートの流れを抑える対策があり、合わない場合は原型の形に合わせたキューブを用意します。
弊社オンラインストア
真空成形機FORMART 2を見る
シートの加熱から吸引までを一台で行える卓上型の真空成形機です。QRコード付きの専用シートから温度や時間を自動で読み込みます。
- 成形できる型の高さは最大16cm
- 1回の成形は数分
- 除湿機能・ブローオフ機能
真空成形のこつ:型が抜ける形にする(抜き勾配・丸み・空気穴)
真空成形がうまくいくかどうかは、原型の形でほぼ決まります。押さえる点は抜き勾配・丸み・空気穴の3つです。
型が抜ける原型の3つのこつと、避ける形
5〜10°
抜き勾配
側面を上に向かって少し細く
R1〜2mm
丸み
外周と模様の角を丸める
φ1〜2mm
空気穴
深い模様の底に穴を開ける
避ける
アンダーカット
くびれ・上が広がる形は抜けない
弊社のFORMARTの教科書は、真空成形の成功のカギを「密着」と「取り出しやすさ」の2つとし、型の形がそのまま作品の形になるので、温度や吸引の設定が完璧でも型に問題があるとうまく成形されない、としています。
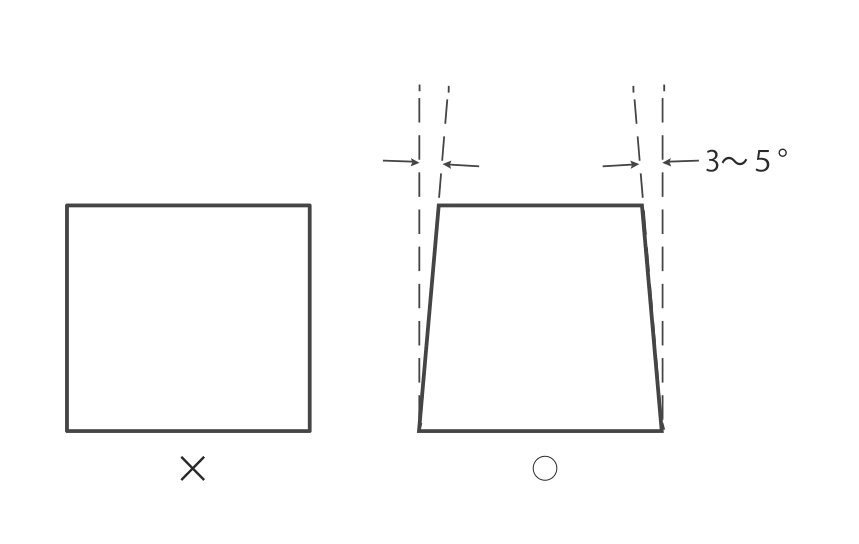
抜き勾配は、原型の側面に付ける傾きです。側面が垂直だと、冷えて縮んだシートが原型を締め付けて抜けなくなります。5〜10度の傾きを付けて上に向かって少し細くしておくと、シートがすっと外れます。弊社のはなと楕円変形は、6度で作りました。文字や模様の側面にも同じ傾きが要ります。
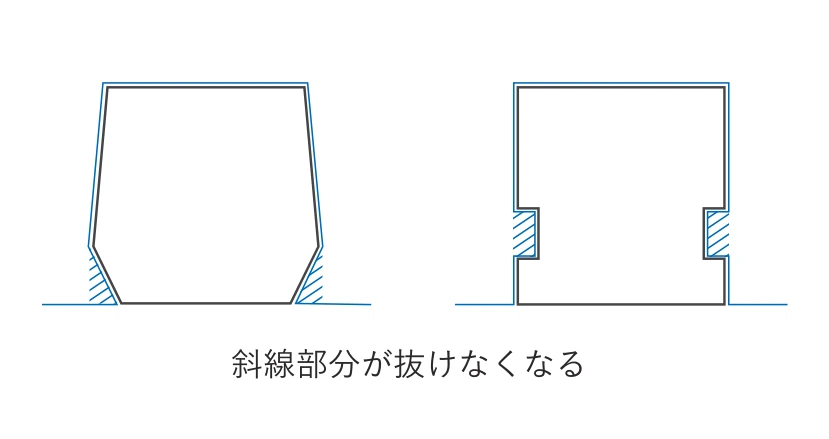
途中でくびれた形や上のほうが広がった形はアンダーカットになり、真空成形では作れません。ねこの耳やはなの花びらのような出っ張りも、裏側に回り込まない形にしてください。
丸みは、角を丸める処理です。角が立っていると、加熱したシートがそこで薄く引き伸ばされ、穴が開いたり白く濁ったりします。
外周の角と模様の角に半径1〜2mm程度の丸みを付けておくと、シートが均一にまわります。石鹸にとっても、角が丸いほうが欠けにくく手になじみます。
空気穴は、原型の凹んだ部分に開ける細い穴です。真空成形はシートの下の空気を吸い出す仕組みなので、深い溝や囲まれた凹みに空気が残ると、その部分だけシートが届かず模様がぼやけます。
目や口のような深い模様の底に、直径1〜2mmの穴を開けておくと、空気が抜けて模様がくっきり出ます。
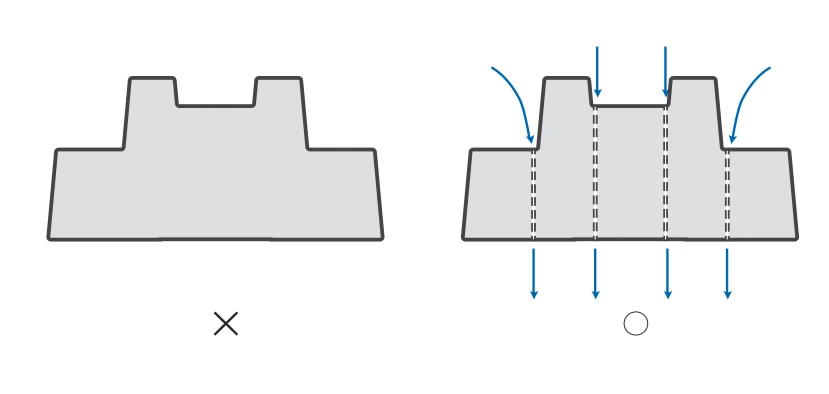
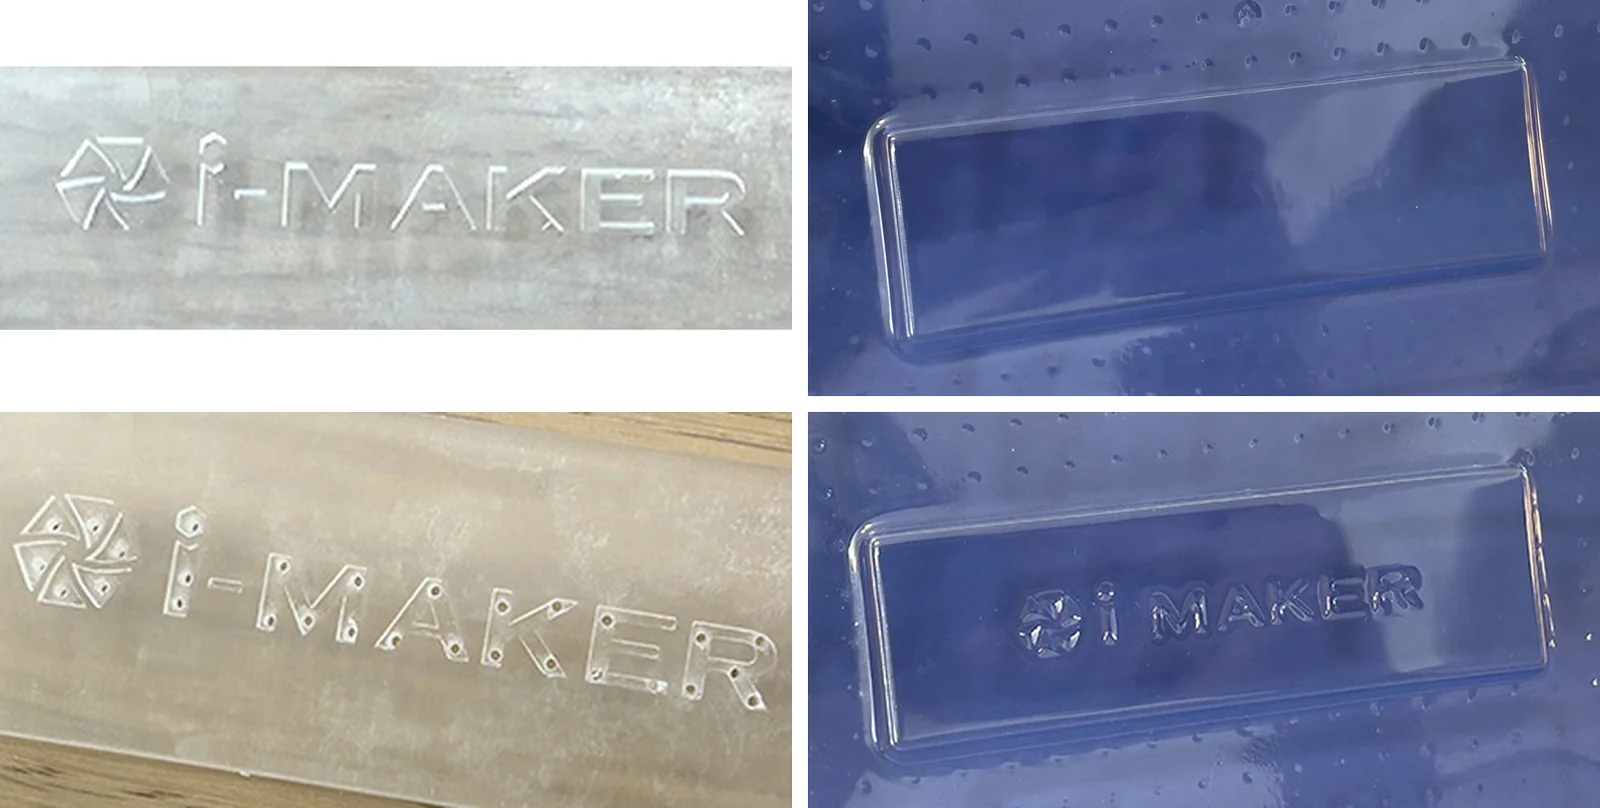
穴はデータの段階で入れておけば、造形後の穴あけが要りません。「石けんづくり」では、図をクリックした場所に直径1.5mmの空気穴が自動で入り、「くり抜き」と一緒に使うと穴は外側の殻だけを貫いて中の空洞につながり、空気は底から抜けます。3Dプリンターで作る原型は、このように中を空洞にして裏側から空気が抜けるようにします。穴の跡は石鹸に小さな点として残ることがありますが、目立たない位置を選べば気になりません。
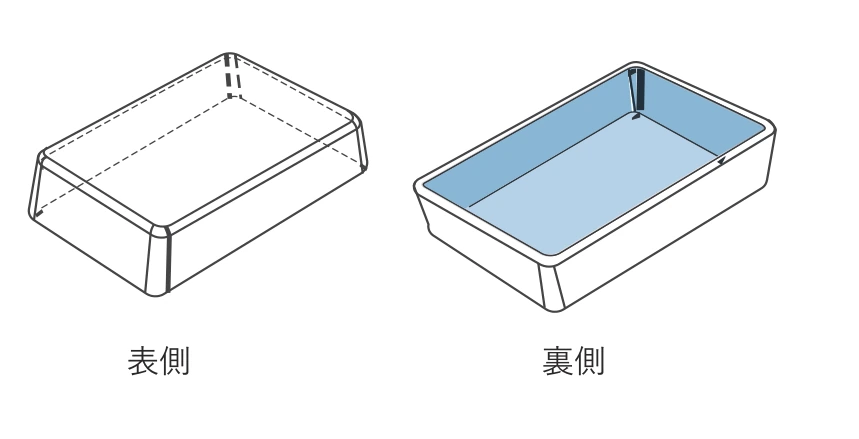
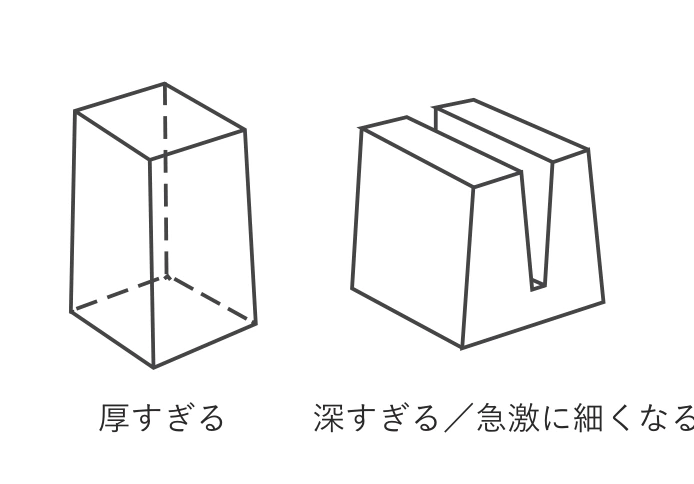
原型の高さも抑えめにしてください。高い原型ほどシートが大きく引き伸ばされて薄くなり、模様の再現が甘くなります。教科書はシートの限界を超えない深さにすること、急に細くなる形を避けることを挙げ、チョコレート型の例では凹みを1〜2cmまでに抑えるとしています。弊社の3種は厚さ11〜13mmで、この目安の中です。
| 失敗 | 原因 | 対策 |
|---|---|---|
| シートのしわ・波打ち | 加熱が長すぎる・温度が高すぎる | 加熱を短くする |
| 気泡・表面の穴 | シートの水分 | 除湿機能か乾燥 |
| 型に密着しない・一部だけへこむ | 凹部に空気が残る | ベント穴を追加する |
| シートが型から外れない・破損 | 抜き勾配の不足・冷却不足 | 十分に冷却する・ブローオフ機能 |
出典: i-MAKER 真空成形機FORMART 製品ページ・弊社のFORMARTの教科書(デジタルファブリケーション編)
工程4:石鹸素地を溶かして型に流し込む
石鹸素地は、IH調理器の湯煎か電子レンジで溶かして型へ流し込みます。型は流し込む前にきれいに洗い、乾かしておきます。
手順は次のとおりです。
- 石鹸素地を1〜2cm角に切ります。小さく切るほど短時間で均一に溶けます。
- 耐熱容器に入れ、湯せんまたは電子レンジで溶かします。電子レンジなら短い時間ずつ加熱し、そのたびにかき混ぜます。長く加熱すると沸騰して泡立ち、石鹸に気泡が残ります。
- 完全に溶けたら、着色料と香料を加えて静かに混ぜます。
- 型を平らなトレーに置き、型の縁まで流し込みます。
- 表面に泡が浮いたら、消毒用エタノールを霧吹きでひと吹きすると消えます。
- 室温で1〜2時間置き、完全に固まるのを待ちます。
- 型の裏を軽く押すか縁をたわませて、石鹸を外します。
- 外した石鹸は、表面が湿らないようにラップなどで包んで保管します。
石鹸を流してから取り出すまでの時間
溶かして流し込む
切る(1〜2cm角)→ 溶かす → 着色・香料 → 流し込む → 泡にエタノール
室温で固める
完全に固まるまで置いておく
外して保管
型をたわませて外し、ラップで包む
注意:流し込む温度
注意点は型の温度です。真空成形した型は薄いので、溶けた石鹸素地は少し冷ましてから流してください。熱いまま流すと、型が変形することがあります。
出典: i-MAKER 真空成形機FORMART 製品ページ・Formlabs 光造形3Dプリンター製品仕様(Form 4)
Form 4シリーズ
03原型の造形条件:Fast Modelレジンと積層ピッチ0.2mm
原型はFast Modelレジン、積層ピッチ0.2mmで造形しました。Form 4で選べる条件の中では、速く安く仕上がる組み合わせです。
| 項目 | 条件 |
|---|---|
| 造形機 | Formlabs Form 4 |
| レジン | Fast Model |
| 積層ピッチ | 0.2mm(200μm) |
| 後処理 | 洗浄し、乾燥後に二次硬化 |
| 原型の寸法 | 長い辺50mm・厚さ11〜13mm(はな11mm・楕円変形13mm) |
光造形の原型というと、細かい積層ピッチで硬いレジンを選びたくなります。しかし石鹸の原型は「シートを成形するための型」であり、石鹸に直接触れる部品ではありません。求められるのは、形が正確で真空成形の熱に耐え、短時間で手に入ることです。
石鹸の原型に求められる3つの条件
形が正確
データどおりの形と模様が出る
熱に耐える
真空成形で加熱したシートが当たっても変形しない
短時間で手に入る
形の試行錯誤を速く回せる
原型にFast Modelレジンを選んだ理由

Fast Modelレジンを選んだ理由は、造形が速く、不透明で形を確認しやすく、原型の用途に十分な硬さがあるからです。
Fast Modelレジンは、Formlabsのレジンの中で最速の造形スピードの材料で、Form 4では100mm/時、Form 4Lでは80mm/時で造形でき、Draftレジンの後継です。方式ごとの造形速度の違いは造形速度の違いで説明しています。
Fast Modelレジンの造形速度
歯科技工の現場では歯列模型を毎日何個も造形するため、1個あたりの時間と材料費を抑えることが求められます。石鹸の原型も同じで、形の試行錯誤を繰り返す場面では、速く安く造形できることが何より役立ちます。
不透明であることも原型に向いています。透明なレジンだと模様の深さや縁の形が見えにくく、データ通りにできているかの確認に手間取ります。不透明な表面なら、模様の凹凸や空気穴の位置を目で確かめやすくなります。
硬さの面でも、二次硬化した原型は真空成形の加熱で変形しません。原型には加熱したシートが当たりますが、接触は短時間で、吸引後はすぐ冷えます。
原型は石鹸を流す型そのものではないので、一般のモデル用レジンで十分です。
積層ピッチ0.2mmを選んだ理由と積層痕の注意
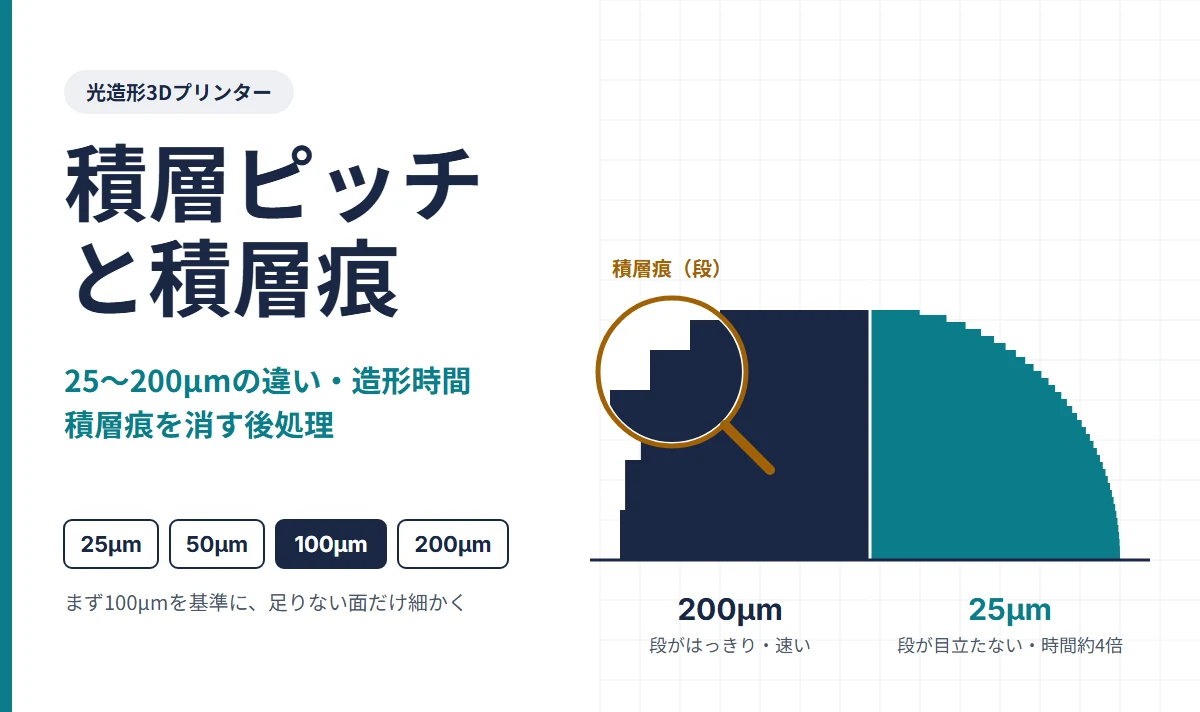
積層ピッチ0.2mmを選んだのは、造形時間を短くするためです。ただし、原型の積層の跡(積層痕)が型に写らないわけではありません。
光造形の造形品は、積層ピッチが大きいほど斜面や曲面に段々の跡(積層痕)が出ます。0.2mmはForm 4で選べる中では粗い部類で、歯科技工の最終模型や表面の滑らかさを求める部品では細かいピッチを選びます。
積層ピッチと斜面の段差(積層痕)
粗いピッチ(0.2mm)
層が少なく速い。斜面に段が出やすい
細かいピッチ(0.1mm)
段がなだらか。層が増えて時間がかかる
弊社のFORMARTの教科書は、加熱したシートが原型に密着するため少しの凹凸も型に影響するとし、FFF方式(熱溶解積層方式)の原型では積層の段差がそのまま型に転写されるので、表面が滑らかな光造形方式の3Dプリンターが型づくりに最適だとしています。光造形のForm 4で造形した原型は、同じ0.2mmでもFFF方式より段差がなだらかで、仕上げの手間が少なくて済みます。
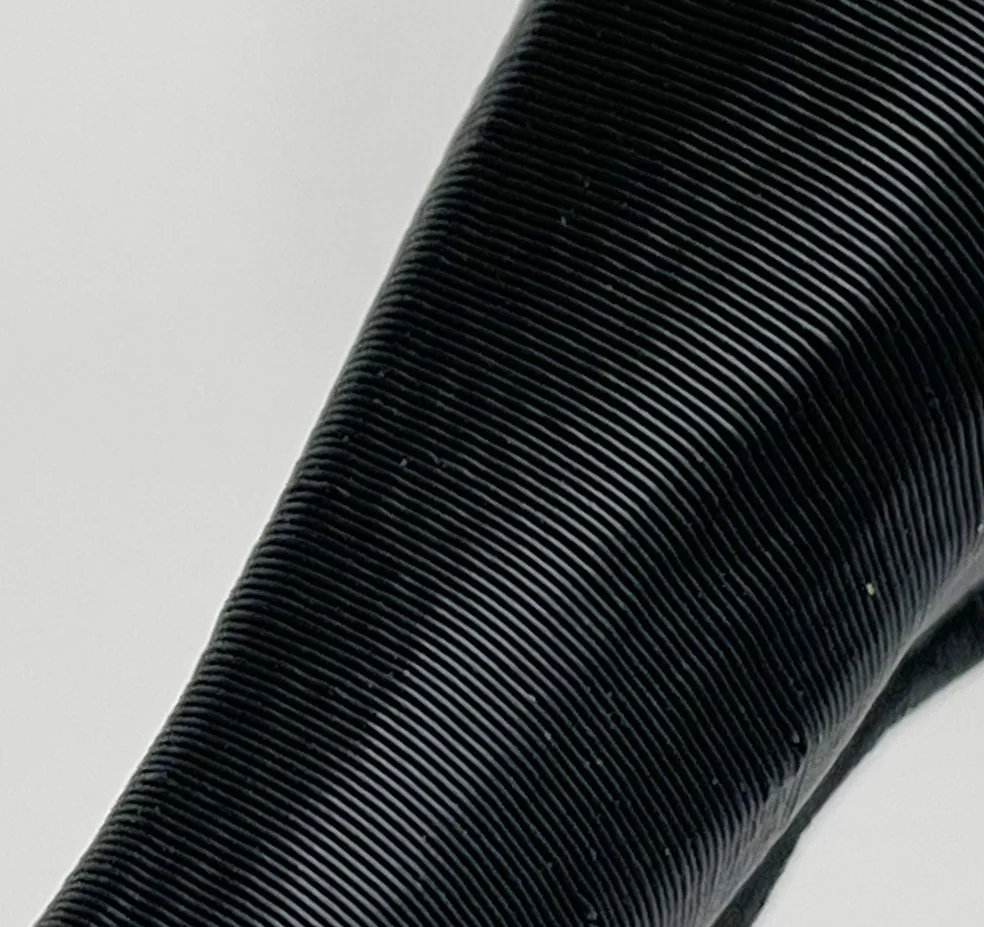
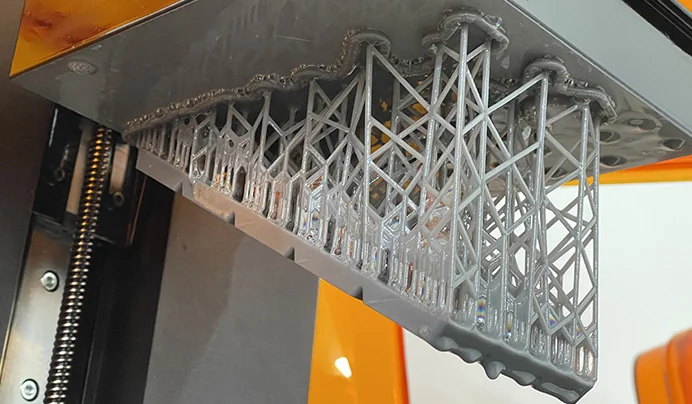
積層ピッチを0.2mmにすると層数が減り、造形時間が大きく短くなります。それでも積層痕は型に写るので、模様の面や文字の輪郭を滑らかに出したい原型は、細かいピッチで造形するか、造形後に表面をやすりで整えてから二次硬化します。
Form 4の積層ピッチは25〜200µmで設定でき、弊社はその中で最も粗い200µmを使いました。Form 4の最高造形速度100mm/時は、Fast Modelレジンと積層ピッチ200µmの組み合わせで出ます。Fast Modelレジンの最小積層ピッチは100µmです。
Form 4の積層ピッチと今回の設定
100µmFast Modelの最小
25µmForm 4の最小
200µm(0.2mm)今回の設定
積層ピッチと積層痕の関係は積層ピッチ別の比較、表面の仕上がりを求める造形はフィギュア・模型を光造形で作るで説明しています。
文字の輪郭をより鋭く出したい場合や、原型に大きな斜面がある場合は、0.1mmに細かくしても構いません。弊社の3種は0.2mmで造形しました。
出典: Formlabs Fast Model Resin 製品ページ・Formlabs 光造形3Dプリンター製品仕様(Form 4)
04実際に作った3種の石鹸:ねこ・はな・楕円変形
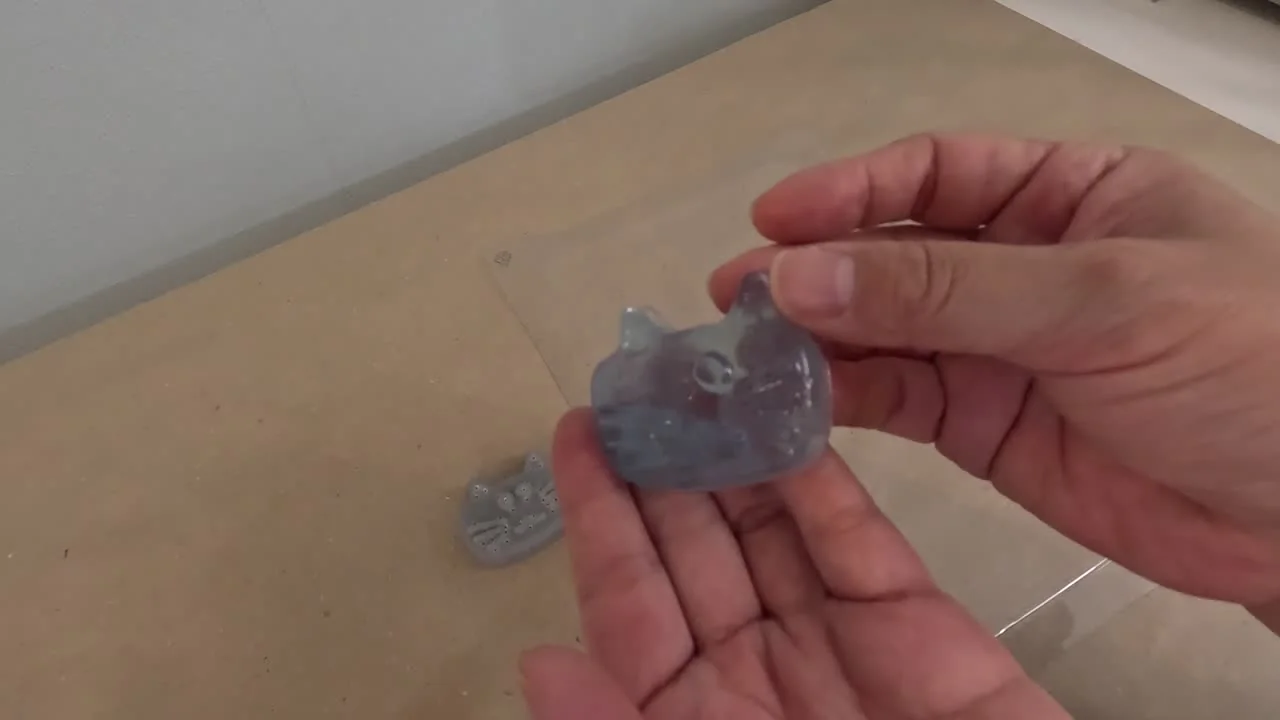
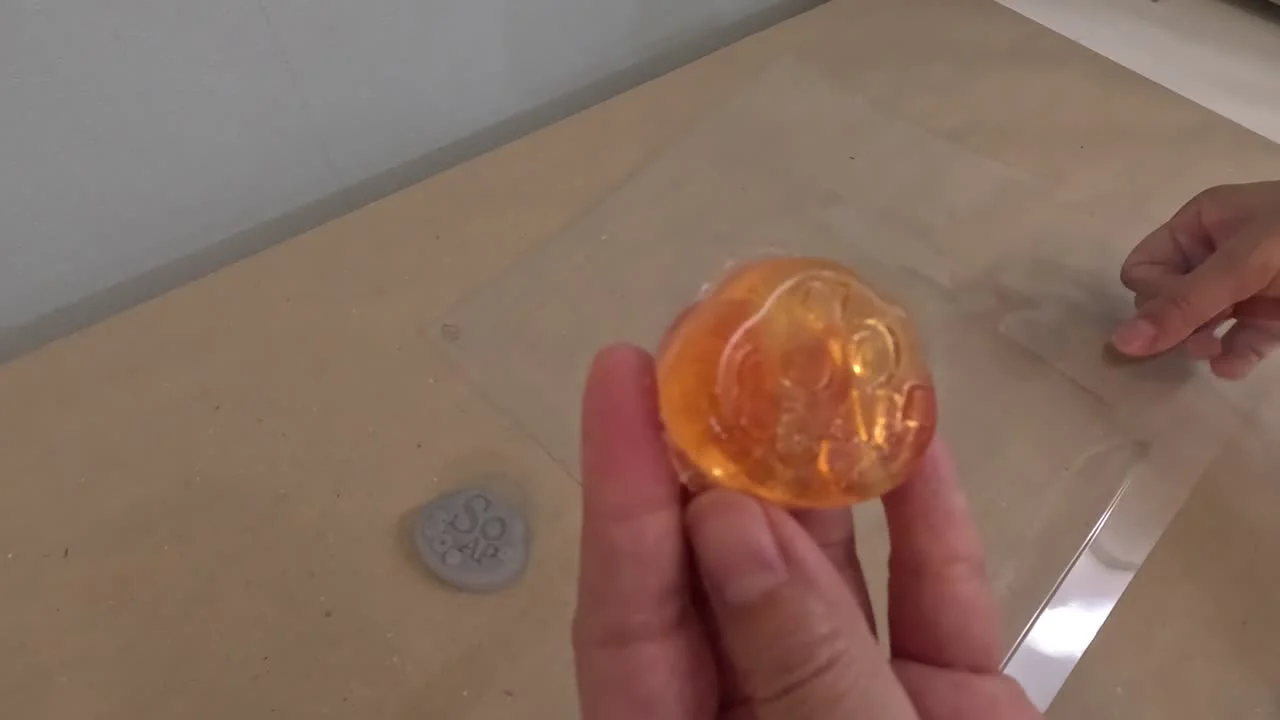
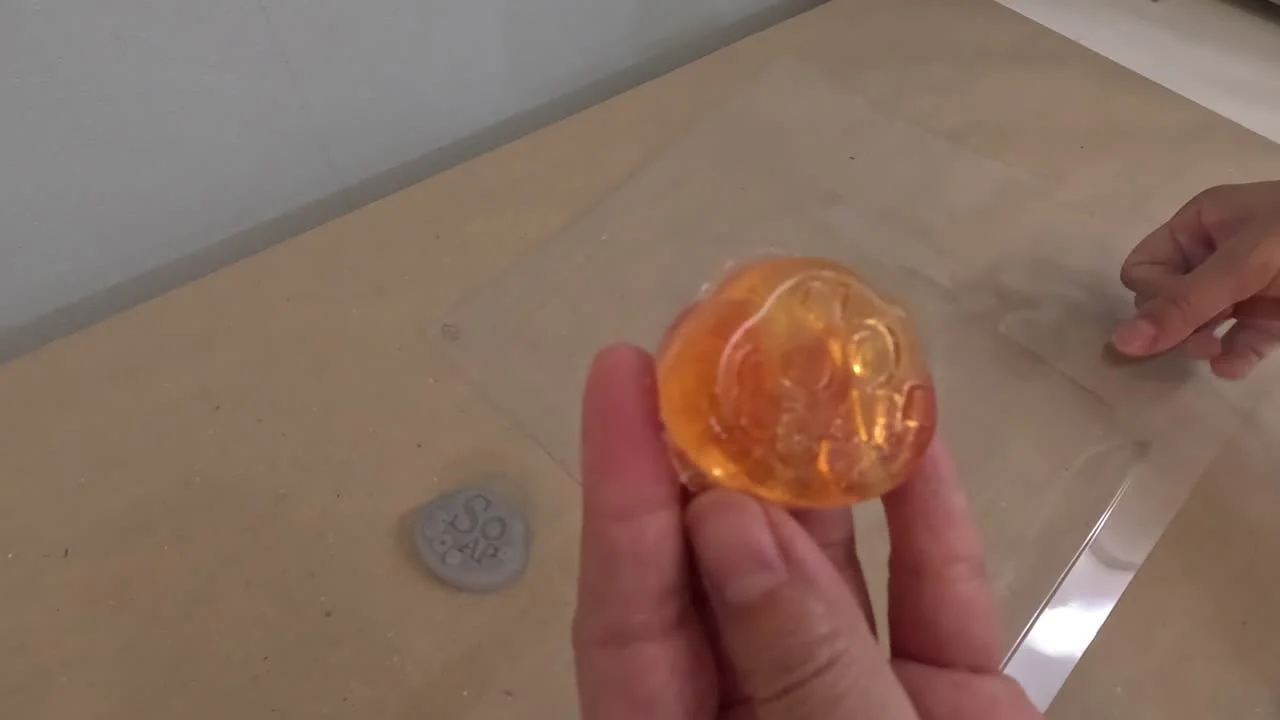
弊社は2026年9月に、ねこ・はな・楕円変形の3種の石鹸を作りました。
- ねこ:顔の輪郭に耳が付き、目とひげの模様が入った形です。深い模様に空気穴が要る例です。
- はな:花びら6枚の形で、中央に丸の模様が入っています。花びらの付け根に丸みを付け、シートが薄くならないようにします。
- 楕円変形:だ円を少し崩した形に、「SOAP」の文字と丸の模様が入っています。文字と着色の見え方を確かめるのに向いています。
ねこ
- 長い辺
- 50mm
- 厚さ
- —
- 溶かし方
- IH調理器の湯煎
- 着色
- 着色あり
深い模様に空気穴が要る例
はな
- 長い辺
- 50mm
- 厚さ
- 11mm
- 溶かし方
- 湯煎
- 着色
- 着色なし
花びらの付け根に丸みを付ける
楕円変形
- 長い辺
- 50mm
- 厚さ
- 13mm
- 溶かし方
- 電子レンジ
- 着色
- 着色あり
文字と着色の見え方を確かめる
3種とも「石けんづくり」でくり抜きと空気穴を指定して、原型のSTLを作りました。
工程はGoPro動画(はな11本・ねこ4本・楕円変形4本)とアプリの画面収録4本で記録してあり、YouTubeでの公開は予定です。
原型の大きさと厚さ
原型の寸法は次のとおりです。
| 原型 | 長い辺(mm) | 厚さ(mm) | 備考 |
|---|---|---|---|
| ねこ | 50 | — | くり抜きと空気穴を指定 |
| はな | 50 | 11mm | くり抜きと空気穴を指定 |
| 楕円変形 | 50 | 13mm | くり抜きと空気穴を指定 |
弊社の3種は長い辺50mm・厚さ11〜13mmで、手のひらに収まる石鹸の一般の目安(幅50〜80mm程度)の中です。この大きさなら、幅200×奥行125mmのForm 4のプラットフォームに3種を並べて造形できます。
Form 4のプラットフォームに3種を並べる
石鹸の比重はほぼ1なので、重さは体積から見積もれます。幅60×奥行40×厚さ20mmの楕円形なら、40g前後になります。
楕円の面積
π×30×20 ≈ 1,885mm²
×
厚さ
20mm
≈
体積
約38cm³
→
比重 ≈ 1
40g前後
厚さは、真空成形でシートが引き伸ばされる高さでもあります。教科書の目安(凹み1〜2cm)に収めると、シートが薄くなりすぎず、型の側面に十分な厚みが残ります。
型ごとの溶かし方と着色
型ごとの溶かし方と着色は次のとおりです。
| 型 | 溶かし方 | 着色 |
|---|---|---|
| ねこ | IH調理器の湯煎 | 着色あり |
| はな | 湯煎 | 着色なし |
| 楕円変形 | 電子レンジ | 着色あり |
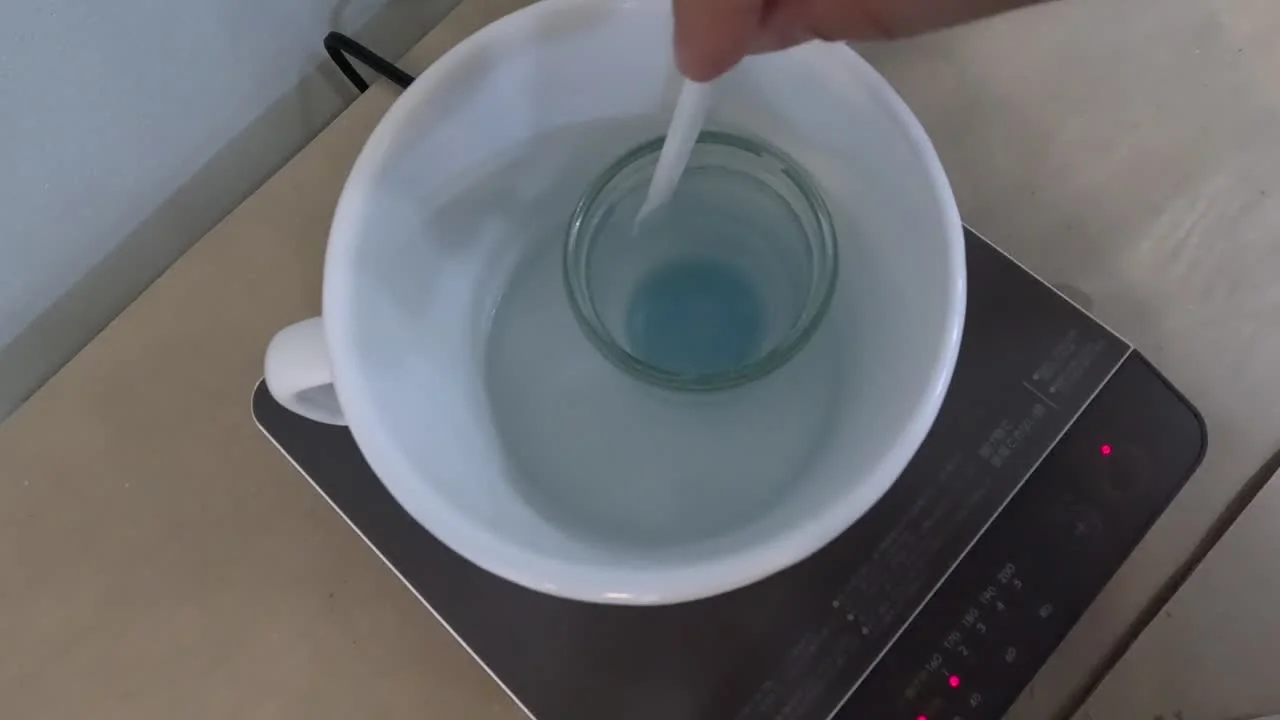
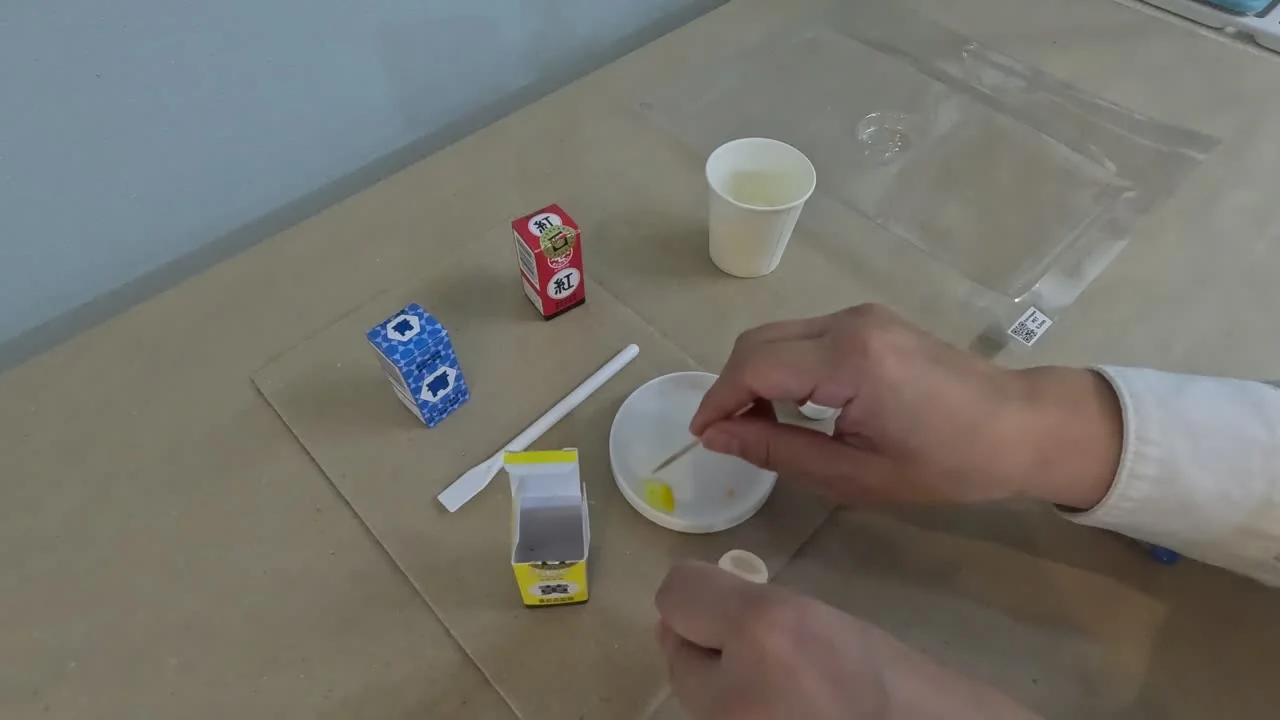
着色の基本は、溶けた石鹸素地に着色料を少量ずつ加えて混ぜることです。透明タイプの石鹸素地なら澄んだ色に、白いタイプならパステル調の色になります。マイカ(雲母の粉)を使うと真珠のような光沢が出ます。
模様のある型では、色を2段階に分けて流すと模様が際立ちます。ねこの目や口のような深い模様に先に濃い色を少量流し、表面が固まってから本体の色を流すと、模様だけ色が変わります。
色を2段階に分けて流す
1濃い色を少量
目や口など深い模様に先に流す
2エタノールを吹く
表面が固まったら、層がはがれにくくなるよう吹いておく
3本体の色を流す
模様だけ色が変わる
2層目を流す前に1層目に消毒用エタノールを吹いておくと、層の境目がはがれにくくなります。
溶かす量は、型の容積より1〜2割多めに用意してください。容器に残る分と泡を取り除く分を見込むためです。
05よくある質問
3Dプリンターで石鹸の型は作れる?
工程の順番は?
「データを作る→Form 4で原型を造形する→FORMART 2で真空成形して型にする→石鹸素地を溶かして流し込む」の順です。データの段階で抜き勾配・丸み・空気穴を入れておくと、後の工程が楽になります。
原型はどのレジン・どの積層ピッチで造形した?
Fast Modelレジンを使い、積層ピッチ200µm(0.2mm)で造形しました。Form 4で設定できる積層ピッチは25〜200µmで、その中で最も粗い設定です。造形が速く、不透明で形を確認しやすいためです。
石鹸素地はどう溶かして流す? 着色はできる?
IH調理器の湯煎か電子レンジで溶かして型に流し込みます。着色もでき、弊社ではねこをIH湯煎で、楕円変形を電子レンジで溶かして着色し、はなは湯煎だけで作りました。
原型の大きさはどれくらい?
弊社の例では、長い辺50mm・厚さ11〜13mmです。はなは厚さ11mm、楕円変形は厚さ13mmで、どちらもくり抜きと穴を指定して作りました。
06まとめ
3Dプリンターの造形品は、石鹸を流す型そのものではなく、真空成形の原型として使うのが扱いやすい方法です。薄いシートの型は石鹸を抜きやすく、原型1つから同じ型を何枚でも作れます。
工程は4つです。
- かたちスタジオの「石けんづくり」で形を決め、STLで保存する
- Form 4でFast Modelレジン、積層ピッチ0.2mmで原型を造形し、洗浄と二次硬化を行う
- FORMART 2で真空成形し、シートの型を作る
- 石鹸素地を湯煎か電子レンジで溶かし、着色して型に流し込む
数字で見るチェックシート
長い辺
50mm
厚さ
11〜13mm
積層ピッチ
0.2mm
抜き勾配
5〜10°
角の丸み
R1〜2mm
空気穴
φ1〜2mm
型の高さ
最大16cm
固まるまで
1〜2時間
うまく作るこつは原型の形にあります。側面に5〜10度の抜き勾配、角に丸み、深い模様の底に空気穴を入れ、アンダーカットのある形は避けてください。
積層の跡はシートの型に写るので、模様や文字を滑らかに出したい原型は細かいピッチで造形するか、表面を整えてから使います。石鹸素地は沸騰させず、少し冷ましてから薄い型に流してください。
関連記事
07導入のご相談
石鹸の型づくりに使う光造形機と真空成形機の選び方、データの作り方、シートや石鹸素地の選定は、弊社にご相談ください。導入先で実際に型づくりを見てきた立場から、お手元の機材でどこまでできるか、何を足せばよいかをお答えします。
Form 4とFORMART 2は、弊社で取り扱っています。FORMART 2の製品ページは https://i-maker.jp/formart/ です。
材料購入前のサンプル提供と造形アドバイスも行っていますので、お気軽にご相談ください。
ご相談
光造形と真空成形の進め方を相談する
まず質問だけでも構いません。用途や造形物をお知らせいただければ、機種・レジン・後処理機器・洗浄液の選び方をご案内します。
お電話でもご相談いただけます:042-444-7220(平日 9:00〜17:00)